产品范围可先查看风扇叶模具页面。
注塑风扇叶装到芯轴后出现摆动,或平衡测试结果不稳定时,肉眼看到的运动不能直接说明原因。轮毂孔几何、基准选择、夹具配合、叶片形状、材料质量分布、成型波动、修边和测试设置都会影响读数。有效的T1评审应先区分几何跳动和质量不平衡,再把两者与整机装配要求关联起来。应记录准确零件和模具版本、材料牌号与批次、模腔、啤次顺序、调节时间、芯轴与夹具版本、测量方法、安装方向、转速和配合件状态。本文是通用工程示例,不是客户案例,也不是通用平衡规范。
1. 先区分跳动与不平衡
跳动是零件相对规定轴线或基准的几何测量;不平衡描述质量相对旋转轴线的分布,需要通过平衡过程评估。风扇叶可能存在轮毂或叶尖跳动,但仍满足项目批准的平衡要求;也可能几何重复性良好,却仍有不可接受的残余不平衡。两类结果不能互相替代。
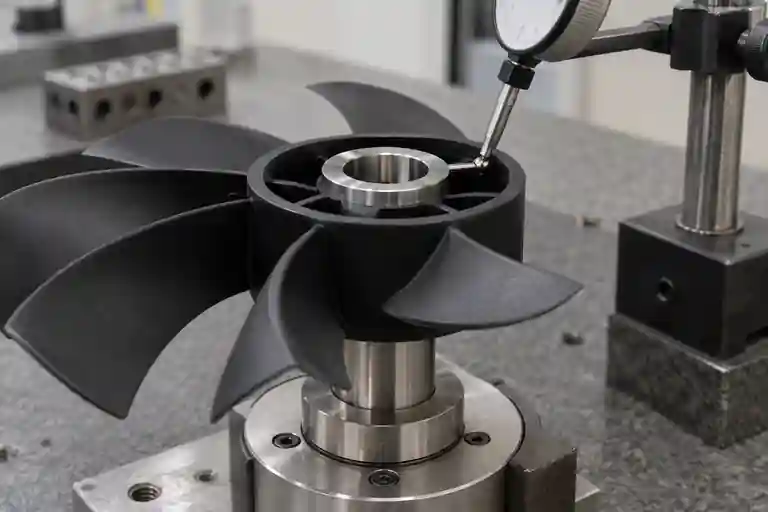
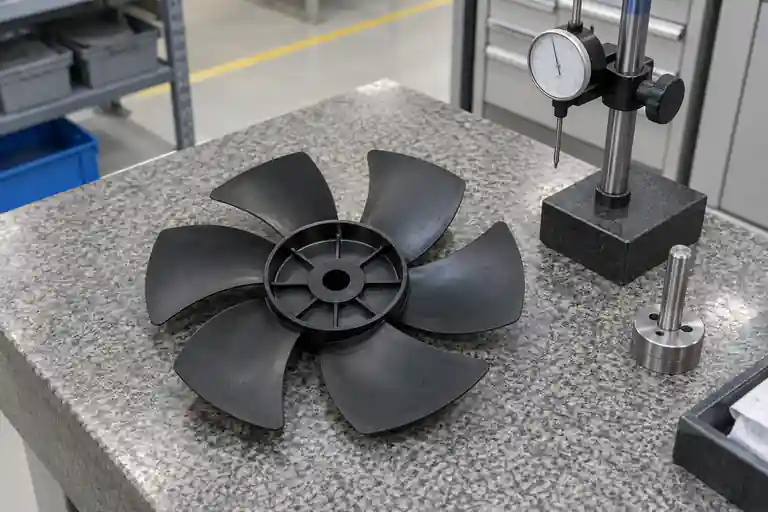
测量前先标出轮毂孔、轮毂端面、叶尖圆、外环(如有)和安装接口,并说明测量的是径向还是轴向、探头接触位置以及零件如何约束。平衡配置要另行记录,包括芯轴、校正平面、方向约定,以及是否安装嵌件、卡夹或其他量产部件。
2. 控制基准、芯轴和重复装夹
清洁轮毂和芯轴,确认版本正确,并检查安装接口是否有浇口残留、披锋、污染或局部损伤。按规定落座方向和保持方式装夹,不能强行压入轮毂。转动、拆下并重新装夹同一样件,判断读数是跟随零件还是跟随设置。
配合过松会让零件移动,过大过盈或不均匀夹紧会让塑料轮毂变形。芯轴误差、夹具偏心和探头方向也可能叠加到零件结果中。检验计划需要时,应保留合格参考件或标准件,并把夹具验证与样件结果分开记录。
3. 把轮毂和叶片作为一个质量系统评审
检查轮毂壁厚、加强筋、叶根过渡、浇口残留、嵌件和任何成型后修边。多个叶片上重复出现的小差异,即使单个叶片看不出明显缺陷,也可能影响总质量分布。应按模腔和样件方向比较,不能在未识别重位时随意打磨或修剪。
Autodesk说明,材料取向会影响收缩、翘曲和冲击方向,而取向又取决于流动、肉厚、几何、材料和填料。参见Autodesk材料取向结果说明。其说明还把成型条件、浇口位置和零件肉厚列为影响取向变形的因素。参见Autodesk取向翘曲改善说明。这些资料用于建立假设,不能单独证明某个风扇叶的根因。
4. 保持成型和搬运证据可追溯
按材料批次、模腔和啤次顺序保留样件身份,并保存受控机台记录、材料预处理、冷却与顶出观察、修边状态,以及成型到测量的时间。检查轮毂落座或叶片形状是否会在调节、堆叠、运输或装配后变化。
工艺变化改善某一个读数时,应重新检查完整零件的充填、尺寸、叶片轮廓、轮毂强度、外观和新缺陷。提出几何或浇口变化时,应把预测方向和敏感区域与可追溯成型证据比较。仅凭一个平衡数值改善,不能批准修模或工艺更改。
5. 从真实转子配置定义平衡要求
ISO 21940-11规定了刚性转子的平衡程序和不平衡公差,包括允许残余不平衡、校正平面和平衡过程误差。参见ISO 21940-11:2016。项目仍需确认注塑风扇叶是否按该转子配置评估,以及适用的平衡品质、工作转速和装配状态。不能未经工程批准直接套用通用等级或限值。
ISO 21940-21涵盖硬支承与软支承平衡机的描述和评价。参见ISO 21940-21:2022。这说明设备能力和测试设置都应作为受控输入,不能隐藏在单个结果背后。
6. 安全复验,并用可重复证据关闭T1
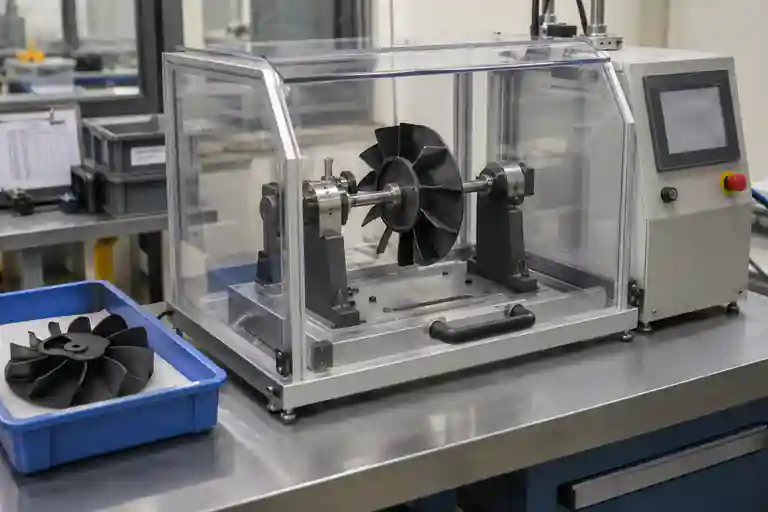
旋转测试必须使用批准的设备、防护、转速范围和操作程序。ISO 21940-23涉及平衡机测量工位的防护罩和其他保护措施。参见ISO 21940-23:2012。它不能替代现场风险评估和设备说明。
| 评审项 | 受控输入 | 待关闭问题 | 证据 |
|---|---|---|---|
| 基准与跳动 | 图纸、芯轴、探头位置和装夹方法 | 重新装夹后读数是否重复? | 设置照片和重复读数 |
| 叶片几何 | 叶片轮廓、叶尖圆和轮毂端面基准 | 摆动是局部、模腔相关还是设置相关? | 按样件与模腔记录的尺寸图 |
| 质量分布 | 完整量产配置 | 在什么设置下观察到残余不平衡? | 带防护的平衡报告和保留样件 |
| 成型假设 | 材料、浇口、保压、冷却和修边履历 | 哪种机制与方向和重复性相符? | 版本化试验计划和工艺证据 |
| 装配复验 | 量产配合件和批准的工作要求 | 整改后转子是否满足项目要求且未产生新缺陷? | 可追溯复验和装配记录 |
这张表是项目控制建议,不是行业强制标准。相关范围可查看家电模具目录、模具评审服务和注塑服务;整改控制可参考T1整改与复验清单。如需评审具体风扇叶,请提交CAD、受控图纸、材料规格、样件分区、芯轴定义、平衡要求和可追溯试模记录。本文不承诺固定跳动、残余不平衡、振动、转速、工艺参数、整改结果或交期。
常见问题
肉眼看到摆动能否证明风扇叶不平衡?
不能。摆动可能来自跳动、装夹误差、夹具误差或零件变形。不平衡必须在批准的转子配置下受控测量。
轮毂跳动是否可以随便找一根销测量?
不能可靠地这样做。芯轴配合、轴线、落座面、保持方式和探头位置都会影响结果,应按图纸和批准的检验计划执行。
是否可以从看起来最重的叶片上直接去料?
不能。校正位置和方法必须符合放行设计和平衡方案。未经控制的修剪会损伤叶片、改变强度,并掩盖不稳定的成型状态。
一个平衡值是否足以批准T1?
不足以。还要确认装夹重复性、样件与模腔追溯、尺寸状态、完整零件质量,以及项目规定的装配要求。
T1评审需要提供什么?
建议提供放行CAD和图纸、基准与跳动定义、材料牌号、样件和模腔编号、成型记录、芯轴和夹具版本、配合件、平衡配置、工作转速范围和批准的验收标准。