Контекст продукта см. на странице пресс-формы лопастей вентилятора.
Когда отлитая под давлением лопасть вентилятора раскачивается на оправке или приводит к нестабильному результату балансировки, видимое движение не позволяет определить причину. Геометрия отверстия ступицы, выбор исходной точки, посадка приспособления, форма лопасти, распределение материала, вариации формования, обрезка и испытательная установка — все это может повлиять на показания. Полезный обзор T1 отделяет геометрическое биение от дисбаланса массы, а затем снова связывает оба этих параметра с требованиями собранного вентилятора. Запишите точную версию детали и пресс-формы, марку и партию смолы, полость, последовательность циклов литья, время кондиционирования, модификацию оправки и приспособления, метод измерения, ориентацию, скорость и состояние сопрягаемых компонентов. Это общий инженерный пример, а не случай клиента или универсальные требования к балансировке.
1. Отделите биение от дисбаланса
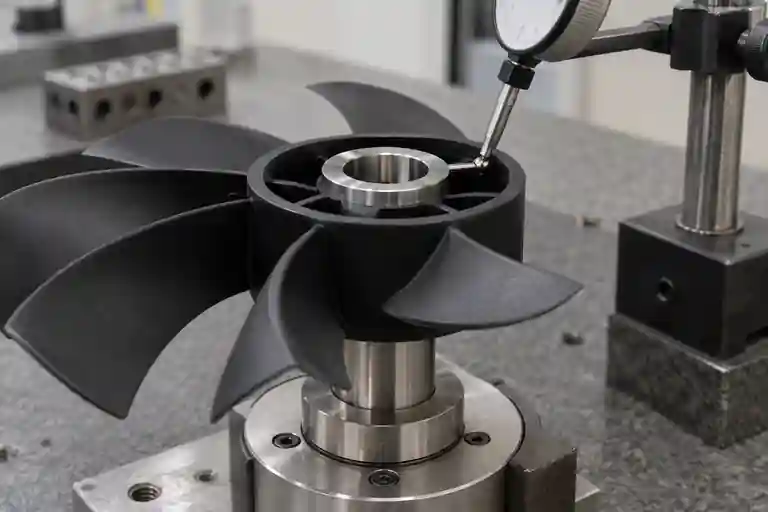
Биение — это геометрическое измерение относительно определенной оси или базовой точки. Дисбаланс описывает, как масса распределяется вокруг оси вращения, и оценивается посредством процесса балансировки. Лопатка вентилятора может иметь биение ступицы или обода, не нарушая утвержденных требований к балансировке, и может быть геометрически повторяемой, сохраняя при этом неприемлемый остаточный дисбаланс. Не заменяйте один результат другим.
Перед измерением нанесите на карту проверяемые элементы: отверстие ступицы, поверхность ступицы, окружность кончика лопасти, кожух, если он имеется, и монтажный интерфейс. Укажите, является ли результат радиальным или осевым, где контактирует датчик и как закреплена деталь. Отдельно сообщите о конфигурации балансировки, включая оправку, плоскость или плоскости коррекции, соглашение об ориентации и наличие вставок, зажимов или других производственных компонентов.
2. Контроль базы, оправки и повторяемости монтажа.
Очистите ступицу и оправку, проверьте правильность версии и проверьте на наличие остатков литника, заусенцев, загрязнений или местных повреждений в монтажном интерфейсе. Используйте указанное направление посадки и метод крепления, не напрессовывая ступицу с чрезмерным усилием. Поверните, снимите и снова установите один и тот же образец, чтобы определить, соответствуют ли показания детали или настройке.
Неплотная посадка может привести к смещению детали; чрезмерный натяг или неровный зажим могут деформировать пластиковую ступицу. Погрешность оправки, эксцентриситет приспособления и положение датчика также могут накладываться на результат измерения детали. Сохраняйте квалифицированный эталонный образец или эталонную деталь, если это требуется планом проверки, и записывайте проверку приспособления независимо от результатов выборки.
3. Рассмотрите геометрию ступицы и лопасти как одну массовую систему.
Проверьте толщину стенки ступицы, ребра, переходы лопатка-основание, остатки литника, вставки и любые обрезки после пресс-формы. Небольшие повторяющиеся различия, распределенные по нескольким лопастям, могут иметь значение, даже если ни одна лопасть не выглядит явно дефектной. Сравните структуру полостей и ориентацию образца вместо шлифования или обрезки неопознанного тяжелого места.
Autodesk объясняет, что ориентация материала влияет на усадку, коробление и направление ударной прочности, и эта ориентация зависит от текучести, толщины, геометрии, материала и наполнителей. См. Руководство по результатам ориентации материала Autodesk. В его руководстве также указаны условия формования, расположение литника и толщина детали как способы влияния на отклонение, связанное с ориентацией. См. Руководство Autodesk по короблению, связанному с ориентацией. Эти источники поддерживают обзор гипотез; они не доказывают причину конкретной лопасти вентилятора.
4. Следите за формованием и обращением с доказательствами
Сохраняйте идентичность образца по партии смолы, полости и последовательности циклов литья. Сохраняйте записи контролируемой машины, наблюдения за подготовкой материала, охлаждением и выбросом, состояние обрезки и время от формования до измерения. Проверьте, не меняется ли посадка ступицы или форма лопасти после кондиционирования, штабелирования, транспортировки или сборки.
Когда изменение процесса улучшает одно показание, снова проверьте всю деталь на предмет заполнения, размеров, профиля лопатки, прочности ступицы, внешнего вида и новых дефектов. Когда предлагается изменить геометрию или литник, сравните прогнозируемое направление и чувствительные области с отслеживаемыми формованными доказательствами. Одного улучшенного результата балансировки недостаточно для утверждения изменения пресс-формы или процесса.
5. Определите требования к балансировке на основе реальной конфигурации ротора.
ISO 21940-11 устанавливает процедуры и допуски на дисбаланс для роторов с жестким поведением, включая допустимый остаточный дисбаланс, плоскости коррекции и ошибки процесса балансировки. См. ISO 21940-11:2016. В проекте по-прежнему необходимо определить, будет ли литая лопасть вентилятора вести себя как оцениваемый ротор, применимое качество балансировки, рабочая скорость и собранная конфигурация. Не копируйте общий класс или допуск без технического одобрения.
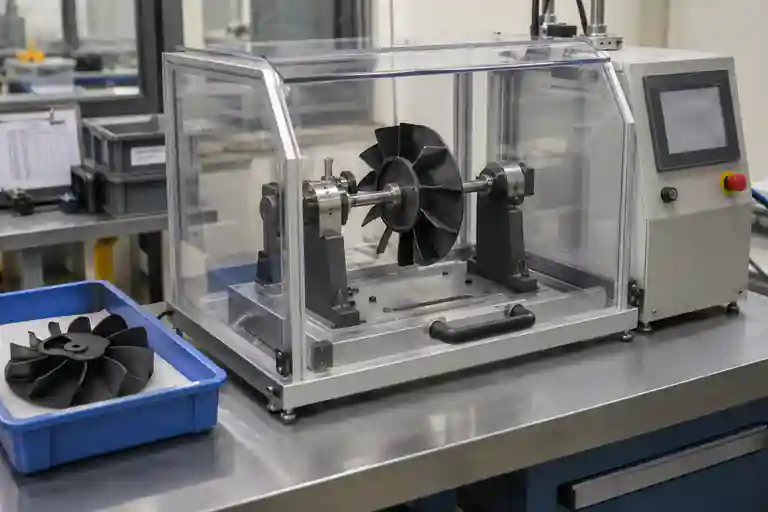
ISO 21940-21 охватывает описание и оценку балансировочных машин с жесткими и мягкими опорами. См. ISO 21940-21:2022. Это усиливает необходимость относиться к возможностям и настройке машины как к контролируемым входным данным, а не как к невидимым предположениям, лежащим в основе единого результата.
6. Проверьте безопасно и закройте T1 с повторяемыми доказательствами.
При ротационном испытании необходимо использовать утвержденную машину, ограждение, диапазон скоростей и процедуру эксплуатации. В стандарте ISO 21940-23 рассматриваются корпуса и другие защитные меры для измерительных станций балансировочных машин. См. ISO 21940-23:2012. Оно не заменяет оценку рисков на объекте или инструкции по оборудованию.
| Пункт проверки | Контролируемый вход | Заключительный вопрос | Доказательства |
|---|---|---|---|
| Базовая точка и биение | Чертеж, оправка, точка измерения и способ крепления | Показание повторяется после перемонтирования? | Фотографии настройки и повторные показания |
| Геометрия лопасти | Профиль лопатки, окружность вершины и поверхность ступицы | Является ли колебание локальным, связанным с полостью или с настройкой? | Карта размеров по образцу и полости |
| Распределение массы | Полная конфигурация производства | Где и при какой настройке наблюдается остаточный дисбаланс? | Протокол балансировки с защитным ограждением и сохраненные образцы |
| Гипотеза формования | История материалов, литника, выдержки под давлением, охлаждения и обрезки | Какой механизм соответствует направлению и повторяемости? | Версионный план испытания и доказательства процесса |
| Проверка сборки | Производство сопрягаемых деталей и утвержденные эксплуатационные требования | Соответствует ли исправленный ротор требованиям проекта без новых дефектов? | Отслеживаемый протокол повторных испытаний и сборки |
Эта таблица представляет собой редакционное предложение по управлению проектами, а не отраслевой стандарт. Соответствующий объем доступен в категории пресс-форм, услуга по проверке пресс-форм и услуга по литью под давлением. Для контроля корректирующих действий см. Контрольный список корректирующих действий и повторных испытаний T1. Чтобы просмотреть конкретную лопасть вентилятора, отправьте CAD, контролируемый чертеж, спецификацию смолы, образец карты, определение оправки, требования к балансировке и отслеживаемую запись испытаний. Никакого фиксированного биения, остаточного дисбаланса, вибрации, скорости, настройки процесса, результата коррекции или результата поставки не обещано.
Часто задаваемые вопросы
Доказывает ли видимое колебание лопасти вентилятора разбалансировку?
Нет. Колебания могут отражать биение, ошибку монтажа, ошибку крепления или деформацию детали. Дисбаланс требует контролируемого измерения баланса в утвержденной конфигурации ротора.
Можно ли проверить биение ступицы на любом удобном штифте?
Ненадежно. На результат влияют посадка оправки, ось, посадочная поверхность, метод фиксации и точка измерения. Используйте чертеж и утвержденный план проверки.
Следует ли удалять материал с визуально самой тяжелой лопасти?
Нет. Место и метод исправления должны соответствовать опубликованному проекту и плану балансировки. Неконтролируемая обрезка может повредить лопасть, изменить прочность и скрыть нестабильное состояние формовки.
Достаточно ли одного результата балансировки для утверждения T1?
Нет. Подтвердите повторяемость монтажа, прослеживаемость образцов и полостей, размерное состояние, качество всей детали и требования к сборке, определенные проектом.
Что необходимо предоставить для проверки T1?
Предоставьте выпущенные CAD и чертежи, исходные данные и определения биения, марку смолы, идентификаторы образцов и полостей, записи формования, версии оправок и приспособлений, сопрягаемые компоненты, конфигурацию балансировки, диапазон рабочих скоростей и утвержденные критерии приемки.