Para conhecer o contexto do produto, consulte a página do molde da pá do ventilador.
Quando uma hélice moldada por injeção oscila em um mandril ou produz um resultado de balanceamento instável, o movimento visível não identifica a causa. A geometria do furo do cubo, a escolha do ponto de referência, o ajuste do acessório, o formato da pá, a distribuição do material, a variação da moldagem, o corte e a configuração do teste podem influenciar a leitura. Uma revisão útil do T1 separa a batimento geométrico do desequilíbrio de massa e, em seguida, reconecta ambos aos requisitos do ventilador montado. Registre a revisão exata da peça e do molde, grau e lote da resina, cavidade, sequência de injeção, tempo de condicionamento, revisão do mandril e do acessório, método de medição, orientação, velocidade e estado do componente correspondente. Este é um exemplo genérico de engenharia, não um caso de cliente ou uma especificação universal de balanceamento.
1. Separe o batimento do desequilíbrio
Batimento é uma medida geométrica relativa a um eixo ou referência definido. O desequilíbrio descreve como a massa é distribuída em torno do eixo de rotação e é avaliada através de um processo de balanceamento. Uma hélice pode apresentar batimento do cubo ou do aro sem infringir o requisito de balanceamento aprovado e pode ser repetível geometricamente enquanto ainda carrega um desequilíbrio residual inaceitável. Não substitua um resultado pelo outro.
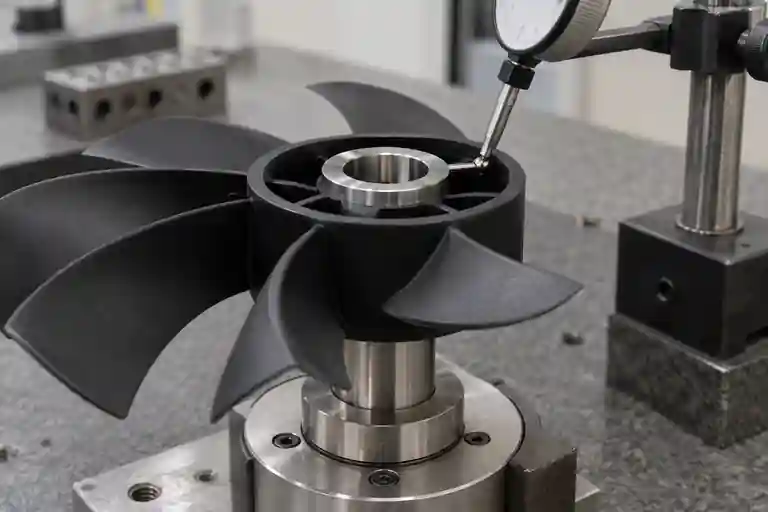
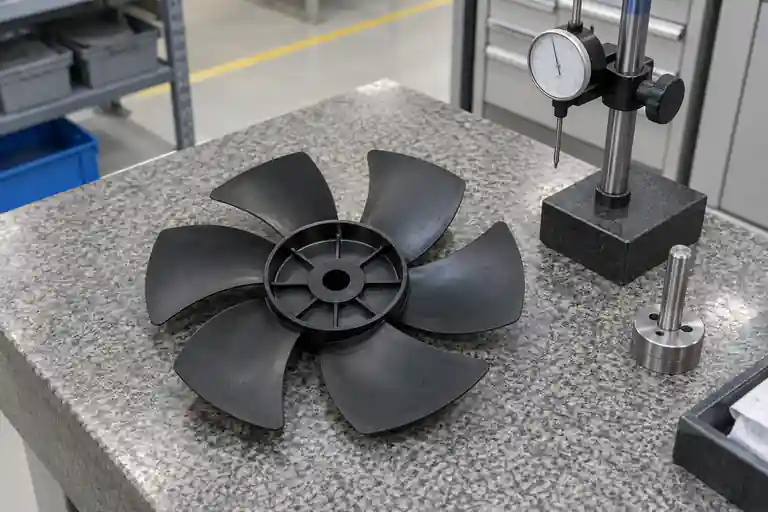
Mapeie os recursos inspecionados antes de medir: furo do cubo, face do cubo, círculo da ponta da pá, cobertura, se presente, e a interface de montagem. Indique se o resultado é radial ou axial, onde a sonda entra em contato e como a peça é restringida. Relate a configuração de balanceamento separadamente, incluindo o mandril, plano ou planos de correção, convenção de orientação e se insertos, clipes ou outros componentes de produção estão instalados.
2. Controle a referência, o mandril e a repetibilidade da montagem
Limpe o cubo e o mandril, verifique a revisão correta e inspecione quanto a vestígios do ponto de injeção, rebarbas, contaminação ou danos locais na interface de montagem. Use o sentido de assentamento e o método de retenção especificados sem forçar o cubo. Gire, remova e remonte a mesma amostra para determinar se a leitura segue a peça ou a configuração.
Um ajuste frouxo pode permitir que a peça se desloque; uma interferência excessiva ou um aperto irregular podem deformar um cubo de plástico. Erro do mandril, excentricidade de fixação e alinhamento da sonda também podem se somar ao resultado medido da peça. Mantenha um padrão de referência qualificado ou peça mestre onde o plano de inspeção exigir e registre a verificação do acessório independentemente do resultado da amostra.
3. Revise a geometria do cubo e da pá como um sistema de massa
Verifique a espessura da parede do cubo, as nervuras, as transições da raiz da pá, os vestígios do ponto de injeção, as inserções e qualquer corte pós-molde. Pequenas diferenças repetidas distribuídas por várias pás podem ser importantes mesmo quando nenhuma pá parece visivelmente defeituosa. Compare os padrões de cavidade e a orientação da amostra em vez de lixar ou aparar um local pesado não identificado.
A Autodesk explica que a orientação do material afeta o encolhimento, o empenamento e a direção da resistência ao impacto, e que a orientação depende do fluxo, da espessura, da geometria, do material e das cargas. Consulte a orientação de resultados de orientação de materiais da Autodesk. Sua orientação também identifica as condições de moldagem, a localização do ponto de injeção e a espessura da peça como formas de influenciar a deflexão relacionada à orientação. Consulte Orientações da Autodesk sobre distorções relacionadas à orientação. Estas fontes apoiam uma revisão de hipóteses; eles não provam a causa de uma pá específica do ventilador.
4. Mantenha as evidências de moldagem e manuseio rastreáveis
Mantenha a identidade da amostra por lote de resina, cavidade e sequência de injeção. Preserve o registro controlado da máquina, a preparação do material, as observações de resfriamento e ejeção, o status do corte e o tempo desde a moldagem até a medição. Verifique se o assentamento do cubo ou o formato da pá mudam após o condicionamento, empilhamento, transporte ou montagem.
Quando uma alteração no processo melhorar uma leitura, inspecione novamente a peça completa quanto ao preenchimento, dimensões, perfil da pá, resistência do cubo, aparência e novos defeitos. Quando uma mudança de geometria ou ponto de injeção for proposta, compare a direção prevista e as regiões sensíveis com evidências moldadas rastreáveis. Um resultado de balanceamento melhorado não é suficiente para aprovar uma alteração no molde ou no processo.
5. Defina o requisito de balanceamento a partir da configuração real do rotor
A ISO 21940-11 estabelece procedimentos e tolerâncias de desequilíbrio para rotores com comportamento rígido, incluindo desequilíbrio residual permitido, planos de correção e erros de processo de balanceamento. Consulte ISO 21940-11:2016. O projeto deverá ainda definir se a hélice injetada se comporta como o rotor avaliado, a classe de qualidade de balanceamento aplicável, a velocidade de operação e a configuração montada. Não copie uma classe ou tolerância genérica sem aprovação de engenharia.
A ISO 21940-21 cobre a descrição e avaliação de máquinas de balanceamento de mancais rígidos e flexíveis. Consulte ISO 21940-21:2022. Isto reforça a necessidade de tratar a capacidade e a configuração da máquina como entradas controladas e não como suposições invisíveis por trás de um único resultado.
6. Verifique com segurança e feche T1 com evidências repetíveis
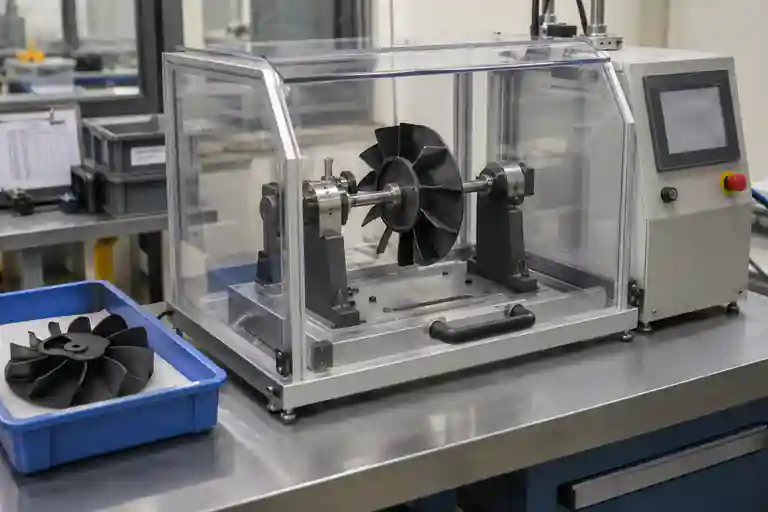
O teste rotacional deve usar máquina, proteção, faixa de velocidade e procedimento operacional aprovados. A ISO 21940-23 aborda invólucros e outras medidas de proteção para estações de medição de máquinas de balanceamento. Consulte ISO 21940-23:2012. Ela não substitui a avaliação de risco do local ou as instruções do equipamento.
| Item de revisão | Entrada controlada | Pergunta final | Evidência |
|---|---|---|---|
| Referência e batimento | Desenho, mandril, ponta da sonda e método de montagem | A leitura se repete após a remontagem? | Fotos de configuração e leituras repetidas |
| Geometria da pá | Referências de perfil da pá, círculo da ponta e face do cubo | A oscilação é local, relacionada à cavidade ou à configuração? | Mapa dimensional por amostra e cavidade |
| Distribuição de massa | Configuração completa de produção | Onde é observado o desequilíbrio residual e sob qual configuração? | Relatório de balanceamento com proteção e amostras retidas |
| Hipótese de moldagem | Histórico de material, ponto de injeção, recalque, resfriamento e corte | Qual mecanismo corresponde à direção e repetibilidade? | Plano de teste versionado e evidências de processo |
| Verificação de montagem | Componentes correspondentes de produção e requisitos operacionais aprovados | O rotor corrigido atende aos requisitos do projeto sem novos defeitos? | Registro rastreável de reteste e montagem |
Esta tabela é uma sugestão editorial de controle de projeto, não um padrão da indústria. O escopo relacionado está disponível na categoria de moldes para eletrodomésticos, serviço de revisão de moldes e serviço de moldagem por injeção. Para controle de ações corretivas, consulte a lista de verificação de ações corretivas e reteste T1. Para revisar uma hélice específica, envie o CAD, desenho controlado, especificação de resina, mapa de amostra, definição de mandril, exigência de balanceamento e registro de teste rastreável. Não é prometido batimento fixo, desequilíbrio residual, vibração, velocidade, configuração de processo, resultado de correção ou resultado de entrega.
Perguntas frequentes
A oscilação visível prova que a hélice está desbalanceada?
Não. A oscilação pode refletir batimento, erro de montagem, erro de fixação ou deformação da peça. O desequilíbrio requer uma medição de equilíbrio controlada na configuração aprovada do rotor.
O batimento do cubo pode ser verificado em qualquer pino conveniente?
Não é confiável. O ajuste do mandril, o eixo, a face de assentamento, o método de retenção e a ponta da sonda influenciam o resultado. Use o desenho e o plano de inspeção aprovado.
O material deve ser removido da pá de aparência mais pesada?
Não. O local e o método de correção devem seguir o projeto e o plano de balanceamento divulgados. O corte descontrolado pode danificar a pá, alterar a resistência e ocultar uma condição de moldagem instável.
Um valor de balanceamento é suficiente para aprovar T1?
Não. Confirme a repetibilidade da montagem, a rastreabilidade da amostra e da cavidade, a condição dimensional, a qualidade da peça completa e os requisitos de montagem definidos pelo projeto.
O que deve ser fornecido para uma revisão T1?
Forneça CAD e desenhos liberados, definições de referências e batimentos, grau de resina, IDs de amostras e cavidades, registros de moldagem, revisões de mandris e acessórios, componentes correspondentes, configuração de balanceamento, faixa de velocidade operacional e critérios de aceitação aprovados.