Den Produktkontext finden Sie auf der Lüfterblatt-Formseite.
Wenn ein spritzgegossener Lüfterflügel auf einem Aufspanndorn taumelt oder instabile Auswuchtergebnisse liefert, lässt die sichtbare Bewegung die Ursache nicht erkennen. Die Geometrie der Nabenbohrung, die Wahl des Bezugspunkts, die Passung der Vorrichtung, die Blattform, die Materialverteilung, die Formvariation, das Beschneiden und der Testaufbau können alle den Messwert beeinflussen. Eine nützliche T1-Überprüfung trennt den geometrischen Rundlauf von der Unwucht und verbindet beides dann wieder mit der Anforderung des zusammengebauten Lüfters. Erfassen Sie die genaue Teile- und Formrevision, Harzqualität und -charge, Kavität, Schusssequenz, Konditionierungszeit, Dorn- und Vorrichtungsrevision, Messmethode, Ausrichtung, Geschwindigkeit und Zustand der Gegenbauteile. Dies ist ein generisches technisches Beispiel, kein Kundenfall oder eine universelle Auswuchtspezifikation.
1. Rundlauf und Unwucht unterscheiden
Rundlauf ist eine geometrische Messung relativ zu einer definierten Achse oder einem definierten Bezugspunkt. Unwucht beschreibt die Verteilung der Masse um die Rotationsachse und wird durch einen Auswuchtvorgang beurteilt. Ein Lüfterflügel kann einen Rundlauf an Nabe oder Außenring aufweisen, ohne gegen die genehmigte Auswuchtanforderung zu verstoßen, und er kann geometrisch wiederholbar sein, weist aber dennoch eine inakzeptable Restunwucht auf. Ersetzen Sie nicht ein Ergebnis durch das andere.
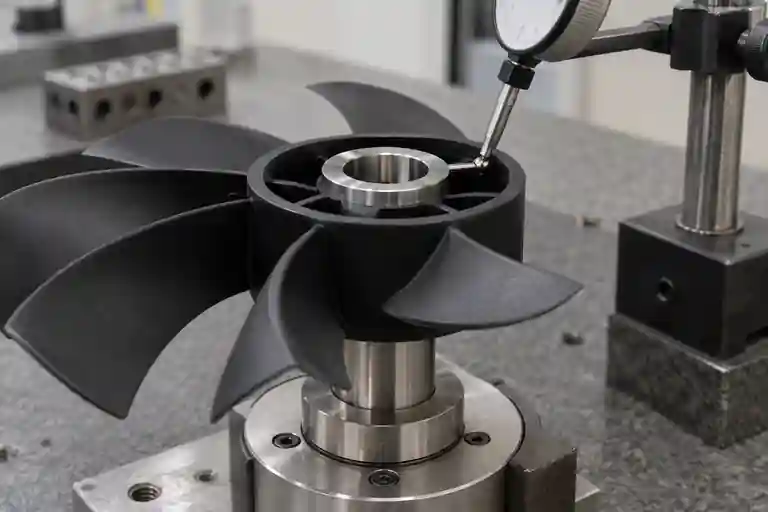
Ordnen Sie vor der Messung die geprüften Merkmale zu: Nabenbohrung, Nabenfläche, Blattspitzenkreis, Abdeckung (falls vorhanden) und die Montageschnittstelle. Geben Sie an, ob das Ergebnis radial oder axial ist, wo der Messtaster anliegt und wie das Teil gehalten wird. Geben Sie die Auswuchtkonfiguration separat an, einschließlich des Aufspanndorns, der Korrekturebene(n), der Ausrichtungskonvention und ob Einsätze, Clips oder andere Produktionskomponenten installiert sind.
2. Kontrollieren Sie Bezugspunkt, Aufnahme und Montagewiederholgenauigkeit
Reinigen Sie die Nabe und den Dorn, überprüfen Sie die korrekte Version und prüfen Sie die Montageschnittstelle auf Anschnittreste, Grate, Verunreinigungen oder lokale Schäden. Verwenden Sie die angegebene Sitzrichtung und Haltemethode, ohne die Nabe gewaltsam aufzupressen. Drehen Sie dieselbe Probe, entfernen Sie sie und montieren Sie sie erneut, um festzustellen, ob der Messwert dem Teil oder dem Setup folgt.
Ein lockerer Sitz kann dazu führen, dass sich das Teil verschiebt. Ein zu großes Übermaß oder eine ungleichmäßige Klemmung kann eine Kunststoffnabe verformen. Dornfehler, Vorrichtungsexzentrizität und Ausrichtung des Messtasters können den Messwert des Teils ebenfalls überlagern. Bewahren Sie einen qualifizierten Referenzkörper oder Meisterteil auf, wenn der Prüfplan dies erfordert, und protokollieren Sie die Überprüfung der Vorrichtung unabhängig vom Probenergebnis.
3. Überprüfen Sie die Naben- und Blattgeometrie als ein Massensystem
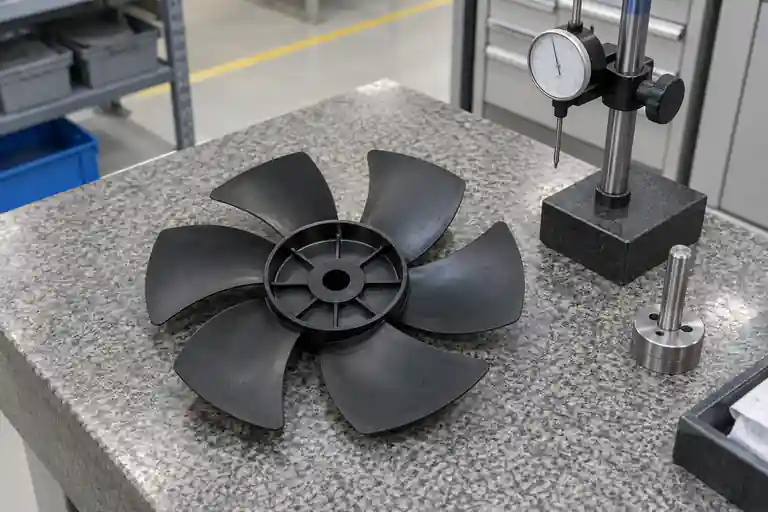
Überprüfen Sie die Wandstärke der Nabe, die Rippen, die Übergänge zwischen Blatt und Wurzel, Anschnittreste, Einsätze und etwaige Beschnitte nach dem Formen. Kleine, sich wiederholende Unterschiede, verteilt auf mehrere Blätter, können von Bedeutung sein, selbst wenn kein einzelnes Blatt sichtbar defekt aussieht. Vergleichen Sie Hohlraummuster und Probenausrichtung, anstatt eine unbekannte schwere Stelle zu schleifen oder zu trimmen.
Autodesk erklärt, dass die Materialausrichtung die Schwindung, den Verzug und die Richtung der Schlagzähigkeit beeinflusst und dass die Ausrichtung vom Fluss, der Dicke, der Geometrie, dem Material und den Füllstoffen abhängt. Weitere Informationen finden Sie in der Anleitung zu Autodesk-Materialausrichtungsergebnissen. In den Leitlinien werden auch Formbedingungen, Anschnittposition und Teiledicke als Möglichkeiten zur Beeinflussung der orientierungsbedingten Durchbiegung identifiziert. Siehe Autodesk-Anleitung zum orientierungsbedingten Verzug. Diese Quellen stützen eine Hypothesenüberprüfung; Sie beweisen nicht die Ursache eines bestimmten Lüfterflügels.
4. Halten Sie die Form- und Handhabungsnachweise rückverfolgbar
Behalten Sie die Probenidentität nach Harzcharge, Kavität und Schusssequenz bei. Behalten Sie die kontrollierte Maschinenaufzeichnung, die Materialvorbereitung, die Abkühlungs- und Auswurfbeobachtungen, den Beschnittstatus und die Zeit vom Formen bis zur Messung bei. Prüfen Sie, ob sich der Nabensitz oder die Blattform nach Konditionierung, Stapelung, Transport oder Montage verändert.
Wenn eine Prozessänderung einen Messwert verbessert, überprüfen Sie das komplette Teil erneut auf Füllung, Abmessungen, Blattprofil, Nabenfestigkeit, Aussehen und neue Mängel. Wenn eine Geometrie- oder Angussänderung vorgeschlagen wird, vergleichen Sie die vorhergesagte Richtung und die empfindlichen Bereiche mit nachvollziehbaren geformten Beweisen. Ein verbesserter Auswuchtwert reicht nicht aus, um eine Werkzeug- oder Prozessänderung zu genehmigen.
5. Definieren Sie die Auswuchtanforderung anhand der tatsächlichen Rotorkonfiguration
ISO 21940-11 legt Verfahren und Unwuchttoleranzen für Rotoren mit starrem Verhalten fest, einschließlich zulässiger Restunwucht, Korrekturebenen und Fehler im Auswuchtprozess. Siehe ISO 21940-11:2016. Das Projekt muss noch definieren, ob sich der geformte Lüfterflügel wie der bewertete Rotor verhält, welche Auswuchtgüte, Betriebsgeschwindigkeit und zusammengebaute Konfiguration anzuwenden sind. Kopieren Sie keine generische Güteklasse oder Toleranz ohne technische Genehmigung.
ISO 21940-21 behandelt die Beschreibung und Bewertung von hart- und weichgelagerten Auswuchtmaschinen. Siehe ISO 21940-21:2022. Dies unterstreicht die Notwendigkeit, Maschinenfähigkeiten und -einstellungen als kontrollierte Eingaben und nicht als unsichtbare Annahmen hinter einem einzelnen Ergebnis zu behandeln.
6. T1 sicher prüfen und mit wiederholbaren Nachweisen abschließen
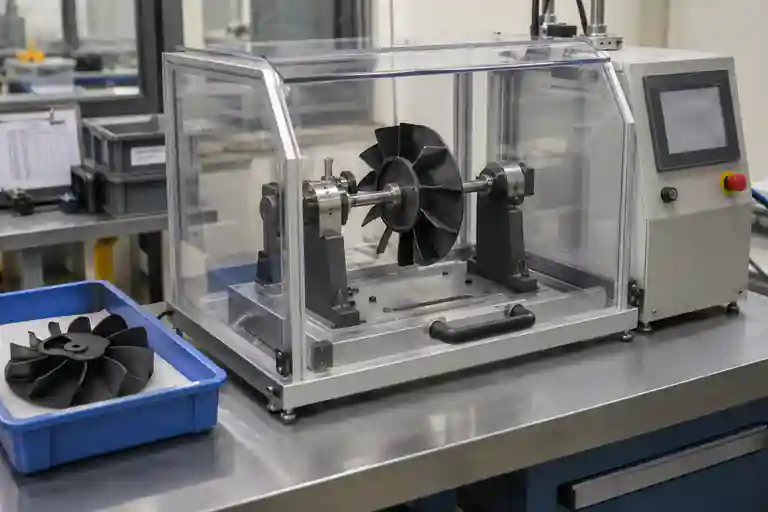
Bei Rotationstests müssen die genehmigte Maschine, Schutzvorrichtung, Geschwindigkeitsbereich und Betriebsverfahren verwendet werden. ISO 21940-23 befasst sich mit Einhausungen und anderen Schutzmaßnahmen für Auswuchtmaschinen-Messplätze. Siehe ISO 21940-23:2012. Es ersetzt nicht die Risikobewertung des Standorts oder die Geräteanweisungen.
| Prüfpunkt | Kontrollierte Eingabe | Schlussfrage | Nachweis |
|---|---|---|---|
| Bezugspunkt und Rundlauf | Zeichnung, Dorn, Sondenpunkt und Montagemethode | Wiederholt sich der Messwert nach der erneuten Montage? | Setup-Fotos und wiederholte Messwerte |
| Blattgeometrie | Referenzen zu Blattprofil, Spitzenkreis und Nabenfläche | Ist das Wackeln lokal, kavitätsbedingt oder einrichtungsbedingt? | Dimensionskarte nach Probe und Kavität |
| Massenverteilung | Komplette Produktionskonfiguration | Wo wird eine Restunwucht beobachtet und bei welchem Setup? | Auswuchtprotokoll unter Schutzvorrichtung und einbehaltene Proben |
| Formungshypothese | Material-, Anguss-, Nachdruck-, Kühl- und Beschnittgeschichte | Welcher Mechanismus passt zur Richtung und Wiederholgenauigkeit? | Versionierter Versuchsplan und Prozessnachweise |
| Montageüberprüfung | Produktions-Gegenbauteile und genehmigte Betriebsanforderungen | Erfüllt der korrigierte Rotor die Projektanforderungen ohne neue Mängel? | Rückverfolgbares Nachprüf- und Montageprotokoll |
Bei dieser Tabelle handelt es sich um einen redaktionellen Vorschlag zur Projektsteuerung, nicht um einen Industriestandard. Zugehörige Bereiche sind in der Kategorie für Haushaltsgeräteformen, Werkzeugprüfungsservice und Spritzgussdienst verfügbar. Informationen zur Kontrolle der Korrekturmaßnahmen finden Sie in der T1-Checkliste für Korrekturmaßnahmen und erneute Tests. Um einen bestimmten Lüfterflügel zu überprüfen, reichen Sie den CAD, die kontrollierte Zeichnung, die Harzspezifikation, die Musterkarte, die Wellendefinition, die Auswuchtanforderungen und den nachverfolgbaren Versuchsbericht ein. Es werden keine festen Rundlaufgrenzwerte, Restunwucht, Vibration, Geschwindigkeit, Prozesseinstellung, Korrekturergebnis oder Lieferergebnis zugesagt.
Häufig gestellte Fragen
Beweist sichtbares Wackeln, dass das Lüfterblatt unausgeglichen ist?
Nein. Wackeln kann auf Rundlaufabweichung, Montagefehler, Vorrichtungsfehler oder Teileverformung zurückzuführen sein. Unwucht erfordert eine kontrollierte Unwuchtmessung in der zugelassenen Rotorkonfiguration.
Kann der Rundlauf der Nabe an jedem geeigneten Stift überprüft werden?
Nicht zuverlässig. Die Passung des Dorns, die Achse, die Sitzfläche, die Haltemethode und der Sondenpunkt haben alle Einfluss auf das Ergebnis. Verwenden Sie die Zeichnung und den genehmigten Inspektionsplan.
Sollte Material vom schwersten Blatt entfernt werden?
Nein. Ort und Methode der Korrektur müssen dem veröffentlichten Entwurfs- und Ausgleichsplan entsprechen. Unkontrolliertes Trimmen kann das Blatt beschädigen, die Festigkeit verändern und einen instabilen Formzustand verbergen.
Reicht ein Auswuchtwert aus, um T1 zu genehmigen?
Nein. Bestätigen Sie die Wiederholbarkeit der Montage, die Rückverfolgbarkeit von Proben und Hohlräumen, den Maßzustand, die Qualität des gesamten Teils und die projektdefinierten Montageanforderungen.
Was sollte für eine T1-Überprüfung bereitgestellt werden?
Stellen Sie freigegebene CAD-Dateien und Zeichnungen, Bezüge und Rundlaufdefinitionen, Harzqualität, Muster- und Kavitäts-IDs, Formaufzeichnungen, Dorn- und Vorrichtungsrevisionen, passende Komponenten, Auswuchtkonfiguration, Betriebsgeschwindigkeitsbereich und genehmigte Abnahmekriterien bereit.