Untuk konteks produk, lihat halaman acuan bilah kipas.
Apabila bilah kipas acuan suntikan bergoyang pada arbor atau menghasilkan hasil keseimbangan yang tidak stabil, gerakan yang boleh dilihat tidak mengenal pasti puncanya. Geometri lubang hab, pilihan datum, kesesuaian lekapan, bentuk bilah, pengedaran bahan, variasi acuan, pemangkasan dan persediaan ujian semuanya boleh mempengaruhi bacaan. Kajian T1 yang berguna memisahkan olengan geometri daripada ketakseimbangan jisim dan kemudian menyambung semula kedua-duanya kepada keperluan kipas yang dipasang. Catatkan bahagian yang tepat dan semakan acuan, gred dan lot resin, rongga, jujukan pukulan, masa penyaman, arbor dan semakan lekapan, kaedah pengukuran, orientasi, kelajuan dan keadaan komponen pasangan. Ini ialah contoh kejuruteraan generik, bukan kes pelanggan atau spesifikasi pengimbangan sejagat.
1. Bezakan olengan daripada ketakseimbangan
Olengan ialah ukuran geometri relatif kepada paksi atau datum yang ditentukan. Ketidakseimbangan menerangkan bagaimana jisim diagihkan di sekeliling paksi putaran dan dinilai melalui proses pengimbangan. Bilah kipas boleh menunjukkan olengan hab atau rim tanpa melanggar keperluan pengimbangan yang diluluskan, dan ia boleh diulang secara geometri sambil masih membawa ketakseimbangan baki yang tidak boleh diterima. Jangan gantikan satu hasil dengan yang lain.
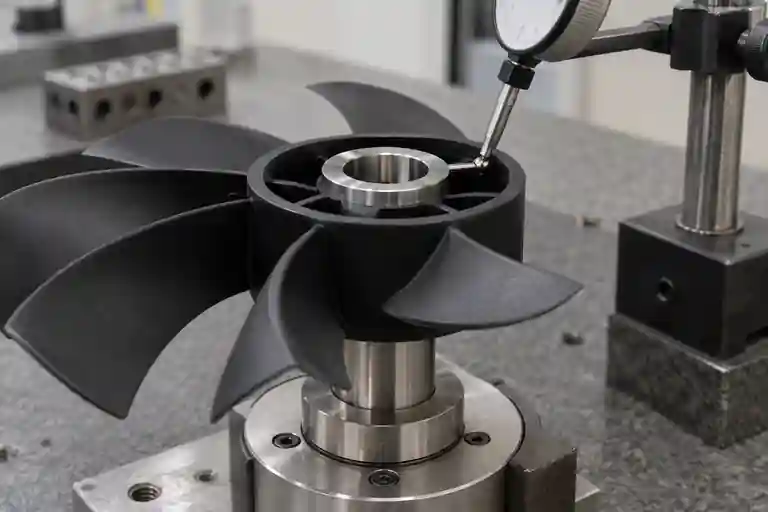
Petakan ciri yang diperiksa sebelum mengukur: lubang hab, muka hab, bulatan hujung bilah, gelang penutup jika ada dan antara muka pelekap. Nyatakan sama ada hasilnya adalah jejari atau paksi, di mana prob bersentuhan, dan bagaimana bahagian itu dihalang. Laporkan konfigurasi pengimbangan secara berasingan, termasuk arbor, satah pembetulan atau satah, konvensyen orientasi dan sama ada sisipan, klip atau komponen pengeluaran lain dipasang.
2. Kawal datum, arbor dan kebolehulangan pelekap
Bersihkan hab dan arbor, sahkan semakan yang betul, dan periksa untuk sisa get, sirip lebihan, pencemaran atau kerosakan setempat pada antara muka pelekap. Gunakan arah pemasangan dan kaedah pengekalan yang ditentukan tanpa memaksa hab. Putar, keluarkan dan lekapkan semula sampel yang sama untuk menentukan sama ada bacaan mengikut bahagian atau persediaan.
Padanan yang longgar boleh membenarkan bahagian itu beralih; padanan paksa yang berlebihan atau pengapit yang tidak rata boleh mencacatkan hab plastik. Ralat arbor, kesipian lekapan dan penjajaran probe juga boleh menindih hasil ukuran bahagian. Simpan bahan rujukan atau bahagian induk yang layak di mana pelan pemeriksaan memerlukan satu, dan rekodkan pengesahan lekapan secara bebas daripada hasil sampel.
3. Tinjau geometri hab dan bilah sebagai satu sistem jisim
Periksa ketebalan dinding hab, rusuk, peralihan bilah-akar, sisa get, sisipan dan sebarang pemangkasan selepas acuan. Perbezaan kecil berulang yang diedarkan pada beberapa bilah boleh menjadi penting walaupun tiada bilah tunggal kelihatan rosak. Bandingkan corak rongga dan orientasi sampel daripada mengisar atau memangkas lokasi berat yang tidak dikenal pasti.
Autodesk menerangkan bahawa orientasi bahan mempengaruhi pengecutan, lengkungan dan arah rintangan hentaman, dan orientasi itu bergantung pada aliran, ketebalan, geometri, bahan dan pengisi. Lihat Panduan hasil orientasi bahan Autodesk. Panduannya juga mengenal pasti keadaan pengacuan, lokasi get dan ketebalan bahagian sebagai cara untuk mempengaruhi pesongan berkaitan orientasi. Lihat Panduan Autodesk tentang ledingan berkaitan orientasi. Sumber-sumber ini menyokong kajian semula hipotesis; mereka tidak membuktikan punca bilah kipas tertentu.
4. Pastikan acuan dan pengendalian bukti boleh dikesan
Kekalkan identiti sampel mengikut lot resin, rongga dan urutan kitaran suntikan. Simpan rekod mesin terkawal, penyediaan bahan, pemerhatian penyejukan dan lontar, status pemangkasan dan masa dari pengacuan hingga pengukuran. Periksa sama ada tempat duduk hab atau bentuk bilah berubah selepas penyaman, susun, pengangkutan atau pemasangan.
Apabila perubahan proses meningkatkan satu bacaan, periksa bahagian lengkap sekali lagi untuk memeriksa pengisian, dimensi, profil bilah, kekuatan hab, penampilan dan kecacatan baharu. Apabila geometri atau perubahan get dicadangkan, bandingkan arah yang diramalkan dan kawasan sensitif dengan bukti acuan yang boleh dikesan. Satu nilai pengimbangan yang dipertingkatkan tidak mencukupi untuk meluluskan perubahan acuan atau proses.
5. Tentukan keperluan pengimbangan daripada konfigurasi rotor sebenar
ISO 21940-11 menetapkan prosedur dan toleransi ketakseimbangan untuk rotor dengan kelakuan tegar, termasuk ketakseimbangan baki yang dibenarkan, satah pembetulan dan ralat proses pengimbangan. Lihat ISO 21940-11:2016. Projek itu masih mesti menentukan sama ada bilah kipas acuan berkelakuan sebagai pemutar yang dinilai, gred kualiti pengimbangan yang berkenaan, kelajuan operasi dan konfigurasi dipasang. Jangan salin gred generik atau toleransi tanpa kelulusan kejuruteraan.
ISO 21940-21 merangkumi penerangan dan penilaian mesin pengimbang galas keras dan galas lembut. Lihat ISO 21940-21:2022. Ini mengukuhkan keperluan untuk merawat keupayaan dan persediaan mesin sebagai input terkawal, bukan sebagai andaian yang tidak kelihatan di sebalik satu keputusan.
6. Sahkan dengan selamat dan tutup T1 dengan bukti yang boleh berulang
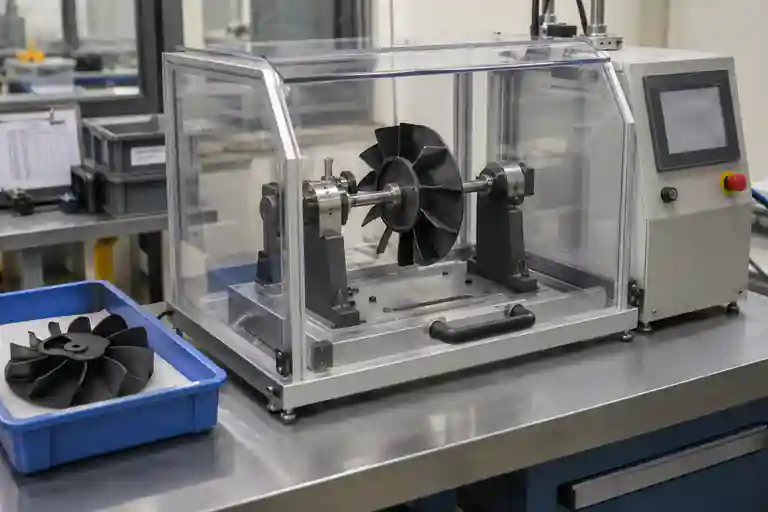
Ujian putaran mesti menggunakan mesin yang diluluskan, pengawal, julat kelajuan dan prosedur operasi. ISO 21940-23 menangani kepungan dan langkah perlindungan lain untuk stesen pengukur mesin pengimbang. Lihat ISO 21940-23:2012. Ia tidak menggantikan penilaian risiko tapak atau arahan peralatan.
| Item semakan | Input terkawal | Soalan penutup | Bukti |
|---|---|---|---|
| Datum dan olengan | Lukisan, arbor, titik probe dan kaedah pemasangan | Adakah bacaan berulang selepas dipasang semula? | Foto persediaan dan bacaan berulang |
| Geometri bilah | Profil bilah, bulatan hujung dan rujukan muka hab | Adakah goyangan setempat, berkaitan rongga atau berkaitan persediaan? | Peta dimensi mengikut sampel dan rongga |
| Pengagihan jisim | Konfigurasi pengeluaran lengkap | Di manakah ketakseimbangan baki diperhatikan dan di bawah persediaan yang mana? | Laporan pengimbangan berpengadang dan sampel yang disimpan |
| Hipotesis acuan | Bahan, get, tekanan tahan, penyejukan dan sejarah pemangkasan | Mekanisme yang manakah sepadan dengan arah dan kebolehulangan? | Pelan percubaan versi dan bukti proses |
| Pengesahan perhimpunan | Komponen pasangan pengeluaran dan keperluan operasi yang diluluskan | Adakah rotor yang diperbetulkan memenuhi keperluan projek tanpa kecacatan baru? | Rekod ujian semula dan pemasangan yang boleh dikesan |
Jadual ini ialah cadangan kawalan projek editorial, bukan standard industri. Skop berkaitan tersedia dalam kategori acuan perkakas, perkhidmatan semakan acuan dan perkhidmatan pengacuan suntikan. Untuk kawalan tindakan pembetulan, lihat senarai semak tindakan pembetulan dan ujian semula T1. Untuk menyemak bilah kipas tertentu, serahkan CAD, lukisan terkawal, spesifikasi resin, peta sampel, definisi arbor, keperluan pengimbangan dan rekod percubaan boleh dikesan. Tiada olengan tetap, ketakseimbangan baki, getaran, kelajuan, tetapan proses, hasil pembetulan atau hasil penghantaran dijanjikan.
Soalan lazim
Adakah goyangan yang kelihatan membuktikan bilah kipas tidak seimbang?
Tidak. Goyangan mungkin mencerminkan olengan, ralat pelekap, ralat lekapan atau ubah bentuk bahagian. Ketakseimbangan memerlukan pengukuran keseimbangan terkawal dalam konfigurasi rotor yang diluluskan.
Bolehkah olengan hab diperiksa pada mana-mana pin mudah?
Tidak boleh dipercayai. Kesesuaian arbor, paksi, muka tumpu, kaedah pengekalan dan titik probe semuanya mempengaruhi keputusan. Gunakan lukisan dan pelan pemeriksaan yang diluluskan.
Perlukah bahan dikeluarkan dari bilah yang kelihatan paling berat?
Tidak. Lokasi dan kaedah pembetulan mesti mengikut reka bentuk dan pelan pengimbangan yang dikeluarkan. Pemangkasan yang tidak terkawal boleh merosakkan bilah, mengubah kekuatan dan menyembunyikan keadaan acuan yang tidak stabil.
Adakah satu nilai pengimbangan cukup untuk meluluskan T1?
Tidak. Sahkan kebolehulangan pelekap, kebolehkesanan sampel dan rongga, keadaan dimensi, kualiti bahagian penuh dan keperluan pemasangan yang ditentukan projek.
Apakah yang perlu dibekalkan untuk semakan T1?
Sediakan CAD dan lukisan, datum dan definisi olengan yang dikeluarkan, gred resin, sampel dan ID rongga, rekod acuan, arbor dan semakan lekapan, komponen pasangan, konfigurasi pengimbangan, julat kelajuan operasi dan kriteria penerimaan yang diluluskan.