Untuk konteks produk, lihat halaman cetakan bilah kipas.
Ketika bilah kipas cetakan injeksi bergoyang di punjung atau menghasilkan keseimbangan yang tidak stabil, gerakan yang terlihat tidak dapat mengidentifikasi penyebabnya. Geometri lubang hub, pilihan datum, kesesuaian perlengkapan, bentuk bilah, distribusi material, variasi cetakan, pemangkasan, dan pengaturan pengujian semuanya dapat memengaruhi pembacaan. Tinjauan T1 yang berguna memisahkan runout geometrik dari ketidakseimbangan massa dan kemudian menghubungkan kembali keduanya dengan kebutuhan kipas rakitan. Catat bagian yang tepat dan revisi cetakan, kadar dan lot resin, rongga, urutan siklus injeksi, waktu pengkondisian, revisi punjung dan perlengkapan, metode pengukuran, orientasi, kecepatan dan keadaan komponen pasangan. Ini adalah contoh rekayasa umum, bukan kasus pelanggan atau spesifikasi keseimbangan universal.
1. Pisahkan runout dari ketidakseimbangan
Runout adalah pengukuran geometris relatif terhadap sumbu atau datum yang ditentukan. Ketidakseimbangan menggambarkan bagaimana massa didistribusikan di sekitar sumbu rotasi dan dinilai melalui proses penyeimbangan. Bilah kipas dapat menunjukkan runout hub atau pelek tanpa melanggar persyaratan penyeimbangan yang disetujui, dan dapat diulang secara geometris sambil tetap membawa ketidakseimbangan sisa yang tidak dapat diterima. Jangan mengganti satu hasil dengan hasil lainnya.
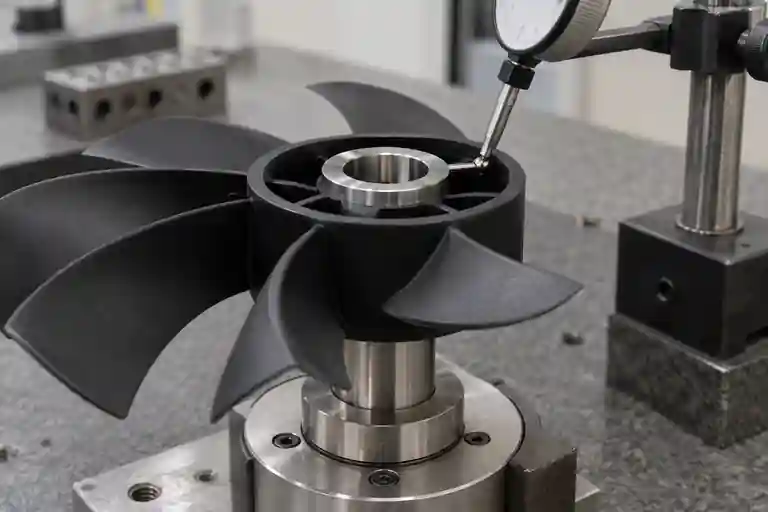
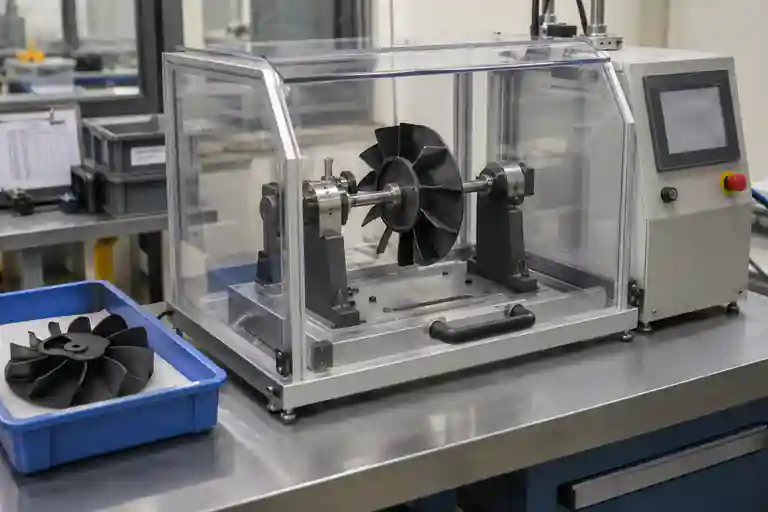
Petakan fitur yang diperiksa sebelum mengukur: lubang hub, permukaan hub, lingkaran ujung bilah, selubung jika ada, dan antarmuka pemasangan. Nyatakan apakah hasilnya radial atau aksial, di mana kontak probe, dan bagaimana bagian tersebut ditahan. Laporkan konfigurasi penyeimbangan secara terpisah, termasuk punjung, bidang atau bidang koreksi, konvensi orientasi dan apakah sisipan, klip, atau komponen produksi lainnya dipasang.
2. Kontrol datum, punjung, dan kemampuan pengulangan pemasangan
Bersihkan hub dan punjung, verifikasi revisi yang benar, dan periksa sisa-sisa gerbang, burr, kontaminasi, atau kerusakan lokal pada antarmuka pemasangan. Gunakan arah pemasangan dan metode retensi yang ditentukan tanpa memaksa hub. Putar, lepaskan, dan pasang kembali sampel yang sama untuk menentukan apakah pembacaan mengikuti bagian atau pengaturan.
Suaian longgar dapat menyebabkan bagian tersebut bergeser; suaian paksa yang berlebihan atau penjepit yang tidak rata dapat merusak hub plastik. Kesalahan punjung, eksentrisitas perlengkapan, dan penyelarasan probe juga dapat menumpuk pada hasil pengukuran komponen. Simpan artefak referensi yang memenuhi syarat atau bagian utama jika rencana inspeksi memerlukannya, dan catat verifikasi perlengkapan secara independen dari hasil sampel.
3. Tinjau geometri hub dan bilah sebagai satu sistem massa
Periksa ketebalan dinding hub, rusuk, transisi akar bilah, sisa gerbang, sisipan, dan pemangkasan pasca-cetakan. Perbedaan kecil berulang yang tersebar di beberapa bilah dapat menjadi masalah meskipun tidak ada satu bilah pun yang tampak cacat. Bandingkan pola rongga dan orientasi sampel daripada menggiling atau memotong lokasi berat yang tidak teridentifikasi.
Autodesk menjelaskan bahwa orientasi material mempengaruhi penyusutan, lengkungan, dan arah ketahanan bentur, dan orientasi tersebut bergantung pada aliran, ketebalan, geometri, material, dan pengisi. Lihat panduan hasil orientasi material Autodesk. Panduannya juga mengidentifikasi kondisi pencetakan, lokasi gerbang injeksi, dan ketebalan bagian sebagai cara untuk mempengaruhi defleksi terkait orientasi. Lihat Panduan Autodesk tentang warpage terkait orientasi. Sumber-sumber ini mendukung tinjauan hipotesis; mereka tidak membuktikan penyebab bilah kipas tertentu.
4. Jaga agar bukti pencetakan dan penanganan tetap dapat dilacak
Pertahankan identitas sampel berdasarkan lot resin, rongga, dan urutan siklus injeksi. Simpan catatan mesin yang terkontrol, persiapan bahan, observasi pendinginan dan ejeksi, status pemangkasan, dan waktu mulai dari pencetakan hingga pengukuran. Periksa apakah dudukan hub atau bentuk bilah berubah setelah pengkondisian, penumpukan, pengangkutan, atau perakitan.
Ketika perubahan proses meningkatkan satu pembacaan, periksa kembali seluruh bagian untuk pengisian, dimensi, profil bilah, kekuatan hub, tampilan, dan cacat baru. Ketika perubahan geometri atau gerbang diusulkan, bandingkan prediksi arah dan daerah sensitif dengan bukti yang dapat ditelusuri. Satu hasil penyeimbangan yang ditingkatkan tidak cukup untuk menyetujui perubahan cetakan atau proses.
5. Tentukan persyaratan penyeimbangan dari konfigurasi rotor sebenarnya
ISO 21940-11 menetapkan prosedur dan toleransi ketidakseimbangan untuk rotor dengan perilaku kaku, termasuk ketidakseimbangan sisa yang diizinkan, bidang koreksi, dan kesalahan proses penyeimbangan. Lihat ISO 21940-11:2016. Proyek ini masih harus menentukan apakah bilah kipas yang dibentuk berperilaku seperti rotor yang dinilai, kelas kualitas penyeimbangan yang berlaku, kecepatan pengoperasian, dan konfigurasi rakitan. Jangan menyalin nilai generik atau toleransi tanpa persetujuan teknis.
ISO 21940-21 mencakup deskripsi dan evaluasi mesin penyeimbang bantalan keras dan lunak. Lihat ISO 21940-21:2022. Hal ini memperkuat kebutuhan untuk memperlakukan kapabilitas dan pengaturan mesin sebagai masukan yang terkendali, bukan sebagai asumsi yang tidak terlihat di balik hasil tunggal.
6. Verifikasi dengan aman dan tutup T1 dengan bukti yang dapat diulang
Pengujian rotasi harus menggunakan mesin, pelindung, rentang kecepatan, dan prosedur pengoperasian yang disetujui. ISO 21940-23 membahas penutup dan tindakan perlindungan lainnya untuk stasiun pengukuran mesin penyeimbang. Lihat ISO 21940-23:2012. Ini tidak menggantikan penilaian risiko lokasi atau instruksi peralatan.
| Item tinjauan | Masukan terkontrol | Pertanyaan penutup | Bukti |
|---|---|---|---|
| Datum dan runout | Gambar, punjung, titik pemeriksaan dan metode pemasangan | Apakah pembacaan berulang setelah dipasang ulang? | Foto penyiapan dan pembacaan berulang |
| Geometri bilah | Referensi profil bilah, lingkaran ujung, dan permukaan hub | Apakah goyangan bersifat lokal, terkait dengan rongga, atau terkait dengan pemasangan? | Peta dimensi berdasarkan sampel dan rongga |
| Distribusi massa | Konfigurasi produksi lengkap | Di mana sisa ketidakseimbangan diamati dan dalam kondisi apa? | Laporan penyeimbangan dengan pelindung dan sampel yang disimpan |
| Hipotesis cetakan | Sejarah material, gerbang, tekanan tahan, pendinginan dan pemangkasan | Mekanisme mana yang cocok dengan arah dan kemampuan pengulangan? | Rencana uji coba berversi dan bukti proses |
| Verifikasi perakitan | Komponen pasangan produksi dan persyaratan pengoperasian yang disetujui | Apakah rotor yang dikoreksi memenuhi persyaratan proyek tanpa cacat baru? | Catatan pengujian ulang dan perakitan yang dapat dilacak |
Tabel ini merupakan saran pengendalian proyek editorial, bukan standar industri. Cakupan terkait tersedia di kategori cetakan peralatan, layanan peninjauan cetakan dan layanan cetakan injeksi. Untuk kontrol tindakan korektif, lihat Daftar periksa tindakan korektif dan pengujian ulang T1. Untuk meninjau bilah kipas tertentu, kirimkan CAD, gambar terkontrol, spesifikasi resin, peta sampel, definisi punjung, persyaratan penyeimbangan, dan catatan uji coba yang dapat dilacak. Tidak ada runout tetap, sisa ketidakseimbangan, getaran, kecepatan, pengaturan proses, hasil koreksi atau hasil pengiriman yang dijanjikan.
Pertanyaan yang sering diajukan
Apakah goyangan yang terlihat membuktikan bilah kipas tidak seimbang?
Tidak. Goyangan mungkin mencerminkan runout, kesalahan pemasangan, kesalahan perlengkapan, atau deformasi bagian. Ketidakseimbangan memerlukan pengukuran penyeimbangan terkendali dalam konfigurasi rotor yang disetujui.
Bisakah runout hub diperiksa pada pin mana pun yang sesuai?
Tidak dapat diandalkan. Kesesuaian punjung, sumbu, permukaan tempat duduk, metode retensi, dan titik pemeriksaan semuanya memengaruhi hasil. Gunakan gambar dan rencana inspeksi yang disetujui.
Apakah material harus dihilangkan dari bilah yang terlihat paling berat?
Tidak. Lokasi dan metode koreksi harus mengikuti desain dan rencana penyeimbangan yang telah dikeluarkan. Pemangkasan yang tidak terkontrol dapat merusak bilah, mengubah kekuatan, dan menyembunyikan kondisi cetakan yang tidak stabil.
Apakah satu nilai keseimbangan cukup untuk menyetujui T1?
Tidak. Konfirmasikan keterulangan pemasangan, ketertelusuran sampel dan rongga, kondisi dimensi, kualitas komponen penuh, dan persyaratan rakitan yang ditentukan proyek.
Apa yang harus diberikan untuk tinjauan T1?
Berikan CAD dan gambar yang dirilis, datum dan definisi runout, kadar resin, ID sampel dan rongga, catatan cetakan, revisi punjung dan perlengkapan, komponen pasangan, konfigurasi penyeimbangan, rentang kecepatan pengoperasian, dan kriteria penerimaan yang disetujui.