Để biết thông tin về sản phẩm, hãy xem trang khuôn cản ô tô.
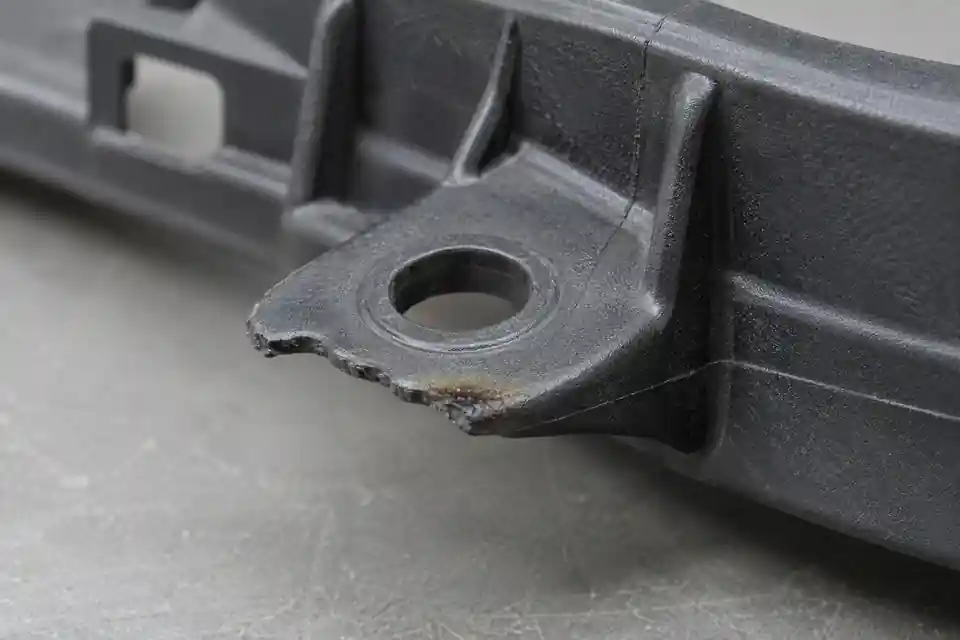
Một cạnh không hoàn chỉnh hoặc vết sẫm màu trên tai lắp cản là một triệu chứng chứ không phải là phán đoán nguyên nhân cốt lõi. Trước tiên, hãy tách một lỗi thiếu nhựa thực tế khỏi hư hỏng do cắt tỉa, loại bỏ ba via, hư hỏng do xử lý hoặc một tai lắp bị đổi màu nhưng được hình thành đầy đủ. Ghi lại bản sửa đổi cản, vị trí chính xác, lòng khuôn hoặc vị trí khuôn, cấp vật liệu và lô, trình tự mẫu và hồ sơ ép phun. Bài viết này sử dụng tình huống chung về tai lắp; nó không phải là một trường hợp khách hàng hay một công thức quy trình cố định.
1. Xác nhận triệu chứng và khả năng lặp lại của nó
Đánh dấu mọi tai lắp bị ảnh hưởng trên CAD và trên chi tiết thực tế. Chụp ảnh mặt trước và mặt sau dưới ánh sáng nhất quán, sau đó so sánh cùng một tai lắp trên các mẫu liên tiếp và các lòng khuôn hoặc vị trí khuôn khác. Kiểm tra xem lỗ, gân, cạnh tai lắp và mặt bích liền kề có được hình thành đầy đủ hay không. Một mẫu bị hư hỏng sau khi xử lý không được coi là bằng chứng tương tự như việc đổ mẫu không đầy đủ lặp lại ở một đầu dòng.
Autodesk định nghĩa lỗi thiếu nhựa là việc lấp đầy khoang chưa hoàn chỉnh. Hướng dẫn xử lý sự cố của nó liệt kê các hạn chế về dòng chảy, hiện tượng chững dòng, đường dẫn dòng chảy dài hoặc phức tạp, thoát khí khuôn không đủ, nhiệt độ, cấp liệu và tình trạng máy trong số các nguyên nhân có thể xảy ra. Chỉ riêng vị trí khuyết tật không đủ để xác định nguyên nhân. Xem Khắc phục lỗi thiếu nhựa của Autodesk.
2. Đừng coi mọi vết thâm đều là vết cháy do không khí bị mắc kẹt
Một vết sẫm màu gần tai lắp có thể phù hợp với khí nén bị giữ lại, nhưng nó cũng có thể liên quan đến sự xuống cấp của vật liệu hoặc lịch sử nhiệt và ứng suất cắt quá mức. Hướng dẫn về vết cháy của Autodesk giúp phân biệt hiện tượng gia nhiệt do khí bị nén khỏi sự xuống cấp liên quan đến nhiệt độ nóng chảy, thời gian lưu, tốc độ phun, điều kiện trục vít hoặc kênh dẫn nhựa. Trước khi hiệu chỉnh thép khuôn, hãy so sánh vị trí chính xác của dấu, hình dáng bề mặt và độ lặp lại với hồ sơ vật liệu và khuôn đúc. Xem Khắc phục sự cố vết cháy của Autodesk.
Do đó, quá trình đánh giá nên duy trì hai giả thuyết: lấp đầy không đầy đủ và đổi màu cục bộ. Tai lắp có thể xuất hiện một trong hai, cả hai hoặc không có triệu chứng nào. Việc tăng áp suất, tốc độ hoặc nhiệt độ mà không chẩn đoán được có thể làm di chuyển khiếm khuyết hoặc tạo ra một khiếm khuyết khác.
3. Xác định điểm cuối điền đầy, vị trí hội tụ của các mặt dòng chảy và đường thoát khí
Autodesk giải thích rằng bẫy khí có thể hình thành ở nơi các mặt trước của dòng chảy hội tụ hoặc nơi mặt trước của dòng chảy chạm tới tường khoang, đặc biệt là ở cuối đường dẫn dòng chảy khi khả năng thoát khí của khuôn không đủ. Nén mạnh có thể góp phần gây cháy; mức nén khí bị giữ lại nhẹ hơn có thể góp phần tạo ra lỗi thiếu nhựa hoặc các khuyết tật bề mặt khác. Sử dụng kết hợp các kết quả về thời gian lấp đầy và bẫy khí khi có sẵn mô phỏng và so sánh chúng với bằng chứng lấp đầy lũy tiến thực tế. Xem Hướng dẫn kết quả bẫy khí của Autodesk.
Luồng không cân bằng có nghĩa là một số đường dẫn sẽ lấp đầy trước những đường dẫn khác. Autodesk lưu ý rằng nó có thể góp phần tạo ra lỗi thiếu nhựa, bẫy khí, đường hàn bổ sung, ba via và cong vênh. Đối với mặt bích cản, hãy xem xét cùng nhau đường chảy từ cổng phun đến tai lắp, phần chuyển tiếp độ dày, gân, lỗ và các đặc điểm lân cận thay vì kiểm tra riêng tai lắp. Xem Hướng dẫn của Autodesk về luồng không cân bằng.
4. Xem xét hình học tai lắp và khả năng tiếp cận khuôn trước khi hiệu chỉnh thép
Tai lắp có thể mỏng cục bộ, bị gián đoạn bởi một lỗ, được hỗ trợ bởi các gân hoặc được kết nối thông qua vùng chuyển tiếp độ dày đột ngột. Xem xét xem dòng chảy phải phân tán xung quanh lỗ, bị chững lại tại tiết diện mỏng hay kết thúc ở khu vực khó thoát hơi. Đồng thời kiểm tra khả năng tiếp cận đường phân khuôn, tình trạng bề mặt shutoff, vị trí tiếp xúc của chốt đẩy và liệu lỗ thông hơi hoặc vật chèn được đề xuất có còn có thể bảo trì được hay không.
Protolabs liệt kê thành mỏng, đường dẫn dòng chảy dài và vị trí cổng phun không phù hợp là những yếu tố góp phần thiết kế phổ biến cho lỗi thiếu nhựa, đồng thời khuyến nghị xem xét độ dày thành, đường dẫn dòng chảy và vị trí cổng. Đây là danh sách kiểm tra thiết kế, không phải là giải pháp khắc phục áp dụng chung. Xem Hướng dẫn ép phun Protolabs.
5. Sử dụng bằng chứng T1 có kiểm soát, không dùng một mẫu chấp nhận được
Đối với T1 hoặc thử nghiệm khắc phục, hãy liên kết mọi mẫu với lô vật liệu, lòng khuôn hoặc vị trí khuôn, trình tự chu kỳ ép và hồ sơ quy trình được kiểm soát. Nếu sử dụng nghiên cứu điền lũy tiến, hãy xác định mục đích của nó và giữ lại trình tự thay vì trộn các mẫu đó với các mẫu dùng để nghiệm thu. Chụp ảnh cùng một vị trí tai lắp ở mỗi điều kiện liên quan và ghi lại xem hình học đã hoàn chỉnh hay chưa và liệu sự đổi màu có xuất hiện hay không.
Không phê duyệt phương án hiệu chỉnh chỉ vì một tai lắp được điền đầy một lần. Xác nhận các yêu cầu về hình thức, lắp ráp, lưu giữ và kích thước do dự án xác định trên bộ mẫu được kiểm soát. Bất kỳ thay đổi nào về quy trình hoặc thép đều phải được đánh giá về tác động của nó đối với phần còn lại của cản, không chỉ tai lắp nhìn thấy được.
6. Bằng chứng cần hoàn tất trước khi phê duyệt hiệu chỉnh
| Hạng mục đánh giá | Dữ liệu cần có | Câu hỏi cần kết luận | Bằng chứng |
|---|---|---|---|
| Nhận dạng triệu chứng | Ảnh được đánh dấu và mẫu được kiểm soát | Thiếu nhựa, đổi màu hay hư hỏng do xử lý? | Bản đồ khiếm khuyết được thống nhất |
| Độ lặp lại | Vị trí lòng khuôn/vị trí khuôn và trình tự chu kỳ ép | Triệu chứng ổn định hay xuất hiện gián đoạn? | Hồ sơ mẫu có thể truy nguyên |
| Điền đầy và thoát khí | Đường chảy từ cổng phun, điểm cuối điền đầy và khả năng tiếp cận lỗ thoát khí | Dòng chảy và không khí kết thúc ở đâu? | Mô phỏng hoặc so sánh điền lũy tiến |
| Hình học | Tai lắp, lỗ, gân và vùng chuyển tiếp độ dày | Dòng chảy cục bộ có bị hạn chế hoặc bị chững lại không? | Đánh giá CAD có kiểm soát |
| Xác minh | Hình dáng, lắp ráp và kích thước | Việc sửa chữa có đáp ứng các tiêu chí của dự án mà không có lỗi mới không? | Kết quả T1 có quản lý phiên bản |
Bảng này là một đề xuất biên tập về kiểm soát dự án, không phải là một tiêu chuẩn ngành. Ngữ cảnh liên quan có sẵn trên danh mục khuôn ô tô, dịch vụ đánh giá khuôn và dịch vụ ép phun. Để hoàn tất thử khuôn, hãy xem danh sách kiểm tra lại và hành động khắc phục T1. Để xem xét một cản ô tô cụ thể, gửi CAD, thông số kỹ thuật về nhựa, ảnh được đánh dấu và hồ sơ thử khuôn có thể truy xuất. Không hứa hẹn kích thước lỗ thông hơi, cài đặt quy trình, kết quả chỉnh sửa hoặc kết quả giao hàng cố định.
Câu hỏi thường gặp
Dấu đen có chứng tỏ không khí đọng lại là nguyên nhân gây ra lỗi không?
Không. Nén không khí bị mắc kẹt là một trong những nguyên nhân có thể xảy ra, trong khi sự xuống cấp của vật liệu và lịch sử nhiệt hoặc ứng suất cắt quá mức cũng có thể tạo ra các vết đen. So sánh vị trí lỗi với bằng chứng quá trình.
Có nên tăng áp suất phun khi tai lắp bị thiếu nhựa?
Không nhất thiết. Đầu tiên hãy kiểm tra việc cung cấp vật liệu, hạn chế dòng chảy, hiện tượng chững dòng, nhiệt độ, thoát khí khuôn, đường chảy từ cổng phun và tình trạng máy. Một thay đổi tham số có thể tạo ra một lỗi khác.
Việc thêm lỗ thông hơi có phải lúc nào cũng là hiệu chỉnh thép khuôn phù hợp không?
Không. Xác nhận nơi không khí bị giữ lại, liệu vị trí đó có thể được thông hơi an toàn hay không và liệu kết cấu khuôn được đề xuất có thể tiếp cận và bảo trì được hay không.
Việc cắt tỉa có thể làm cho tai lắp chưa điền đầy trở nên chấp nhận được không?
Việc cắt bớt không thể khôi phục hình học khuôn bị thiếu. Việc chấp nhận phụ thuộc vào các yêu cầu về kích thước, lắp ráp, lưu giữ và hình thức do dự án xác định.
Cần cung cấp những gì để đánh giá khuôn?
Cung cấp dữ liệu CAD ở trạng thái mở khuôn và lắp ráp, thông tin vật liệu chính xác, ảnh được đánh dấu, nhận dạng lòng khuôn hoặc vị trí khuôn, trình tự chu kỳ ép, hồ sơ quy trình được kiểm soát và tiêu chí chấp nhận dự án.