Para conhecer o contexto do produto, consulte a página de moldes de para-choques automotivos.
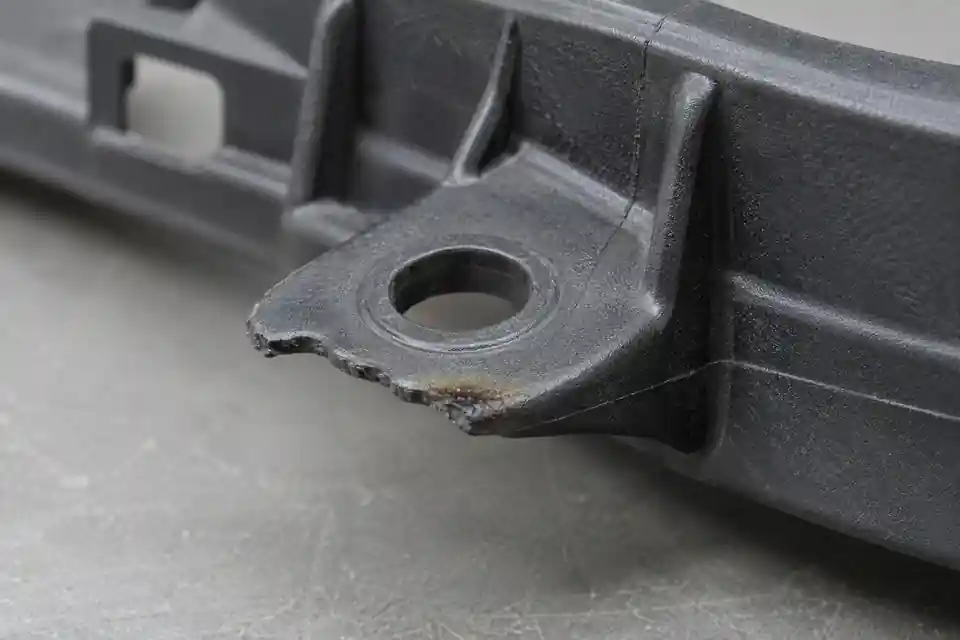
Uma borda incompleta ou uma marca escura em uma aba de montagem do para-choque é um sintoma, não um veredicto de causa raiz. Primeiro, diferencie uma falha real de preenchimento de danos de recorte e de remoção de rebarbas, danos de manuseio ou uma aba descolorida, mas totalmente formada. Registre a revisão do para-choque, a localização exata, a posição da cavidade ou do molde, a classe e o lote do material, a sequência da amostra e o registro da moldagem. Este artigo usa um cenário genérico de aba de montagem; não é um caso de cliente ou uma receita fixa de processo.
1. Confirme o sintoma e sua repetibilidade
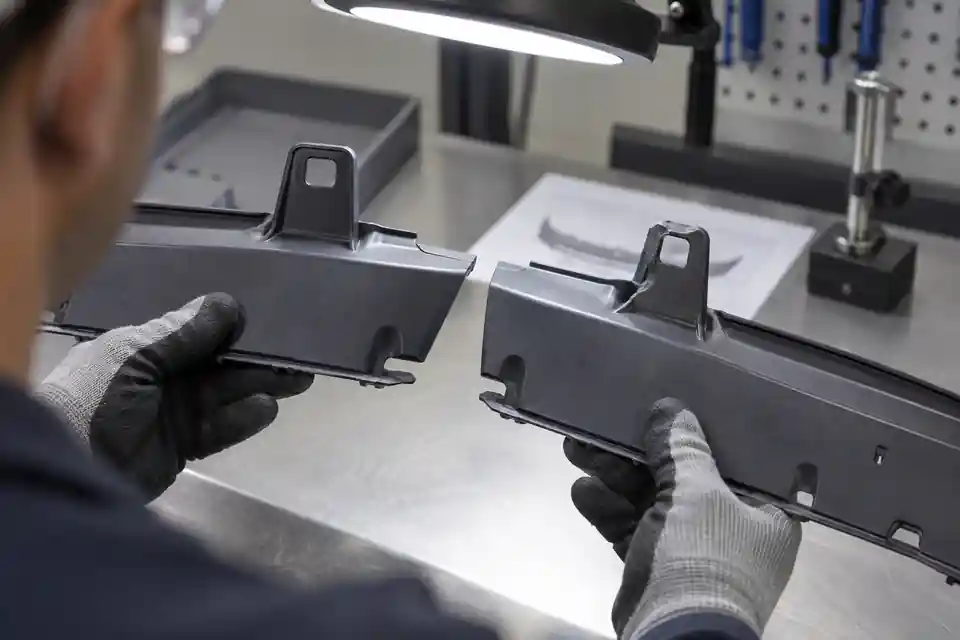
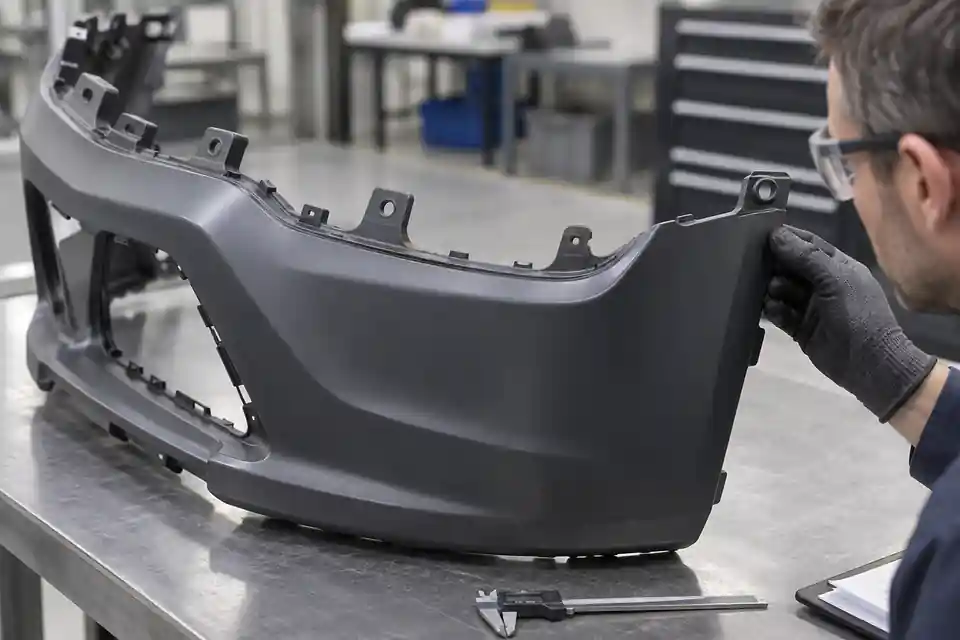
Marque todas as abas afetadas no CAD e na parte física. Fotografe a frente e o verso sob iluminação consistente e compare a mesma aba em amostras consecutivas e outras cavidades ou posições do molde. Verifique se o furo, a nervura, a borda da aba e o flange adjacente estão totalmente formados. Uma única amostra danificada após o manuseio não deve ser tratada como a mesma evidência que um enchimento incompleto repetível em uma extremidade do fluxo.
A Autodesk define uma falha de preenchimento como o preenchimento incompleto de uma cavidade. Seu guia de solução de problemas lista restrição de fluxo, hesitação, caminhos de fluxo longos ou complexos, ventilação inadequada, temperatura, alimentação do material e condição da máquina entre as possíveis causas. A localização do defeito por si só não basta para determinar a causa. Consulte Solução de problemas de falha de preenchimento da Autodesk.
2. Não trate todas as marcas escuras como queima de ar preso
Uma marca escura perto da aba pode ser consistente com ar comprimido preso, mas também pode estar associada à degradação do material ou histórico térmico e de cisalhamento excessivo. A orientação sobre marcas de queimadura da Autodesk separa o aquecimento do ar retido da degradação relacionada à temperatura de fusão, tempo de residência, velocidade de injeção, condições do parafuso ou do canal. Antes de corrigir o aço do molde, compare a posição exata da marca, a aparência da superfície e a repetibilidade com os registros de moldagem e material. Consulte Solução de problemas de marcas de queimadura da Autodesk.
A revisão deve, portanto, manter em aberto duas hipóteses: preenchimento incompleto e descoloração local. Uma aba pode apresentar um dos sintomas, ambos ou nenhum. O aumento da pressão, velocidade ou temperatura sem diagnóstico pode deslocar o defeito ou criar outro.
3. Mapeie o final do preenchimento, as frentes convergentes e o escape de ar
A Autodesk explica que as armadilhas de ar podem se formar onde as frentes de fluxo convergem ou onde uma frente de fluxo atinge uma parede de cavidade, especialmente nas extremidades dos caminhos de fluxo quando a ventilação é inadequada. A compressão severa pode contribuir para queimaduras; a compressão menos intensa do ar aprisionado pode contribuir para falhas de preenchimento ou outras manchas superficiais. Use os resultados de tempo de preenchimento e de armadilha de ar juntos onde a simulação estiver disponível e compare-os com as evidências reais de preenchimento progressivo. Consulte o guia de resultados do air-trap da Autodesk.
Fluxo desequilibrado significa que alguns caminhos são preenchidos antes de outros. A Autodesk observa que isso pode contribuir para falhas de preenchimento, bolsas de ar, linhas de solda adicionais, rebarbas e empenamento. Para o flange do para-choque, revise o caminho de fluxo do ponto de injeção até a aba, as transições de espessura, as nervuras, os furos e os elementos geométricos próximos em conjunto, em vez de examinar a aba isoladamente. Consulte Orientações da Autodesk sobre fluxo desequilibrado.
4. Revise a geometria da aba e o acesso ao molde antes da correção do aço
A aba de montagem pode ser localmente fina, interrompida por um furo, suportada por nervuras ou conectada através de uma transição acentuada de espessura. Revise se o fluxo deve se dividir ao redor do furo, hesitar em uma seção fina ou terminar em uma área de difícil ventilação. Verifique também o acesso à linha de separação, a condição da superfície de fechamento do molde, o contato do ejetor e se o respiradouro ou inserto proposto permanece passível de manutenção.
A Protolabs lista paredes finas, longos caminhos de fluxo e posicionamento inadequado dos pontos de injeção como fatores de projeto que comumente contribuem para falhas de preenchimento, ao mesmo tempo que recomenda a revisão da espessura da parede, dos caminhos do fluxo e do posicionamento dos pontos de injeção. Esta é uma lista de verificação de design, não uma correção universal. Consulte o guia de moldagem por injeção Protolabs.
5. Use evidência T1 controlada, não uma amostra aceitável
Para T1 ou um teste corretivo, vincule cada amostra ao lote de material, à posição da cavidade ou do molde, à sequência de ciclos de moldagem e ao registro do processo controlado. Se for utilizado um estudo de preenchimento progressivo, defina sua finalidade e retenha a sequência em vez de misturar essas amostras com peças de aceitação. Fotografe o mesmo local da aba em cada condição relevante e registre se a geometria está completa e se aparece descoloração.
Não aprove uma correção apenas porque uma aba é preenchida uma vez. Confirme a aparência, montagem, retenção e requisitos dimensionais definidos pelo projeto em um conjunto de amostras controladas. Qualquer alteração de processo ou aço deve ser avaliada quanto ao seu efeito no restante do para-choque, não apenas na aba visível.
6. Evidências a concluir antes da aprovação da correção
| Item de revisão | Entrada necessária | Pergunta a responder | Evidência |
|---|---|---|---|
| Identificação do sintoma | Fotos marcadas e amostra controlada | Falha de preenchimento, descoloração ou dano de manuseio? | Mapa de defeitos acordado |
| Repetibilidade | Posição da cavidade/do molde e sequência de ciclos de moldagem | O sintoma é estável ou intermitente? | Registro de amostra rastreável |
| Preenchimento e ventilação | Caminho desde o ponto de injeção, extremidade de enchimento e acesso à ventilação | Onde o fluxo e o ar terminam? | Simulação ou comparação de preenchimento progressivo |
| Geometria | Aba, furo, nervuras e transições de espessura | O caminho local é restrito ou hesitante? | Revisão controlada de CAD |
| Verificação | Aparência, montagem e dimensões | A correção atendeu aos critérios do projeto sem novos defeitos? | Resultado T1 versionado |
Esta tabela é uma sugestão editorial de controle de projeto, não um padrão da indústria. O contexto relacionado está disponível em categoria de moldes automotivos, serviço de revisão de moldes e serviço de moldagem por injeção. Para encerramento do teste, consulte a lista de verificação de ações corretivas e reteste T1. Para analisar um para-choque específico, envie o CAD, especificação da resina, fotos marcadas e registro rastreável do teste de molde. Não é prometido nenhum tamanho fixo de ventilação, configuração de processo, resultado de correção ou resultado de entrega.
Perguntas frequentes
Uma marca preta prova que o ar preso causou o defeito?
Não. A compressão do ar preso é uma causa possível, enquanto a degradação do material e o histórico térmico ou de cisalhamento excessivo também podem criar marcas escuras. Compare a localização e as evidências do processo.
A pressão de injeção deve ser aumentada quando ocorre falha de preenchimento na aba?
Não automaticamente. Primeiro verifique a alimentação do material, restrição de fluxo, hesitação, temperatura, ventilação, caminho de fluxo desde o ponto de injeção e condição da máquina. Uma alteração de parâmetro pode criar um defeito diferente.
Adicionar um respiradouro é sempre a correção adequada no aço do molde?
Não. Confirme onde o ar está preso, se o local pode ser ventilado com segurança e se o elemento de molde proposto é acessível e passível de manutenção.
O corte pode tornar aceitável uma aba de montagem preenchida de forma incompleta?
O recorte não pode restaurar a geometria moldada ausente. A aceitação depende dos requisitos dimensionais, de montagem, de retenção e de aparência definidos pelo projeto.
O que deve ser fornecido para uma revisão do molde?
Forneça dados CAD do molde nos estados aberto e montado, informações exatas do material, fotos marcadas, identificação da cavidade ou posição do molde, sequência de ciclos de moldagem, registros de processos controlados e critérios de aceitação do projeto.