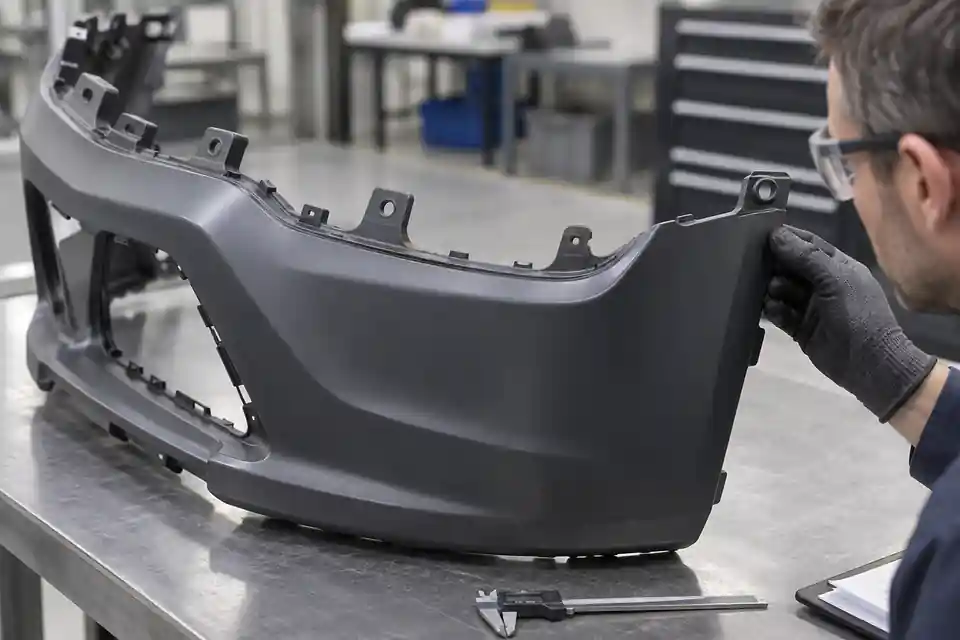
Контекст продукта см. на странице формы автомобильного бампера.
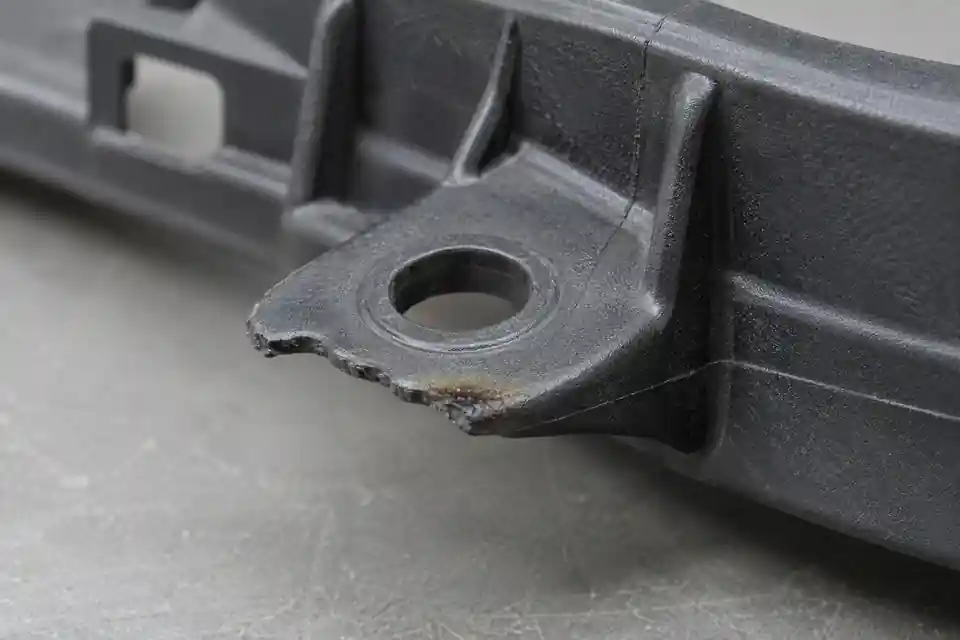
Неполный край или темная отметина на язычке крепления бампера — это симптом, а не вердикт о первопричине. Сначала отделите реальный недолив от повреждений при обрезке и удалении облоя, повреждений при обращении или изменившей цвет, но полностью сформированной монтажной лапки. Запишите версию бампера, точное местоположение, номер гнезда или положение пресс-формы, марку и партию материала, последовательность образцов и журнал процесса литья. В этой статье используется типовой сценарий с монтажной лапкой; это не случай клиента или фиксированный рецепт процесса.
1. Подтвердить симптом и его повторяемость
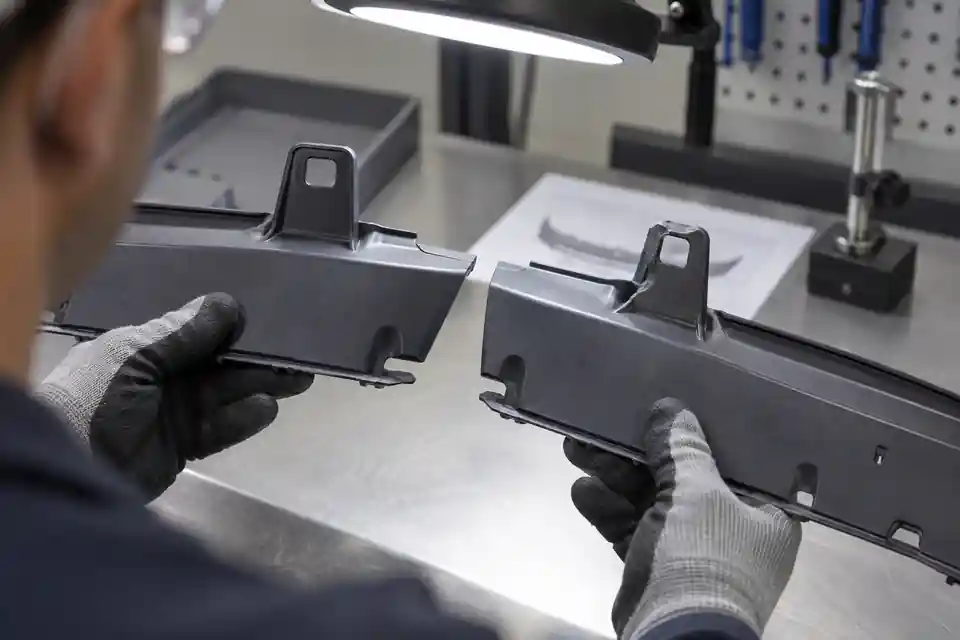
Отметьте каждую монтажную лапку с дефектом в САПР и на реальной детали. Сфотографируйте переднюю и заднюю часть при постоянном освещении, затем сравните одну и ту же монтажную лапку с последовательными образцами и другими гнездами или положениями пресс-формы. Проверьте, полностью ли сформированы отверстие, ребро, край монтажной лапки и прилегающий фланец. Одиночный поврежденный образец после манипуляций не следует рассматривать как такое же свидетельство, как повторяющееся неполное заполнение на одном конце потока.
Autodesk определяет недолив как неполное заполнение полости. В руководстве по устранению неполадок среди возможных причин перечислены ограничение потока, задержка течения, длинные или сложные пути потока, недостаточная вентиляция пресс-формы, температура, подача материала и состояние машины. Одного расположения дефекта недостаточно, чтобы определить причину. См. Руководство Autodesk по устранению недолива.
2. Не рассматривайте каждую темную метку как след прижога из-за захваченного воздуха.
Темная отметка рядом с монтажной лапкой может указывать на сжатие захваченного воздуха, но она также может быть связана с деградацией материала или чрезмерной термической и сдвиговой нагрузкой. Рекомендации Autodesk по следам пригорания отделяют нагрев захваченного воздуха от деградации материала, связанной с температурой расплава, временем пребывания, скоростью впрыска, состоянием шнека или литникового канала. Перед корректировкой стали пресс-формы сравните точное положение метки, внешний вид поверхности и повторяемость с записями о формовании и материалах. См. раздел Руководство Autodesk по устранению следов прижога.
Поэтому в обзоре следует оставить открытыми две гипотезы: неполное заполнение и локальное изменение цвета. На монтажной лапке может проявляться один из двух симптомов, оба или ни одного. Повышение давления, скорости или температуры без диагностики может сдвинуть дефект или создать новый.
3. Определите конец заполнения, зоны схождения фронтов и путь выхода воздуха.
Autodesk поясняет, что воздушные ловушки могут образовываться там, где сходятся фронты потока или где фронт потока достигает стенки полости, особенно на концах путей потока, когда вентиляция недостаточна. Сильное сжатие может способствовать образованию прижога; менее сильное сжатие захваченного воздуха может привести к недоливу или другим дефектам поверхности. Если доступно моделирование, используйте результаты времени заполнения и анализа воздушных ловушек вместе и сравните их с фактическими данными постепенного заполнения. См. Руководство Autodesk по результатам анализа воздушных ловушек.
Несбалансированный поток означает, что некоторые пути заполняются раньше других. Autodesk отмечает, что это может способствовать образованию недолива, воздушных ловушек, дополнительных линий спая, облоя и коробления. Для фланца бампера проверяйте путь потока от литника к монтажной лапке, переходы толщины, ребра, отверстия и близлежащие элементы вместе, а не рассматривайте монтажную лапку отдельно. См. Руководство Autodesk по несбалансированному потоку.
4. Проверьте геометрию монтажной лапки и доступ к пресс-форме перед коррекцией стали.
Монтажная лапка может быть локально тонкой, прерванной отверстием, опираться на ребра или соединяться через резкий переход толщины. Проверьте, должен ли поток разделяться вокруг отверстия, задерживаться на тонком сечении или заканчиваться в области, которую трудно вентилировать. Также проверьте доступ к линии разъема, состояние запорной поверхности пресс-формы, контакт эжектора и возможность обслуживания предлагаемого вентиляционного отверстия или вставки.
Компания Protolabs называет тонкие стенки, длинные пути потока и неудачное расположение литника распространенными конструктивными факторами недолива, но рекомендует пересмотреть толщину стенок, пути потока и расположение литника. Это контрольный список проектирования, а не универсальное исправление. См. Руководство Protolabs по литью под давлением.
5. Используйте контролируемые доказательства Т1, а не один приемлемый образец
Для Т1 или корректирующего испытания свяжите каждый образец с партией материала, гнездом или положением пресс-формы, последовательностью циклов литья и контролируемой записью параметров процесса. Если используется исследование с прогрессивным заполнением, определите его цель и сохраните последовательность вместо того, чтобы смешивать эти образцы с образцами для приемки. Сфотографируйте одно и то же место монтажной лапки при каждом соответствующем состоянии и запишите, полностью ли сформирована геометрия и появляется ли изменение цвета.
Не утверждайте исправление только потому, что одна монтажная лапка однократно заполнилась. Подтвердите определенные проектом требования к внешнему виду, сборке, фиксации и размерам на контролируемом наборе образцов. Любое изменение процесса или стали следует оценивать с точки зрения его влияния на остальную часть бампера, а не только на видимую монтажную лапку.
6. Доказательства, необходимые до утверждения корректировки
| Критерий проверки | Необходимые данные | Вопрос для закрытия | Подтверждение |
|---|---|---|---|
| Идентификация симптома | Отмеченные фотографии и контролируемый образец | Недолив, изменение цвета или повреждение при обращении? | Согласованная карта дефектов |
| Повторяемость | Гнездо/положение пресс-формы и последовательность циклов литья | Является ли симптом стабильным или периодическим? | Прослеживаемый журнал образцов |
| Заполнение и отвод воздуха | Путь потока от литника, конец заполнения и доступ к вентиляции | Где заканчиваются поток и воздух? | Моделирование или сравнение с прогрессивным заполнением |
| Геометрия | Монтажная лапка, отверстие, ребра и переходы толщины | Локальный путь потока ограничен или течение замедляется? | Контролируемая проверка CAD |
| Проверка | Внешний вид, сборка и размеры | Соответствовало ли исправление критериям проекта без новых дефектов? | Версионированный результат T1 |
Эта таблица представляет собой редакционное предложение по управлению проектами, а не отраслевой стандарт. Соответствующий контекст доступен в категории автомобильных пресс-форм, на странице услуги проверки пресс-форм и на странице услуги литья под давлением. Для закрытия испытания пресс-формы см. Контрольный список корректирующих действий и повторных испытаний T1. Чтобы просмотреть конкретный бампер, отправьте CAD, спецификацию смолы, отмеченные фотографии и прослеживаемый протокол испытания пресс-формы. Фиксированный размер вентиляционного отверстия, настройки процесса, результат коррекции и результат поставки не гарантируются.
Часто задаваемые вопросы
Доказывает ли черная метка, что причиной неисправности стал захваченный воздух?
Нет. Сжатие захваченного воздуха является одной из возможных причин, в то время как деградация материала и чрезмерная термическая или сдвиговая нагрузка также могут создавать темные следы. Сопоставьте расположение дефекта с данными процесса.
Следует ли повышать давление впрыска при недоливе монтажной лапки?
Не автоматически. Сначала проверьте подачу материала, ограничение потока, задержку, температуру, вентиляцию, путь потока от литника и состояние машины. Изменение параметра может создать другой дефект.
Всегда ли добавление вентиляционного отверстия является правильной корректировкой стали пресс-формы?
Нет. Подтвердите, где задерживается воздух, можно ли безопасно вентилировать это место и доступен ли предлагаемый элемент пресс-формы для обслуживания.
Может ли обрезка сделать не полностью заполненную монтажную лапку приемлемой?
Обрезка не может восстановить недостающую формованную геометрию. Приемка зависит от определенных проектом требований к размерам, сборке, удержанию и внешнему виду.
Что необходимо предоставить для проверки пресс-формы?
Предоставьте CAD-данные пресс-формы в открытом и собранном состояниях, точную информацию о материале, отмеченные фотографии, номер гнезда или положение пресс-формы, последовательность циклов литья, записи контролируемого процесса и критерии приемки проекта.