Den Produktkontext finden Sie auf der Automobil-Stoßstangenformseite.
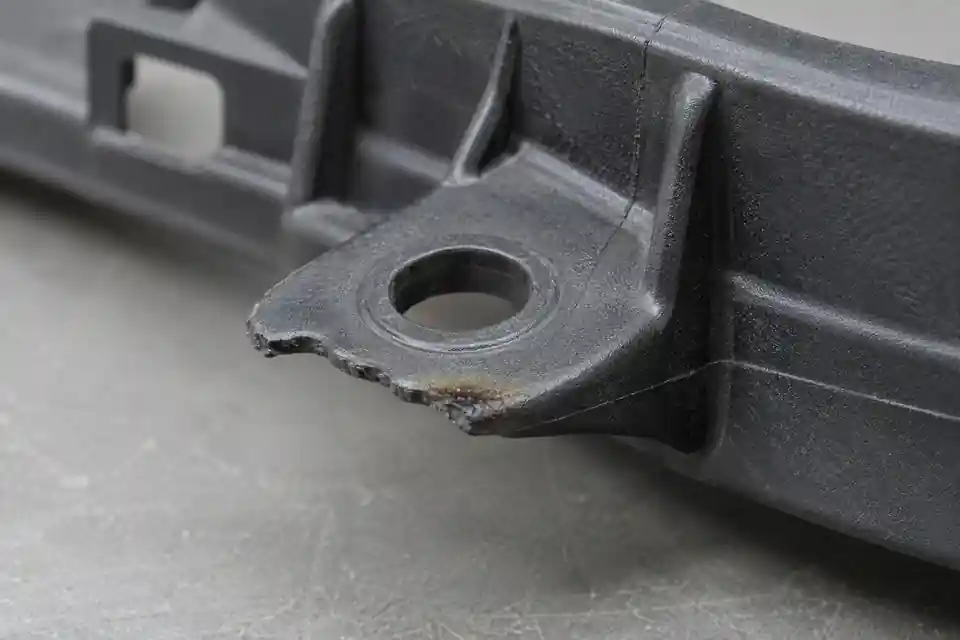
Eine unvollständige Kante oder eine dunkle Markierung an der Befestigungslasche eines Stoßfängers ist ein Symptom und kein Hinweis auf die Ursache. Trennen Sie zunächst einen tatsächlichen Kurzschuss von Beschneide- oder Entgratungsschäden, Handhabungsschäden sowie von einer verfärbten, aber vollständig geformten Lasche. Notieren Sie die Stoßstangenrevision, die genaue Position, die Position der Kavität oder des Werkzeugs, die Materialqualität und -charge, die Probensequenz und das Formprotokoll. In diesem Artikel wird ein generisches Szenario mit Befestigungslaschen verwendet. Es handelt sich nicht um einen Kundenfall oder ein festes Prozessrezept.
1. Bestätigen Sie das Symptom und seine Wiederholbarkeit
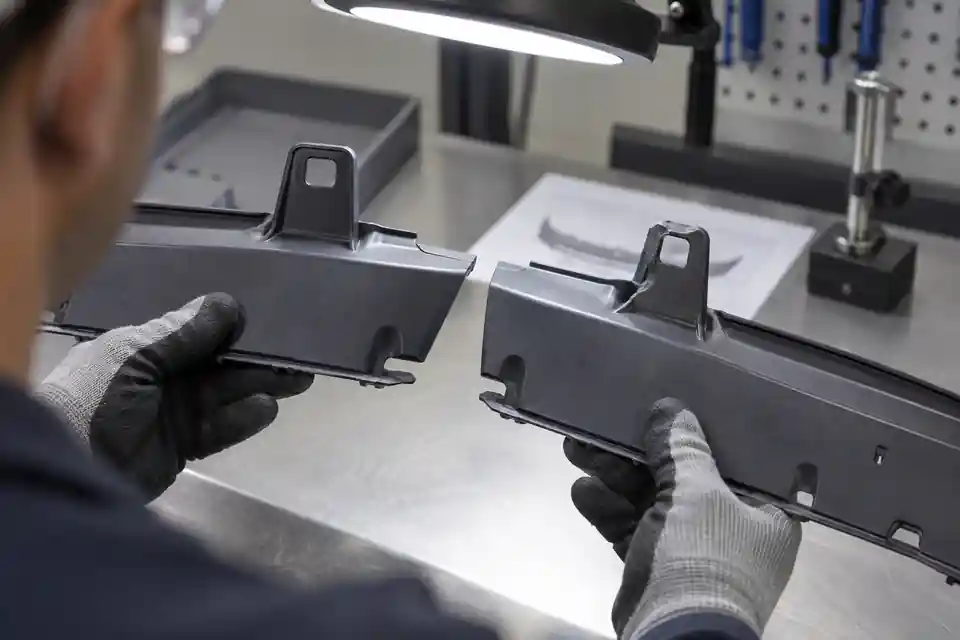
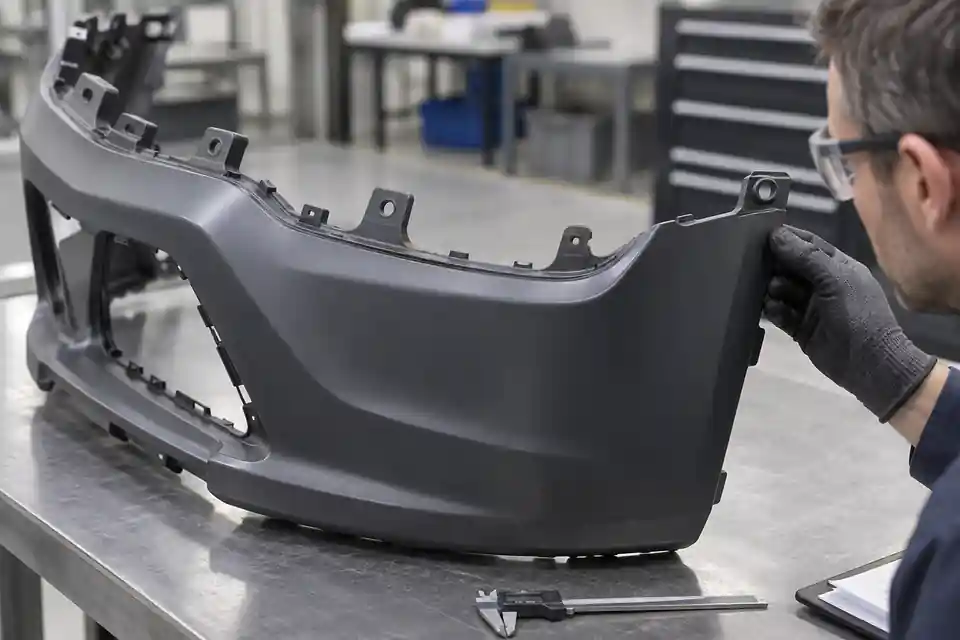
Markieren Sie jede betroffene Lasche im CAD und am realen Bauteil. Fotografieren Sie die Vorder- und Rückseite bei gleichmäßiger Beleuchtung und vergleichen Sie dann dieselbe Befestigungslasche mit aufeinanderfolgenden Proben und anderen Kavitäten oder Werkzeugpositionen. Prüfen Sie, ob Loch, Rippe, Laschenkante und angrenzender Flansch vollständig geformt sind. Eine einzelne beschädigte Probe nach der Handhabung sollte nicht als derselbe Beweis angesehen werden wie eine wiederholbare unvollständige Füllung an einem Flussende.
Autodesk definiert einen Kurzschuss als unvollständige Hohlraumfüllung. Im Leitfaden zur Fehlerbehebung werden als mögliche Ursachen Fließwiderstände, Fließstockungen, lange oder komplexe Durchflusswege, unzureichende Entlüftung, Temperatur, Materialzufuhr und Maschinenzustand aufgeführt. Der Fehlerort allein reicht nicht aus, um die Ursache zu bestimmen. Siehe Autodesk-Leitfaden zur Fehlerbehebung bei Kurzschüssen.
2. Behandeln Sie nicht jeden dunklen Fleck als Verbrennung durch eingeschlossene Luft
Eine dunkle Markierung in der Nähe der Lasche kann auf komprimierte eingeschlossene Luft zurückzuführen sein, sie kann aber auch mit einer Materialverschlechterung oder einer übermäßigen thermischen und Scherbelastung verbunden sein. Der Autodesk-Leitfaden zu Brandstellen trennt die Erwärmung durch eingeschlossene Luft von der Verschlechterung im Zusammenhang mit Schmelzetemperatur, Verweilzeit, Einspritzgeschwindigkeit, Schnecken- oder Fließkanalbedingungen. Vergleichen Sie vor einer Korrektur am Formstahl die genaue Position, das Erscheinungsbild der Oberfläche und die Wiederholbarkeit der Markierung mit den Form- und Materialaufzeichnungen. Siehe Autodesk-Leitfaden zur Fehlerbehebung bei Brandstellen.
Die Überprüfung sollte daher zwei Hypothesen offen lassen: unvollständige Füllung und lokale Verfärbung. An einer Befestigungslasche kann eines der beiden Symptome, beide oder keines auftreten. Erhöhter Druck, Geschwindigkeit oder Temperatur ohne Diagnose können den Defekt verschieben oder einen neuen erzeugen.
3. Kartieren Sie das Füllende, die konvergierenden Fronten und den Luftaustritt
Autodesk erklärt, dass sich dort, wo Strömungsfronten zusammenlaufen oder eine Strömungsfront eine Hohlraumwand erreicht, Luftfallen bilden können, insbesondere an den Enden von Strömungspfaden, wenn die Entlüftung unzureichend ist. Starke Kompression kann zu Brandstellen beitragen; weniger stark komprimierte Lufteinschlüsse können zu Kurzschüssen oder anderen Oberflächenfehlern führen. Verwenden Sie Füllzeit- und Air-Trap-Ergebnisse zusammen, sofern eine Simulation verfügbar ist, und vergleichen Sie sie mit tatsächlichen Nachweisen aus einer progressiven Füllstudie. Weitere Informationen finden Sie im Autodesk Air-Trap-Ergebnisleitfaden.
Eine unausgewogene Strömung bedeutet, dass sich einige Pfade früher füllen als andere. Autodesk weist darauf hin, dass dies zu Kurzschüssen, Lufteinschlüssen, zusätzlichen Bindenähten, Graten und Verzug führen kann. Überprüfen Sie bei einem Stoßfängerflansch den Pfad vom Anschnitt zur Lasche, die Dickenübergänge, Rippen, Löcher und benachbarten Merkmale zusammen, anstatt die Lasche isoliert zu untersuchen. Siehe Autodesk-Anleitung zu unausgeglichenem Fluss.
4. Überprüfen Sie die Laschengeometrie und die Zugänglichkeit der Form vor der Stahlkorrektur
Die Befestigungslasche kann lokal dünn sein, durch ein Loch unterbrochen, durch Rippen gestützt oder durch einen scharfen Dickenübergang verbunden sein. Prüfen Sie, ob sich die Strömung um das Loch herum teilen muss, ob die Strömung an einem dünnen Abschnitt stockt oder in einem Bereich enden muss, der schwer zu entlüften ist. Überprüfen Sie außerdem den Zugang zur Trennlinie, den Absperrzustand, den Auswerferkontakt und ob eine vorgeschlagene Entlüftung oder ein geplanter Einsatz wartbar bleibt.
Protolabs nennt dünne Wände, lange Fließwege und eine schlechte Anschnittposition als häufige konstruktive Ursachen für Kurzschüsse und empfiehlt gleichzeitig eine Überprüfung der Wandstärke, der Fließwege und der Anschnittplatzierung. Dies ist eine Design-Checkliste, keine universelle Korrektur. Weitere Informationen finden Sie im Protolabs-Spritzgussleitfaden.
5. Verwenden Sie kontrollierte T1-Nachweise, nicht eine einzige akzeptable Probe
Verknüpfen Sie für T1 oder einen Korrekturversuch jede Probe mit der Materialcharge, der Kavitäts- oder Werkzeugposition, der Schussfolge und der kontrollierten Prozessaufzeichnung. Wenn eine progressive Füllstudie verwendet wird, definieren Sie deren Zweck und behalten Sie die Reihenfolge bei, anstatt diese Proben mit Abnahmeteilen zu vermischen. Fotografieren Sie bei jedem relevanten Zustand die gleiche Laschenposition und notieren Sie, ob die Geometrie vollständig ist und ob Verfärbungen auftreten.
Genehmigen Sie eine Korrektur nicht nur, weil eine Befestigungslasche einmal vollständig gefüllt ist. Bestätigen Sie die projektdefinierten Anforderungen an Aussehen, Montage, Haltefunktion und Abmessungen anhand eines kontrollierten Mustersatzes. Jede Prozessänderung oder Änderung am Formstahl sollte auf ihre Auswirkungen auf den Rest des Stoßfängers und nicht nur auf die sichtbare Lasche untersucht werden.
6. Nachweise, die vor der Korrekturgenehmigung abgeschlossen werden müssen
| Prüfkriterium | Erforderliche Unterlagen | Zu klärende Frage | Nachweis |
|---|---|---|---|
| Fehlerbild | Markierte Fotos und kontrollierte Probe | Kurzschuss, Verfärbung oder Handhabungsschaden? | Vereinbarte Fehlerkarte |
| Wiederholbarkeit | Kavitäten-/Werkzeugposition und Schussfolge | Ist das Symptom stabil oder intermittierend? | Rückverfolgbare Probenaufzeichnung |
| Füllung und Entlüftung | Anschnittweg, Füllende und Entlüftungszugang | Wo enden Strömung und Luft? | Simulation oder progressiver Füllvergleich |
| Geometrie | Lasche, Loch, Rippen und Dickenübergänge | Ist der lokale Fließweg eingeschränkt oder stockt die Strömung? | Kontrollierte CAD-Überprüfung |
| Verifizierung | Aussehen, Montage und Abmessungen | Entsprach die Korrektur den Projektkriterien ohne neue Mängel? | Versioniertes T1-Ergebnis |
Bei dieser Tabelle handelt es sich um einen redaktionellen Vorschlag zur Projektsteuerung, nicht um einen Industriestandard. Zugehörigen Kontext finden Sie in der Automobil-Formenkategorie, beim Formenüberprüfungsdienst und beim Spritzgussdienst. Informationen zum Abschluss des Tests finden Sie in der T1-Checkliste für Korrekturmaßnahmen und erneute Tests. Um einen bestimmten Stoßfänger zu überprüfen, reichen Sie CAD-Daten, die Harzspezifikation, markierte Fotos und eine nachverfolgbare Testaufzeichnung ein. Es werden keine festen Entlüftungsgrößen, Prozesseinstellungen, Korrekturergebnisse oder Lieferergebnisse versprochen.
Häufig gestellte Fragen
Beweist ein schwarzer Fleck, dass eingeschlossene Luft den Defekt verursacht hat?
Nein. Kompression eingeschlossener Luft ist eine mögliche Ursache, aber auch Materialabbau und übermäßige thermische oder Scherbelastung können dunkle Flecken verursachen. Vergleichen Sie die Fehlerposition mit den Prozessnachweisen.
Sollte der Einspritzdruck erhöht werden, wenn an einer Lasche ein Kurzschuss auftritt?
Nicht automatisch. Überprüfen Sie zunächst die Materialzufuhr, Fließwiderstände, Fließstockungen, die Temperatur, die Entlüftung, den Fließweg vom Anschnitt und den Maschinenzustand. Eine Parameteränderung kann zu einem anderen Defekt führen.
Ist das Hinzufügen einer Entlüftung immer die richtige Änderung am Formstahl?
Nein. Überprüfen Sie, wo Luft eingeschlossen ist, ob der Ort sicher entlüftet werden kann und ob das vorgeschlagene Formelement zugänglich und wartbar ist.
Kann durch Beschneiden eine unvollständig ausgefüllte Befestigungslasche akzeptabel gemacht werden?
Durch Trimmen kann eine fehlende geformte Geometrie nicht wiederhergestellt werden. Die Akzeptanz hängt von den projektdefinierten Maß-, Montage-, Halte- und Aussehensanforderungen ab.
Was sollte für eine Werkzeugüberprüfung bereitgestellt werden?
Stellen Sie CAD-Daten im geöffneten und montierten Zustand, genaue Materialinformationen, markierte Fotos, Kavitäts- oder Werkzeugpositionskennung, Schussfolge, kontrollierte Prozessaufzeichnungen und die Projektabnahmekriterien bereit.