Untuk konteks produk, lihat halaman cetakan bumper otomotif.
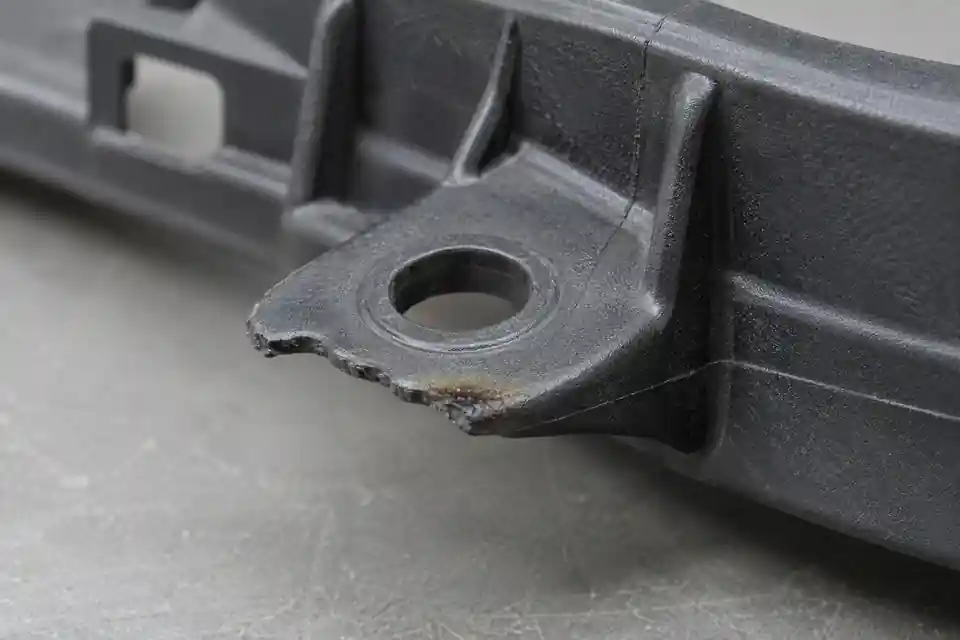
Tepi yang tidak lengkap atau tanda gelap pada tab pemasangan bumper merupakan gejala, bukan penyebab utama. Pertama, bedakan short shot yang sebenarnya dari kerusakan akibat trimming dan pembuangan flash (sisa tipis berlebih), kerusakan akibat penanganan, atau tab yang berubah warna namun terbentuk sempurna. Catat revisi bumper, lokasi persisnya, posisi rongga atau posisi cetakan, grade dan lot material, urutan sampel, dan catatan proses pencetakan injeksi. Artikel ini menggunakan skenario tab pemasangan umum; ini bukan kasus pelanggan atau resep proses yang tetap.
1. Konfirmasikan gejala dan keterulangannya
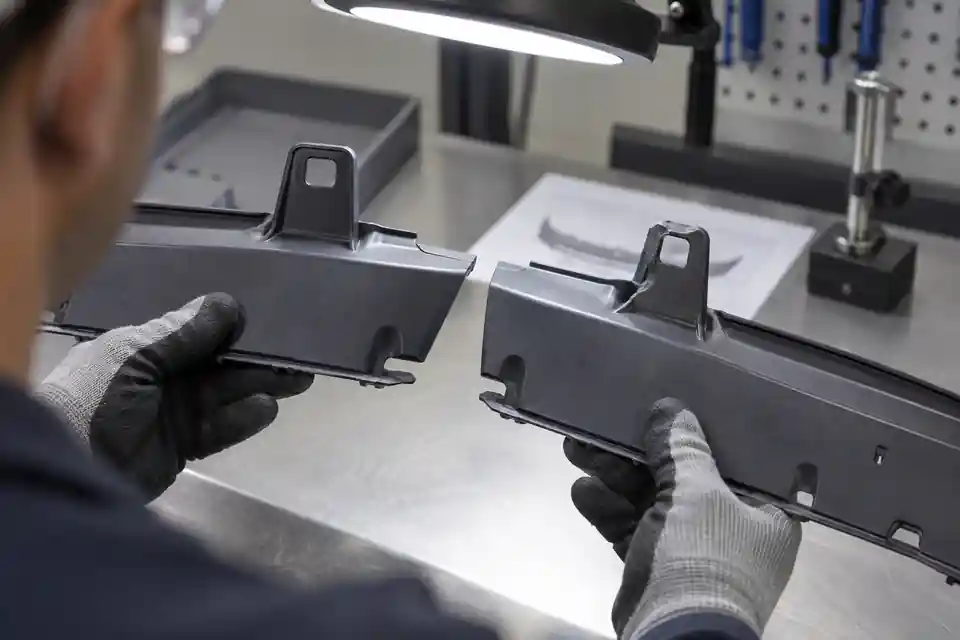
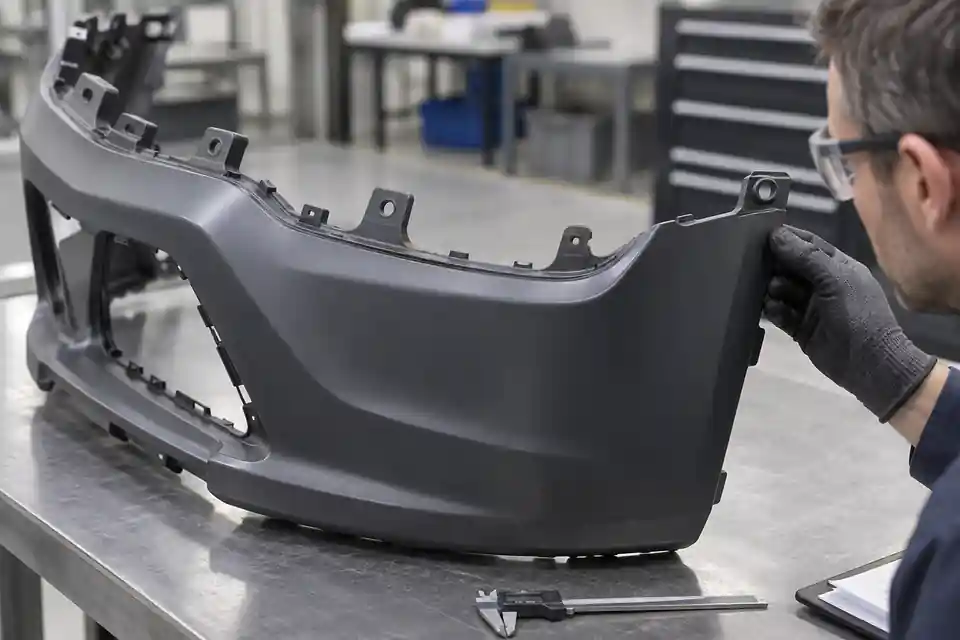
Tandai setiap tab yang terpengaruh pada CAD dan komponen aktual. Foto bagian depan dan belakang di bawah pencahayaan yang konsisten, lalu bandingkan tab yang sama pada sampel yang berurutan dan rongga atau posisi cetakan lainnya. Periksa apakah lubang, rusuk, tepi tab, dan flensa yang berdekatan sudah terbentuk sempurna. Satu sampel yang rusak setelah penanganan tidak boleh dianggap sebagai bukti yang sama seperti pengisian tidak lengkap yang berulang pada satu ujung aliran.
Autodesk mendefinisikan short shot sebagai pengisian rongga yang tidak lengkap. Panduan pemecahan masalah mencantumkan pembatasan aliran, hesitasi aliran, jalur aliran yang panjang atau rumit, ventilasi yang tidak memadai, suhu, pasokan material, dan kondisi mesin di antara kemungkinan penyebabnya. Lokasi cacat saja tidak cukup untuk menentukan penyebabnya. Lihat Pemecahan masalah short-shot Autodesk.
2. Jangan menganggap setiap tanda hitam sebagai tanda bakar akibat udara terperangkap
Tanda gelap di dekat tab dapat disebabkan oleh udara terkompresi yang terperangkap, namun juga dapat dikaitkan dengan degradasi material atau riwayat termal dan geser yang berlebihan. Panduan tanda bakar Autodesk memisahkan pemanasan udara yang terperangkap dari degradasi yang berkaitan dengan suhu leleh, waktu tinggal, kecepatan injeksi, kondisi sekrup atau runner. Sebelum mengoreksi baja cetakan, bandingkan posisi pasti tanda, tampilan permukaan, dan kemampuan pengulangannya dengan catatan proses pencetakan injeksi dan material. Lihat Pemecahan masalah tanda bakar Autodesk.
Oleh karena itu, tinjauan ini harus menjaga dua hipotesis tetap terbuka: pengisian tidak lengkap dan perubahan warna lokal. Sebuah tab dapat menampilkan salah satu, keduanya, atau tidak keduanya. Peningkatan tekanan, kecepatan atau suhu tanpa diagnosis dapat memindahkan cacat atau menimbulkan cacat lainnya.
3. Petakan ujung pengisian, front aliran yang bertemu, dan saluran keluar udara
Autodesk menjelaskan bahwa perangkap udara dapat terbentuk ketika front aliran bertemu atau mencapai dinding rongga, terutama di ujung jalur aliran ketika ventilasi tidak memadai. Kompresi yang parah dapat menyebabkan tanda bakar; kompresi udara terperangkap yang lebih ringan dapat menyebabkan short shot atau cacat permukaan lainnya. Gunakan hasil waktu pengisian dan hasil perangkap udara secara bersamaan jika simulasi tersedia, dan bandingkan dengan bukti pengisian progresif yang sebenarnya. Lihat panduan hasil perangkap udara Autodesk.
Aliran yang tidak seimbang berarti beberapa jalur terisi sebelum jalur lainnya. Autodesk mencatat bahwa hal ini dapat berkontribusi pada short shot, perangkap udara, garis las tambahan, flash, dan warpage. Untuk flensa bumper, tinjau jalur aliran dari gate ke tab pemasangan, transisi ketebalan, rusuk, lubang, dan fitur di sekitarnya secara bersamaan daripada memeriksa tab secara terpisah. Lihat panduan Autodesk tentang aliran tidak seimbang.
4. Tinjau geometri tab dan akses cetakan sebelum koreksi baja
Tab pemasangan mungkin tipis secara lokal, terputus oleh lubang, ditopang oleh rusuk atau dihubungkan melalui transisi ketebalan yang tajam. Tinjau apakah aliran harus membelah di sekitar lubang, mengalami hesitasi di bagian yang tipis atau berakhir di area yang sulit diberi ventilasi. Periksa juga akses garis parting, kondisi shutoff, kontak ejektor dan apakah ventilasi atau sisipan yang diusulkan tetap mudah dirawat.
Protolabs mencantumkan dinding tipis, jalur aliran panjang, dan lokasi gate yang kurang tepat sebagai faktor desain umum yang berkontribusi terhadap short shot, sekaligus merekomendasikan peninjauan ketebalan dinding, jalur aliran, dan penempatan gate. Ini adalah daftar periksa desain, bukan koreksi universal. Lihat panduan pencetakan injeksi Protolabs.
5. Gunakan bukti T1 terkontrol, bukan satu sampel yang dapat diterima
Untuk T1 atau uji coba korektif, hubungkan setiap sampel dengan lot material, posisi rongga atau posisi cetakan, urutan siklus injeksi, dan catatan proses yang terkontrol. Jika studi pengisian progresif digunakan, tentukan tujuannya dan pertahankan urutannya daripada mencampurkan sampel tersebut dengan komponen untuk penerimaan. Foto lokasi tab yang sama pada setiap kondisi yang relevan dan catat apakah geometri sudah lengkap dan apakah perubahan warna muncul.
Jangan menyetujui koreksi hanya karena satu tab terisi satu kali. Konfirmasikan persyaratan tampilan, perakitan, retensi, dan dimensi yang ditentukan proyek pada kumpulan sampel terkontrol. Setiap perubahan proses atau baja cetakan harus dievaluasi pengaruhnya terhadap bagian bumper lainnya, bukan hanya tab yang terlihat.
6. Bukti yang harus dilengkapi sebelum persetujuan koreksi
| Item tinjauan | Masukan yang diperlukan | Pertanyaan yang harus diselesaikan | Bukti |
|---|---|---|---|
| Identifikasi gejala | Foto yang ditandai dan sampel yang dikontrol | Short shot, perubahan warna atau kerusakan akibat penanganan? | Peta cacat yang disepakati |
| Pengulangan | Posisi rongga/cetakan dan urutan siklus injeksi | Apakah gejalanya stabil atau hilang timbul? | Catatan sampel yang dapat dilacak |
| Pengisian dan ventilasi | Jalur aliran dari gate, ujung pengisian dan akses ventilasi | Di mana aliran dan udara berakhir? | Perbandingan simulasi atau pengisian progresif |
| Geometri | Tab, lubang, rusuk, dan transisi ketebalan | Apakah aliran lokal terhambat atau mengalami hesitasi aliran? | Tinjauan CAD terkontrol |
| Verifikasi | Penampilan, perakitan dan dimensi | Apakah koreksi tersebut memenuhi kriteria proyek tanpa cacat baru? | Hasil T1 berversi |
Tabel ini merupakan saran editorial tentang pengendalian proyek, bukan standar industri. Konteks terkait tersedia di kategori cetakan otomotif, layanan peninjauan cetakan dan layanan cetakan injeksi. Untuk penutupan uji coba, lihat Daftar periksa tindakan korektif dan pengujian ulang T1. Untuk meninjau bumper tertentu, kirimkan CAD, spesifikasi resin, foto yang ditandai, dan catatan uji coba yang dapat dilacak. Tidak ada ukuran ventilasi tetap, pengaturan proses, hasil koreksi atau hasil pengiriman yang dijanjikan.
Pertanyaan yang sering diajukan
Apakah tanda hitam membuktikan bahwa udara yang terperangkap menyebabkan kerusakan?
Tidak. Kompresi udara yang terperangkap adalah salah satu kemungkinan penyebabnya, sementara degradasi material dan riwayat termal atau geser yang berlebihan juga dapat menimbulkan tanda gelap. Bandingkan lokasi dan bukti proses.
Haruskah tekanan injeksi ditingkatkan ketika terjadi short shot pada tab?
Tidak secara otomatis. Pertama periksa pasokan material, pembatasan aliran, hesitasi aliran, suhu, ventilasi, jalur aliran dari gate dan kondisi mesin. Perubahan parameter dapat menimbulkan cacat yang berbeda.
Apakah menambahkan ventilasi selalu merupakan koreksi baja cetakan yang tepat?
Tidak. Konfirmasikan di mana udara terperangkap, apakah udara di lokasi tersebut dapat dikeluarkan dengan aman dan apakah elemen cetakan yang diusulkan dapat diakses dan dipelihara.
Bisakah pemangkasan membuat tab pemasangan yang tidak terisi penuh dapat diterima?
Pemangkasan tidak dapat mengembalikan geometri cetakan yang hilang. Penerimaan tergantung pada persyaratan dimensi, perakitan, retensi dan penampilan yang ditentukan proyek.
Apa yang harus disediakan untuk tinjauan perkakas?
Sediakan data CAD dalam kondisi cetakan terbuka dan terakit, informasi material yang tepat, foto yang ditandai, identitas rongga atau posisi cetakan, urutan siklus injeksi, catatan proses yang terkontrol, dan kriteria penerimaan proyek.