Để biết thông tin về sản phẩm, hãy xem trang khuôn ống dẫn khí ô tô.
Khi một ống dẫn khí đúc phun rung lắc trên thiết bị kiểm tra, để lại một khe hở trên mặt bích hoặc làm một kẹp lệch khỏi lỗ lắp ghép, thì độ lệch có thể nhìn thấy được chỉ là triệu chứng. Việc đánh giá phải tách biệt hình dạng bộ phận ở trạng thái tự do, thiết lập mốc, ảnh hưởng của đồ gá, tải lắp ráp và sự biến đổi của khuôn/quy trình. Ghi lại phiên bản chính xác của chi tiết, loại nhựa và lô, vị trí lòng khuôn hoặc vị trí trong khuôn, thứ tự chu kỳ ép, thời gian điều hòa, phương pháp đo và phiên bản chi tiết lắp ghép. Bài viết này sử dụng một kịch bản ống dẫn khí chung; đây không phải là trường hợp của khách hàng và không quy định cài đặt quy trình chung.
1. Xác định lỗi theo góc độ lắp ráp
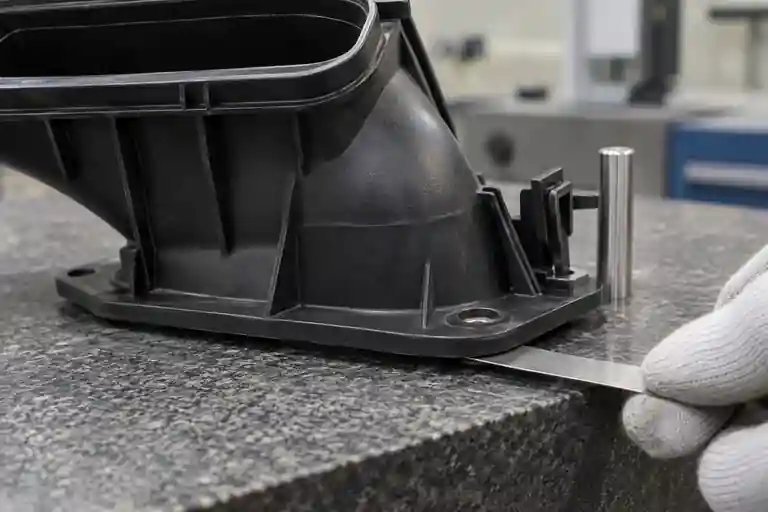
Không sử dụng “cong vênh” làm kết quả kiểm tra duy nhất. Đánh dấu đoạn mặt bích nâng lên, kẹp bị lệch khỏi lỗ lắp ghép, hướng lệch và kết quả lắp ráp. Xác nhận xem ống dẫn có lắp đúng vị trí hay không, có cần lực quá mức, tạo ra mối lo ngại về bịt kín, gây căng thẳng cho kẹp hay chỉ hiển thị độ lệch trạng thái tự do biến mất trong tải trọng lắp ráp đã được phê duyệt.
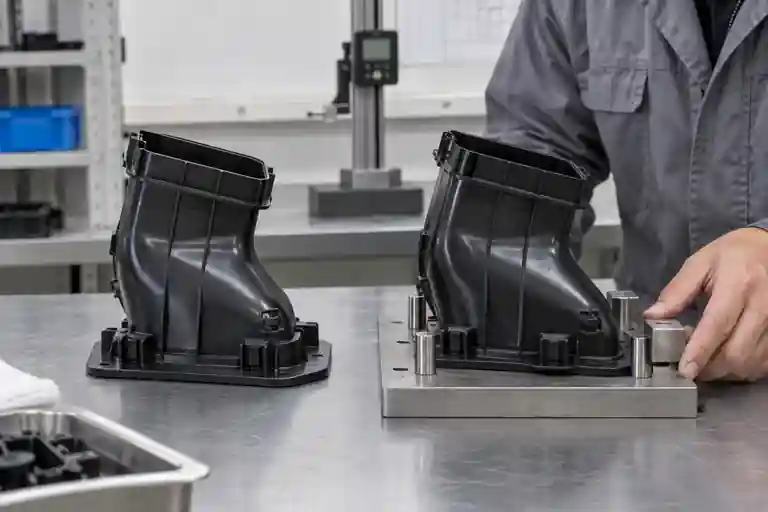
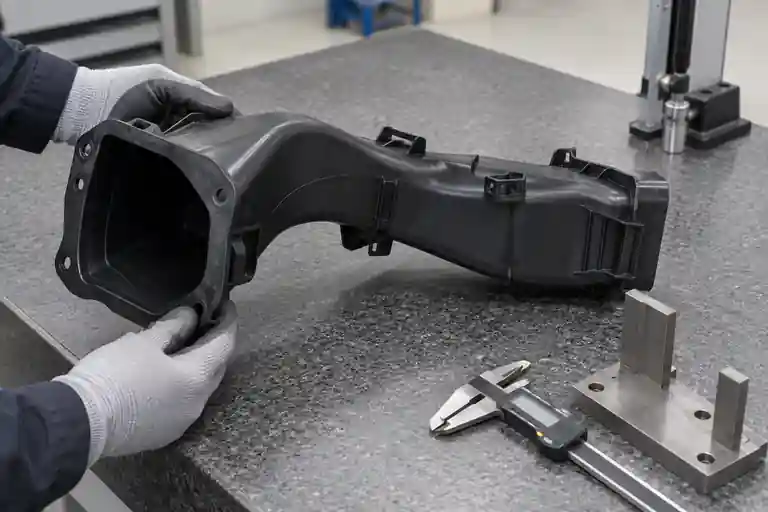
Chụp ảnh cùng các chuẩn định vị và hướng nhìn cho mọi mẫu. Một bộ phận thay đổi hình dạng khi đặt trên một bàn kiểm tra không được kiểm soát không thể so sánh được với một bộ phận được cố định bằng thiết bị kiểm tra. Bản vẽ hoặc kế hoạch kiểm tra dự án phải nêu rõ chuẩn nào xác định vị trí của bộ phận, nơi được phép hạn chế và liệu giá trị được báo cáo là trạng thái tự do, trạng thái trong đồ gá hay trạng thái lắp ráp.
2. Tách sai số chuẩn, lực đồ gá và độ võng thực tế của chi tiết
Trước khi sửa thép khuôn, hãy kiểm tra xem đồ gá kiểm tra có sạch sẽ, ổn định và phù hợp với phiên bản chính xác hay không. Xác định vị trí ống dẫn theo trình tự đã chỉ định và chỉ sử dụng các kẹp hoặc lực tiếp xúc đã được phê duyệt. Kiểm tra ba via, cuống cổng phun hoặc mảnh vụn dưới miếng tỳ chuẩn. Sau đó lặp lại phép đo sau khi lấy và gá lại cùng một mẫu.
Sử dụng phương pháp đo độ phẳng hoặc biên dạng phù hợp với bản vẽ thay vì phát minh ra một con số “khoảng trống” duy nhất. Đối với vị trí kẹp, hãy xác định đặc điểm và hướng được kiểm tra: tâm móc, mặt đầu vào, mặt giữ hoặc cửa sổ lắp ghép có thể đưa ra các kết luận khác nhau. Kẹp có thể bị lệch do mặt bích đã xoay, do bản thân kẹp bị dịch chuyển hoặc do chi tiết lắp ghép hoặc chuẩn của đồ gá sai.
3. Xem xét thành, gân, vùng chuyển tiếp và độ cứng cục bộ
Một ống dẫn khí thường kết hợp các thành mỏng cong, mặt bích bịt kín rộng, các gân, boss và kết cấu ngàm cài. Những vùng này nguội đi và co lại khác nhau. Xem xét những thay đổi đột ngột về độ dày, các giao điểm gân dày, các kiểu gân không đối xứng, các nhịp mặt bích lớn không được hỗ trợ và các chuyển tiếp sắc nét gần các kẹp. Mục tiêu không phải là làm cho mọi vùng đều dày; đó là phải hiểu độ cứng và độ co ngót không cân bằng ở đâu.
Autodesk giải thích rằng độ co rút chênh lệch giữa các vùng bộ phận có thể dẫn đến cong vênh và sự khác biệt về độ dày liền kề có thể tạo ra độ co thể tích khác nhau. Kết quả độ võng của nó có thể được đo dựa trên mặt phẳng neo hoặc mặt phẳng phù hợp nhất, điều này minh họa tại sao định nghĩa tham chiếu lại quan trọng. Xem Hướng dẫn đo độ co rút vi sai của Autodesk.
4. So sánh các giả thuyết làm mát, co ngót và định hướng
Đừng cho rằng một cơ chế giải thích cho mọi lần nâng mặt bích. Autodesk nhóm các yếu tố gây cong vênh thành chênh lệch làm mát, chênh lệch co ngót, hiệu ứng định hướng và hiệu ứng góc. So sánh độ lệch kết hợp với các biểu đồ nguyên nhân riêng biệt có thể giúp xác định cơ chế nào xứng đáng được nghiên cứu thêm. Xem Hướng dẫn đánh giá nguyên nhân cong vênh của Autodesk.
Làm mát không đồng đều là một trong những nguyên nhân có thể xảy ra. Autodesk lưu ý rằng sự chênh lệch nhiệt độ theo chiều dày hoặc giữa các vùng của chi tiết có thể tạo ra độ co ngót và cong vênh không đồng đều, đồng thời khuyến nghị điều tra các điểm nóng và mối quan hệ giữa kênh làm mát. Xem Hướng dẫn của Autodesk về làm mát không đồng đều.
Mô phỏng là một công cụ kiểm chứng giả thuyết, bản thân nó không phải là bằng chứng chấp nhận. Sử dụng dữ liệu nhựa thực tế, bố cục khuôn và cửa sổ xử lý nếu có, sau đó so sánh hướng dịch chuyển dự đoán và các vùng nhạy cảm với các mẫu có thể truy xuất.
5. Luôn theo dõi các bằng chứng về việc đúc khuôn, xử lý và điều hòa
Để so sánh T1, hãy xác định từng mẫu theo lô vật liệu, lòng khuôn hoặc vị trí trong khuôn và thứ tự chu kỳ ép. Lưu giữ hồ sơ quy trình được kiểm soát, các quan sát làm mát và đẩy ra cũng như thời gian giữa quá trình đúc và đo. Giữ các bộ phận còn nóng, các bộ phận đã được cắt tỉa, các bộ phận được đóng gói và các bộ phận đã được điều hòa không bị trộn lẫn mà không có nhãn.
Kiểm tra xem biến dạng có xuất hiện ngay khi đẩy sản phẩm ra hay không, phát triển trong quá trình điều hòa ở nhiệt độ phòng hay thay đổi sau khi xếp chồng, vận chuyển hoặc lắp ráp. Điều này không chứng minh nguyên nhân nhưng giúp thu hẹp phạm vi điều tra. Bất kỳ thay đổi quy trình nào cũng phải được đánh giá trên toàn bộ ống dẫn về độ lấp đầy, hình thức, kích thước, hiệu suất kẹp và các khuyết tật mới; một điểm mặt bích được cải thiện là không đủ.
6. Đóng phần chỉnh sửa bằng bằng chứng bộ phận và lắp ráp
| Hạng mục đánh giá | Đầu vào cần kiểm soát | Câu hỏi cần kết luận | Bằng chứng |
|---|---|---|---|
| Thiết lập chuẩn | Bản vẽ, phiên bản đồ gá và trình tự tải | Kết quả có thể lặp lại sau khi gá lại không? | Ảnh thiết lập và kết quả đo lặp lại |
| Hình dạng trạng thái tự do | Điểm tham chiếu và điểm đo được xác định | Ống dẫn lệch ở đâu và theo hướng nào? | Biểu đồ biên dạng hoặc bản đồ điểm |
| Căn chỉnh kẹp | Đặc điểm kẹp và bề mặt lắp ghép | Độ lệch cục bộ hay do mặt bích bị xoay? | Kiểm tra đồ gá và chi tiết lắp ghép |
| Giả thuyết nguyên nhân gốc rễ | Xem xét hình học, làm mát, co ngót và định hướng | Cơ chế nào phù hợp với hướng và thời gian quan sát được? | Phân tích phiên bản và kế hoạch thử nghiệm |
| Xác minh | Tiêu chí về hình thức, độ kín, khả năng giữ và lắp ráp của dự án | Thay đổi có giải quyết được vấn đề mà không tạo ra vấn đề khác không? | Gói T1/kiểm tra lại có thể truy xuất |
Bảng này là một gợi ý biên tập về kiểm soát dự án, không phải là một tiêu chuẩn ngành. Phạm vi liên quan hiện có trong danh mục khuôn ô tô, dịch vụ đánh giá khuôn và dịch vụ ép phun. Để kiểm soát hành động khắc phục, hãy xem danh sách kiểm tra hành động khắc phục và thử lại T1. Để xem xét một ống dẫn cụ thể, gửi CAD, bản vẽ, thông số kỹ thuật nhựa, ảnh được đánh dấu, định nghĩa đồ gá và hồ sơ thử nghiệm có thể truy xuất. Không cam kết một giới hạn cong vênh cố định, lực kẹp, bố trí làm mát, cài đặt quy trình, kết quả chỉnh sửa hoặc kết quả giao hàng.
Câu hỏi thường gặp
Khe hở mặt bích có chứng tỏ thép khuôn sai không?
Không. Đầu tiên hãy xác minh phiên bản chi tiết, chuẩn định vị, tình trạng đồ gá, phương pháp tải, nhựa, lịch sử mẫu và độ lặp lại. Hình học thép khuôn là một giả thuyết, không phải là kết luận tự động đầu tiên.
Ống gió bị cong có nên ép phẳng khi kiểm tra không?
Chỉ khi bản vẽ hoặc kế hoạch kiểm tra được phê duyệt xác định điều kiện kẹp giữ và lực đó. Nếu không, phép đo có thể ẩn điều kiện trạng thái tự do hoặc tạo ra kết quả không thể lặp lại.
Có thể sửa kẹp mà không cần xem lại mặt bích không?
Không đáng tin cậy. Vị trí kẹp có thể bị ảnh hưởng bởi hình học cục bộ, góc quay của mặt bích và độ lệch ống dẫn tổng thể. Xem lại chuỗi chuẩn hoàn chỉnh và bề mặt lắp ghép trước khi chỉ thay đổi kẹp.
Mô phỏng có đủ để phê duyệt chỉnh sửa không?
Không. Mô phỏng có thể so sánh các cơ chế và độ nhạy, nhưng việc phê duyệt phải sử dụng các mẫu đúc có thể truy xuất và kiểm tra kích thước, độ kín, khả năng giữ và lắp ráp do dự án xác định.
Cần cung cấp những gì để đánh giá T1?
Cung cấp CAD ở trạng thái mở và trạng thái lắp ráp, bản vẽ và mốc đo được kiểm soát, cấp nhựa, ID mẫu, vị trí lòng khuôn hoặc vị trí trong khuôn, hồ sơ đúc, phương pháp đo, phiên bản đồ gá, phiên bản chi tiết lắp ghép và tiêu chí chấp nhận.