Деформация фланца автомобильного воздуховода и несоосность клипс: обзор сборки T1
Контекст продукта см. на странице пресс-форм для автомобильных воздуховодов.
Когда отлитый под давлением воздуховод раскачивается на контрольном приспособлении, оставляет зазор во фланце или выталкивает одну клипсу из ответного отверстия, видимое смещение является лишь симптомом. При анализе необходимо учитывать форму детали в свободном состоянии, схему базирования, влияние приспособлений, нагрузку при сборке и вариации пресс-формы и процесса. Запишите точную версию детали, марку и партию смолы, номер гнезда или позицию в форме, последовательность циклов литья, время кондиционирования, метод измерения и версию сопрягаемой детали. В этой статье используется общий сценарий воздуховода; это не случай клиента и не предписывает универсальную настройку процесса.
1. Определите дефект в терминах сборки
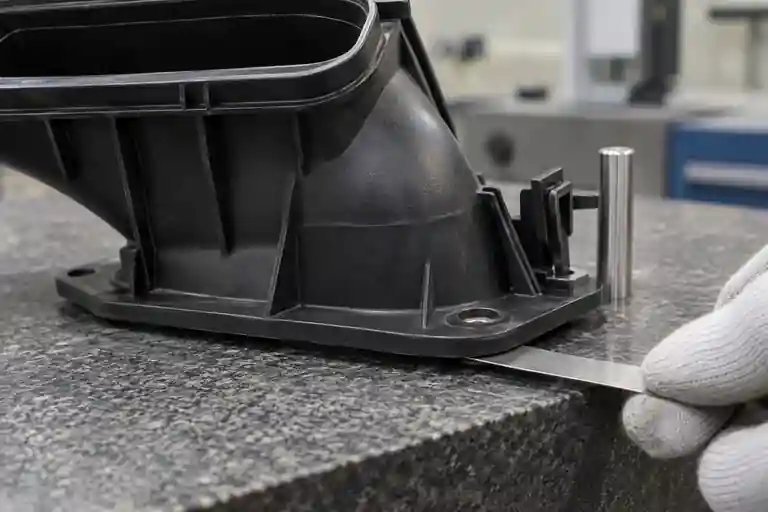
Не используйте слово «деформировано» в качестве единственного результата проверки. Отметьте поднимающийся сегмент фланца, клипсу, не совпадающую с ответным отверстием, направление смещения и последствия сборки. Определите, не садится ли воздуховод на место, требует ли чрезмерного усилия, создает ли проблемы с уплотнением или нагружает клипсу либо показывает только отклонение в свободном состоянии, исчезающее при допустимой монтажной нагрузке.
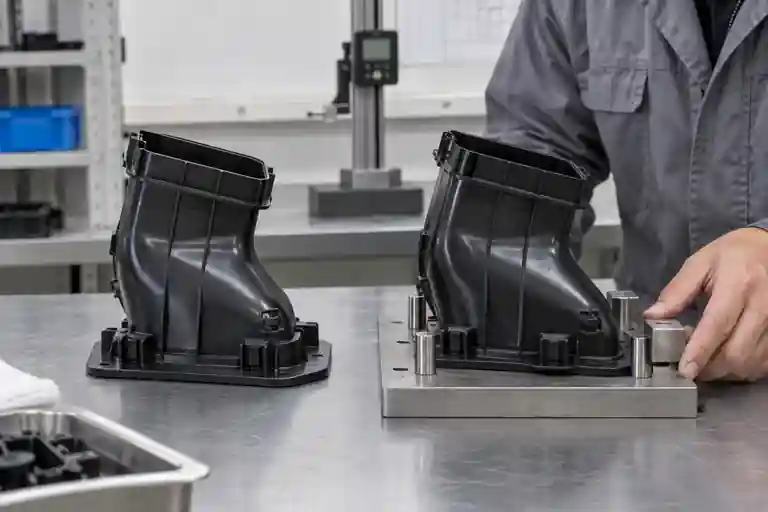
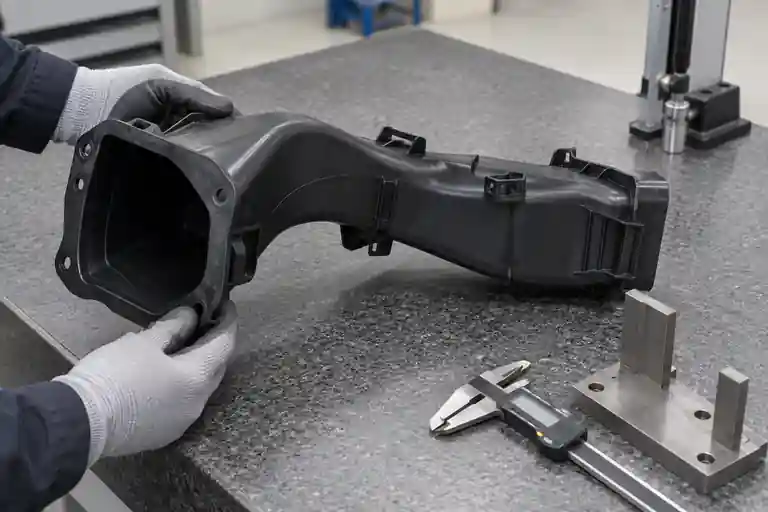
Сфотографируйте одни и те же базы и направление обзора для каждого образца. Деталь, меняющая форму при размещении на неконтролируемом стенде, не может сравниваться с деталью, удерживаемой проверочным приспособлением. В чертеже или плане проверки проекта должно быть указано, какими базами позиционируется деталь, где допускается ограничение и относится ли указанное значение к свободному состоянию, состоянию в приспособлении или собранному состоянию.
2. Отделите погрешность базирования, усилие крепления и фактический прогиб детали
Перед корректировкой стали пресс-формы убедитесь, что приспособление чистое, стабильное и соответствует правильной версии. Установите воздуховод в указанной последовательности и используйте только одобренные зажимы или контактное усилие. Проверьте наличие облоя, остатков литника или мусора под опорной площадкой. Затем повторите измерение после удаления и повторной установки того же образца.
Используйте метод плоскостности или профиля, соответствующий чертежу, а не придумывайте одно значение «зазора». Для положения клипсы определите проверяемый элемент и направление: центр крючка, входная поверхность, фиксирующая поверхность или стыковочное окно могут дать разные заключения. Клипса может выглядеть смещенной из-за поворота фланца, смещения самой клипсы или из-за того, что сопрягаемый компонент или база приспособления неверны.
3. Рассмотрите вместе стенку, ребра, переходы и местную жесткость.
Воздуховод часто сочетает в себе изогнутые тонкие стенки, широкие уплотнительные фланцы, ребра, выступы и защелки. Эти участки охлаждаются и сжимаются по-разному. Обратите внимание на резкие изменения толщины, массивные пересечения ребер, асимметричное расположение ребер, большие пролеты неподдерживаемых фланцев и резкие переходы возле клипс. Цель состоит не в том, чтобы сделать каждый участок толстым; нужно понять, где жесткость и усадка не сбалансированы.
Autodesk объясняет, что дифференциальная усадка между областями детали может привести к короблению, а разница в толщине соседних участков может привести к различной объемной усадке. Результат расчета прогиба можно измерить относительно опорной плоскости или плоскости наилучшего соответствия, что иллюстрирует важность эталонного определения. См. Руководство Autodesk по дифференциальному усадочному отклонению.
4. Сравните гипотезы охлаждения, усадки и ориентации.
Не думайте, что каждый подъем фланца объясняется одним механизмом. Autodesk группирует факторы, способствующие короблению, на дифференциальное охлаждение, дифференциальную усадку, эффекты ориентации и угловые эффекты. Сравнение комбинированного отклонения с графиками изолированных причин может помочь определить, какой механизм заслуживает дальнейшего изучения. См. Учебное пособие по проверке причин деформации Autodesk.
Неравномерное охлаждение является одной из возможных причин. Autodesk отмечает, что разница температур внутри или поперек детали может привести к неравномерной усадке и короблению, и рекомендует исследовать горячие точки и взаимосвязь каналов охлаждения. См. Руководство Autodesk по неравномерному охлаждению.
Моделирование — это инструмент проверки гипотез, а не доказательство приемки как таковое. Используйте фактические данные о смоле, расположение пресс-формы и технологическое окно, где это возможно, а затем сравните прогнозируемое направление смещения и чувствительные области с прослеживаемыми образцами.
5. Обеспечьте прослеживаемость данных о формовании, обращении и кондиционировании.
Для сравнения Т1 идентифицируйте каждый образец по партии материала, номеру гнезда или позиции в форме и последовательности циклов литья. Сохраняйте записи контролируемого процесса, наблюдения за охлаждением и выталкиванием, а также время между формованием и измерением. Не допускайте смешивания горячих деталей, обрезанных деталей, упакованных деталей и кондиционированных деталей без этикеток.
Проверьте, не возникает ли деформация сразу при извлечении, развивается ли она во время кондиционирования при комнатной температуре или изменяется ли после штабелирования, транспортировки или сборки. Это не доказывает причину, но сужает область поиска. Любое изменение процесса должно быть оценено по всему воздуховоду на предмет заполнения, внешнего вида, размеров, работы клипсы и наличия новых дефектов; одной улучшенной точки фланца недостаточно.
6. Подтвердите исправление данными по детали и сборке
| Пункт проверки | Контролируемые исходные данные | Контрольный вопрос | Доказательства |
|---|---|---|---|
| Схема базирования | Чертеж, версия приспособления и последовательность загрузки | Повторяется ли результат после повторной установки? | Фотографии установки и повторные показания |
| Форма в свободном состоянии | Определенные точки отсчета и измерения | Где и в каком направлении отклоняется воздуховод? | Профиль или карта точек |
| Положение клипсы | Геометрия клипсы и интерфейс сопряжения | Является ли смещение локальным или вызвано вращением фланца? | Проверка приспособления и сопрягаемой детали |
| Гипотеза о первопричине | Обзор геометрии, охлаждения, усадки и ориентации | Какой механизм соответствует наблюдаемому направлению и времени? | Анализ с контролем версий и план испытаний |
| Проверка | Требования проекта к внешнему виду, герметизации, фиксации и сборке | Помогло ли изменение решить проблему, не создавая еще одну? | Прослеживаемый пакет T1/повторных испытаний |
Эта таблица представляет собой редакционное предложение по управлению проектами, а не отраслевой стандарт. Связанные материалы: категория автомобильных пресс-форм, услуга по проверке пресс-форм и услуга по литью под давлением. Для контроля корректирующих действий см. Контрольный список корректирующих действий и повторных испытаний T1. Чтобы просмотреть конкретный воздуховод, отправьте CAD, чертеж, спецификацию смолы, отмеченные фотографии, описание приспособления и прослеживаемый протокол испытаний. Никаких фиксированных допусков на коробление, силы зажима, схемы охлаждения, настройки процесса, результата коррекции или результата поставки не обещано.
Часто задаваемые вопросы
Доказывает ли зазор у фланца, что сталь пресс-формы неправильная?
Нет. Сначала проверьте версию детали, геометрические базы, состояние приспособления, метод загрузки, смолу, историю образцов и повторяемость. Геометрия стали — это одна из гипотез, а не первый автоматический вывод.
Следует ли выравнивать искривленный воздуховод во время проверки?
Только если чертеж или утвержденный план проверки определяют это ограничение и силу. В противном случае измерение может скрыть свободное состояние или дать результат, который невозможно повторить.
Можно ли исправить клипсу, не проверяя фланец?
Не всегда. На положение клипсы могут влиять местная геометрия, поворот фланца и общий прогиб воздуховода. Прежде чем менять только клипсу, просмотрите полную цепь базирования и интерфейс сопряжения.
Достаточно ли моделирования для утверждения исправления?
Нет. Моделирование позволяет сравнивать механизмы и чувствительность, но для утверждения необходимо использовать прослеживаемые образцы, полученные литьем, и предусмотренные проектом проверки размеров, герметичности, удержания и сборки.
Что необходимо предоставить для проверки T1?
Предоставьте CAD-модели в открытом и собранном состоянии, контролируемый чертеж и геометрические базы, марку смолы, идентификаторы образцов, номер гнезда или позицию в форме, записи формования, метод измерения, версию приспособления, версию сопрягаемой детали и критерии приемки.