Para conhecer o contexto do produto, consulte a página de moldes para dutos de ar automotivos.
Quando um duto de ar moldado por injeção balança em um dispositivo de verificação, deixa uma folga no flange ou força um clipe para longe de seu orifício correspondente, o deslocamento visível é apenas o sintoma. A revisão deve separar o formato da peça em estado livre, configuração de referência, influência do dispositivo, carga de montagem e variação de molde/processo. Registre a revisão exata da peça, o grau e o lote da resina, a cavidade ou a posição no molde, a sequência de injeção, o tempo de condicionamento, o método de medição e a versão da peça correspondente. Este artigo utiliza um cenário genérico de duto de ar; não é um caso de cliente e não prescreve uma configuração de processo universal.
1. Defina o defeito em termos de montagem
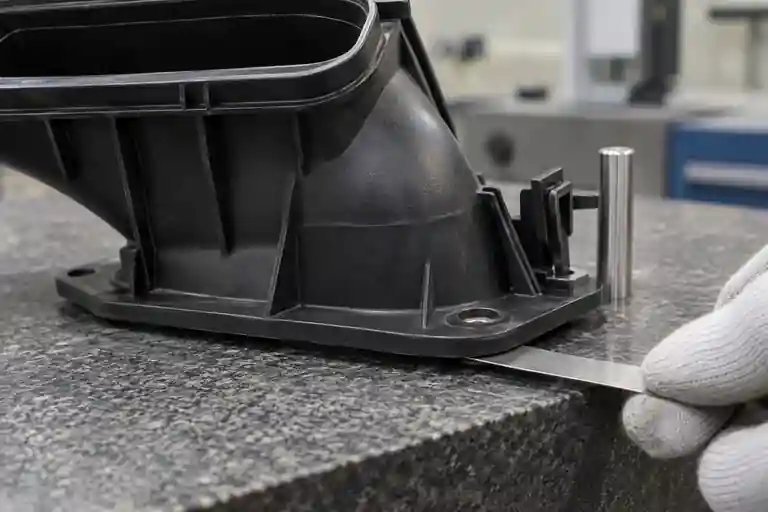
Não use “deformado” como único resultado de inspeção. Marque o segmento do flange que sobe, o clipe que não coincide com o furo, a direção do deslocamento e a consequência da montagem. Confirme se o duto não assenta, precisa de força excessiva, cria um problema de vedação, tensiona um clipe ou apenas mostra um desvio de estado livre que desaparece dentro da carga de montagem aprovada.
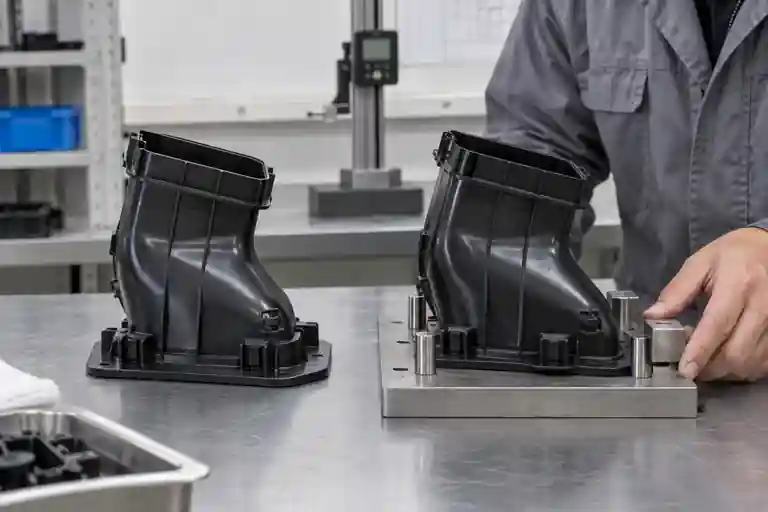
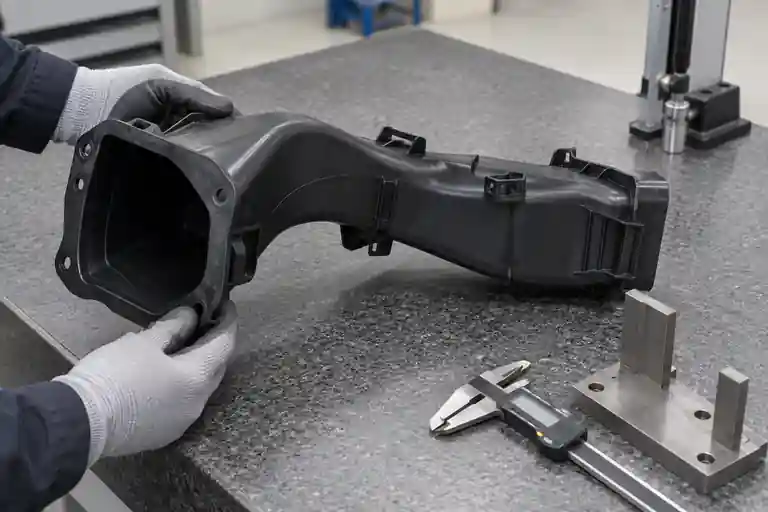
Fotografe as mesmas referências e direção de visualização para cada amostra. Uma peça que muda de forma quando colocada sobre uma bancada não controlada não pode ser comparada com uma peça restringida por um dispositivo de verificação. O desenho ou plano de inspeção do projeto deve indicar quais pontos de referência localizam a peça, onde a restrição é permitida e se o valor relatado é no estado livre, no estado no dispositivo ou no estado montado.
2. Separe o erro de referência, a força de fixação e a deflexão real da peça
Antes de corrigir o aço do molde, verifique se o dispositivo está limpo, estável e compatível com a revisão correta. Localize o duto na sequência especificada e use apenas braçadeiras ou força de contato aprovadas. Verifique se há rebarbas, resíduos do ponto de injeção ou detritos sob uma base de referência. Em seguida, repita a medição após remover e reposicionar a mesma amostra.
Use um método de planicidade ou perfil que corresponda ao desenho em vez de inventar um único valor de “folga”. Para a posição do clipe, defina o recurso inspecionado e a direção: o centro do gancho, a face de entrada, a face de retenção ou a janela de acoplamento podem fornecer conclusões diferentes. Um clipe pode parecer desalinhado porque o flange girou, porque o próprio clipe está deslocado ou porque o componente correspondente ou referência do dispositivo está errado.
3. Revise a parede, as nervuras, as transições e a rigidez local juntas
Um duto de ar geralmente combina paredes finas curvas, amplos flanges de vedação, nervuras, saliências e recursos de encaixe. Essas regiões esfriam e encolhem de maneira diferente. Revise mudanças abruptas de espessura, interseções espessas de nervuras, padrões de nervuras assimétricos, grandes vãos de flange sem suporte e transições acentuadas perto de clipes. O objetivo não é engrossar todas as regiões; é entender onde a rigidez e o encolhimento estão desequilibrados.
A Autodesk explica que a contração diferencial entre regiões da peça pode causar empenamento e que diferenças de espessura adjacentes podem criar contrações volumétricas diferentes. Seu resultado de deflexão pode ser medido em relação a um plano de ancoragem ou a um plano de melhor ajuste, o que ilustra por que a definição de referência é importante. Consulte Orientação de deflexão de contração diferencial da Autodesk.
4. Compare as hipóteses de resfriamento, contração e orientação
Não presuma que um mecanismo explica cada levantamento de flange. A Autodesk agrupa os contribuintes de empenamento em resfriamento diferencial, contração diferencial, efeitos de orientação e efeitos de canto. A comparação da deflexão combinada com gráficos de causas isoladas pode ajudar a identificar qual mecanismo merece investigação mais aprofundada. Consulte o tutorial da Autodesk sobre causas de empenamento.
O resfriamento não uniforme é um possível fator. A Autodesk observa que as diferenças de temperatura através da peça podem produzir encolhimento e empenamento desiguais e recomenda investigar pontos quentes e relações entre canais de resfriamento. Consulte Orientações da Autodesk sobre resfriamento não uniforme.
A simulação é uma ferramenta de hipótese e não uma evidência de aceitação por si só. Use os dados reais da resina, o layout do molde e a janela do processo, quando disponíveis, e compare a direção de deslocamento prevista e as regiões sensíveis com amostras rastreáveis.
5. Mantenha as evidências de moldagem, manuseio e condicionamento rastreáveis
Para uma comparação T1, identifique cada amostra por lote de material, cavidade ou posição da ferramenta e sequência de injeção. Guarde o registro do processo controlado, as observações de resfriamento e ejeção e o tempo entre a moldagem e a medição. Evite que peças quentes, peças aparadas, peças embaladas e peças condicionadas sejam misturadas sem rótulos.
Verifique se a deformação aparece imediatamente na ejeção, se desenvolve durante o condicionamento à temperatura ambiente ou se muda após empilhamento, transporte ou montagem. Isso não prova uma causa, mas restringe a investigação. Qualquer alteração no processo deve ser avaliada em todo o duto quanto ao preenchimento, aparência, dimensões, desempenho do clipe e novos defeitos; um único ponto de flange melhorado não é suficiente.
6. Feche a correção com evidências de peça e montagem
| Item de revisão | Entrada para controle | Pergunta para encerrar | Evidência |
|---|---|---|---|
| Configuração de referências | Desenho, versão do dispositivo e sequência de carregamento | O resultado é repetível após reposicionar a amostra? | Fotos de configuração e leituras repetidas |
| Forma de estado livre | Pontos de referência e medição definidos | Onde e em que direção o duto desvia? | Perfil ou mapa de pontos |
| Alinhamento de clipes | Geometria do clipe e interface de acoplamento | O deslocamento é local ou causado pela rotação do flange? | Verificação do dispositivo e da peça correspondente |
| Hipótese de causa raiz | Revisão de geometria, resfriamento, retração e orientação | Qual mecanismo corresponde à direção e ao tempo observados? | Análise versionada e plano de testes |
| Verificação | Critérios de aparência, vedação, retenção e montagem do projeto | A mudança resolveu o problema sem criar outro? | Pacote T1/reteste rastreável |
Esta tabela é uma sugestão editorial de controle de projeto, não um padrão da indústria. O escopo relacionado está disponível na categoria de moldes automotivos, serviço de revisão de moldes e serviço de moldagem por injeção. Para controle de ações corretivas, consulte a Lista de verificação de ações corretivas e reteste T1. Para revisar um duto específico, envie o CAD, desenho, especificação da resina, fotos marcadas, definição do dispositivo e registro de teste rastreável. Não é prometido nenhum limite fixo de empenamento, força de fixação, layout de resfriamento, configuração de processo, resultado de correção ou resultado de entrega.
Perguntas frequentes
Uma folga no flange prova que o aço do molde está errado?
Não. Primeiro verifique a revisão da peça, os dados de referência, a condição do dispositivo, o método de carregamento, a resina, o histórico da amostra e a repetibilidade. A geometria do aço é uma hipótese, não a primeira conclusão automática.
Um duto empenado deve ser achatado durante a inspeção?
Somente se o desenho ou plano de inspeção aprovado definir essa restrição e força. Caso contrário, a medição poderá ocultar a condição de estado livre ou criar um resultado que não possa ser repetido.
Um clipe pode ser corrigido sem revisar o flange?
Não é confiável. A posição do clipe pode ser afetada pela geometria local, rotação do flange e deflexão geral do duto. Revise a cadeia de referência completa e a interface de acoplamento antes de alterar apenas o clipe.
A simulação é suficiente para aprovar uma correção?
Não. A simulação pode comparar mecanismos e sensibilidades, mas a aprovação deve usar amostras moldadas rastreáveis e verificações dimensionais, de vedação, retenção e montagem definidas pelo projeto.
O que deve ser fornecido para uma revisão T1?
Forneça CAD em condição aberta e montada, desenhos e referências controlados, grau de resina, IDs de amostra, posição de cavidade ou ferramenta, registros de moldagem, método de medição, versão do dispositivo, versão da peça correspondente e critérios de aceitação.