Untuk konteks produk, lihat halaman acuan saluran udara automotif.
Apabila saluran udara hasil pengacuan suntikan bergoyang pada lekapan pemeriksaan, meninggalkan celah bebibir atau memaksa satu klip menjauhi lubang pasangannya, anjakan yang kelihatan hanyalah simptomnya. Semakan mesti memisahkan bentuk bahagian dalam keadaan bebas, persediaan datum, pengaruh lekapan, beban pemasangan dan variasi acuan/proses. Catatkan versi bahagian yang tepat, gred dan lot resin, kaviti atau kedudukan dalam acuan, urutan kitaran suntikan, masa penyaman, kaedah pengukuran dan versi bahagian pasangan. Artikel ini menggunakan senario saluran udara generik; ia bukan kes pelanggan dan tidak menetapkan tetapan proses universal.
1. Tentukan kecacatan dalam istilah pemasangan
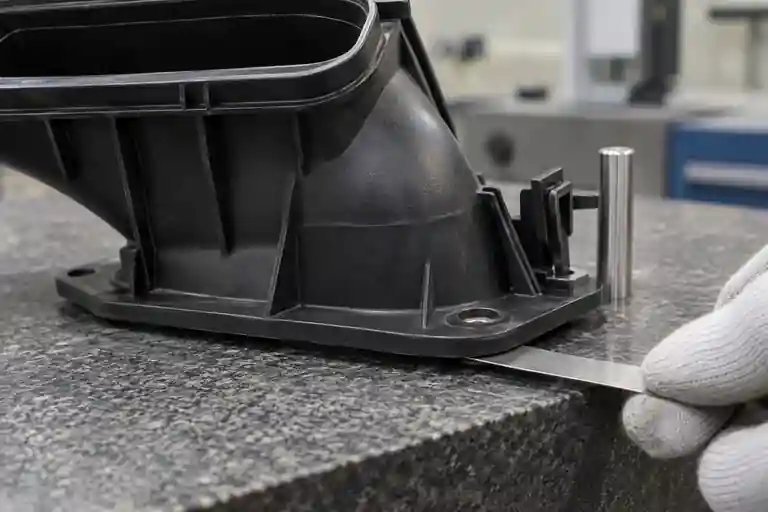
Jangan gunakan "meleding" sebagai satu-satunya hasil pemeriksaan. Tandai segmen bebibir yang terangkat, klip yang tidak sejajar dengan lubang pasangan, arah anjakan dan akibat pemasangan. Sahkan sama ada saluran gagal diduduki, memerlukan daya yang berlebihan, mewujudkan kebimbangan pengedap, menekankan klip atau hanya menunjukkan sisihan keadaan bebas yang hilang dalam beban pemasangan yang diluluskan.
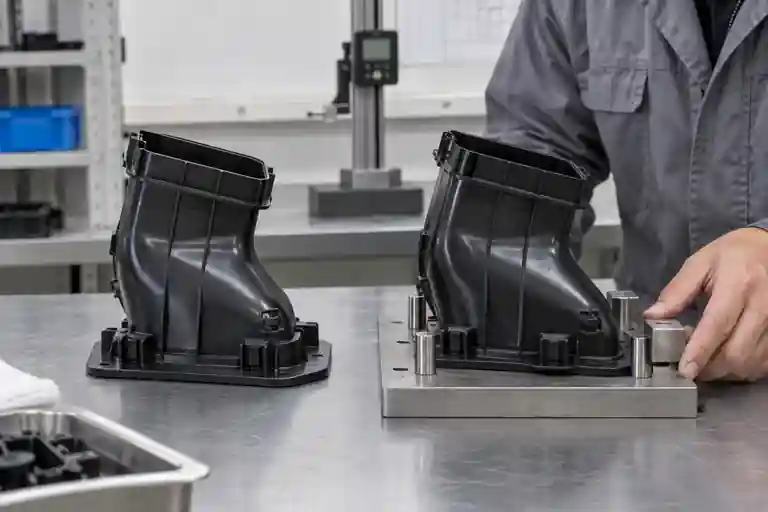
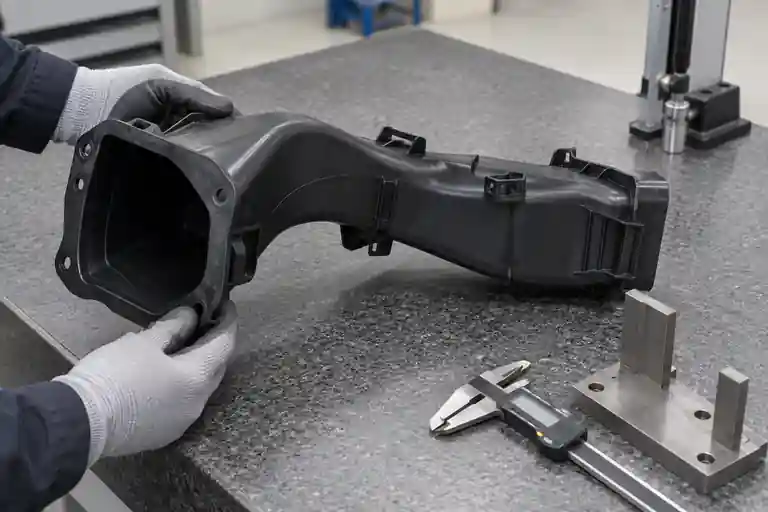
Ambil gambar datum yang sama dan arah tontonan untuk setiap sampel. Bahagian yang berubah bentuk apabila diletakkan di atas bangku yang tidak terkawal tidak boleh dibandingkan dengan bahagian yang dihalang oleh lekapan pemeriksaan. Lukisan atau pelan pemeriksaan projek harus menyatakan datum yang menempatkan bahagian tersebut, di mana sekatan dibenarkan dan sama ada nilai yang dilaporkan adalah keadaan bebas, keadaan lekapan atau keadaan terpasang.
2. Asingkan ralat datum, daya lekapan dan pesongan sebenar bahagian
Sebelum membetulkan keluli acuan, sahkan bahawa lekapan itu bersih, stabil dan dipadankan dengan versi yang betul. Posisikan saluran mengikut urutan yang ditentukan dan gunakan hanya pengapit atau daya sentuhan yang diluluskan. Periksa sirip (flash), sisa gate atau serpihan di bawah pad datum. Kemudian ulangi pengukuran selepas mengeluarkan dan memasang semula sampel yang sama.
Gunakan kaedah kerataan atau profil yang sepadan dengan lukisan dan bukannya mencipta satu nombor "jurang". Untuk kedudukan klip, tentukan ciri dan arah yang diperiksa: pusat cangkuk, muka kemasukan, muka penahan atau bukaan pasangan mungkin memberikan kesimpulan yang berbeza. Klip boleh kelihatan tidak sejajar kerana bebibir telah diputar, kerana klip itu sendiri disesarkan atau kerana komponen pasangan atau datum lekapan adalah salah.
3. Semak dinding, rusuk, peralihan dan kekakuan setempat bersama-sama
Saluran udara selalunya menggabungkan dinding nipis melengkung, bebibir pengedap yang luas, rusuk, bos dan ciri snap-fit. Kawasan ini sejuk dan mengecut secara berbeza. Semak perubahan ketebalan mendadak, persimpangan rusuk tebal, corak rusuk asimetri, rentang bebibir besar tidak disokong dan peralihan tajam berhampiran klip. Objektifnya bukan untuk menjadikan setiap kawasan tebal; ia adalah untuk memahami di mana kekakuan dan pengecutan tidak seimbang.
Autodesk menerangkan bahawa pengecutan pembezaan antara kawasan bahagian boleh memacu lencongan, dan perbezaan ketebalan yang bersebelahan boleh menghasilkan pengecutan isipadu yang berbeza. Hasil pesongan boleh diukur terhadap satah sauh atau satah paling sesuai, yang menggambarkan sebab takrif rujukan itu penting. Lihat Panduan pesongan perbezaan-pengecutan Autodesk.
4. Bandingkan hipotesis penyejukan, pengecutan dan orientasi
Jangan menganggap bahawa satu mekanisme menerangkan setiap pengangkatan bebibir. Autodesk mengumpulkan punca ledingan ke dalam penyejukan pembezaan, pengecutan pembezaan, kesan orientasi dan kesan penjuru. Membandingkan pesongan gabungan dengan plot punca terpencil boleh membantu mengenal pasti mekanisme yang patut disiasat lanjut. Lihat Tutorial Autodesk tentang punca ledingan.
Penyejukan tidak seragam adalah salah satu faktor yang mungkin. Autodesk menyatakan bahawa perbezaan suhu melalui atau merentasi bahagian boleh menghasilkan pengecutan dan lenturan yang tidak sekata, dan mengesyorkan untuk menyiasat titik panas dan hubungan saluran penyejukan. Lihat Panduan Autodesk tentang penyejukan tidak seragam.
Simulasi ialah alat hipotesis, bukan bukti penerimaan dengan sendirinya. Gunakan data resin sebenar, reka letak acuan dan tetingkap proses jika tersedia, kemudian bandingkan arah anjakan yang diramalkan dan kawasan sensitif dengan sampel yang boleh dijejaki.
5. Pastikan bukti pengacuan, pengendalian dan penyaman boleh dijejaki
Untuk perbandingan T1, kenal pasti setiap sampel mengikut lot bahan, kaviti atau kedudukan dalam acuan dan urutan kitaran suntikan. Kekalkan rekod proses terkawal, pemerhatian penyejukan dan ejeksi, dan masa antara pengacuan dan pengukuran. Pastikan bahagian panas, dipangkas, dibungkus dan dikondisikan tidak bercampur tanpa label.
Periksa sama ada ubah bentuk muncul serta-merta semasa ejeksi, berkembang semasa penyaman suhu bilik, atau berubah selepas menyusun, mengangkut atau memasang. Ini tidak membuktikan punca, tetapi ia mengecilkan siasatan. Sebarang perubahan proses mesti dinilai pada keseluruhan saluran dari segi pengisian, rupa, dimensi, prestasi klip dan kecacatan baharu; satu titik bebibir yang dipertingkatkan tidak mencukupi.
6. Tutup pembetulan dengan bukti bahagian dan pemasangan
| Item semakan | Input terkawal | Soalan penutup | Bukti |
|---|---|---|---|
| Persediaan datum | Lukisan, versi lekapan dan urutan pemuatan | Adakah keputusan boleh berulang selepas pemasangan semula? | Foto persediaan dan bacaan berulang |
| Bentuk keadaan bebas | Titik rujukan dan ukuran yang ditentukan | Di mana dan ke arah manakah salur itu terpesong? | Profil atau peta titik |
| Penjajaran klip | Ciri klip dan antara muka pasangan | Adakah anjakan setempat atau disebabkan oleh putaran bebibir? | Semakan lekapan dan bahagian pasangan |
| Hipotesis punca akar | Kajian geometri, penyejukan, pengecutan dan orientasi | Mekanisme yang manakah sepadan dengan arah dan masa yang diperhatikan? | Analisis dengan kawalan versi dan pelan percubaan |
| Pengesahan | Kriteria projek bagi penampilan, pengedapan, pengekalan dan pemasangan | Adakah perubahan itu menyelesaikan isu tanpa mencipta satu lagi? | Pakej T1/ujian semula yang boleh dijejaki |
Jadual ini ialah cadangan kawalan projek, bukan standard industri. Skop berkaitan tersedia dalam kategori acuan automotif, perkhidmatan semakan acuan dan perkhidmatan pengacuan suntikan. Untuk kawalan tindakan pembetulan, lihat senarai semak tindakan pembetulan dan ujian semula T1. Untuk menyemak saluran tertentu, serahkan CAD, lukisan, spesifikasi resin, foto bertanda, definisi lekapan dan rekod percubaan boleh dijejaki. Tiada toleransi ledingan tetap, daya pengapit, susun atur penyejukan, tetapan proses, hasil pembetulan atau hasil penghantaran dijanjikan.
Soalan lazim
Adakah celah bebibir membuktikan bahawa keluli acuan adalah salah?
Tidak. Sahkan dahulu versi bahagian, datum, keadaan lekapan, kaedah pemuatan, resin, sejarah sampel dan kebolehulangan. Geometri keluli acuan adalah satu hipotesis, bukan kesimpulan automatik pertama.
Patutkah salur yang melengkung ditekan rata semasa pemeriksaan?
Hanya jika lukisan atau pelan pemeriksaan yang diluluskan mentakrifkan sekatan dan daya itu. Jika tidak, pengukuran mungkin menyembunyikan keadaan bebas atau mencipta hasil yang tidak boleh diulang.
Bolehkah klip dibetulkan tanpa menyemak bebibir?
Tidak semestinya. Kedudukan klip mungkin dipengaruhi oleh geometri tempatan, putaran bebibir dan pesongan salur keseluruhan. Semak rantai datum lengkap dan antara muka pasangan sebelum menukar klip sahaja.
Adakah simulasi cukup untuk meluluskan pembetulan?
Tidak. Simulasi boleh membandingkan mekanisme dan sensitiviti, tetapi kelulusan harus menggunakan sampel teracu yang boleh dijejaki dan pemeriksaan dimensi, pengedap, pengekalan dan pemasangan yang ditentukan projek.
Apakah yang perlu dibekalkan untuk semakan T1?
Sediakan CAD keadaan terbuka dan keadaan terpasang, lukisan dan datum terkawal, gred resin, ID sampel, kaviti atau kedudukan dalam acuan, rekod pengacuan, kaedah pengukuran, versi lekapan, versi bahagian pasangan dan kriteria penerimaan.