Informationen zum Produktkontext finden Sie auf der Automotive-Luftkanalformseite.
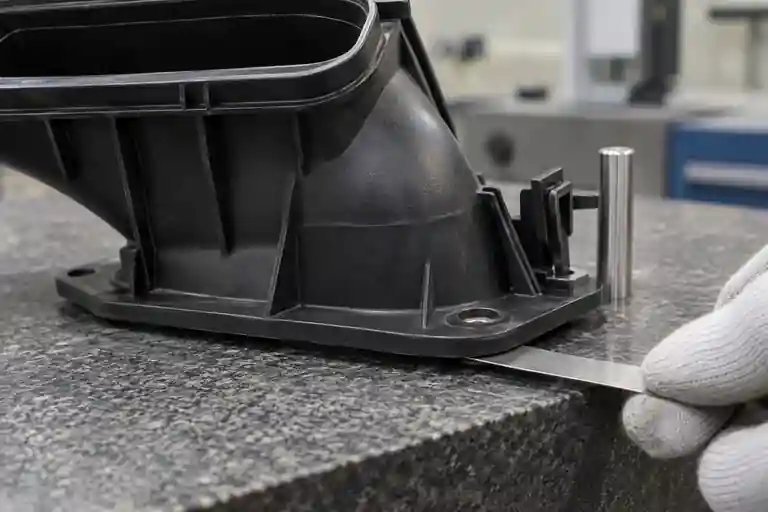
Wenn ein spritzgegossener Luftkanal auf einer Prüfvorrichtung hin und her wackelt, eine Flanschlücke hinterlässt oder einen Clip von seinem Passloch wegdrängt, ist der sichtbare Versatz nur das Symptom. Bei der Überprüfung müssen die Teileform im freien Zustand, die Bezugseinrichtung, der Einfluss der Vorrichtung, die Baugruppenlast und Form-/Prozessvariationen getrennt werden. Erfassen Sie die genaue Teilerevision, Harzqualität und -charge, Position der Kavität oder des Werkzeugs, Schussfolge, Konditionierungszeit, Messmethode und Versionsstand des Gegenbauteils. In diesem Artikel wird ein generisches Luftkanalszenario verwendet. Es handelt sich nicht um einen Kundenfall und es wird keine universelle Prozesseinstellung vorgeschrieben.
1. Definieren Sie den Fehler in Bezug auf die Montage
Verwenden Sie „verzogen“ nicht als einziges Inspektionsergebnis. Markieren Sie das Flanschsegment, das sich anhebt, den Clip, der das Gegenloch verfehlt, die Richtung des Versatzes und die Folgen für die Montage. Bestätigen Sie, ob der Kanal nicht richtig sitzt, zu viel Kraft benötigt, Dichtungsprobleme verursacht, ein Clip belastet wird oder nur eine Abweichung im freien Zustand auftritt, die innerhalb der zulässigen Montagelast verschwindet.
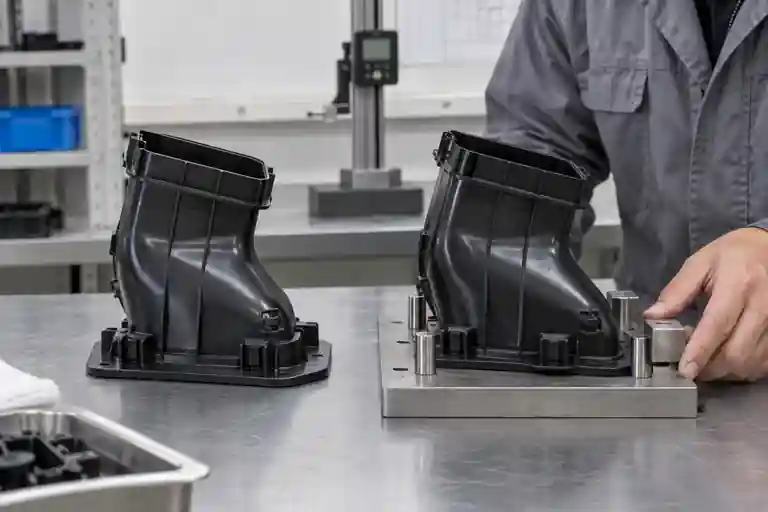
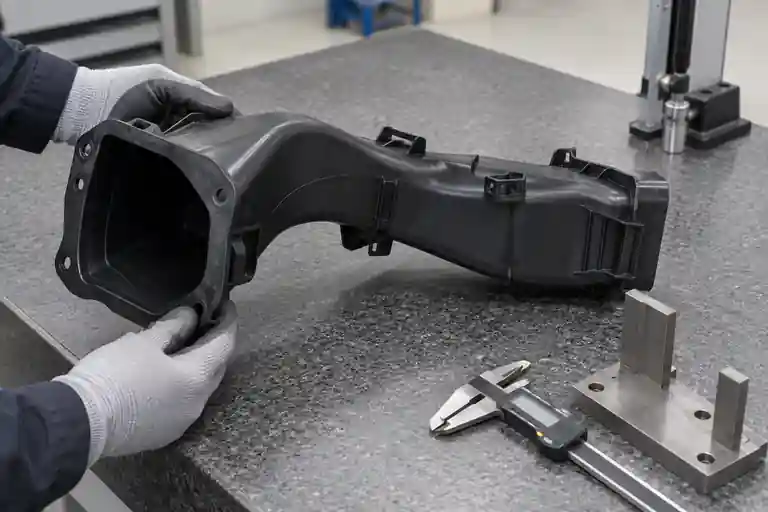
Fotografieren Sie für jede Probe die gleichen Bezugspunkte und Blickrichtungen. Ein Teil, das seine Form ändert, wenn es auf einer unkontrollierten Werkbank platziert wird, kann nicht mit einem Teil verglichen werden, das durch eine Prüfvorrichtung festgehalten wird. In der Zeichnung oder im Projektprüfplan sollte angegeben werden, über welche Bezüge das Teil positioniert wird, wo eine Einspannung zulässig ist und ob es sich bei dem gemeldeten Wert um den freien Zustand, den Einbauzustand oder den zusammengebauten Zustand handelt.
2. Trennen Sie den Bezugsfehler, die Spannkraft und die tatsächliche Durchbiegung des Teils
Stellen Sie vor einer Korrektur am Formstahl sicher, dass die Vorrichtung sauber, stabil und auf die richtige Revision abgestimmt ist. Platzieren Sie den Kanal in der angegebenen Reihenfolge und verwenden Sie nur die zugelassenen Klemmen oder Kontaktkräfte. Überprüfen Sie, ob Grate, Anschnittreste oder Ablagerungen unter einer Bezugsplatte vorhanden sind. Wiederholen Sie dann die Messung, nachdem Sie dieselbe Probe entnommen und erneut eingespannt haben.
Verwenden Sie eine Ebenheits- oder Profilmethode, die der Zeichnung entspricht, anstatt einen einzelnen „Spaltwert“ zu erfinden. Definieren Sie für die Clipposition das geprüfte Merkmal und die Richtung: Hakenmitte, Einführungsfläche, Haltefläche oder das Passfenster können unterschiedliche Schlussfolgerungen liefern. Ein Clip kann falsch ausgerichtet erscheinen, weil sich der Flansch gedreht hat, weil der Clip selbst verschoben ist oder weil der Bezug des Gegenbauteils oder der Vorrichtung falsch ist.
3. Überprüfen Sie Wand, Rippen, Übergänge und lokale Steifigkeit gemeinsam
Ein Luftkanal kombiniert häufig gebogene dünne Wände, breite Dichtungsflansche, Rippen, Vorsprünge und Schnappelemente. Diese Regionen kühlen und schrumpfen unterschiedlich. Überprüfen Sie abrupte Dickenänderungen, massive Rippenkreuzungen, asymmetrische Rippenmuster, große, nicht unterstützte Flanschspannweiten und scharfe Übergänge in der Nähe von Clips. Das Ziel besteht nicht darin, jede Region dick zu machen; es geht darum zu verstehen, wo Steifheit und Schrumpfung unausgeglichen sind.
Autodesk erklärt, dass unterschiedliche Schrumpfung zwischen Teilbereichen zu Verzug führen kann und dass benachbarte Dickenunterschiede zu unterschiedlicher Volumenschrumpfung führen können. Das Ablenkungsergebnis kann anhand einer Ankerebene oder einer Best-Fit-Ebene gemessen werden, was verdeutlicht, warum die Referenzdefinition wichtig ist. Siehe Autodesk-Anleitung zur differenziellen Schrumpfungsdurchbiegung.
4. Vergleichen Sie die Kühl-, Schrumpfungs- und Orientierungshypothesen
Gehen Sie nicht davon aus, dass jedes Anheben des Flansches durch einen Mechanismus erklärt wird. Autodesk gruppiert Verzugsfaktoren in unterschiedliche Kühlung, unterschiedliche Schrumpfung, Orientierungseffekte und Eckeneffekte. Der Vergleich der kombinierten Auslenkung mit Darstellungen isolierter Ursachen kann dabei helfen, herauszufinden, welcher Mechanismus einer weiteren Untersuchung bedarf. Weitere Informationen finden Sie im Autodesk-Tutorial zur Überprüfung der Warp-Ursachen.
Ungleichmäßige Kühlung ist ein möglicher Grund. Autodesk weist darauf hin, dass Temperaturunterschiede durch oder über das Teil zu ungleichmäßiger Schrumpfung und Verformung führen können, und empfiehlt die Untersuchung von Hotspots und Kühlkanalbeziehungen. Siehe Autodesk-Anleitung zur ungleichmäßigen Kühlung.
Simulation ist ein Hypothesentool, kein Abnahmenachweis an sich. Verwenden Sie die tatsächlichen Harzdaten, das Formlayout und das Prozessfenster, sofern verfügbar, und vergleichen Sie dann die vorhergesagte Verschiebungsrichtung und empfindliche Bereiche mit rückverfolgbaren Proben.
5. Halten Sie die Spritzgieß-, Handhabungs- und Konditionierungsnachweise rückverfolgbar
Identifizieren Sie für einen T1-Vergleich jede Probe nach Materialcharge, Kavitäts- oder Werkzeugposition und Schusssequenz. Bewahren Sie die Aufzeichnung des kontrollierten Prozesses, Beobachtungen zu Kühlung und Auswurf sowie die Zeitangabe zwischen Spritzgießen und Messung auf. Verhindern Sie, dass heiße Teile, beschnittene Teile, verpackte Teile und konditionierte Teile ohne Etiketten vermischt werden.
Prüfen Sie, ob die Verformung sofort beim Auswerfen auftritt, sich während der Raumtemperaturkonditionierung entwickelt oder sich nach dem Stapeln, Transport oder Zusammenbau ändert. Dies beweist zwar keine Ursache, grenzt aber die Untersuchung ein. Jede Prozessänderung muss im gesamten Kanal auf Füllung, Aussehen, Abmessungen, Clipfunktion und neue Mängel hin beurteilt werden. Ein einzelner verbesserter Flanschpunkt reicht nicht aus.
6. Schließen Sie die Korrektur mit Teile- und Baugruppennachweisen ab
| Prüfpunkt | Eingabe zur Steuerung | Abschlussfrage | Nachweis |
|---|---|---|---|
| Bezugseinrichtung | Zeichnung, Vorrichtungsstand und Einspannreihenfolge | Ist das Ergebnis nach dem Wiedereinspannen wiederholbar? | Setup-Fotos und wiederholte Messwerte |
| Form im freien Zustand | Definierte Referenz- und Messpunkte | Wo und in welche Richtung wird der Kanal abgelenkt? | Profil- oder Punktkarte |
| Clip-Ausrichtung | Clipmerkmal und Fügeschnittstelle | Ist der Versatz lokal oder wird er durch die Flanschdrehung verursacht? | Vorrichtungs- und Gegenstückkontrolle |
| Ursachenhypothese | Überprüfung von Geometrie, Kühlung, Schrumpfung und Orientierung | Welcher Mechanismus passt zur beobachteten Richtung und zum beobachteten Zeitpunkt? | Versionierter Analyse- und Testplan |
| Verifizierung | Projektkriterien für Aussehen, Abdichtung, Haltekraft und Montage | Hat die Änderung das Problem gelöst, ohne ein neues zu schaffen? | Rückverfolgbares T1/Retest-Paket |
Bei dieser Tabelle handelt es sich um einen redaktionellen Vorschlag zur Projektsteuerung, nicht um einen Industriestandard. Verwandte Angebote: Automobil-Formenkategorie, Formprüfungsdienst und Spritzgussdienst. Informationen zur Kontrolle der Korrekturmaßnahmen finden Sie in der T1-Checkliste für Korrekturmaßnahmen und erneute Tests. Um einen bestimmten Kanal zu überprüfen, reichen Sie CAD, Zeichnung, Harzspezifikation, markierte Fotos, Vorrichtungsdefinition und rückverfolgbare Versuchsaufzeichnungen ein. Es werden keine festen Verzugsmaße, Klemmkräfte, Kühllayouts, Prozesseinstellungen, Korrekturergebnisse oder Lieferergebnisse zugesagt.
Häufig gestellte Fragen
Beweist ein Flanschspalt, dass der Formstahl falsch ist?
Nein. Überprüfen Sie zunächst die Teilerevision, die Bezugsdaten, den Vorrichtungszustand, die Lademethode, das Harz, den Probenverlauf und die Wiederholbarkeit. Die Stahlgeometrie ist eine Hypothese und nicht die erste automatische Schlussfolgerung.
Sollte ein verzogener Kanal während der Inspektion flach gedrückt werden?
Nur wenn die Zeichnung oder der genehmigte Prüfplan diese Einschränkung und Kraft definiert. Andernfalls kann die Messung den Zustand im freien Zustand verdecken oder ein Ergebnis erzeugen, das nicht wiederholt werden kann.
Kann ein Clip korrigiert werden, ohne den Flansch zu überprüfen?
Nicht zuverlässig. Die Clipposition kann durch die lokale Geometrie, die Flanschdrehung und die gesamte Kanaldurchbiegung beeinflusst werden. Überprüfen Sie die gesamte Bezugskette und die passende Schnittstelle, bevor Sie nur den Clip ändern.
Reicht die Simulation aus, um eine Korrektur zu genehmigen?
Nein. Durch die Simulation können Mechanismen und Empfindlichkeiten verglichen werden, die Genehmigung sollte jedoch rückverfolgbare Spritzgussteile und projektdefinierte Maß-, Dichtungs-, Halte- und Montageprüfungen verwenden.
Was sollte für eine T1-Überprüfung bereitgestellt werden?
Stellen Sie CAD-Modelle im offenen und montierten Zustand, kontrollierte Zeichnungen und Bezüge, Harzqualität, Proben-IDs, Kavitäts- oder Werkzeugposition, Formaufzeichnungen, Messmethode, Vorrichtungsrevision, Gegenstückrevision und Abnahmekriterien bereit.