Kelengkungan Flensa Saluran Udara Otomotif dan Ketidaksejajaran Klip: Tinjauan Perakitan T1
Untuk konteks produk, lihat halaman cetakan saluran udara otomotif.
Ketika saluran udara hasil cetak injeksi bergoyang pada alat periksa, meninggalkan celah flensa atau memaksa satu klip menjauh dari lubang pasangannya, offset yang terlihat hanyalah gejalanya. Tinjauan tersebut harus memisahkan bentuk bagian dalam keadaan bebas, pengaturan datum, pengaruh alat periksa, beban perakitan dan variasi cetakan/proses. Catat revisi bagian yang tepat, grade dan lot resin, kavitas atau posisi dalam cetakan, urutan siklus injeksi, waktu pengkondisian, metode pengukuran, dan revisi komponen pasangan. Artikel ini menggunakan skenario saluran udara umum; ini bukan kasus pelanggan dan tidak menentukan pengaturan proses universal.
1. Definisikan cacat dalam istilah perakitan
Jangan gunakan “melengkung” sebagai satu-satunya hasil pemeriksaan. Tandai bagian flensa yang terangkat, klip yang meleset, arah offset dan konsekuensi perakitan. Konfirmasikan apakah saluran gagal terpasang, memerlukan tenaga yang berlebihan, menimbulkan masalah segel, memberi tekanan pada klip, atau hanya menunjukkan deviasi keadaan bebas yang hilang dalam beban rakitan yang disetujui.
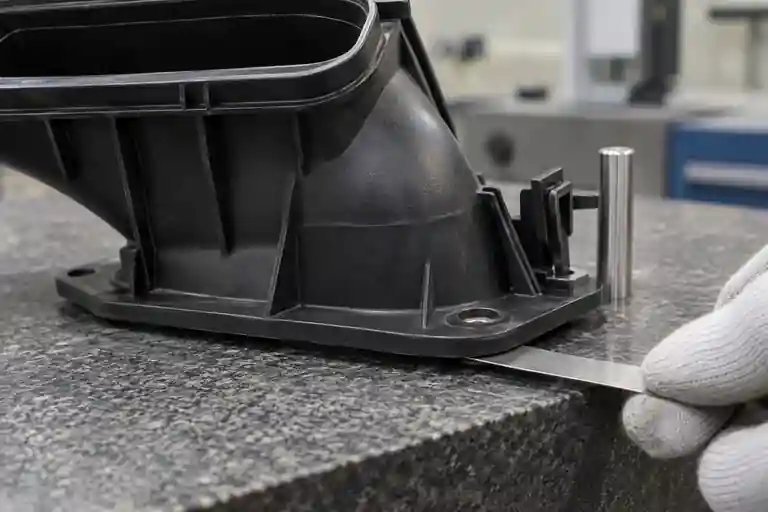
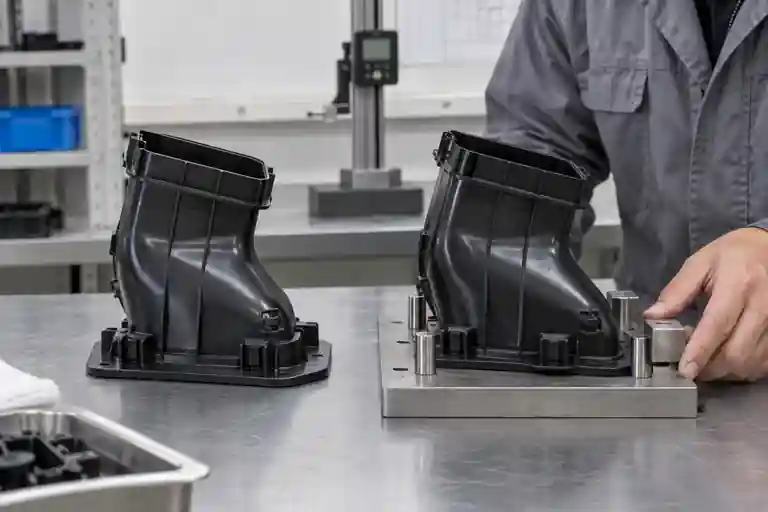
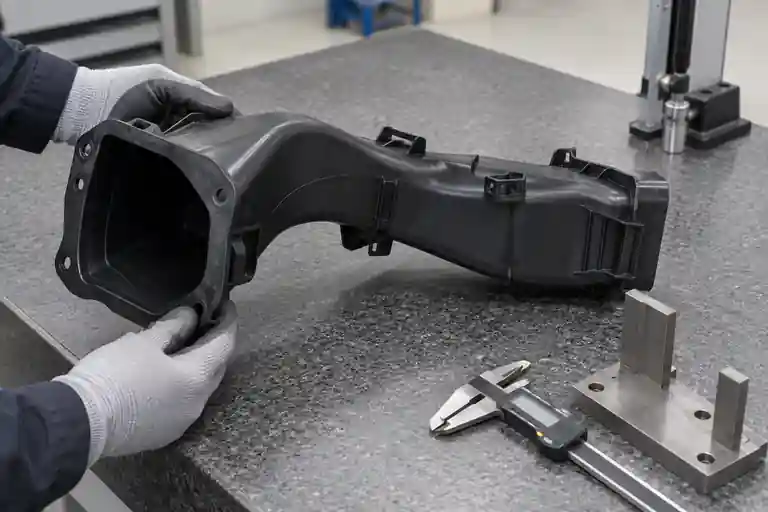
Fotolah datum dan arah tampilan yang sama untuk setiap sampel. Bagian yang berubah bentuk bila ditempatkan pada bangku yang tidak terkendali tidak dapat dibandingkan dengan bagian yang ditahan oleh alat periksa. Gambar atau rencana inspeksi proyek harus menyatakan datum mana yang menentukan posisi bagian tersebut, di mana pengekangan diperbolehkan dan apakah nilai yang dilaporkan adalah keadaan bebas, keadaan pada alat periksa atau keadaan rakitan.
2. Pisahkan kesalahan datum, gaya alat periksa, dan defleksi bagian sebenarnya
Sebelum mengoreksi baja cetakan, pastikan alat periksanya bersih, stabil dan sesuai dengan versi yang benar. Posisikan saluran sesuai urutan yang ditentukan dan gunakan hanya klem atau gaya kontak yang disetujui. Periksa sisa material (flash), sisa saluran masuk, atau kotoran di bawah bantalan datum. Kemudian ulangi pengukuran setelah mengeluarkan dan memasang ulang sampel yang sama.
Gunakan metode kerataan atau profil yang sesuai dengan gambar daripada menciptakan satu angka “celah”. Untuk posisi klip, tentukan fitur dan arah yang diperiksa: pusat pengait, muka masuk, muka penahan atau bukaan pasangan dapat memberikan kesimpulan yang berbeda. Klip dapat tampak tidak sejajar karena flensa telah berputar, karena klip itu sendiri berpindah tempat, atau karena komponen pasangan atau datum alat periksa salah.
3. Tinjau dinding, rusuk, transisi, dan kekakuan lokal secara bersamaan
Saluran udara sering kali menggabungkan dinding tipis melengkung, flensa penyegel lebar, rusuk, bos, dan fitur snap-fit. Daerah-daerah ini mendingin dan menyusut secara berbeda. Tinjau perubahan ketebalan yang tiba-tiba, perpotongan rusuk yang tebal, pola rusuk yang asimetris, bentang flensa besar yang tidak didukung, dan transisi tajam di dekat klip. Tujuannya bukan untuk membuat setiap daerah menjadi tebal; ini untuk memahami di mana kekakuan dan penyusutan tidak seimbang.
Autodesk menjelaskan bahwa perbedaan penyusutan antarbagian dapat menyebabkan lengkungan, dan perbedaan ketebalan yang berdekatan dapat menyebabkan penyusutan volumetrik yang berbeda. Hasil defleksi dapat diukur terhadap bidang jangkar atau bidang yang paling sesuai, yang menggambarkan mengapa definisi referensi penting. Lihat Panduan defleksi penyusutan diferensial Autodesk.
4. Bandingkan hipotesis pendinginan, penyusutan dan orientasi
Jangan berasumsi bahwa satu mekanisme menjelaskan setiap pengangkatan flensa. Autodesk mengelompokkan faktor penyebab kelengkungan ke dalam pendinginan diferensial, penyusutan diferensial, efek orientasi, dan efek sudut. Membandingkan defleksi gabungan dengan plot penyebab terisolasi dapat membantu mengidentifikasi mekanisme mana yang memerlukan penyelidikan lebih lanjut. Lihat tutorial Autodesk tentang penyebab kelengkungan.
Pendinginan yang tidak seragam adalah salah satu kemungkinan penyebabnya. Autodesk mencatat bahwa perbedaan suhu di seluruh bagian dapat menghasilkan penyusutan dan lengkungan yang tidak merata, dan merekomendasikan untuk menyelidiki titik panas dan hubungan saluran pendingin. Lihat Panduan Autodesk tentang pendinginan tidak seragam.
Simulasi adalah alat untuk menguji hipotesis, bukan bukti penerimaan itu sendiri. Gunakan data resin aktual, tata letak cetakan, dan jendela proses jika tersedia, lalu bandingkan prediksi arah perpindahan dan wilayah sensitif dengan sampel yang dapat dilacak.
5. Jaga agar bukti pencetakan, penanganan, dan pengkondisian tetap dapat dilacak
Untuk perbandingan T1, identifikasi setiap sampel berdasarkan lot material, kavitas atau posisi dalam cetakan, dan urutan siklus injeksi. Simpan catatan proses yang terkontrol, pengamatan pendinginan dan ejeksi, serta waktu antara pencetakan dan pengukuran. Jaga agar komponen yang panas, komponen yang dipangkas, komponen yang dikemas, dan komponen yang dikondisikan tidak tercampur tanpa label.
Periksa apakah deformasi langsung muncul saat ejeksi, terjadi selama pengondisian suhu ruangan, atau berubah setelah penumpukan, pengangkutan, atau perakitan. Hal ini tidak membuktikan penyebabnya, namun mempersempit penyelidikan. Setiap perubahan proses harus dinilai di seluruh saluran untuk mengetahui pengisian, tampilan, dimensi, kinerja klip, dan cacat baru; satu titik flensa yang ditingkatkan saja tidak cukup.
6. Tutup koreksi dengan bukti komponen dan rakitan
| Item tinjauan | Input yang dikendalikan | Pertanyaan penutup | Bukti |
|---|---|---|---|
| Pengaturan datum | Gambar, versi alat periksa dan urutan pemuatan | Apakah hasilnya dapat diulang setelah memasang ulang? | Foto penyiapan dan hasil pengukuran berulang |
| Bentuk keadaan bebas | Titik referensi dan pengukuran yang ditentukan | Di mana dan ke arah mana saluran tersebut membelok? | Profil atau peta titik |
| Penjajaran klip | Fitur klip dan antarmuka pasangan | Apakah offset bersifat lokal atau disebabkan oleh rotasi flensa? | Pemeriksaan alat periksa dan komponen pasangan |
| Hipotesis akar penyebab | Tinjauan geometri, pendinginan, penyusutan dan orientasi | Mekanisme manakah yang cocok dengan arah dan waktu yang diamati? | Analisis dengan kontrol versi dan rencana uji coba |
| Verifikasi | Kriteria penampilan, penyegelan, retensi dan perakitan proyek | Apakah perubahan tersebut menyelesaikan masalah tanpa menimbulkan masalah lain? | Paket T1/tes ulang yang dapat dilacak |
Tabel ini merupakan saran pengendalian proyek, bukan standar industri. Cakupan terkait tersedia di kategori cetakan otomotif, layanan peninjauan cetakan dan layanan cetakan injeksi. Untuk kontrol tindakan korektif, lihat Daftar periksa tindakan korektif dan pengujian ulang T1. Untuk meninjau saluran tertentu, kirimkan CAD, gambar, spesifikasi resin, foto yang ditandai, definisi alat periksa, dan catatan uji coba yang dapat dilacak. Tidak dijanjikan toleransi kelengkungan tetap, gaya penjepit, tata letak pendinginan, pengaturan proses, hasil koreksi atau hasil pengiriman.
Pertanyaan yang sering diajukan
Apakah celah flensa membuktikan bahwa baja cetakan salah?
Tidak. Pertama-tama verifikasi revisi bagian, datum, kondisi perlengkapan, metode pemuatan, resin, riwayat sampel, dan kemampuan pengulangan. Geometri baja cetakan merupakan salah satu hipotesis, bukan kesimpulan otomatis pertama.
Apakah saluran yang melengkung harus diratakan secara paksa selama pemeriksaan?
Hanya jika gambar atau rencana inspeksi yang disetujui menentukan pengekangan dan gaya tersebut. Jika tidak, pengukuran dapat menyembunyikan kondisi keadaan bebas atau menimbulkan hasil yang tidak dapat diulang.
Dapatkah klip dikoreksi tanpa meninjau flensa?
Tidak dapat diandalkan. Posisi klip mungkin dipengaruhi oleh geometri lokal, rotasi flensa, dan defleksi saluran secara keseluruhan. Tinjau rantai datum lengkap dan antarmuka pasangan sebelum mengubah klip saja.
Apakah simulasi cukup untuk menyetujui koreksi?
Tidak. Simulasi dapat membandingkan mekanisme dan sensitivitas, namun persetujuan harus menggunakan sampel cetakan yang dapat dilacak dan pemeriksaan dimensi, penyegelan, retensi, dan perakitan yang ditentukan proyek.
Apa yang harus diberikan untuk tinjauan T1?
Sediakan CAD dalam kondisi terbuka dan terakit, gambar dan datum terkontrol, grade resin, ID sampel, kavitas atau posisi dalam cetakan, catatan cetakan, metode pengukuran, versi alat periksa, revisi komponen pasangan, dan kriteria penerimaan.