产品范围可先查看注射器模具页面。
注塑注射器筒体外观可能正常,但鲁尔连接在批准测试中仍出现接合不稳定或泄漏。结果可能涉及注塑锥头轴线、锥面或螺纹几何、分型线飞边、原料与工艺波动、参考连接器、装配方法、状态调节、夹具对中或测试程序。有效的T1评审应先分开注塑件证据、连接器装配证据与功能测试证据,再决定是否改钢。应记录放行CAD和图纸版本、连接器类型、材料与批次、模腔、成型条件、调节状态、参考连接器身份、装配方法、夹具和测试程序。本文是通用工程框架,不是客户案例、医疗使用说明、认证声明或通用验收标准。
1. 界定放行连接器和功能边界
确认放行设计使用鲁尔滑口、鲁尔锁定接口还是其他批准连接,并识别哪些特征属于注塑筒体、独立锁定套和配合参考件。将已测样件与参考连接器作为一对可追溯总成保留。锥头附近的湿润痕迹是待调查证据,不能单独证明注塑锥面偏轴,也不能证明飞边就是泄漏路径。
ISO 80369-7:2021规定了血管内或皮下应用小孔连接器的尺寸、设计和功能性能要求,其示例包括采用鲁尔滑口或鲁尔锁定连接的注射器和针头。项目应使用放行产品规范和已批准版本,不能从通用样件反推尺寸。
2. 从明确的基准体系检查注塑锥头
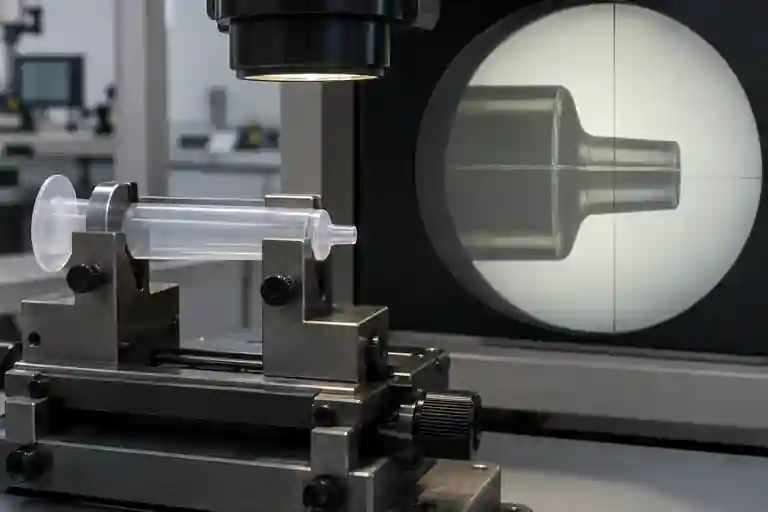
讨论同轴度之前,先建立基准体系和检验状态。根据放行定义,相关证据可能包括筒体轴线、锥头轴线、锥面轮廓、圆形特征、锁定套或螺纹关系、锥头开口、肩位和分型线错位。检验时应避免挤压或弯曲筒体,并记录夹具、方向、温度、调节状态、模腔和测量程序。
ISO 5459:2024定义基准和基准体系,ISO 1101:2017提供几何技术规范的符号语言和解释规则。这些标准可以帮助消除检验表述歧义,但不会给出产品专用公差。应报告实际放行要求和测量方法,不能用“同轴度”一个词替代完整技术规范。
3. 将飞边和轴线波动关联到模具与工艺证据
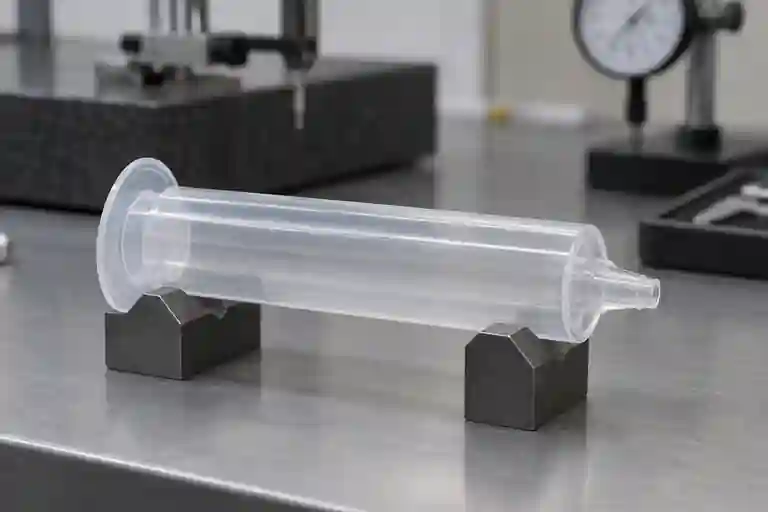
按模腔、分型线分区和样件顺序标记飞边。同时评审封胶位状态、镶件、排气、合模与注射履历、材料状态、浇口平衡和顶出。细小合模痕、封胶错位和密封面损伤是不同观察结果,不应全部归入同一个缺陷名称。完成原始状态记录前,不要抛光或修剪样件。
ISO 20457:2026为塑料件尺寸和几何公差提供专用框架,并说明材料、零件设计、模具布局、工艺条件、收缩和翘曲会影响注塑件精度。该标准也指出合模线等表面缺陷不属于其适用范围。因此,项目必须自行定义飞边的放行外观与功能标准,同时对锥头几何使用可追溯尺寸证据。
4. 区分注塑几何和连接器装配影响
先在非破坏检验状态下比较注塑锥头,再使用受控参考连接器完成对比。记录参考件版本和磨损状态、对中、接合方法以及允许使用的润滑条件。错扣、倾斜接合、参考件损伤、污染或夹具侧向载荷都会改变结果,却不能证明模具是唯一原因。
使用受控矩阵:每个相关模腔取多件样品;当计划要求时,使用不止一个已验证参考连接器;并保留合格与不合格总成。每次只改变一个受控输入。如果项目使用锁定套或其他独立注塑件,应将其几何和装配关系与筒体锥头分开检查。
5. 让泄漏与连接器测试可重复
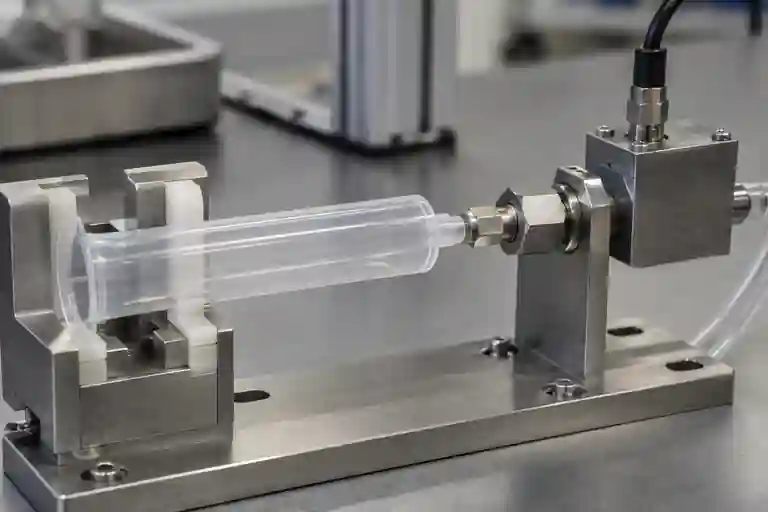
ISO 80369-20:2024规定了用于评估ISO和IEC 80369系列连接器性能要求的通用测试方法。ISO 7886-1:2017涵盖空的无菌一次性手动注射器的设计要求与测试方法,并明确指出不提供批次放行要求。ISO状态页面也指出替代版本正在制定中,因此项目必须在测试前核对已批准版本和适用产品范围。
根据批准程序定义测试品、参考连接器、装配顺序、状态调节、介质、夹具对中、载荷施加、压力或真空程序、保持时间、观察方法和合格判定。本文不规定任何数值。按规定在各次测试间干燥或更换夹具,保持样件身份完整,并区分连接器测试、完整注射器测试、包装验证、灭菌验证和生产批次放行。
6. 用关联的成型、几何和测试证据关闭T1
| 评审项 | 受控输入 | 待关闭问题 | 证据 |
|---|---|---|---|
| 产品边界 | 放行连接器类型和版本 | 哪些特征与测试适用于该设计? | 批准CAD、图纸和测试计划引用 |
| 注塑锥头几何 | 基准建立、模腔和检验状态 | 规定轴线和锥面关系是否可重复? | 测量程序、图表和样件编号 |
| 分型线飞边 | 分区、样件顺序和原始状态 | 观察到的飞边是否已关联到验证的模具或工艺机理? | 宏观照片、模腔图和成型记录 |
| 参考连接 | 部件身份、对中和接合 | 配合件或装配波动是否受控? | 参考件日志和装配履历 |
| 泄漏测试 | 批准方法、夹具和调节状态 | 结果能否在无夹具偏差时重复? | 测试记录和保留的配对总成 |
| 整改措施 | 一次受控变更和复验计划 | 变更是否针对已验证原因且未引入新风险? | 前后证据和批准记录 |
这张表是项目控制建议,不是医疗器械标准。相关能力可查看医疗模具目录、模具服务概览和注塑服务;整改控制可参考T1整改与复验清单。如需评审具体零件,请提交放行CAD与图纸、材料和模腔记录、检验建立、参考连接器记录、装配方法和批准测试程序。本文不承诺固定尺寸、几何公差、飞边限值、表面粗糙度、接合力、扭矩、压力、真空度、保持时间、泄漏限值、生物相容性结果、无菌结果、认证、生产验收或交付结果。
常见问题
泄漏能证明注塑鲁尔锥头偏轴吗?
不能。结果也可能涉及锥面或螺纹几何、飞边、参考连接器、污染、装配对中、状态调节、夹具侧向载荷或测试程序。分配原因前应保留完整测试配对。
一个直径结果能确定鲁尔锥头同轴度吗?
不能。放行技术规范必须定义相关特征关系和基准体系。单一直径结果不能建立轴线关系、锥面轮廓或连接器性能。
T1测试前应该修掉飞边吗?
在完成原始注塑状态记录和评审批准测试计划前不应擅自修剪。未记录的修剪会破坏证据,并可能掩盖分型线状态对装配或测试的影响。
通过一次连接器测试就能认证注射器吗?
不能。T1结果只是项目证据的一部分。产品符合性、工艺验证、灭菌、包装和批次放行需要按适用受控程序与批准完成。
T1鲁尔锥头评审需要提供什么?
建议提供放行CAD与图纸、连接器类型和版本、材料与模腔记录、成型履历、基准与检验方法、锥头和分型线测量、参考连接器身份、装配记录、批准测试程序、样件追溯与批准验收标准。