สำหรับบริบทของผลิตภัณฑ์ ดูที่ หน้าพิมพ์ฉีดยา
ลำกล้องเข็มฉีดยาที่ฉีดขึ้นรูปอาจดูใช้ได้ แต่การเชื่อมต่อแบบ Luer ของมันยังสามารถมีการยึดไม่มั่นคงหรือรั่วในระหว่างการทดสอบที่อนุมัติ ผลลัพธ์ที่เห็นอาจเกี่ยวข้องกับแกนของปลายที่ขึ้นรูป, ความเอียงหรือรูปเกลียว, เศษแนวแบ่งพาร์ท, วัสดุเรซินหรือความแตกต่างของกระบวนการ, ตัวเชื่อมต่ออ้างอิง, วิธีประกอบ, การปรับสภาพ, การจัดตัวของอุปกรณ์จับยึด หรือขั้นตอนการทดสอบ การทบทวน T1 ที่มีประโยชน์จะแยกหลักฐานของชิ้นส่วนขึ้นรูปออกจากหลักฐานการประกอบตัวเชื่อมต่อและการทดสอบการทำงาน ก่อนจะเปลี่ยนเหล็ก จดบันทึก CAD และการแก้ไขแบบที่ปล่อยออกมา, ประเภทตัวเชื่อมต่อ, วัสดุและล็อต, cavity, เงื่อนไขการขึ้นรูป, สถานะการปรับสภาพ, ตัวตนของตัวเชื่อมต่ออ้างอิง, วิธีประกอบ, อุปกรณ์จับยึด และขั้นตอนการทดสอบ นี่คือกรอบงานวิศวกรรมทั่วไป ไม่ใช่กรณีลูกค้า, คำสั่งใช้ในทางการแพทย์, ข้อความรับรอง หรือมาตรฐานการยอมรับสากล
1. กำหนดขอบเขตของตัวเชื่อมที่ปล่อยออกมาและฟังก์ชัน
ยืนยันว่าการออกแบบที่ปล่อยออกมาใช้ Luer slip, Luer lock หรือการเชื่อมต่อที่ได้รับอนุมัติอื่น และระบุว่าคุณสมบัติใดเป็นของถังขึ้นรูป, ปลอกแยกต่างหาก และชิ้นส่วนอ้างอิงที่เข้าคู่กัน เก็บตัวอย่างที่ทดสอบและตัวเชื่อมอ้างอิงเป็นคู่เดียวที่สามารถติดตามได้ ร่องรอยเปียกใกล้ปลายเป็นหลักฐานให้ตรวจสอบ; แต่เพียงอย่างเดียวไม่ได้พิสูจน์ว่าการค่อยๆ เอียงของชิ้นขึ้นรูปผิดแกน หรือว่าการรั่วเกิดจากแฟลช
ISO 80369-7:2021 ระบุขนาด การออกแบบ และข้อกำหนดด้านประสิทธิภาพการทำงานสำหรับข้อต่อท่อขนาดเล็กที่ใช้ในหลอดเลือดหรือการฉีดยาใต้ผิวหนัง รวมถึงตัวอย่างเช่น เข็มฉีดยาและเข็มที่มีข้อต่อ Luer slip หรือ Luer lock ให้ใช้ข้อกำหนดผลิตภัณฑ์ที่ออกมาแล้วและรุ่นที่ได้รับอนุมัติสำหรับโครงการ แทนการสรุปขนาดจากตัวอย่างทั่วไป
2. ตรวจสอบปลายที่ขึ้นรูปจากระบบอ้างอิงที่กำหนด
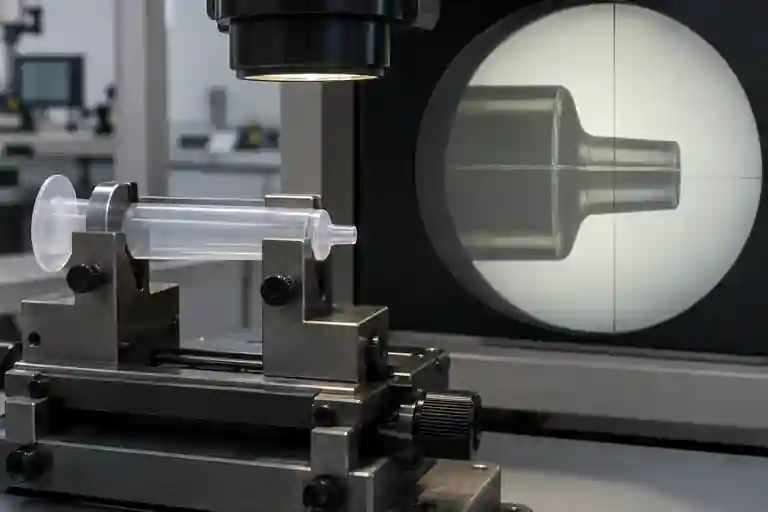
สร้างระบบดาตัมและสถานะการตรวจสอบก่อนที่จะพูดถึงความเป็นศูนย์กลาง ขึ้นอยู่กับคำนิยามที่ออกมา หลักฐานที่เกี่ยวข้องอาจรวมถึงแกนปืน/กระบอก, แกนปลาย, โปรไฟล์ทรงกรวย, ลักษณะวงกลม, ความสัมพันธ์ของคอหรือเกลียว, ช่องเปิดปลาย, ตำแหน่งไหล่ และการเลื่อนเส้นแบ่ง รองรับกระบอกโดยไม่บีบหรือดัดงอ และบันทึกตัวจับ, การวางตำแหน่ง, อุณหภูมิ, สภาพการปรับตัว, แม่พิมพ์ และโปรแกรมการวัด
ISO 5459:2024 กำหนดเรื่องดาตัมและระบบดาตัม ส่วน ISO 1101:2017 ให้สัญลักษณ์และกฎตีความสำหรับข้อกำหนดเชิงเรขาคณิต มาตรฐานพวกนี้ช่วยให้รายงานการตรวจสอบชัดเจน ไม่ได้กำหนดค่าความคลาดเคลื่อนเฉพาะของผลิตภัณฑ์นะ ควรรายงานความต้องการที่ปล่อยจริงและวิธีการวัด แทนที่จะใช้คำว่า “concentricity” เป็นตัวแทนของข้อกำหนดทั้งหมด
3. ติดตามรอยแฟลชและความแตกต่างของแกนไปยังหลักฐานของแม่พิมพ์และกระบวนการ
ทำแผนที่แฟลชตามโพรง แถวตัดแบ่ง และลำดับตัวอย่าง ตรวจสอบสภาพปิด การใส่ชิ้นงาน การระบายอากาศ แคลมป์และประวัติการฉีด วัสดุ การสมดุลของเกท และการดึงชิ้นงาน เส้นบาง ๆ ร่องรอย การปิดที่ขยับ และพื้นผิวซีลที่เสียหาย เป็นการสังเกตที่ต่างกันและไม่ควรจัดรวมภายใต้ป้ายข้อบกพร่องเดียวกัน อย่าขัดหรือไสตัวอย่างก่อนบันทึกสภาพของชิ้นงานตามแม่พิมพ์
ISO 20457:2026 ให้กรอบการทำงานเฉพาะสำหรับพลาสติกเกี่ยวกับความคลาดเคลื่อนเชิงมิติและเชิงเรขาคณิต และอธิบายว่าวัสดุ การออกแบบชิ้นส่วน การจัดวางเครื่องมือ เงื่อนไขการผลิต การหดตัว และการงอ มีผลต่อความแม่นยำของชิ้นงานขึ้นรูป นอกจากนี้ยังระบุด้วยว่าข้อบกพร่องบนพื้นผิว เช่น รอยต่อ ไม่อยู่ในขอบเขตของมาตรฐานนี้ ดังนั้นโครงการจึงต้องกำหนดเกณฑ์การยอมรับเกี่ยวกับแฟลชทั้งด้านภาพลักษณ์และฟังก์ชันของตัวเอง พร้อมกับใช้หลักฐานเชิงมิติที่ตรวจสอบได้สำหรับรูปร่างของปลายชิ้นงาน
4. แยกรูปร่างขึ้นรูปออกจากผลกระทบของการประกอบตัวเชื่อมต่อ
เปรียบเทียบทิปที่ขึ้นรูปก่อนในสภาพการตรวจสอบแบบไม่ทำลาย จากนั้นเทียบกับขั้วต่ออ้างอิงที่ควบคุมได้ บันทึกการปรับปรุงชิ้นส่วนอ้างอิง สภาพการสึกหรอ การจัดแนว วิธีการเชื่อมต่อ และการใช้น้ำมันหล่อลื่นที่อนุญาต การเกลียวกันข้าม การเชื่อมต่อเอียง ชิ้นส่วนอ้างอิงเสียหาย การปนเปื้อน หรือแรงข้างจากตัวยึดสามารถเปลี่ยนผลได้โดยไม่ได้พิสูจน์ว่าการขึ้นรูปเป็นสาเหตุเดียว
ใช้เมตริกซ์ที่ควบคุมได้: เก็บหลายชิ้นจากแต่ละโพรงที่เกี่ยวข้อง ใช้ตัวเชื่อมอ้างอิงที่ตรวจสอบแล้วมากกว่าหนึ่งตัวเมื่อแผนต้องการ และเก็บชุดที่ผ่านและไม่ผ่านไว้ เปลี่ยนทีละอินพุต หากโครงการใช้ปลอกคอหรือชิ้นส่วนที่หล่อแยกต่างหาก ตรวจสอบรูปร่างและความสัมพันธ์การประกอบของมันแยกจากปลายกระบอก
5. ทำให้การทดสอบการรั่วไหลและตัวเชื่อมต่อสามารถทำซ้ำได้
ISO 80369-20:2024 ระบุวิธีการทดสอบทั่วไปที่ใช้ประเมินข้อกำหนดด้านประสิทธิภาพสำหรับครอบครัวคอนเนคเตอร์ที่ครอบคลุมโดยมาตรฐาน ISO และ IEC 80369 ISO 7886-1:2017 ครอบคลุมข้อกำหนดและวิธีการทดสอบสำหรับการออกแบบเข็มฉีดยาสเตอริไรส์แบบใช้ครั้งเดียวที่ว่างเปล่าแบบแมนนวล และระบุชัดเจนว่าไม่ได้ให้ข้อกำหนดการปล่อยล็อต หน้าเพจสถานะ ISO ยังระบุว่ากำลังพัฒนามาตรฐานทดแทน ดังนั้นโปรเจกต์ต้องตรวจสอบฉบับที่อนุมัติแล้วและขอบเขตของผลิตภัณฑ์ที่ใช้ได้ก่อนทำการทดสอบ
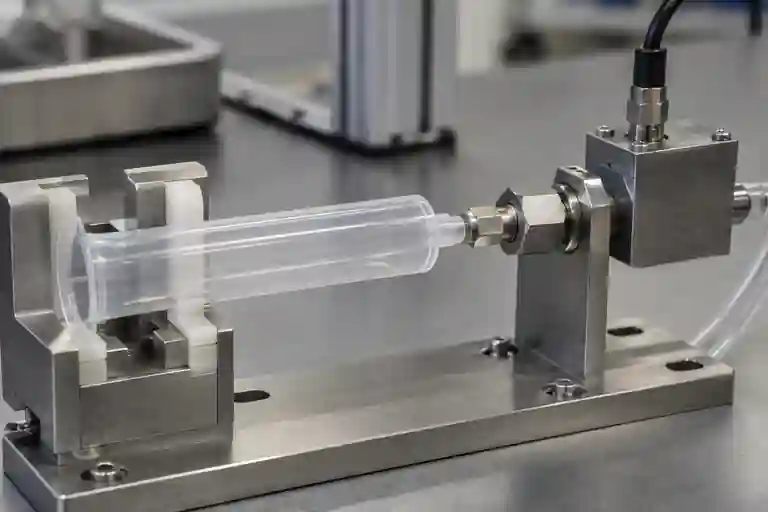
กำหนดชิ้นทดสอบ ตัวเชื่อมอ้างอิง ลำดับการประกอบ การปรับสภาพ สื่อ การจัดแนวตัวยึด การใช้แรงโปรแกรมแรงดันหรือสุญญากาศ การรอ วิธีสังเกต และกฎผ่าน/ไม่ผ่านจากขั้นตอนที่อนุมัติ บทความนี้ไม่ได้กำหนดค่าใดๆ ทำให้ตัวยึดแห้งหรือเปลี่ยนตามที่จำเป็นระหว่างรอบ รักษาเอกลักษณ์ของตัวอย่างให้ครบ และแยกการทดสอบตัวเชื่อมออกจากการทดสอบไพร่งเต็ม การตรวจสอบการบรรจุ การตรวจสอบการทำให้ปราศจากเชื้อ หรือการปล่อยล็อตการผลิต
6. ปิด T1 ด้วยส่วนโค้งที่เชื่อมต่อกัน รูปร่าง และหลักฐานการทดสอบ
| รีวิวสินค้า | อินพุตที่ควบคุมได้ | คำถามท้ายสุด | หลักฐาน |
|---|---|---|---|
| ขอบเขตของผลิตภัณฑ์ | ประเภทคอนเนคเตอร์และเวอร์ชันที่ปล่อยออกมา | ฟีเจอร์และการทดสอบไหนที่เกี่ยวกับดีไซน์นี้บ้าง? | แบบ CAD ที่ได้รับอนุมัติ, แผนภาพ และเอกสารอ้างอิงแผนทดสอบ |
| รูปทรงปลายที่ขึ้นรูป | การตั้งค่าดาตัม ร่อง และสถานะการตรวจสอบ | แกนและความสัมพันธ์ของการเรียวที่ระบุสามารถทำซ้ำได้ไหม? | โปรแกรมวัด แผนที่ และรหัสตัวอย่าง |
| แฟลชแนวรอยต่อ | โซน ลำดับตัวอย่าง และสภาพตามแม่พิมพ์ | แฟลชที่เห็นเกี่ยวข้องกับเครื่องมือหรือกลไกกระบวนการที่ยืนยันแล้วหรือเปล่า? | ภาพมาโคร แผนที่โพรง และบันทึกการฉีดขึ้นรูป |
| การเชื่อมต่ออ้างอิง | เอกลักษณ์ของส่วนประกอบ การปรับแนว และการมีส่วนร่วม | การผสมชิ้นส่วนหรือความแตกต่างในการประกอบถูกควบคุมอยู่ไหม? | บันทึกชิ้นส่วนอ้างอิงและสมุดคู่มือการประกอบ |
| ทดสอบการรั่ว | วิธี อุปกรณ์ และการเตรียมที่ได้รับอนุมัติ | ผลลัพธ์สามารถทำซ้ำได้โดยไม่มีอคติจากอุปกรณ์เหรอ? | บันทึกทดสอบและชุดประกอบที่เก็บรักษาไว้ |
| การแก้ไข | แผนการเปลี่ยนแปลงและทดสอบใหม่แบบควบคุม | การเปลี่ยนแปลงนั้นแก้ไขสาเหตุที่ตรวจสอบแล้วโดยไม่สร้างความเสี่ยงใหม่หรือเปล่า? | หลักฐานและบันทึกการอนุมัติก่อน/หลัง |
ตารางนี้เป็นข้อเสนอแนะในการควบคุมโครงการด้านบรรณาธิการ ไม่ใช่มาตรฐานอุปกรณ์ทางการแพทย์ ความสามารถที่เกี่ยวข้องจะถูกระบุไว้ใน หมวดแม่พิมพ์ทางการแพทย์, ภาพรวมบริการแม่พิมพ์ และ บริการฉีดขึ้นรูป สำหรับการควบคุมการดำเนินการแก้ไข ให้ใช้ T1 รายการตรวจสอบการแก้ไขและการทดสอบซ้ำ เพื่อทบทวนชิ้นส่วนเฉพาะ ให้ ส่ง CAD และแบบที่ปล่อยแล้ว, บันทึกวัสดุและโพรง, การตั้งค่าการตรวจสอบ, บันทึกตัวเชื่อมอ้างอิง, วิธีประกอบ และกระบวนการทดสอบที่ได้รับอนุมัติ ไม่มีการรับประกันมิติที่แน่นอน, ความคลาดเคลื่อนเชิงเรขาคณิต, ขีดจำกัดแฟลช, การตกแต่งผิว, แรงยึด, แรงบิด, ความดัน, สูญญากาศ, การหน่วงเวลา, ขีดจำกัดการรั่ว, ผลการเข้ากันได้ทางชีวภาพ, ผลการฆ่าเชื้อ, การรับรอง, การยอมรับการผลิต หรือผลลัพธ์การส่งมอบ
คำถามที่พบบ่อย
การรั่วไหลพิสูจน์ว่าปลาย Luer แบบขึ้นรูปเอียงหรือเปล่า?
ไม่ใช่ ผลลัพธ์อาจเกี่ยวข้องกับความเรียวหรือรูปร่างของเกลียว เศษพลาสติก ขั้วต่ออ้างอิง มลพิษ การจัดแนวชิ้นส่วน การเตรียมสภาพ การรับน้ำหนักด้านข้างของเครื่องมือ หรือขั้นตอนการทดสอบด้วย เก็บคู่ที่ทดสอบครบถ้วนก่อนที่จะระบุสาเหตุ
แค่เช็คเส้นผ่านศูนย์เดียวจะสามารถตรวจสอบความจุดศูนย์กลางของหัวหลอด Luer ได้ไหม?
ไม่ใช่ ข้อมูลสเปคที่เผยแพร่ต้องกำหนดความสัมพันธ์ของฟีเจอร์ที่เกี่ยวข้องและระบบมาตรฐาน ขนาดเส้นผ่านศูนย์กลางเพียงอย่างเดียวไม่ได้สร้างความสัมพันธ์ของแกน โปรไฟล์กรวย หรือประสิทธิภาพของตัวเชื่อมต่อ
ควรถอนแฟลชออกก่อนทดสอบ T1 ไหม?
ยังไม่ควรทำก่อนที่สภาพชิ้นงานตามแม่พิมพ์จะถูกบันทึกและแผนการทดสอบที่ได้รับการอนุมัติจะถูกตรวจสอบ การตัดแต่งโดยไม่บันทึกจะทำลายหลักฐานและอาจซ่อนว่าขอบรอยต่อมีผลต่อการประกอบหรือการทดสอบหรือไม่
แค่ผ่านการทดสอบขั้วต่ออันเดียวจะรับรองเข็มฉีดยาได้ไหม
ไม่ใช่ ผลลัพธ์ T1 เป็นเพียงส่วนหนึ่งของหลักฐานโครงการเท่านั้น ความสอดคล้องของผลิตภัณฑ์ การตรวจสอบกระบวนการ การทำให้ปราศจากเชื้อ บรรจุภัณฑ์ และการปล่อยล็อต ต้องใช้ขั้นตอนควบคุมที่เกี่ยวข้องและการอนุมัติ
ควรเตรียมอะไรสำหรับการตรวจสอบ T1 แบบหัว Luer?
จัดส่ง CAD และแบบที่ปล่อยออกมา ชนิดและรุ่นของขั้วต่อ วัสดุและบันทึกโพรง ประวัติการขึ้นรูป จุดอ้างอิงและวิธีการตรวจสอบ ขนาดปลายและแนวแบ่งชิ้น ส่วนขั้วต่ออ้างอิง บันทึกการประกอบ ขั้นตอนการทดสอบที่ได้รับอนุมัติ การตรวจสอบตัวอย่าง และเกณฑ์การยอมรับที่ได้รับอนุมัติ