Для контекста продукта см. страницу формы для шприца.
Бочка шприца, сделанная методом литья под давлением, может выглядеть нормально, даже если её соединение Luer показывает нестабильное сцепление или протечки во время утверждённого теста. Наблюдаемый результат может быть связан с осью формованного наконечника, конусностью или геометрией резьбы, облоями на линии раздела, вариациями смолы или процесса, эталонным соединителем, методом сборки, кондиционированием, выравниванием приспособления или процедурой тестирования. Полезный обзор T1 отделяет доказательства по формованной детали от доказательств по сборке соединителя и функциональному тесту, прежде чем менять сталь. Зафиксируйте выпущенную версию CAD и деталей, тип соединителя, материал и партию, полость, условия литья, состояние кондиционирования, идентификацию эталонного соединителя, метод сборки, приспособление и процедуру тестирования. Это общий инженерный подход, а не случай с заказчиком, инструкция по медицинскому применению, сертификат или стандарт универсального допуска.
1. Определите выпущенный разъём и функциональную границу
Подтвердите, использует ли выпущенный дизайн соединение Luer slip, Luer lock или другое одобренное соединение, и определите, какие элементы относятся к формованному корпусу, отдельному кольцу и соответствующему эталонному компоненту. Сохраните протестированный образец и эталонный разъём как одну отслеживаемую пару. Влажный след возле кончика является поводом для расследования; он сам по себе не доказывает, что формованная конусная часть смещена или что протечка происходит через облой.
ISO 80369-7:2021 задаёт размеры и требования к конструкции и функциональности малогабаритных соединителей, используемых во внутривенных или подкожных приложениях, включая такие примеры, как шприцы и иглы с соединителями Luer slip или Luer lock. Используйте утверждённую спецификацию выпускаемого продукта и редакцию, одобренную для проекта, вместо того чтобы выводить размеры из общего образца.
2. Осмотрите сформированную насадку с точки отсчета системы
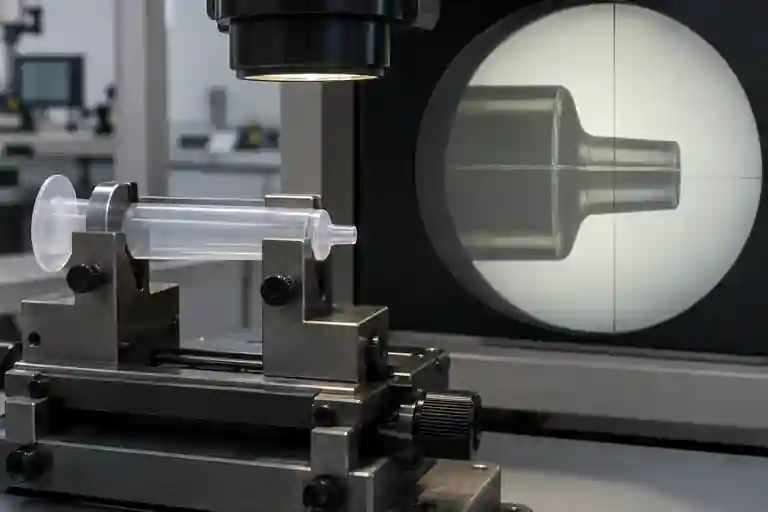
Установите систему отсчёта и состояние проверки перед обсуждением концентричности. В зависимости от принятого определения соответствующими доказательствами могут быть ось ствола, ось наконечника, профиль конуса, круглые элементы, соотношение фланца или резьбы, открытие наконечника, расположение уступа и смещение линии раздела. Поддерживайте ствол, не сжимая и не изгибая его, и фиксируйте приспособление, ориентацию, температуру, состояние подготовки, полость и программу измерений.
ISO 5459:2024 определяет датумы и системы датумов, а ISO 1101:2017 предоставляет язык символов и правила интерпретации геометрических спецификаций. Эти стандарты помогают сделать заявление об инспекции однозначным; они не задают допустимые отклонения для конкретного продукта. Указывайте фактическое установленное требование и метод измерения, вместо того чтобы использовать слово «концентричность» как замену полной спецификации.
3. Проследите за выступами и изменением оси, чтобы найти доказательства формы и процесса
Отметьте заусенцы по полости, зоне разделительной линии и последовательности образцов. Проверьте состояние закрытия, вставки, вентиляцию, зажим и историю впрыска, состояние материала, баланс впусков и вытяжку. Тонкая линия следа, смещённое закрытие и повреждённая запечатывающая поверхность — это разные наблюдения и их не следует объединять под одной меткой дефекта. Не полируйте и не обрезайте образец перед документированием его состояния после литья.
ISO 20457:2026 предоставляет специфическую для пластмасс основу для допусков по размерам и геометрии и объясняет, что точность формованных деталей зависит от материала, конструкции детали, расположения инструмента, условий обработки, усадки и коробления. В стандарте также указано, что поверхностные дефекты, такие как линия соединения, не входят в его область применения. Поэтому проект должен самостоятельно определить свои утвержденные визуальные и функциональные критерии для облоя, при этом используя проверяемые данные по размерам для геометрии наконечника.
4. Разделите формованную геометрию от эффектов сборки разъема
Сначала сравните формованный наконечник в состоянии недеструктивной проверки, а затем с контролируемым эталонным разъемом. Запишите ревизию эталонного компонента и состояние износа, выравнивание, способ соединения и любую допустимую смазку. Перекрестная резьба, наклонное соединение, поврежденные эталонные детали, загрязнения или боковая нагрузка на приспособление могут изменить результат, не доказывая, что причину вызывает только форма.
Используй контролируемую матрицу: берите несколько частей из каждой подходящей полости, используйте более одного проверенного соединителя, когда это требуется планом, и сохраняйте как исправные, так и бракованные сборки. Меняйте по одному входу за раз. Если в проекте используется воротник или другой отдельно формованный компонент, проверяй его геометрию и отношение к сборке отдельно от наконечника ствола.
5. Сделайте тестирование на утечку и разъемы повторяемым
ISO 80369-20:2024 определяет общие методы тестирования, используемые для оценки требований к производительности семейств соединителей, охватываемых сериями ISO и IEC 80369. ISO 7886-1:2017 охватывает требования и методы тестирования для конструкции пустых стерильных одноразовых ручных шприцев и явно не включает требования для выпуска партий. Также на странице статуса ISO указано, что разрабатывается замена, поэтому проект должен проверить утверждённое издание и применимый ассортимент продукции перед тестированием.
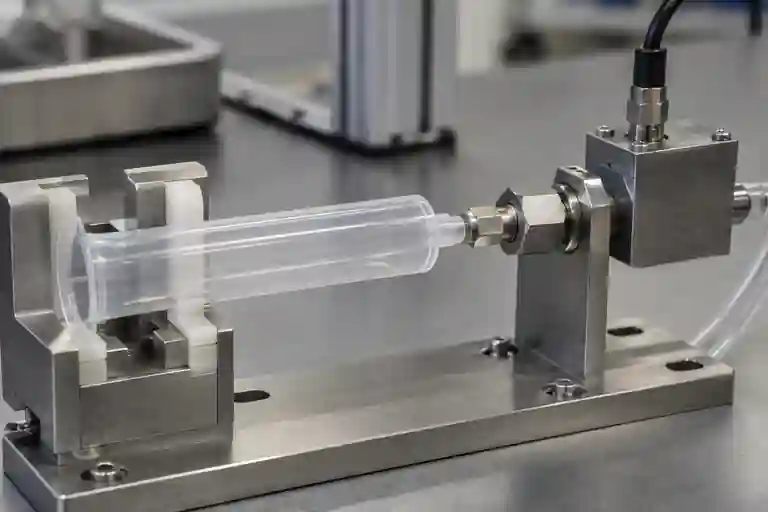
Определите тестовый образец, эталонный разъём, последовательность сборки, кондиционирование, среду, выравнивание приспособлений, приложенную нагрузку, программу давления или вакуума, выдержку, метод наблюдения и правило «пройдено/не пройдено» согласно утверждённой процедуре. Эта статья не устанавливает никаких конкретных значений. Высушивайте или заменяйте приспособления между испытаниями по мере необходимости, сохраняйте идентичность образцов и различайте тест разъёма и полный тест шприца, проверку упаковки, проверку стерилизации или выпуск производственной партии.
6. Закройте T1 с помощью связанной лепнины, геометрии и тестовых данных
| Оставить отзыв о товаре | Контролируемый ввод | Заключительный вопрос | Доказательство |
|---|---|---|---|
| Граница продукта | Тип и версия выпущенного разъема | Какие функции и тесты относятся к этому дизайну? | Утвержденные ссылки на CAD, чертежи и план испытаний |
| Форма наконечника | Настройка датумов, полость и состояние проверки | Можно ли повторно установить указанное соотношение оси и конуса? | Программа измерений, карта и идентификаторы образцов |
| Зазор на стыке формы | Зона, последовательность образцов и состояние после формовки | Связан ли замеченный всплеск с проверенным инструментом или механизмом процесса? | Макроизображения, карта полостей и запись формовки |
| Справочное соединение | Идентичность, согласованность и вовлечённость компонентов | Контролируется ли вариация соединяемой детали или сборки? | Журнал деталей и сборочный путеводитель |
| Тест на утечку | Одобренный метод, приспособление и кондиционирование | Результат воспроизводим без смещения приспособления? | Тестовая запись и сохранённая парная сборка |
| Корректирующее действие | Один план контролируемых изменений и повторного тестирования | Изменилась ли ситуация так, чтобы устранить подтвержденную причину без создания нового риска? | Доказательства и запись одобрения до и после |
Эта таблица — это предложение по редакционному контролю проекта, а не стандарт для медицинских устройств. Связанные возможности перечислены в категории медицинских пресс-форм, обзоре сервиса пресс-форм и сервисе литья под давлением. Для контроля корректирующих действий используйте чек-лист корректирующих действий T1 и повторного тестирования. Чтобы проверить конкретную деталь, предоставьте утверждённые CAD и чертеж, данные о материале и полости, настройки инспекции, запись референсного разъёма, метод сборки и утверждённую тестовую процедуру. Никакие фиксированные размеры, геометрические допуски, допустимые облои, качество поверхности, сила сцепления, крутящий момент, давление, вакуум, время выдержки, предел утечки, результаты биосовместимости, стерильности, сертификаты, приёмка производства или результаты поставки не гарантируются.
Часто задаваемые вопросы
Подтверждает ли протечка, что формованная насадка Луэра смещена от оси?
Нет. Результат также может быть связан с конусностью или геометрией резьбы, облоями, эталонным разъемом, загрязнением, выравниванием при сборке, обработкой, боковой нагрузкой на приспособлении или процедурой тестирования. Сохраняйте полностью протестированную пару перед тем, как искать причину.
Можно ли одной проверкой диаметра определить центровку наконечника Лёра?
Нет. Выпущенная спецификация должна определять соответствующую связь признаков и систему датумов. Один результат по диаметру не устанавливает связь осей, профиль конуса или работу соединителя.
Нужно ли удалять вспышку перед тестом T1?
Не раньше, чем будет задокументировано состояние после формовки и проверен утверждённый план испытаний. Незарегистрированная обрезка уничтожает доказательства и может скрыть, влияет ли состояние разделительной линии на сборку или тестирование.
Прохождение одного теста разъёма подтверждает сертификацию шприца?
Нет. Результат T1 — это всего лишь одна часть доказательств по проекту. Соответствие продукта, проверка процессов, стерилизация, упаковка и выпуск партий требуют соблюдения соответствующих контролируемых процедур и одобрений.
Что нужно предоставить для обзора T1 с наконечником типа Лёре?
Предоставьте выпущенные CAD и чертежи, тип и ревизию разъема, данные о материале и полости, историю литья, опорную точку и метод инспекции, измерения наконечника и линии разъема, идентификатор справочного разъема, запись сборки, утвержденную процедуру испытаний, отслеживаемость образцов и утвержденные критерии приемки.