Untuk konteks produk, lihat halaman cetakan suntik.
Sebuah barel syringe yang dicetak dengan injeksi bisa terlihat baik-baik saja sementara sambungan Luernya masih menunjukkan keterlibatan tidak stabil atau kebocoran selama uji yang disetujui. Hasil yang diamati mungkin melibatkan sumbu ujung yang dicetak, kerucut atau geometri ulir, flash pada garis pemisah, variasi resin atau proses, konektor referensi, metode perakitan, kondisi, penyelarasan perlengkapan atau prosedur uji. Tinjauan T1 yang berguna memisahkan bukti bagian cetakan dari bukti perakitan konektor dan uji fungsional sebelum mengganti baja. Catat revisi CAD dan gambar yang dirilis, tipe konektor, material dan lot, rongga, kondisi pencetakan, kondisi pengkondisian, identitas konektor referensi, metode perakitan, perlengkapan dan prosedur uji. Ini adalah kerangka rekayasa umum, bukan kasus pelanggan, instruksi penggunaan medis, pernyataan sertifikasi atau standar penerimaan universal.
1. Tentukan konektor yang dilepas dan batas fungsional
Pastikan apakah desain yang dirilis menggunakan Luer slip, Luer lock, atau sambungan lain yang disetujui, dan identifikasi fitur mana yang milik barrel cetakan, collar terpisah, dan komponen referensi yang saling berpasangan. Simpan sampel yang diuji dan konektor referensi sebagai satu pasangan yang bisa dilacak. Jejak basah di dekat ujung adalah bukti untuk diselidiki; itu sendiri tidak membuktikan bahwa taper cetakan tidak sejajar atau bahwa flash adalah jalur kebocoran.
ISO 80369-7:2021 menetapkan dimensi serta persyaratan desain dan kinerja fungsional untuk konektor berdiameter kecil yang digunakan dalam aplikasi intravaskular atau hipodermik, termasuk contoh seperti jarum suntik dan jarum dengan konektor Luer slip atau Luer lock. Gunakan spesifikasi produk yang dirilis dan edisi yang disetujui untuk proyek, jangan mengambil dimensi dari sampel umum.
2. Periksa ujung cetakan dari sistem datum yang ditentukan
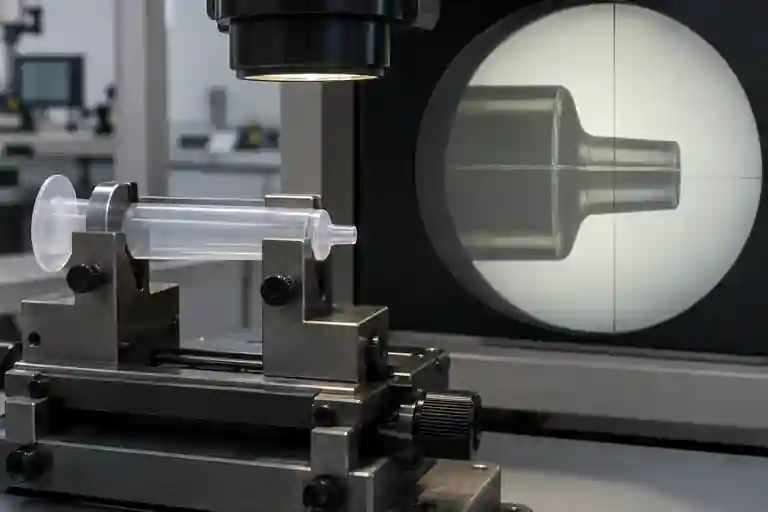
Tentukan sistem datum dan kondisi inspeksi sebelum membahas konsentrisitas. Tergantung pada definisi yang diterbitkan, bukti yang relevan bisa mencakup sumbu laras, sumbu ujung, profil kerucut, fitur melingkar, hubungan kerah atau ulir, bukaan ujung, lokasi bahu, dan offset garis perpisahan. Dukungan laras tanpa memeras atau membengkokkannya, dan catat fixturenya, orientasi, suhu, kondisi, rongga, dan program pengukurannya.
ISO 5459:2024 mendefinisikan datum dan sistem datum, sementara ISO 1101:2017 menyediakan bahasa simbol dan aturan interpretasi untuk spesifikasi geometris. Standar-standar ini membantu membuat pernyataan inspeksi jelas; mereka tidak menyediakan toleransi khusus produk. Laporkan persyaratan yang sebenarnya dirilis dan metode pengukurannya daripada menggunakan kata “konsentrisitas” sebagai pengganti spesifikasi lengkap.
3. Lacak variasi kilat dan sumbu pada cetakan serta bukti proses
Peta flash berdasarkan rongga, zona garis sambung, dan urutan sampel. Tinjau kondisi penutupan, sisipan, ventilasi, penjepit, dan riwayat injeksi, kondisi material, keseimbangan gate, dan pengeluaran. Garis tipis sebagai tanda, penutupan yang bergeser, dan permukaan segel yang rusak adalah pengamatan yang berbeda dan tidak boleh digabungkan dalam satu label cacat. Jangan poles atau potong sampel sebelum mendokumentasikan kondisi hasil cetak.
ISO 20457:2026 memberikan kerangka kerja spesifik plastik untuk toleransi dimensi dan geometri, serta menjelaskan bahwa material, desain bagian, tata letak alat, kondisi proses, penyusutan, dan melengkungnya memengaruhi ketepatan bagian cetak. Standar ini juga menyatakan bahwa ketidaksempurnaan permukaan seperti garis sambungan tidak termasuk dalam cakupannya. Oleh karena itu, proyek harus mendefinisikan kriteria visual dan fungsionalnya sendiri untuk flash sambil menggunakan bukti dimensi yang dapat ditelusuri untuk geometri ujung.
4. Pisahkan geometri cetakan dari efek perakitan konektor
Bandingkan ujung cetakan terlebih dahulu dalam kondisi inspeksi yang tidak merusak, lalu dengan konektor referensi yang dikontrol. Catat revisi komponen referensi dan kondisi aus, penyelarasan, metode penghubungan, dan pelumasan yang diperbolehkan. Menyambung dengan ulir yang salah, sambungan miring, bagian referensi yang rusak, kontaminasi, atau beban samping pada alat dapat mengubah hasil tanpa membuktikan bahwa cetakan adalah satu-satunya penyebabnya.
Gunakan matriks yang terkontrol: ambil beberapa bagian dari setiap kavitas yang relevan, lebih dari satu konektor referensi yang diverifikasi saat rencana membutuhkannya, dan simpan rakitan yang lulus maupun gagal. Ubah satu input dalam satu waktu. Jika proyek menggunakan kerah atau komponen cetak terpisah lainnya, periksa geometri dan hubungan rakitannya secara terpisah dari ujung barel.
5. Buat pengujian kebocoran dan konektor bisa diulang
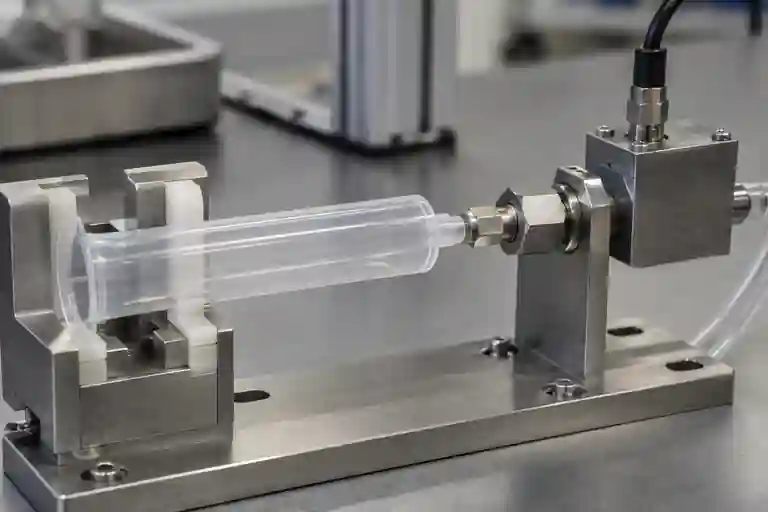
ISO 80369-20:2024 menentukan metode uji umum yang digunakan untuk mengevaluasi persyaratan kinerja untuk keluarga konektor yang termasuk dalam seri ISO dan IEC 80369. ISO 7886-1:2017 mencakup persyaratan dan metode uji untuk desain jarum suntik manual sekali pakai steril yang kosong dan secara eksplisit tidak menyediakan persyaratan pelepasan lot. Halaman status ISO juga mencatat bahwa penggantiannya sedang dalam pengembangan, jadi proyek harus memverifikasi edisi yang disetujui dan lingkup produk yang berlaku sebelum melakukan pengujian.
Tentukan artikel uji, konektor referensi, urutan perakitan, kondisioning, media, penjajaran perlengkapan, penerapan beban, program tekanan atau vakum, waktu tunggu, metode pengamatan, dan aturan lulus/gagal dari prosedur yang disetujui. Artikel ini tidak menetapkan nilai apapun. Keringkan atau ganti perlengkapan sesuai kebutuhan di antara percobaan, jaga identitas sampel tetap utuh, dan bedakan uji konektor dari uji jarum suntik penuh, validasi kemasan, validasi sterilisasi, atau pelepasan lot produksi.
6. Tutup T1 dengan molding yang terhubung, geometri, dan bukti uji
| Tinjau item | Input terkendali | Pertanyaan penutup | Bukti |
|---|---|---|---|
| Batas produk | Tipe dan revisi konektor yang dirilis | Fitur dan tes apa yang berlaku untuk desain ini? | Referensi CAD yang disetujui, gambar, dan rencana uji |
| Geometri ujung cetakan | Pengaturan datum, rongga, dan status inspeksi | Apakah hubungan antara sumbu dan taper yang ditentukan bisa diulang? | Program pengukuran, peta, dan ID sampel |
| Kilatan garis pisah | Zona, urutan sampel, dan kondisi cetakan asli | Apakah kilatan yang terlihat terkait dengan alat atau mekanisme proses yang sudah diverifikasi? | Gambar makro, peta rongga, dan catatan cetakan |
| Koneksi referensi | Identitas, keselarasan, dan keterlibatan komponen | Apakah variasi bagian sambungan atau rakitan dikendalikan? | Log referensi bagian dan catatan perakitan |
| Tes kebocoran | Metode, perlengkapan, dan pengkondisian yang disetujui | Apakah hasilnya bisa direproduksi tanpa bias alat? | Rekam uji dan rakitan pasangan yang disimpan |
| Tindakan korektif | Satu rencana perubahan terkontrol dan uji ulang | Apakah perubahan itu menangani penyebab yang sudah diverifikasi tanpa menimbulkan risiko baru? | Bukti dan catatan persetujuan sebelum/sesudah |
Tabel ini adalah saran pengendalian proyek editorial, bukan standar alat medis. Kemampuan terkait tercantum di kategori cetakan medis, ikhtisar layanan cetakan dan layanan injection moulding. Untuk pengendalian tindakan korektif, gunakan daftar periksa tindakan korektif T1 dan uji ulang. Untuk meninjau bagian tertentu, ajukan CAD dan gambar yang telah dirilis, catatan material dan cavity, pengaturan inspeksi, catatan konektor referensi, metode perakitan, dan prosedur uji yang disetujui. Tidak ada dimensi tetap, toleransi geometris, batas flash, hasil permukaan, gaya engagement, torsi, tekanan, vakum, waktu tunggu, batas kebocoran, hasil biokompatibilitas, hasil sterilisasi, sertifikasi, penerimaan produksi atau hasil pengiriman yang dijanjikan.
Pertanyaan yang Sering Diajukan
Apakah kebocoran membuktikan ujung Luer yang dicetak tidak sejajar?
Tidak. Hasilnya juga bisa melibatkan kerucut atau geometri ulir, flash, konektor referensi, kontaminasi, penyelarasan perakitan, conditioning, beban samping pada fixture, atau prosedur pengujian. Simpan pasangan yang diuji secara lengkap sebelum menentukan penyebabnya.
Apakah satu pemeriksaan diameter bisa menentukan konsentrisitas ujung Luer?
Tidak. Spesifikasi yang dirilis harus mendefinisikan hubungan fitur yang relevan dan sistem datum. Hasil diameter tunggal tidak menetapkan hubungan sumbu, profil kerucut, atau kinerja konektor.
Apakah flash harus dilepas sebelum tes T1?
Jangan sebelum kondisi cetakan asli didokumentasikan dan rencana uji yang disetujui ditinjau. Pemotongan yang tidak tercatat bisa merusak bukti dan menyembunyikan apakah kondisi garis pembagi memengaruhi perakitan atau pengujian.
Apakah lulus satu tes konektor sudah mensertifikasi jarum suntik?
Tidak. Hasil T1 cuma salah satu bukti proyek. Kepatuhan produk, validasi proses, sterilisasi, pengemasan, dan pelepasan lot butuh prosedur terkontrol dan persetujuan yang berlaku.
Apa yang harus disiapkan untuk review T1 Luer-tip?
Berikan CAD dan gambar yang sudah dirilis, tipe dan revisi konektor, catatan material dan rongga, riwayat molding, datum dan metode inspeksi, ukuran ujung dan garis pisah, identitas konektor referensi, catatan perakitan, prosedur uji yang disetujui, jejak sampel, dan kriteria penerimaan yang disetujui.