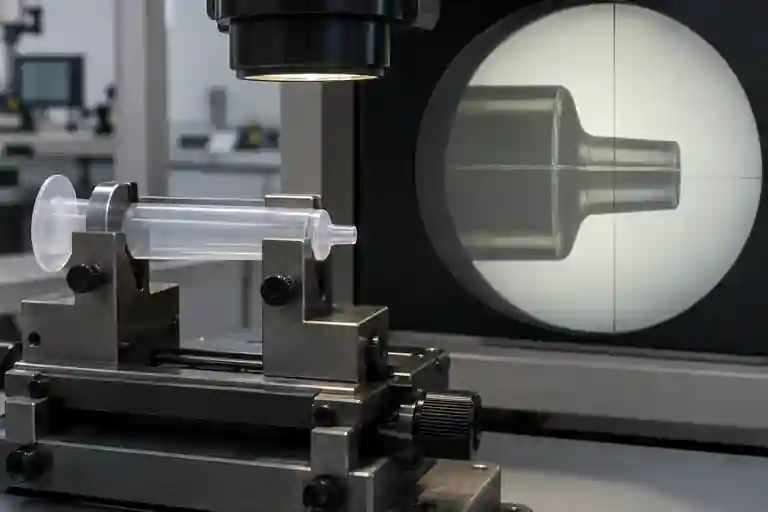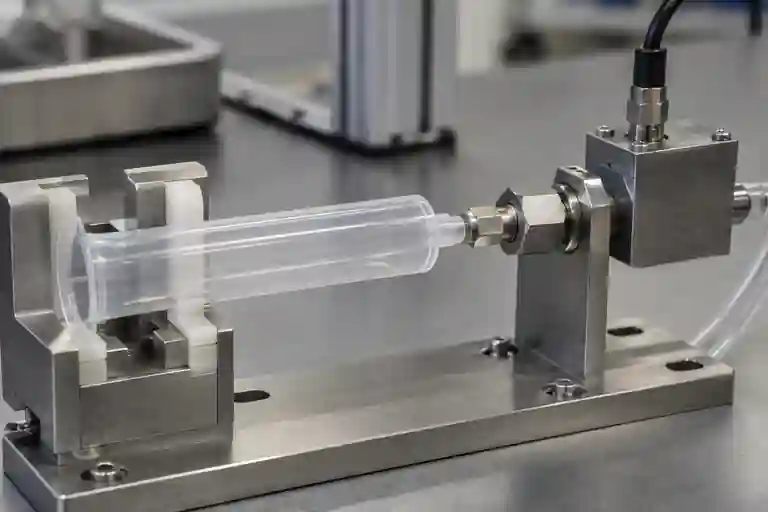
Để biết thêm thông tin về sản phẩm, vui lòng tham khảo trang về khuôn ống tiêm.
Thân ống tiêm đúc phun có thể trông đạt yêu cầu, nhưng đầu nối Luer của nó vẫn cho thấy hiện tượng khớp nối không ổn định hoặc rò rỉ trong quá trình thử nghiệm được phê duyệt. Kết quả quan sát được có thể liên quan đến trục đầu đúc, hình dạng côn hoặc ren, vết thừa dọc theo đường phân chia khuôn, sự biến động về nhựa hoặc quy trình, đầu nối tham chiếu, phương pháp lắp ráp, điều kiện bảo quản, độ chính xác của giá kẹp hoặc quy trình thử nghiệm. Một cuộc đánh giá T1 hữu ích sẽ phân biệt bằng chứng về bộ phận đúc với bằng chứng về lắp ráp đầu nối và thử nghiệm chức năng trước khi thay đổi loại thép. Ghi lại phiên bản CAD và bản vẽ đã được phê duyệt, loại đầu nối, vật liệu và lô hàng, khuôn, điều kiện đúc, trạng thái điều chỉnh, thông tin nhận dạng đầu nối tham chiếu, phương pháp lắp ráp, giá đỡ và quy trình thử nghiệm. Đây là một khung kỹ thuật chung, không phải là trường hợp cụ thể của khách hàng, hướng dẫn sử dụng y tế, tuyên bố chứng nhận hoặc tiêu chuẩn chấp nhận phổ quát.
1. Xác định đầu nối đã được phát hành và ranh giới chức năng
Xác nhận xem thiết kế đã được phê duyệt có sử dụng kết nối Luer slip, Luer lock hay một loại kết nối khác đã được phê duyệt hay không, đồng thời xác định các đặc điểm nào thuộc về thân ống đúc, vòng cổ riêng biệt (nếu có) và bộ phận tham chiếu ghép nối. Bảo quản mẫu đã thử nghiệm và đầu nối tham chiếu như một cặp có thể truy xuất nguồn gốc. Dấu vết ẩm ướt gần đầu ống là bằng chứng cần được điều tra; bản thân dấu vết này không chứng minh được rằng phần thuôn đúc bị lệch trục hay rằng phần thừa nhựa là đường rò rỉ.
Tiêu chuẩn ISO 80369-7:2021 quy định các kích thước cũng như các yêu cầu về thiết kế và hiệu suất chức năng đối với các đầu nối có đường kính nhỏ được sử dụng trong các ứng dụng nội mạch hoặc tiêm dưới da, bao gồm các ví dụ như ống tiêm và kim tiêm có đầu nối Luer slip hoặc Luer lock. Cần áp dụng bản đặc tả sản phẩm đã được ban hành và phiên bản được phê duyệt cho dự án, thay vì suy ra các kích thước từ một mẫu chung chung.
2. Kiểm tra đầu đúc dựa trên hệ tọa độ tham chiếu đã xác định
Trước khi thảo luận về độ đồng tâm, cần thiết lập hệ tọa độ và trạng thái kiểm tra. Tùy thuộc vào định nghĩa đã được phê duyệt, các dữ liệu liên quan có thể bao gồm trục thân, trục đầu, hình dạng côn, các đặc điểm hình tròn, mối quan hệ giữa vành cổ và ren, lỗ mở đầu, vị trí vai và độ lệch đường phân chia. Cần đỡ thân chi tiết mà không làm ép hoặc uốn cong nó, đồng thời ghi lại thông tin về thiết bị kẹp, hướng đặt, nhiệt độ, trạng thái điều kiện, khuôn và chương trình đo lường.
ISO 5459:2024 định nghĩa các điểm chuẩn và hệ thống điểm chuẩn, trong khi ISO 1101:2017 quy định ngôn ngữ ký hiệu và các quy tắc giải thích cho các thông số kỹ thuật hình học. Các tiêu chuẩn này giúp đảm bảo tính rõ ràng của báo cáo kiểm tra; chúng không cung cấp dung sai cụ thể cho từng sản phẩm. Hãy báo cáo yêu cầu thực tế đã được phê duyệt và phương pháp đo lường thay vì sử dụng từ “độ đồng tâm” để thay thế cho một thông số kỹ thuật đầy đủ.
3. Xác định nguyên nhân gây ra hiện tượng lóe sáng và sự biến thiên trục dựa trên các bằng chứng từ khuôn và quy trình
Lập bản đồ các vết nứt theo khoang khuôn, vùng đường phân chia và trình tự lấy mẫu. Kiểm tra lại điều kiện đóng khuôn, các chi tiết chèn, hệ thống thoát khí, lực kẹp và lịch sử phun nhựa, tình trạng vật liệu, cân bằng cửa phun và quá trình đẩy sản phẩm ra. Một đường vết nứt mỏng, vị trí đóng khuôn bị lệch và bề mặt làm kín bị hư hỏng là những hiện tượng khác nhau và không nên gộp chung dưới một nhãn lỗi. Không được đánh bóng hoặc cắt gọt mẫu trước khi ghi chép tình trạng nguyên bản sau khi đúc.
Tiêu chuẩn ISO 20457:2026 đưa ra một khung quy định dành riêng cho ngành nhựa về dung sai kích thước và hình học, đồng thời giải thích rằng vật liệu, thiết kế chi tiết, bố trí khuôn, điều kiện gia công, độ co ngót và độ cong vênh đều ảnh hưởng đến độ chính xác của chi tiết đúc. Tiêu chuẩn này cũng nêu rõ rằng các khuyết tật bề mặt như đường nối nằm ngoài phạm vi áp dụng của tiêu chuẩn. Do đó, dự án phải xác định các tiêu chí thẩm mỹ và chức năng riêng để chấp nhận phần thừa nhựa, đồng thời sử dụng bằng chứng kích thước có thể truy xuất nguồn gốc cho hình học của đầu chi tiết.
4. Tách hình học khuôn đúc khỏi các tác động của cụm đầu nối
Hãy so sánh đầu nối đúc trước tiên trong điều kiện kiểm tra không phá hủy, sau đó so sánh với một đầu nối tham chiếu được kiểm soát. Ghi lại phiên bản của bộ phận tham chiếu, tình trạng mòn, độ thẳng hàng, phương pháp ghép nối và bất kỳ loại chất bôi trơn nào được phép sử dụng. Các trường hợp như ren bị lệch, ghép nối nghiêng, bộ phận tham chiếu bị hư hỏng, nhiễm bẩn hoặc lực tác động ngang từ giá kẹp có thể làm thay đổi kết quả mà không chứng minh được rằng khuôn đúc là nguyên nhân duy nhất.
Sử dụng ma trận kiểm soát: nhiều chi tiết từ mỗi khuôn liên quan, nhiều hơn một đầu nối tham chiếu đã được xác minh khi kế hoạch yêu cầu, và giữ lại các cụm lắp ráp đạt và không đạt. Chỉ thay đổi một thông số đầu vào tại một thời điểm. Nếu dự án sử dụng vòng cổ hoặc một bộ phận đúc riêng biệt khác, hãy kiểm tra hình học và mối quan hệ lắp ráp của bộ phận đó một cách riêng biệt so với đầu ống.
5. Đảm bảo tính lặp lại của các thử nghiệm rò rỉ và đầu nối
ISO 80369-20:2024 quy định các phương pháp thử nghiệm chung được sử dụng để đánh giá các yêu cầu về hiệu suất đối với các dòng đầu nối thuộc phạm vi của loạt tiêu chuẩn ISO và IEC 80369. ISO 7886-1:2017 quy định các yêu cầu và phương pháp thử nghiệm liên quan đến thiết kế của ống tiêm thủ công vô trùng, dùng một lần và không chứa dung dịch, đồng thời nêu rõ rằng tiêu chuẩn này không đưa ra các yêu cầu về việc phê duyệt lô sản phẩm. Trang trạng thái của ISO cũng lưu ý rằng một phiên bản thay thế đang được phát triển, do đó dự án phải xác minh phiên bản đã được phê duyệt và phạm vi sản phẩm áp dụng trước khi tiến hành thử nghiệm.
Xác định mẫu thử, đầu nối tham chiếu, trình tự lắp ráp, điều kiện chuẩn bị, môi trường thử nghiệm, việc căn chỉnh thiết bị cố định, cách áp dụng tải, chương trình áp suất hoặc chân không, thời gian giữ, phương pháp quan sát và quy tắc đạt/không đạt theo quy trình đã được phê duyệt. Tài liệu này không quy định bất kỳ giá trị cụ thể nào. Phải làm khô hoặc thay thế thiết bị cố định khi cần thiết giữa các lần chạy thử, đảm bảo tính toàn vẹn của thông tin nhận dạng mẫu thử, và phân biệt rõ ràng giữa thử nghiệm đầu nối với thử nghiệm ống tiêm hoàn chỉnh, xác nhận bao bì, xác nhận tiệt trùng hoặc phê duyệt lô sản xuất.
6. Hoàn tất T1 với khuôn đúc, hình học và bằng chứng thử nghiệm được liên kết
| Đánh giá sản phẩm | Dữ liệu đầu vào được kiểm soát | Câu hỏi cuối cùng | Bằng chứng |
|---|---|---|---|
| Phạm vi sản phẩm | Loại đầu nối và phiên bản đã phát hành | Những tính năng và bài kiểm tra nào áp dụng cho thiết kế này? | Các tài liệu tham khảo đã được phê duyệt về CAD, bản vẽ và kế hoạch thử nghiệm |
| Hình dạng đầu đúc | Cài đặt hệ quy chiếu, khuôn và trạng thái kiểm tra | Mối quan hệ giữa trục và độ côn đã chỉ định có thể lặp lại được không? | Chương trình đo đạc, bản đồ và mã số mẫu |
| Vết phồng dọc đường phân chia khuôn | Vùng, trình tự mẫu và trạng thái sau khi đúc | Tia sáng quan sát được có liên quan đến một công cụ hoặc cơ chế quy trình đã được xác minh hay không? | Hình ảnh vi mô, bản đồ khoang răng và hồ sơ khuôn răng |
| Kết nối tham chiếu | Bản sắc, sự thống nhất và sự gắn kết của các thành phần | Sự biến động của các bộ phận ghép nối hoặc cụm lắp ráp có được kiểm soát không? | Sổ theo dõi linh kiện tham chiếu và phiếu theo dõi lắp ráp |
| Thử nghiệm rò rỉ | Phương pháp, thiết bị cố định và điều kiện đã được phê duyệt | Kết quả này có thể tái hiện được mà không bị ảnh hưởng bởi thiết bị cố định không? | Bản ghi thử nghiệm và bản lắp ráp theo cặp được lưu giữ |
| Biện pháp khắc phục | Một kế hoạch thay đổi có kiểm soát và kiểm tra lại | Sự thay đổi này có giải quyết được nguyên nhân đã được xác định mà không gây ra rủi ro mới không? | Bằng chứng trước và sau cùng hồ sơ phê duyệt |
Bảng này là đề xuất về kiểm soát dự án biên tập, không phải là tiêu chuẩn thiết bị y tế. Các khả năng liên quan được liệt kê trong danh mục khuôn mẫu y tế, tổng quan về dịch vụ khuôn mẫu và dịch vụ ép phun. Để kiểm soát hành động khắc phục, hãy sử dụng danh sách kiểm tra hành động khắc phục và kiểm tra lại T1. Để xem xét một bộ phận cụ thể, hãy gửi bản vẽ CAD và bản vẽ đã được phê duyệt, hồ sơ vật liệu và khoang khuôn, thiết lập kiểm tra, hồ sơ kết nối tham chiếu, phương pháp lắp ráp và quy trình kiểm tra đã được phê duyệt. Chúng tôi không cam kết về bất kỳ kích thước cố định, dung sai hình học, giới hạn vảy nhựa, độ nhám bề mặt, lực ghép, mô-men xoắn, áp suất, chân không, thời gian giữ, giới hạn rò rỉ, kết quả tương thích sinh học, kết quả vô trùng, chứng nhận, kết quả chấp nhận sản xuất hoặc kết quả giao hàng nào.
Các câu hỏi thường gặp
Việc rò rỉ có chứng tỏ đầu nối Luer đúc bị lệch trục không?
Không. Kết quả cũng có thể liên quan đến hình dạng côn hoặc hình dạng ren, phần thừa, đầu nối tham chiếu, tạp chất, độ chính xác khi lắp ráp, quá trình điều chỉnh, lực tác động ngang từ giá kẹp hoặc quy trình thử nghiệm. Hãy giữ nguyên cặp sản phẩm đã thử nghiệm trước khi xác định nguyên nhân.
Chỉ cần một lần kiểm tra đường kính là có thể xác định được độ đồng tâm của đầu nối Luer hay không?
Không. Thông số kỹ thuật được công bố phải xác định mối quan hệ giữa các đặc tính liên quan và hệ tọa độ. Một kết quả về đường kính đơn lẻ không đủ để xác định mối quan hệ trục, hình dạng côn hay hiệu suất của đầu nối.
Có nên tháo pin flash trước khi thực hiện xét nghiệm T1 không?
Không được tiến hành trước khi tình trạng sau khi đúc được ghi chép lại và kế hoạch thử nghiệm đã được phê duyệt được rà soát. Việc cắt gọt mà không ghi chép lại sẽ làm mất bằng chứng và có thể che giấu việc tình trạng đường phân khuôn có ảnh hưởng đến quá trình lắp ráp hay thử nghiệm hay không.
Việc vượt qua một bài kiểm tra đầu nối có đồng nghĩa với việc ống tiêm đã được chứng nhận không?
Không. Kết quả T1 chỉ là một trong những bằng chứng của dự án. Việc đảm bảo sự phù hợp của sản phẩm, xác nhận quy trình, tiệt trùng, đóng gói và phê duyệt lô sản phẩm đều phải tuân thủ các quy trình được kiểm soát và các quyết định phê duyệt tương ứng.
Cần cung cấp những gì cho việc đánh giá đầu nối Luer loại T1?
Cung cấp các bản vẽ CAD và bản vẽ kỹ thuật đã được phê duyệt, loại đầu nối và phiên bản, hồ sơ vật liệu và khuôn, lịch sử đúc, điểm tham chiếu và phương pháp kiểm tra, các số đo tại đầu đầu nối và đường phân chia, thông tin nhận dạng đầu nối tham chiếu, hồ sơ lắp ráp, quy trình thử nghiệm đã được phê duyệt, khả năng truy xuất nguồn gốc mẫu và các tiêu chí chấp nhận đã được phê duyệt.