Informationen zum Produktkontext finden Sie auf der Spritzenformseite.
Ein spritzgegossener Spritzenzylinder kann akzeptabel aussehen, während sein Luer-Anschluss bei einem genehmigten Test immer noch eine instabile Verbindung oder Undichtigkeit aufweist. Das beobachtete Ergebnis kann die Achse der geformten Spitze, die Kegel- oder Gewindegeometrie, den Trennfugengrat, Harz- oder Prozessabweichungen, den Referenzstecker, die Montagemethode, die Konditionierung, die Ausrichtung der Vorrichtung oder das Testverfahren betreffen. Bei einer nützlichen T1-Überprüfung werden die Beweise für Formteile von den Beweisen für die Steckverbinderbaugruppe und die Beweise für Funktionstests getrennt, bevor der Stahl ausgetauscht wird. Erfassen Sie die freigegebene CAD- und Zeichnungsrevision, den Steckertyp, das Material und die Charge, den Hohlraum, die Formbedingungen, den Konditionierungszustand, die Identität des Referenzsteckers, die Montagemethode, die Vorrichtung und das Testverfahren. Hierbei handelt es sich um ein generisches technisches Rahmenwerk, nicht um einen Kundenfall, keine medizinische Gebrauchsanweisung, keine Zertifizierungserklärung oder keinen universellen Akzeptanzstandard.
1. Definieren Sie den freigegebenen Anschluss und die Funktionsgrenze
Bestätigen Sie, ob das freigegebene Design einen Luer-Slip, einen Luer-Lock oder eine andere zugelassene Verbindung verwendet, und identifizieren Sie, welche Merkmale zum geformten Zylinder, etwaigen separaten Kragen und der passenden Referenzkomponente gehören. Bewahren Sie die getestete Probe und den Referenzstecker als ein rückverfolgbares Paar auf. Eine nasse Spur in der Nähe der Spitze ist ein zu untersuchender Beweis; Dies allein beweist nicht, dass der geformte Konus außer der Achse liegt oder dass Grat der Leckpfad ist.
ISO 80369-7:2021 legt Abmessungen, Design und funktionale Leistungsanforderungen für Anschlüsse mit kleinem Durchmesser fest, die in intravaskulären oder subkutanen Anwendungen verwendet werden, einschließlich Beispielen wie Spritzen und Nadeln mit Luer-Slip- oder Luer-Lock-Anschlüssen. Wenden Sie die freigegebene Produktspezifikation und die für das Projekt genehmigte Edition an, anstatt Abmessungen aus einem generischen Muster abzuleiten.
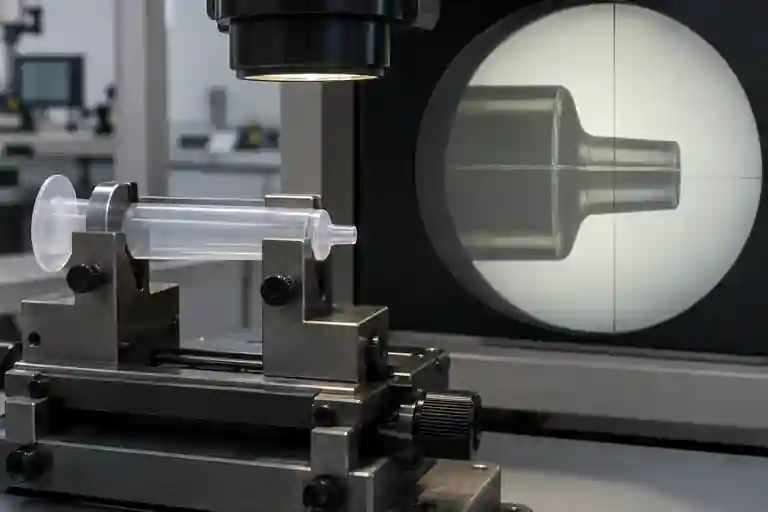
2. Überprüfen Sie die geformte Spitze anhand eines definierten Bezugssystems
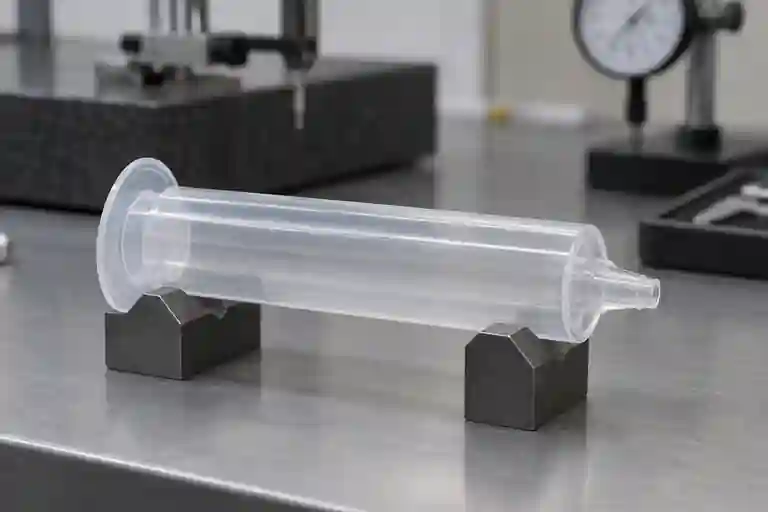
Legen Sie das Bezugssystem und den Prüfzustand fest, bevor Sie über die Konzentrizität sprechen. Abhängig von der veröffentlichten Definition können die relevanten Nachweise die Zylinderachse, die Spitzenachse, das Kegelprofil, kreisförmige Merkmale, die Kragen- oder Gewindebeziehung, die Spitzenöffnung, die Schulterposition und den Trennlinienversatz umfassen. Stützen Sie den Zylinder, ohne ihn zu quetschen oder zu verbiegen, und notieren Sie die Halterung, Ausrichtung, Temperatur, Konditionierungszustand, Hohlraum und Messprogramm.
ISO 5459:2024 definiert Datumsangaben und Datumssysteme, während ISO 1101:2017 die Symbolsprache und Interpretationsregeln für geometrische Spezifikationen bereitstellt. Diese Standards tragen dazu bei, dass die Inspektionserklärung eindeutig ist. sie liefern nicht die produktspezifische Toleranz. Geben Sie die tatsächlich freigegebenen Anforderungen und Messmethoden an, anstatt das Wort „Konzentrizität“ als Ersatz für eine vollständige Spezifikation zu verwenden.
3. Verfolgen Sie Grat- und Achsenabweichungen anhand von Form- und Prozessnachweisen
Ordnen Sie den Blitz nach Kavität, Trennlinienzone und Probensequenz zu. Überprüfen Sie den Absperrzustand, die Einsätze, die Entlüftung, den Klemm- und Einspritzverlauf, den Materialzustand, das Anschnittgleichgewicht und den Auswurf. Eine dünne Markierungslinie, eine verschobene Absperrung und eine beschädigte Dichtfläche sind unterschiedliche Beobachtungen und sollten nicht unter einer Fehlerbezeichnung zusammengefasst werden. Polieren oder beschneiden Sie die Probe nicht, bevor Sie den Zustand im Gusszustand dokumentiert haben.
ISO 20457:2026 bietet einen kunststoffspezifischen Rahmen für Maß- und Geometrietoleranzen und erklärt, dass Material, Teiledesign, Werkzeuglayout, Verarbeitungsbedingungen, Schrumpfung und Verzug die Genauigkeit von Formteilen beeinflussen. Außerdem heißt es, dass Oberflächenfehler wie Fugenlinien nicht in den Geltungsbereich fallen. Daher muss das Projekt seine eigenen veröffentlichten visuellen und funktionalen Kriterien für Flash definieren und gleichzeitig nachvollziehbare Dimensionsnachweise für die Spitzengeometrie verwenden.
4. Trennen Sie die geformte Geometrie von den Auswirkungen der Steckverbinderbaugruppe
Vergleichen Sie die geformte Spitze zunächst im zerstörungsfreien Prüfzustand und dann mit einem kontrollierten Referenzstecker. Notieren Sie die Referenzkomponentenrevision und den Verschleißzustand, die Ausrichtung, die Eingriffsmethode und alle zulässigen Schmiermittel. Quereinfädeln, verkanteter Eingriff, beschädigte Referenzteile, Verschmutzung oder seitliche Belastung der Vorrichtung können das Ergebnis verändern, ohne dass nachgewiesen werden kann, dass die Form die einzige Ursache ist.
Verwenden Sie eine kontrollierte Matrix: mehrere Teile aus jedem relevanten Hohlraum, mehr als einen verifizierten Referenzverbinder, wenn der Plan dies erfordert, und beibehaltene Pass- und Fail-Baugruppen. Ändern Sie jeweils eine Eingabe. Wenn das Projekt einen Kragen oder eine andere separat geformte Komponente verwendet, überprüfen Sie deren Geometrie und Montagebeziehung getrennt von der Laufspitze.
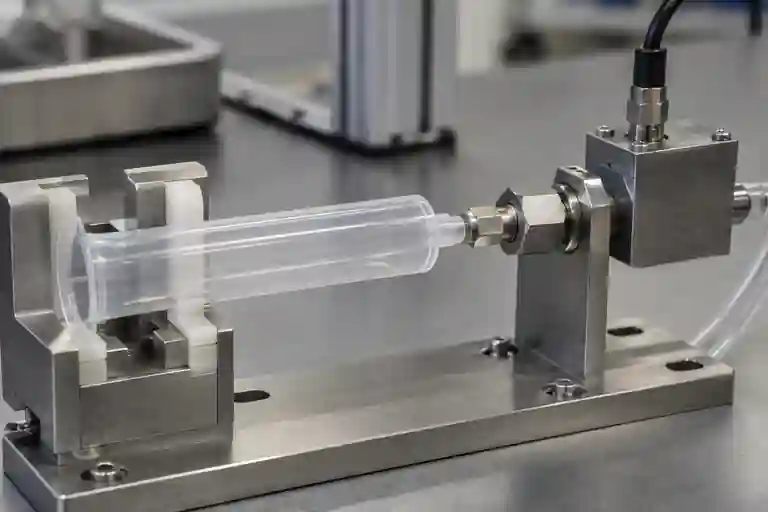
5. Machen Sie Leckage- und Steckertests wiederholbar
ISO 80369-20:2024 spezifiziert gängige Testmethoden zur Bewertung der Leistungsanforderungen für Steckverbinderfamilien, die von der ISO- und IEC-80369-Reihe abgedeckt werden. ISO 7886-1:2017 deckt Anforderungen und Testmethoden für die Gestaltung leerer steriler manueller Einwegspritzen ab und enthält ausdrücklich keine Anforderungen an die Chargenfreigabe. Auf der ISO-Statusseite wird außerdem darauf hingewiesen, dass sich ein Ersatz in der Entwicklung befindet. Daher muss das Projekt vor dem Testen die genehmigte Edition und den anwendbaren Produktumfang überprüfen.
Definieren Sie den Testartikel, den Referenzstecker, die Montagereihenfolge, die Konditionierung, das Medium, die Ausrichtung der Vorrichtung, die Lastanwendung, das Druck- oder Vakuumprogramm, die Verweildauer, die Beobachtungsmethode und die Pass/Fail-Regel aus dem genehmigten Verfahren. Dieser Artikel schreibt keinen Wert vor. Trocknen oder tauschen Sie Vorrichtungen je nach Bedarf zwischen den Läufen aus, bewahren Sie die Probenidentität auf und unterscheiden Sie einen Konnektortest von einem vollständigen Spritzentest, einer Verpackungsvalidierung, einer Sterilisationsvalidierung oder einer Produktionschargenfreigabe.
6. Schließen Sie T1 mit verknüpften Form-, Geometrie- und Testnachweisen
| Artikel überprüfen | Kontrollierte Eingabe | Schlussfrage | Beweise |
|---|---|---|---|
| Produktgrenze | Freigegebener Steckverbindertyp und Revision | Welche Merkmale und Tests gelten für dieses Design? | Genehmigte CAD-, Zeichnungs- und Testplan-Referenzen |
| Geformte Spitzengeometrie | Bezugspunkteinstellung, Kavität und Prüfstatus | Ist die angegebene Achsen- und Kegelbeziehung wiederholbar? | Messprogramm, Karte und Proben-IDs |
| Trennblitz | Zone, Probensequenz und Formzustand | Ist der beobachtete Blitz mit einem verifizierten Werkzeug oder Prozessmechanismus verknüpft? | Makrobilder, Kavitätskarte und Formprotokoll |
| Referenzverbindung | Komponentenidentität, Ausrichtung und Engagement | Wird die Variation passender Teile oder Baugruppen kontrolliert? | Referenzteilprotokoll und Montagereisender |
| Dichtheitsprüfung | Zugelassene Methode, Vorrichtung und Konditionierung | Ist das Ergebnis ohne Fixture-Bias reproduzierbar? | Prüfprotokoll und beibehaltene gepaarte Baugruppe |
| Korrekturmaßnahme | Ein kontrollierter Änderungs- und Wiederholungstestplan | Wurde durch die Änderung die bestätigte Ursache behoben, ohne ein neues Risiko zu schaffen? | Vorher/Nachher-Beweis- und Genehmigungsprotokoll |
Bei dieser Tabelle handelt es sich um einen redaktionellen Vorschlag zur Projektsteuerung, nicht um einen Standard für medizinische Geräte. Zugehörige Funktionen sind in der Kategorie medizinischer Formen, Übersicht über Formenservice und Spritzgussservice aufgeführt. Verwenden Sie zur Kontrolle der Korrekturmaßnahmen die [T1-Checkliste für Korrekturmaßnahmen und erneute Tests] (https://www.chinamoldworks.com/de/news/t1-mold-trial-corrective-action-retest-checklist.html). Um ein bestimmtes Teil zu überprüfen, [reichen Sie die freigegebenen CAD- und Zeichnungsunterlagen, Material- und Hohlraumaufzeichnungen, den Prüfaufbau, die Referenzverbindungsaufzeichnung, die Montagemethode und das genehmigte Testverfahren vor] (https://www.chinamoldworks.com/de/submit-inquiry.html). Es werden keine festen Abmessungen, geometrischen Toleranzen, Flammgrenzen, Oberflächenbeschaffenheit, Eingriffskraft, Drehmoment, Druck, Vakuum, Verweilzeit, Leckagegrenze, Biokompatibilitätsergebnis, Sterilitätsergebnis, Zertifizierung, Produktionsabnahme oder Lieferergebnis versprochen.
Häufig gestellte Fragen
Beweist Leckage, dass die geformte Luer-Spitze außeraxial ist?
Nein. Das Ergebnis kann auch die Kegel- oder Gewindegeometrie, den Grat, den Referenzstecker, Verschmutzung, Montageausrichtung, Konditionierung, Seitenbelastung der Vorrichtung oder das Testverfahren betreffen. Bewahren Sie das vollständig getestete Paar auf, bevor Sie die Ursache zuweisen.
Kann eine Durchmesserprüfung die Konzentrizität der Luer-Spitze feststellen?
Nein. Die freigegebene Spezifikation muss die relevante Merkmalsbeziehung und das Bezugssystem definieren. Ein einzelnes Durchmesserergebnis legt keine Achsenbeziehung, kein Kegelprofil oder keine Verbindungsleistung fest.
Sollte der Blitz vor dem T1-Test entfernt werden?
Nicht bevor der Zustand im Gusszustand dokumentiert und der genehmigte Prüfplan überprüft wurde. Nicht aufgezeichnetes Beschneiden vernichtet Beweise und kann darüber hinwegtäuschen, ob sich die Trennfugenbedingung auf die Montage oder Prüfung auswirkt.
Wird die Spritze durch das Bestehen eines Steckertests zertifiziert?
Nein. Ein T1-Ergebnis ist nur ein Projektbeweis. Produktkonformität, Prozessvalidierung, Sterilisation, Verpackung und Chargenfreigabe erfordern die geltenden kontrollierten Verfahren und Genehmigungen.
Was sollte für eine T1-Luer-Tip-Überprüfung mitgeliefert werden?
Stellen Sie freigegebene CAD-Dateien und Zeichnungen, Steckertyp und -revision, Material- und Hohlraumaufzeichnungen, Gusshistorie, Bezugspunkt und Prüfmethode, Spitzen- und Trennlinienmessungen, Referenzsteckeridentität, Montageprotokoll, genehmigtes Testverfahren, Probenrückverfolgbarkeit und genehmigte Abnahmekriterien bereit.