Para obter mais informações sobre o produto, consulte a página do molde da seringa.
Um corpo de seringa moldado por injeção pode parecer aceitável, embora sua conexão Luer ainda apresente encaixe instável ou vazamento durante um teste aprovado. O resultado observado pode estar relacionado ao eixo da ponta moldada, ao cone ou à geometria da rosca, à rebarba na linha de divisão, à variação da resina ou do processo, ao conector de referência, ao método de montagem, ao condicionamento, ao alinhamento do dispositivo de fixação ou ao procedimento de teste. Uma análise útil da T1 separa as evidências da peça moldada das evidências da montagem do conector e do teste funcional antes de se trocar o aço. Registre a revisão liberada do CAD e do desenho, o tipo de conector, o material e o lote, a cavidade, as condições de moldagem, o estado de condicionamento, a identificação do conector de referência, o método de montagem, o dispositivo de fixação e o procedimento de teste. Trata-se de uma estrutura genérica de engenharia, não de um caso de cliente, instrução de uso médico, declaração de certificação ou norma de aceitação universal.
1. Definir o conector liberado e o limite funcional
Confirme se o projeto aprovado utiliza uma conexão Luer slip, Luer lock ou outra conexão aprovada e identifique quais características pertencem ao corpo moldado, a qualquer colar separado e ao componente de referência correspondente. Preserve a amostra testada e o conector de referência como um único par rastreável. Um rastro úmido próximo à ponta é um indício a ser investigado; por si só, não prova que o cone moldado esteja fora do eixo ou que a rebarba seja a via de vazamento.
A norma ISO 80369-7:2021 especifica as dimensões e os requisitos de projeto e desempenho funcional para conectores de pequeno diâmetro utilizados em aplicações intravasculares ou hipodérmicas, incluindo exemplos como seringas e agulhas com conectores Luer slip ou Luer lock. Aplique a especificação do produto publicada e a edição aprovada para o projeto, em vez de inferir as dimensões a partir de uma amostra genérica.
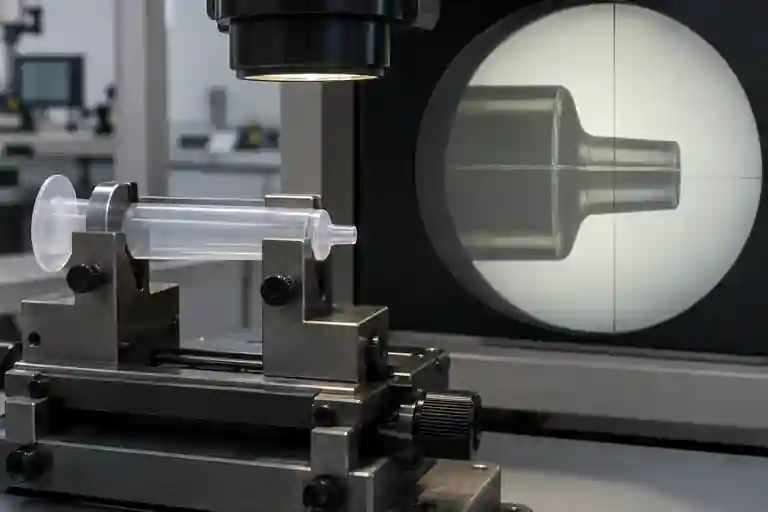
2. Inspecionar a ponta moldada a partir de um sistema de referência definido
Estabeleça o sistema de referência e o estado de inspeção antes de abordar a concentricidade. Dependendo da definição aprovada, as evidências relevantes podem incluir o eixo do corpo, o eixo da ponta, o perfil cônico, características circulares, a relação entre o colar e a rosca, a abertura da ponta, a localização do ressalto e o deslocamento da linha de divisão. Apoie o corpo sem comprimi-lo nem dobrá-lo e registre o dispositivo de fixação, a orientação, a temperatura, o estado de condicionamento, a cavidade e o programa de medição.
A ISO 5459:2024 define pontos de referência e sistemas de referência, enquanto a ISO 1101:2017 estabelece a linguagem simbólica e as regras de interpretação para especificações geométricas. Essas normas ajudam a tornar a declaração de inspeção inequívoca; elas não fornecem a tolerância específica do produto. Relate o requisito efetivamente aprovado e o método de medição, em vez de usar a palavra “concentricidade” como substituto de uma especificação completa.
3. Identificar variações de flash e de eixo com base nas evidências do molde e do processo
Analise o mapa de flash por cavidade, zona da linha de divisão e sequência da amostra. Verifique as condições de fechamento, os insertos, a ventilação, o histórico de fixação e injeção, as condições do material, o equilíbrio da porta e a ejeção. Uma linha fina de testemunho, um fechamento deslocado e uma superfície de vedação danificada são observações distintas e não devem ser agrupadas sob um único rótulo de defeito. Não polir nem aparar a amostra antes de documentar o estado tal como foi moldada.
A norma ISO 20457:2026 fornece uma estrutura específica para plásticos no que diz respeito a tolerâncias dimensionais e geométricas e explica que o material, o projeto da peça, o layout da ferramenta, as condições de processamento, o encolhimento e a deformação influenciam a precisão da peça moldada. Ela também afirma que imperfeições superficiais, como linhas de junção, estão fora de seu escopo. Portanto, o projeto deve definir seus próprios critérios visuais e funcionais de aceitação para rebarbas, utilizando evidências dimensionais rastreáveis para a geometria da ponta.
4. Separar a geometria moldada dos efeitos da montagem do conector
Compare a ponta moldada, primeiro em uma inspeção não destrutiva e, em seguida, com um conector de referência controlado. Registre a revisão do componente de referência, seu estado de desgaste, o alinhamento, o método de engate e qualquer lubrificação permitida. Rosca danificada, engate inclinado, peças de referência danificadas, contaminação ou carga lateral no dispositivo de fixação podem alterar o resultado sem que se possa comprovar que o molde seja a única causa.
Utilize uma matriz controlada: várias peças de cada cavidade relevante, mais de um conector de referência verificado quando o plano assim exigir e conjuntos aprovados e reprovados retidos. Altere uma variável de entrada por vez. Se o projeto utilizar um colar ou outro componente moldado separadamente, inspecione sua geometria e relação de montagem separadamente da ponta do cilindro.
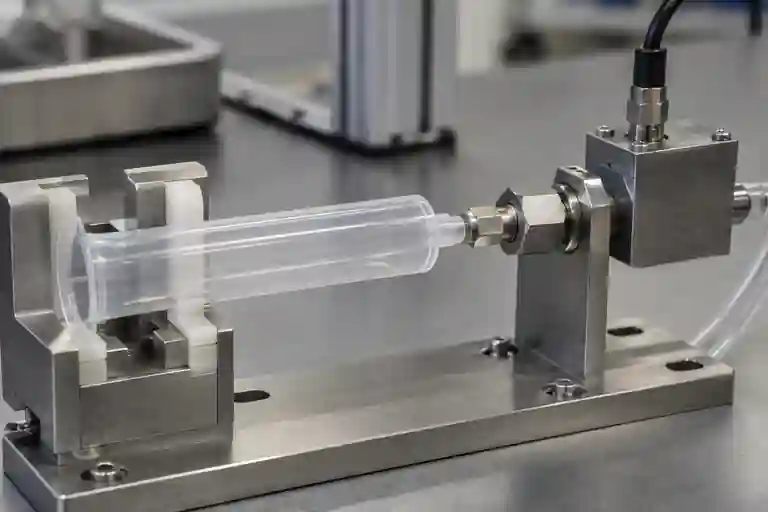
5. Tornar os testes de vazamento e de conectores repetíveis
A norma ISO 80369-20:2024 especifica métodos de ensaio comuns utilizados para avaliar os requisitos de desempenho das famílias de conectores abrangidas pelas séries ISO e IEC 80369. A ISO 7886-1:2017 abrange requisitos e métodos de ensaio para o projeto de seringas manuais estéreis, vazias e de uso único, e explicitamente não fornece requisitos para liberação de lotes. A página de status da ISO também indica que uma versão substituta está em desenvolvimento; portanto, o projeto deve verificar a edição aprovada e o escopo aplicável ao produto antes de realizar os ensaios.
Defina o item em teste, o conector de referência, a sequência de montagem, o condicionamento, o meio, o alinhamento do dispositivo de fixação, a aplicação de carga, o programa de pressão ou vácuo, o tempo de permanência, o método de observação e a regra de aprovação/reprovação de acordo com o procedimento aprovado. Este artigo não prescreve nenhum valor. Seque ou substitua os dispositivos de fixação conforme necessário entre as execuções, mantenha intacta a identidade da amostra e distinga um teste de conector de um teste completo de seringa, validação de embalagem, validação de esterilização ou liberação de lote de produção.
6. Fechar o T1 com moldagem, geometria e evidências de teste interligadas
| Item para avaliação | Entrada controlada | Pergunta final | Evidências |
|---|---|---|---|
| Limites do produto | Tipo e revisão do conector aprovado | Quais recursos e testes se aplicam a esse projeto? | Referências aprovadas de CAD, desenhos e planos de teste |
| Geometria da ponta moldada | Configuração do plano de referência, cavidade e estado da inspeção | A relação especificada entre o eixo e o cone é repetível? | Programa de medição, mapa e IDs das amostras |
| Excessos na linha de divisão | Zona, sequência da amostra e estado tal como moldado | O flash observado está relacionado a uma ferramenta ou a um mecanismo de processo comprovado? | Imagens macro, mapa das cavidades e registro da moldagem |
| Conexão de referência | Identidade, alinhamento e engajamento dos componentes | A variação das peças de acoplamento ou do conjunto é controlada? | Registro de peças de referência e ficha de montagem |
| Teste de vazamento | Método, dispositivo de fixação e condicionamento aprovados | O resultado é reproduzível sem o viés do dispositivo de fixação? | Registro de teste e montagem emparelhada mantida |
| Ação corretiva | Um plano de alteração controlada e novo teste | A alteração resolveu a causa identificada sem criar um novo risco? | Documentação de antes e depois e registro de aprovação |
Esta tabela é uma sugestão editorial para controle de projetos, não uma norma para dispositivos médicos. Os recursos relacionados estão listados na categoria de moldes médicos, na visão geral dos serviços de moldes e no serviço de moldagem por injeção. Para o controle de ações corretivas, utilize a lista de verificação de ações corretivas e reteste T1. Para revisar uma peça específica, envie o CAD e o desenho liberados, os registros de materiais e cavidades, a configuração de inspeção, o registro do conector de referência, o método de montagem e o procedimento de teste aprovado. Não é garantida nenhuma dimensão fixa, tolerância geométrica, limite de rebarba, acabamento superficial, força de engate, torque, pressão, vácuo, tempo de permanência, limite de vazamento, resultado de biocompatibilidade, resultado de esterilidade, certificação, aceitação de produção ou resultado de entrega.
Perguntas frequentes
O vazamento indica que a ponta Luer moldada está desalinhada?
Não. O resultado também pode estar relacionado à geometria do cone ou da rosca, a rebarbas, ao conector de referência, à contaminação, ao alinhamento da montagem, ao condicionamento, à carga lateral do dispositivo de fixação ou ao procedimento de teste. Guarde o par testado na íntegra antes de determinar a causa.
Uma única verificação de diâmetro é suficiente para determinar a concentricidade da ponta Luer?
Não. A especificação divulgada deve definir a relação entre as características relevantes e o sistema de referência. Um único resultado de diâmetro não determina uma relação entre eixos, um perfil cônico ou o desempenho do conector.
É preciso remover o flash antes do teste T1?
Só depois que o estado da peça recém-moldada for documentado e o plano de teste aprovado for revisado. O corte não registrado destrói evidências e pode ocultar se o estado da linha de divisão afeta a montagem ou os testes.
A aprovação em um teste de conector certifica a seringa?
Não. Um resultado de T1 é apenas uma das evidências do projeto. A conformidade do produto, a validação do processo, a esterilização, a embalagem e a liberação do lote exigem os procedimentos controlados e as aprovações aplicáveis.
O que deve ser fornecido para uma revisão de uma ponta Luer T1?
Forneça os arquivos CAD e desenhos aprovados, o tipo e a revisão do conector, os registros de materiais e cavidades, o histórico de moldagem, o ponto de referência e o método de inspeção, as medidas da ponta e da linha de divisão, a identificação do conector de referência, o registro de montagem, o procedimento de teste aprovado, a rastreabilidade da amostra e os critérios de aceitação aprovados.