产品范围可先查看电热水壶外壳模具页面。
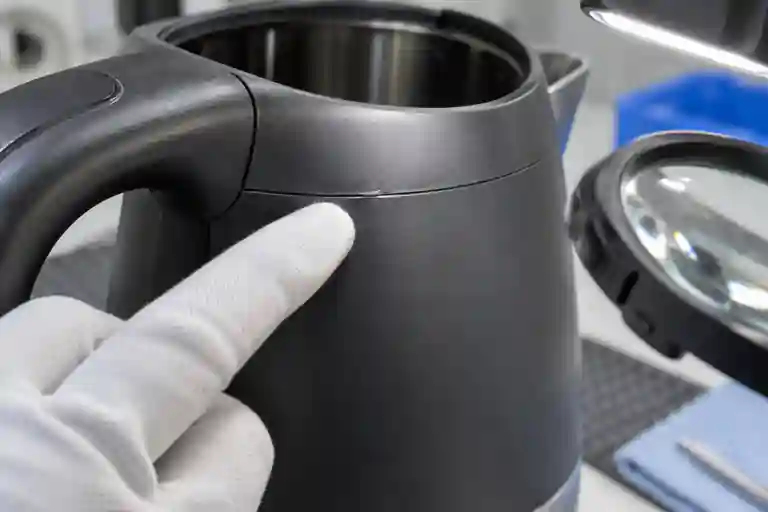
注塑水壶外壳边缘的一条细线,可能是正常分型线痕、可修剪披锋、前后模错位,也可能已经阻碍壳体落座。不能只凭一张照片和“披锋”两个字把这些情况混为一谈。有效的T1评审应标出位置,区分模具接触与型腔压力因素,并证明它是否影响外观、触感、装配或项目批准的接口。应记录准确的零件与模具版本、材料牌号和批次、模腔、啤次顺序、机台、工艺记录、修边状态、调节时间、配合件版本和检验方法。本文是通用工程示例,不是客户案例,也不是通用验收标准。
1. 先定义可见现象,再判断原因
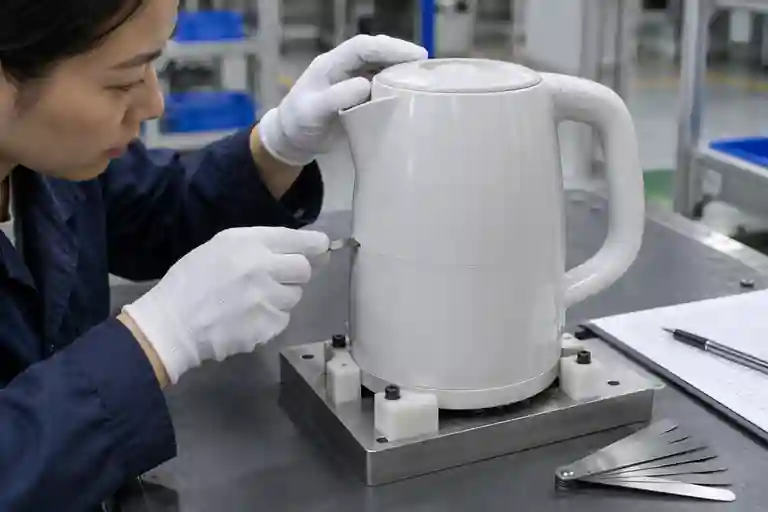
先为外壳周边建立分区图,标出分型线经过外观面、手接触边、卡扣、螺丝柱、定位基准或配合法兰的位置。所有样件使用相同照明、拍摄方向和放大倍率。正常分型线痕可能肉眼可见但不凸出表面;披锋是从边缘或接口伸出的多余材料;错位则是由不同模具半边成型的表面产生台阶。
不能把照片直接换算成未经验证的尺寸。图纸或外观标准规定限值时,应记录批准的测量方法、仪器和参考基准;没有判定标准时,应先分类并提交项目批准,不能临时创造一个“通用披锋允许值”。
ISO 20457:2026为塑料成型件的尺寸、公差与验收条件提供了塑料专用框架,但其范围并不为接合线等表面缺陷规定验收限值。可用它组织尺寸要求,同时仍需由具体项目定义外观、触感和装配判定。参见ISO 20457:2026。
2. 确认分型线是否改变配合、装配力或触感
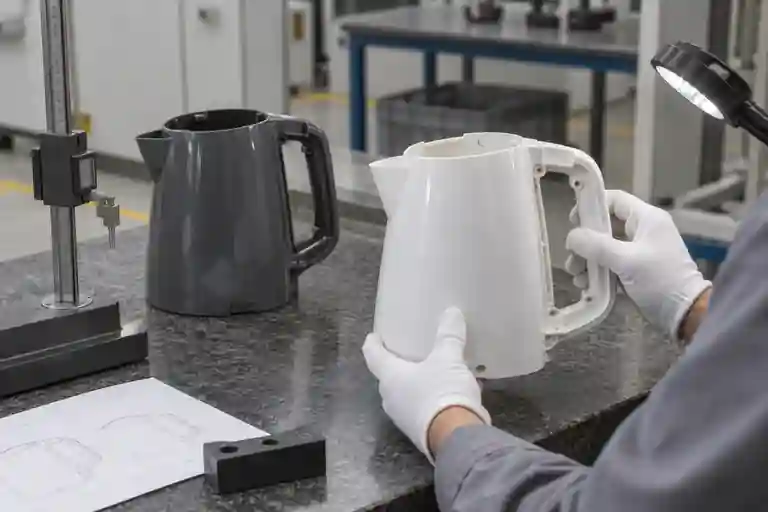
分别检查零件自由状态、按规定修边后的状态,以及与受控配合件装配后的状态。同一片薄披锋在某个区域可能只影响外观,在另一个区域却可能阻碍卡扣、撑开壳体、形成尖锐手接触边,或让其他位置的缝隙变大。应记录装配顺序和批准的载荷或夹具;强行扣合可能掩盖干涉并造成假合格。
装配缝应按基准关联的固定检查点记录,不能只量照片里看起来最大的地方。拆下并重新装配同一组零件后复测。每次只替换一个受控配合件,避免把外壳波动与底座、上盖、手柄或夹具波动混在一起。
3. 调工艺前先检查分型面和封胶位
模具检查必须遵守现场批准的上锁、清洁和保养程序。检查缺陷区是否有污染、夹胶、损伤、塌边、接触不良、镶件或滑块不到位、研合印不均和磨损。把产品上的位置与对应分型面、排气、镶件、滑块或封胶位对应起来。缺陷稳定集中在某一模腔是有用证据,但不能单独决定维修方案。
Protolabs指出,分型线位置会影响可见痕迹、功能、模具成本和后处理;光顺表面上的前后模错位会让接缝更明显,也会提高披锋风险。参见Protolabs分型线规划说明。其注塑指南把披锋描述为边缘或分型线上的薄层多余塑料,并把封胶设计和分型线位置列为设计评审内容。参见Protolabs注塑指南。
4. 区分型腔压力与可用锁模支撑
Autodesk把披锋定义为聚合物从模具分开处逸出的多余材料,并将速度行程或注射速度过高、保压压力过高和锁模力不足列为常见原因。参见Autodesk Moldflow披锋说明。这是故障分析指导,不代表可以在未验证完整工艺窗口时随意改参数。
锁模需求与型腔压力分布和投影面积有关。Autodesk说明,锁模力结果来自压力对零件投影面积的作用,并建议仿真最大需求低于机台上限、保留安全余量,同时指出模具结构可能需要更大余量。参见Autodesk锁模力结果说明。不能直接把锁模力调到最大:机台状态、低压保护、模具支撑和批准的设置上限都必须受控。
5. 按受控顺序排查
先保留已知基线并识别受影响模腔和分区,再确认材料身份与预处理、射胶一致性、切换行为、峰值与保压记录、锁模设置、模温、排气状态和取件搬运。每次只改变一个获批因素,保留样件编号,并评审完整零件,不能只看原披锋位置。
降低压力或提前切换后披锋减少时,还要确认是否出现缺胶、卡扣强度不足、缩水、熔接线薄弱、尺寸漂移或重量不稳定。保养改善接触后,应复查整个周边和装配缝。如果修改几何或分型线,应保存放行CAD、修模记录和前后对比证据。
6. 用可追溯的零件与装配资料关闭T1
| 评审项 | 受控输入 | 待关闭问题 | 证据 |
|---|---|---|---|
| 缺陷分区 | 零件、模具和模腔版本 | 披锋或错位在哪里重复出现? | 分区照片和样件编号 |
| 模具接触 | 清洁分型面、封胶位和运动部件 | 对应位置能否稳定贴合? | 批准的保养检查记录 |
| 工艺 | 材料、机台和版本化工艺记录 | 现象是否按批准试验计划变化? | 啤次记录和保留样件 |
| 修边与触感 | 放行的修边方法和手接触区域 | 指定后处理后边缘是否安全且稳定? | 外观和触感检查记录 |
| 装配 | 受控配合件、基准和加载方法 | 壳体能否在没有隐藏干涉或过大装配力时落座? | 缝隙图和重复配合检查 |
这张表是项目控制建议,不是行业强制标准。相关范围可查看家电模具目录、模具评审服务和注塑服务;整改控制可参考T1整改与复验清单。如需评审具体外壳,请提交CAD、受控图纸、材料规格、标注缺陷图、配合件资料和可追溯试模记录。本文不承诺固定披锋允许值、锁模力、工艺参数、修边方法、整改结果或交期。
常见问题
所有可见分型线都是披锋缺陷吗?
不是。很多注塑件都会留下分型线痕。应区分材料是否凸出表面、是否存在前后模错位,以及现象是否违反项目规定的外观、触感或功能标准。
增加锁模力一定能消除披锋吗?
不一定。披锋可能涉及模具接触、损伤、污染、型腔压力、速度、保压和可用锁模支撑。任何机台调整都必须在批准的设备和模具限制内进行,并检查整个零件是否产生副作用。
修边可以作为永久整改吗?
只有放行的制造方案允许修边,而且外观、触感、尺寸和装配结果都可重复时才可以。修边不能掩盖未解决的模具损伤或不稳定成型工艺。
为什么必须装配后再检查?
细小边缘或台阶即使在自由状态下看起来可接受,也可能改变卡扣啮合或撑开配合壳体。装配证据才能把注塑现象与真实接口关联起来。
T1评审需要提供什么?
建议提供放行CAD和图纸、分型线与外观定义、材料牌号、样件与模腔编号、机台和工艺记录、缺陷分区照片、修边状态、配合件版本、夹具或加载方法,以及批准的验收标准。