Informationen zum Produktkontext finden Sie auf der Seite zur Gehäuseform des Wasserkochers.
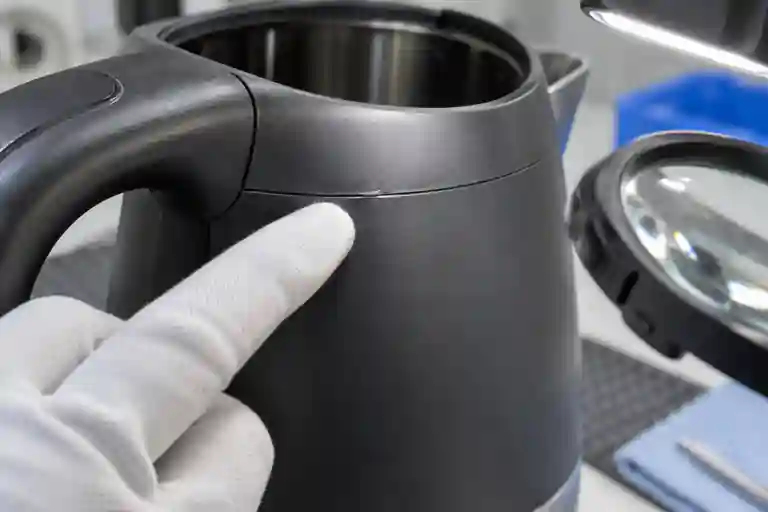
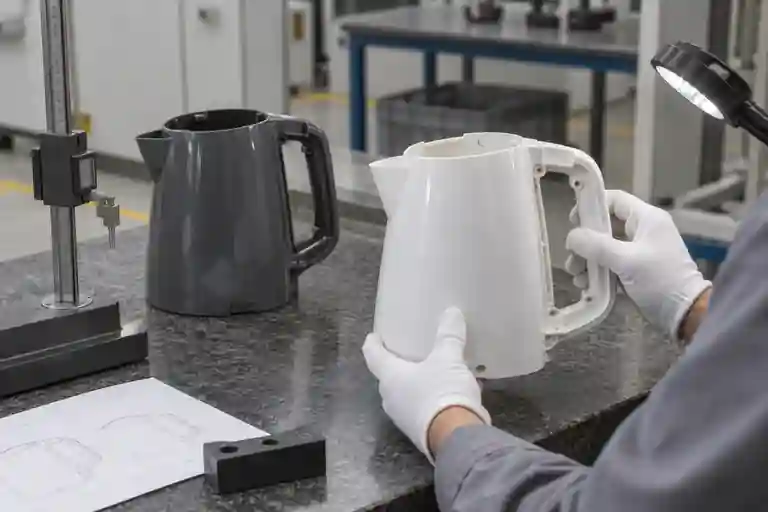
Eine dünne Kante an einem spritzgegossenen Wasserkochergehäuse kann ein erwartetes Zeichen für die Trennlinie, ein abnehmbarer Grat, eine Fehlanpassung der Form oder ein Merkmal sein, das den Sitz der Schale verhindert. Diese Bedingungen sollten nicht unter einem Foto und einem Wort zusammengefasst werden. Eine nützliche T1-Überprüfung kartiert den Ort, trennt den Werkzeugkontakt vom Prozessdruck und beweist, ob der Zustand das Aussehen, die Haptik, die Montage oder eine genehmigte Schnittstelle beeinträchtigt. Erfassen Sie die genaue Teile- und Formrevision, Harzqualität und -charge, Kavität, Schussfolge, Maschine, Prozessaufzeichnung, Beschnittstatus, Konditionierungszeit, Revision des Gegenteils und Inspektionsmethode. Dies ist ein generisches technisches Beispiel, kein Kundenfall oder ein allgemeiner Akzeptanzstandard.
1. Definieren Sie den sichtbaren Zustand, bevor Sie die Ursache benennen
Beginnen Sie mit einer Zonenkarte des Wohnumfelds. Markieren Sie die Stelle, an der die Linie eine kosmetische Fläche, eine Handkontaktkante, einen Clip, eine Schraubennabe, einen Positionierungsbezug oder einen Gegenflansch kreuzt. Verwenden Sie für jede Probe die gleiche Beleuchtung, Kamerarichtung und Vergrößerung. Ein normaler Trennlinienzeuge kann visuell erkennbar sein, ohne über die Oberfläche hinauszuragen; Grat ist überschüssiges Material, das von einer Kante oder Grenzfläche ausgeht; Eine Fehlanpassung ist eine Stufe zwischen Oberflächen, die von verschiedenen Formhälften gebildet werden.
Konvertieren Sie ein Foto nicht in eine ungeprüfte Dimension. Wenn die Zeichnungs- oder Aussehensnorm einen Grenzwert definiert, notieren Sie die zugelassene Messmethode, das Instrument und die Referenz. Wenn kein Kriterium vorhanden ist, klassifizieren Sie die Beobachtung und beantragen Sie die Projektgenehmigung, anstatt eine universelle Blitzzulage zu erfinden.
ISO 20457:2026 bietet einen kunststoffspezifischen Rahmen für Maß- und Geometrietoleranzen und Akzeptanzbedingungen, während in seinem Anwendungsbereich keine Akzeptanzgrenzen für Oberflächenfehler wie Verbindungslinien festgelegt werden. Verwenden Sie es, um Maßanforderungen zu strukturieren und dann Aussehen, Haptik und Montagekriterien projektspezifisch beizubehalten. Siehe ISO 20457:2026.
2. Überprüfen Sie, ob sich die Linie durch Passung, Kraft oder Berührung ändert
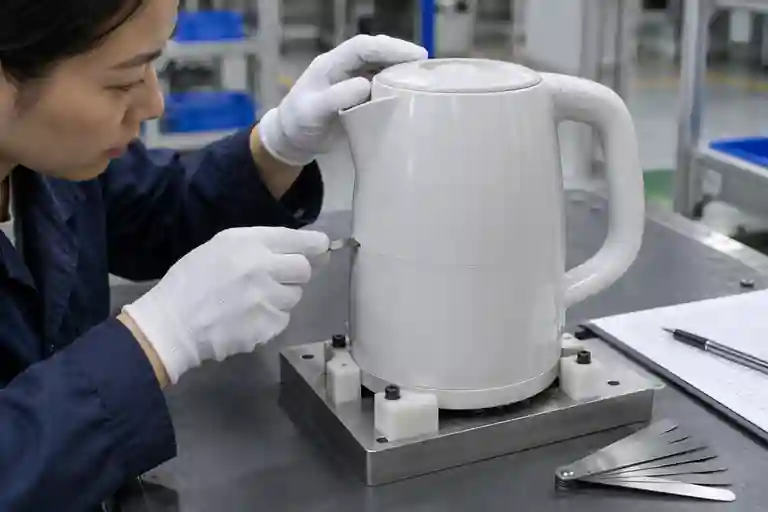
Überprüfen Sie das Teil in drei Zuständen: frei, wie angegeben zugeschnitten und mit den kontrollierten Gegenkomponenten zusammengebaut. Ein örtlich begrenzter Splitter kann in einer Zone nur kosmetischer Natur sein, kann jedoch einen Verschluss stoppen, eine Schale offen halten, eine scharfe Handkontaktkante erzeugen oder die Naht an anderer Stelle verzerren. Notieren Sie die Montagereihenfolge und die zugelassene Last oder Vorrichtung; Das erzwungene Schließen einer Hülle kann Interferenzen verbergen und zu einem Fehlpass führen.
Messen Sie die Montagenaht an benannten Kontrollpunkten, die an Bezugspunkte gebunden sind, und nicht an dem Punkt, der auf einem Foto am größten erscheint. Wiederholen Sie die Prüfung nach dem Entladen und erneuten Laden der gleichen Teile. Tauschen Sie jeweils nur eine kontrollierte Gegenkomponente aus, damit Gehäusevarianten nicht mit Sockel-, Deckel-, Griff- oder Halterungsvarianten verwechselt werden.
3. Überprüfen Sie die Trennfläche und die Absperrungen, bevor Sie Einstellungen vornehmen
Überprüfen Sie die Form nur im Rahmen der vor Ort genehmigten Sperr-, Reinigungs- und Wartungsverfahren. Achten Sie auf Verunreinigungen, eingeschlossenes Harz, Schäden, gerollte Kanten, schlechten Kontakt, Einsatz- oder Schlittensitz, ungleichmäßige Zeugungsübertragung und Verschleiß an der defekten Zone. Vergleichen Sie die Lage am Formteil mit der entsprechenden Trennfläche, Entlüftung, Einsatz, Schieber oder Absperrung. Ein wiederholbares kavitätsspezifisches Muster ist ein nützlicher Beweis, aber es allein identifiziert die Reparatur nicht.
Protolabs weist darauf hin, dass sich die Lage der Trennfuge auf sichtbare Überreste, Funktion, Formkosten und Sekundärbearbeitung auswirkt und dass eine Fehlanpassung entlang einer glatten Fläche die Naht deutlicher machen und das Risiko von Graten erhöhen kann. Siehe Protolabs-Anleitung zur Planung von Trennlinien. Der Spritzgussleitfaden beschreibt Grate als dünnen überschüssigen Kunststoff an Kanten oder Trennfugen und verknüpft die Designüberprüfung mit Absperrungen und der Platzierung der Trennfugen. Weitere Informationen finden Sie im Protolabs-Spritzgussleitfaden.
4. Trennen Sie den Hohlraumdruck von der verfügbaren Klemmhalterung
Autodesk definiert Flash als überschüssiges Polymer, das dort austritt, wo sich die Form trennt, und nennt übermäßige Geschwindigkeit, Einspritzgeschwindigkeit, Packungsdruck und niedrige Schließkraft als häufige Ursachen. Weitere Informationen finden Sie in der Autodesk Moldflow Flash-Referenz. Hierbei handelt es sich um eine Anleitung zur Fehlerbehebung und nicht um die Erlaubnis, Einstellungen zu ändern, ohne das gesamte Prozessfenster zu validieren.
Der Klemmbedarf hängt von der Werkzeuginnendruckverteilung und der projizierten Fläche ab. Autodesk erklärt, dass das Ergebnis der Schließkraft vom Druck herrührt, der über die projizierte Teilfläche wirkt, und empfiehlt, den modellierten Maximalbedarf mit einem Sicherheitsspielraum unter der Maschinengrenze zu halten, weist jedoch darauf hin, dass die Werkzeugkonfiguration möglicherweise mehr Spielraum erfordert. Weitere Informationen finden Sie in der Autodesk-Klemmkraft-Ergebnisanleitung. Reagieren Sie nicht durch blindes Maximieren der Schließkraft: Maschinenzustand, Formschutz, Werkzeugunterstützung und genehmigte Rüstgrenzen müssen unter Kontrolle bleiben.
5. Führen Sie eine kontrollierte Fehlerbehebungsleiter durch
Konservieren Sie zunächst eine bekannte Grundlinie und identifizieren Sie die betroffenen Hohlräume und Zonen. Bestätigen Sie dann die Materialidentität und -vorbereitung, die Schusskonsistenz, das Übertragungsverhalten, die Spitzen- und Nachdruckaufzeichnungen, die Klemmeinrichtung, die Formtemperatur, den Entlüftungszustand und die Handhabung bei der Teileentnahme. Ändern Sie jeweils einen genehmigten Faktor, behalten Sie die Proben-IDs bei und vergleichen Sie das komplette Teil und nicht nur die ursprüngliche Flash-Position.
Wenn ein geringerer Druck oder eine frühere Übertragung den Grat reduziert, stellen Sie sicher, dass dies nicht zu einer kurzen Füllung, schwachen Klammern, Einsenkungen, einer schwachen Bindenaht, einer Maßabweichung oder einem instabilen Teilegewicht geführt hat. Wenn die Wartung den Kontakt verbessert, überprüfen Sie den gesamten Umfang und die Montagenaht erneut. Wenn die Geometrie oder die Platzierung der Trennfugen überarbeitet wird, bewahren Sie die freigegebene CAD-Datei, den Stahländerungsdatensatz und die Vorher/Nachher-Belege auf.
6. Schließen Sie T1 mit einem nachverfolgbaren Teile- und Baugruppenpaket
| Artikel überprüfen | Kontrollierte Eingabe | Schlussfrage | Beweise |
|---|---|---|---|
| Fehlerkarte | Revision von Teilen, Formen und Kavitäten | Wo wiederholt sich der Blitz oder die Nichtübereinstimmung? | Zonenfotos und Proben-IDs |
| Werkzeugkontakt | Trennfläche, Absperrungen und bewegliche Bauteile reinigen | Sitzt der entsprechende Bereich durchgehend? | Genehmigtes Wartungsinspektionsprotokoll |
| Prozess | Material-, Maschinen- und versioniertes Einstellprotokoll | Bewegt sich die Erkrankung innerhalb des genehmigten Studienplans? | Schussprotokoll und Rückstellproben |
| Trimmen und anfassen | Freigegebene Trimmmethode und Handkontaktzonen | Ist die Kante nach der angegebenen Endbearbeitung sicher und wiederholbar? | Visuelles und taktiles Inspektionsprotokoll |
| Montage | Kontrollierte Passteile, Bezugspunkte und Lademethode | Sitzt die Schale ohne versteckte Störungen oder übermäßige Krafteinwirkung? | Nahtkarte und wiederholte Passformprüfung |
Bei dieser Tabelle handelt es sich um einen redaktionellen Vorschlag zur Projektsteuerung, nicht um einen Industriestandard. Zugehörige Bereiche sind in der Kategorie für Haushaltsgeräteformen, Formprüfungsdienst und Spritzgussdienst verfügbar. Informationen zur Kontrolle der Korrekturmaßnahmen finden Sie in der T1-Checkliste für Korrekturmaßnahmen und erneute Tests. Um ein bestimmtes Gehäuse zu überprüfen, reichen Sie den CAD, die kontrollierte Zeichnung, die Harzspezifikation, die markierte Fehlerkarte, die Daten der passenden Teile und die rückverfolgbare Versuchsaufzeichnung ein. Es werden keine festen Gratzugaben, Klemmkräfte, Prozesseinstellungen, Trimmmethoden, Korrekturergebnisse oder Lieferergebnisse versprochen.
Häufig gestellte Fragen
Ist jede sichtbare Trennfuge ein Gratfehler?
Nein. Bei vielen Formteilen wird ein Trennfugenzeugnis erwartet. Klassifizieren Sie, ob Material aus der Oberfläche hervorsteht, ob eine Nichtübereinstimmung zwischen Form und Hälfte vorliegt und ob der Zustand gegen ein projektdefiniertes kosmetisches, haptisches oder funktionelles Kriterium verstößt.
Entfernt eine Erhöhung der Klemmkraft immer Grate?
Nein. Grate können Werkzeugkontakt, Beschädigung, Verunreinigung, Werkzeuginnendruck, Geschwindigkeit, Packung und verfügbare Klemmenunterstützung zur Folge haben. Jeder Maschinenwechsel muss innerhalb der genehmigten Ausrüstungs- und Formgrenzen bleiben und im gesamten Teil auf Nebenwirkungen überprüft werden.
Kann das Trimmen als dauerhafte Korrektur verwendet werden?
Nur wenn der freigegebene Fertigungsplan dies zulässt und das Ergebnis hinsichtlich Aussehen, Haptik, Abmessungen und Montage wiederholbar ist. Das Beschneiden sollte nicht über ungelöste Werkzeugschäden oder einen instabilen Formprozess hinwegtäuschen.
Warum das Gehäuse nach der Montage prüfen?
Eine kleine Kante oder Stufe kann den Verriegelungseingriff verändern oder ein passendes Gehäuse offen halten, selbst wenn der freie Teil akzeptabel aussieht. Der Montagenachweis verbindet den geformten Zustand mit der tatsächlichen Schnittstelle.
Was sollte für eine T1-Überprüfung bereitgestellt werden?
Stellen Sie freigegebene CAD-Dateien und Zeichnungen, Trennlinien- und Aussehensdefinitionen, Harzqualität, Proben- und Kavitäts-IDs, Maschinen- und Prozessaufzeichnungen, Fehlerzonenfotos, Beschnittstatus, Überarbeitungen der Gegenteile, Vorrichtungs- oder Lademethode und genehmigte Abnahmekriterien bereit.