Để biết thông tin về sản phẩm, hãy xem trang khuôn vỏ ấm đun nước điện.
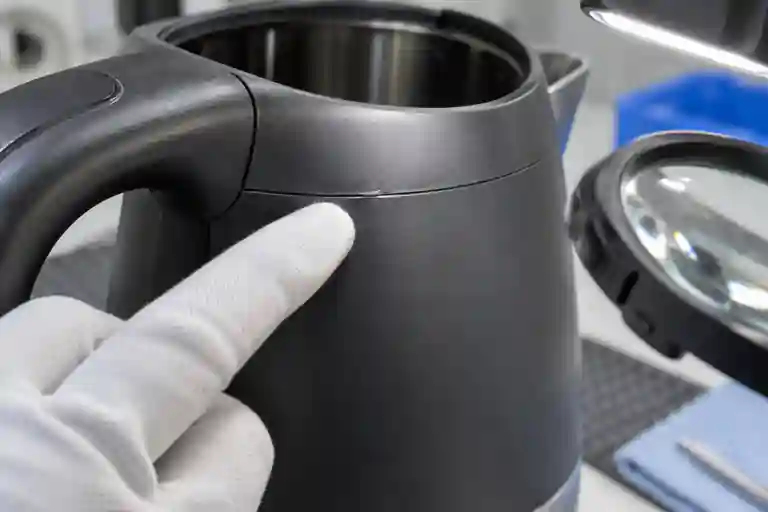
Một cạnh mỏng trên vỏ ấm đun nước đúc phun có thể là nguyên nhân dự đoán của đường phân khuôn, ba via có thể tháo rời, khuôn không khớp hoặc một tính năng ngăn vỏ không bị dính. Những điều kiện này không nên được nhóm lại dưới một bức ảnh và một từ. Đánh giá T1 hữu ích sẽ ánh xạ vị trí, tách biệt điểm tiếp xúc của dụng cụ khỏi áp suất xử lý và chứng minh xem tình trạng đó có ảnh hưởng đến hình thức bên ngoài, cảm ứng, lắp ráp hoặc giao diện được phê duyệt hay không. Ghi lại chính xác phần sửa đổi và khuôn, cấp nhựa và lô, khoang, trình tự bắn, máy, hồ sơ quy trình, trạng thái cắt tỉa, thời gian điều hòa, sửa đổi phần ghép và phương pháp kiểm tra. Đây là một ví dụ kỹ thuật chung, không phải trường hợp khách hàng hay tiêu chuẩn chấp nhận chung.
1. Xác định tình trạng nhìn thấy được trước khi gọi tên nguyên nhân
Bắt đầu với bản đồ khu vực chu vi nhà ở. Đánh dấu nơi đường đi qua bề mặt thẩm mỹ, cạnh tiếp xúc bằng tay, kẹp, trùm vít, mốc định vị hoặc mặt bích giao phối. Sử dụng cùng ánh sáng, hướng camera và độ phóng đại cho mọi mẫu. Một nhân chứng rẽ đường bình thường có thể được phát hiện bằng mắt thường mà không cần chiếu ra ngoài bề mặt; flash là vật liệu dư thừa kéo dài từ một cạnh hoặc giao diện; không khớp là một bước giữa các bề mặt được hình thành bởi các nửa khuôn khác nhau.
Không chuyển đổi một bức ảnh thành một kích thước chưa được xác minh. Nếu bản vẽ hoặc tiêu chuẩn về hình thức xác định giới hạn, hãy ghi lại phương pháp đo, dụng cụ đo và tài liệu tham khảo đã được phê duyệt. Nếu không có tiêu chí nào tồn tại, hãy phân loại quan sát và yêu cầu phê duyệt dự án thay vì phát minh ra một mức trợ cấp ba via phổ quát.
ISO 20457:2026 cung cấp một khuôn khổ dành riêng cho nhựa về dung sai kích thước và hình học cũng như các điều kiện chấp nhận, trong khi phạm vi của nó không đặt ra giới hạn chấp nhận đối với các khuyết tật bề mặt như đường nối. Sử dụng nó để cấu trúc các yêu cầu về kích thước, sau đó duy trì các tiêu chí về hình thức, cảm ứng và lắp ráp dành riêng cho từng dự án. Xem ISO 20457:2026.
2. Kiểm tra xem đường thay đổi có vừa khít, lực hay chạm không
Kiểm tra bộ phận ở ba trạng thái: tự do, được cắt tỉa theo quy định và được lắp ráp với các bộ phận ghép nối được kiểm soát. cúi cục bộ có thể chỉ mang tính thẩm mỹ ở một vùng nhưng có thể làm dừng chốt, giữ vỏ mở, tạo ra cạnh sắc khi tiếp xúc bằng tay hoặc làm biến dạng đường may ở nơi khác. Ghi lại trình tự lắp ráp và tải trọng hoặc vật cố định đã được phê duyệt; Việc buộc đóng vỏ có thể che giấu sự can thiệp và tạo ra đường chuyền sai.
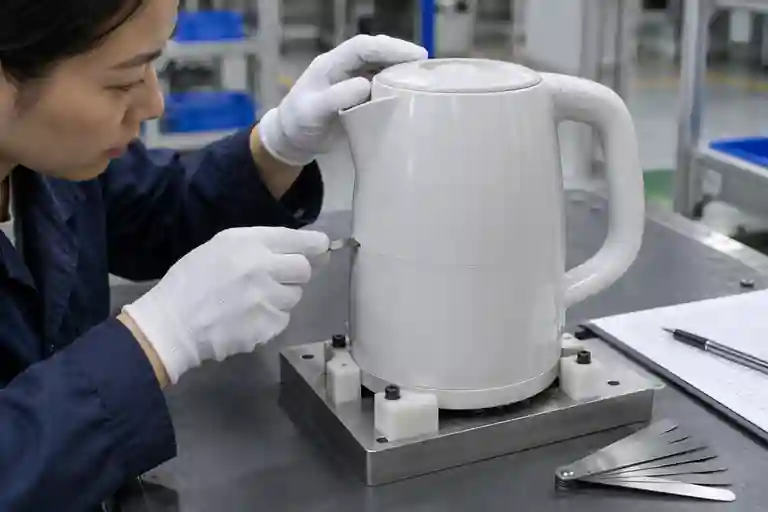
Đo đường nối lắp ráp tại các điểm kiểm tra được đặt tên gắn với mốc chuẩn, không phải ở bất kỳ điểm nào trông lớn nhất trong ảnh. Lặp lại việc kiểm tra sau khi dỡ và nạp lại các bộ phận tương tự. Mỗi lần chỉ hoán đổi một bộ phận giao phối được kiểm soát để biến thể vỏ không bị nhầm lẫn với biến thể đế, nắp, tay cầm hoặc vật cố định.
3. Kiểm tra bề mặt phân khuôn và các điểm ngắt trước khi cài đặt
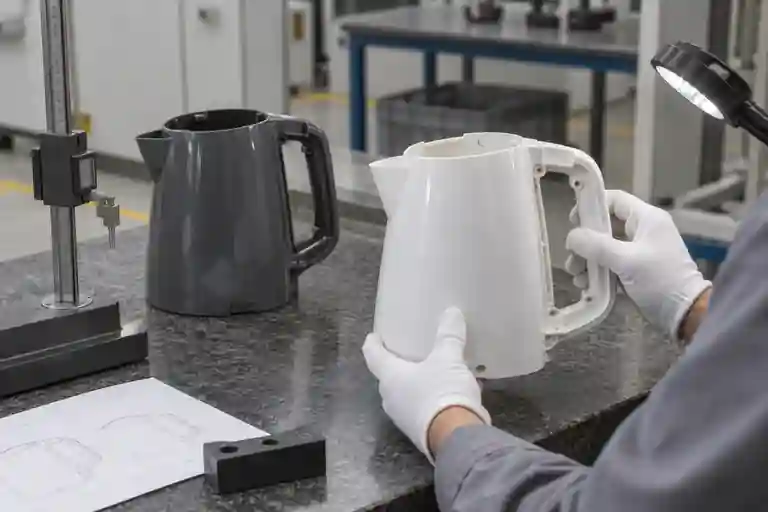
Chỉ xem lại khuôn theo quy trình khóa, làm sạch và bảo trì đã được phê duyệt của cơ sở. Tìm kiếm sự nhiễm bẩn, nhựa bị mắc kẹt, hư hỏng, các cạnh bị cuộn, tiếp xúc kém, chỗ ngồi chèn hoặc trượt, chuyển nhân chứng không đồng đều và mòn ở vùng khuyết tật. So sánh vị trí trên bộ phận đúc với bề mặt phân chia, lỗ thông hơi, chèn, trượt hoặc ngắt tương ứng. Một mô hình cụ thể về khoang có thể lặp lại là bằng chứng hữu ích, nhưng bản thân nó không xác định được việc sửa chữa.
Protolabs lưu ý rằng vị trí đường chia tay ảnh hưởng đến các vết tích có thể nhìn thấy, chức năng, chi phí khuôn và quá trình hoàn thiện thứ cấp, đồng thời sự không khớp dọc theo bề mặt nhẵn có thể làm cho đường may rõ ràng hơn và tăng nguy cơ ba via. Xem Hướng dẫn của Protolabs về lập kế hoạch đường phân khuôn. Hướng dẫn ép phun của nó mô tả ba via là phần nhựa thừa mỏng ở các cạnh hoặc đường phân khuôn và liên kết việc xem xét thiết kế với các điểm ngắt và vị trí phân khuôn. Xem Hướng dẫn ép phun Protolabs.
4. Tách áp suất khoang khỏi giá đỡ kẹp có sẵn
Autodesk định nghĩa ba via là lượng polymer dư thừa thoát ra khi khuôn tách ra và liệt kê vận tốc, tốc độ phun, áp suất đóng gói và lực kẹp thấp quá mức trong số các nguyên nhân phổ biến. Xem Tham khảo flash Autodesk Moldflow. Đây là hướng dẫn khắc phục sự cố, không cho phép thay đổi cài đặt mà không xác thực cửa sổ quy trình hoàn chỉnh.
Nhu cầu kẹp có liên quan đến sự phân bố áp suất khoang và diện tích dự kiến. Autodesk giải thích rằng kết quả của lực kẹp xuất phát từ áp lực tác động lên khu vực bộ phận dự kiến và khuyến nghị duy trì nhu cầu tối đa được mô hình hóa dưới giới hạn máy với một giới hạn an toàn, đồng thời lưu ý rằng cấu hình công cụ có thể yêu cầu nhiều biên độ hơn. Xem Hướng dẫn về kết quả lực kẹp của Autodesk. Không phản ứng bằng cách tối đa hóa lực kẹp một cách mù quáng: tình trạng máy, bảo vệ khuôn, giá đỡ dụng cụ và các giới hạn thiết lập đã được phê duyệt phải luôn được kiểm soát.
5. Chạy thang xử lý sự cố có kiểm soát
Đầu tiên bảo tồn một đường cơ sở đã biết và xác định các khoang và vùng bị ảnh hưởng. Sau đó, xác nhận danh tính và chuẩn bị vật liệu, tính nhất quán của lần bắn, hành vi chuyển giao, hồ sơ áp suất đỉnh và áp suất giữ, thiết lập kẹp, nhiệt độ khuôn, tình trạng thông hơi và xử lý tháo bộ phận. Thay đổi từng yếu tố được phê duyệt, giữ lại ID mẫu và so sánh phần hoàn chỉnh thay vì chỉ vị trí flash ban đầu.
Khi áp suất thấp hơn hoặc chuyển giao sớm hơn làm giảm chớp cháy, hãy xác minh rằng nó không tạo ra khoảng lấp ngắn, kẹp yếu, độ chìm, điểm yếu của đường hàn, độ lệch kích thước hoặc trọng lượng bộ phận không ổn định. Khi việc bảo trì cải thiện khả năng tiếp xúc, hãy kiểm tra lại toàn bộ chu vi và đường nối lắp ráp. Nếu hình học hoặc vị trí phân khuôn được sửa đổi, hãy giữ lại CAD đã phát hành, hồ sơ thay đổi thép và bằng chứng trước/sau.
6. Đóng T1 bằng gói sản phẩm và lắp ráp có thể theo dõi
| Đánh giá mục | Đầu vào được kiểm soát | Câu hỏi kết thúc | Bằng chứng |
|---|---|---|---|
| Bản đồ khiếm khuyết | Sửa đổi bộ phận, khuôn và khoang | Đèn flash hoặc không khớp lặp lại ở đâu? | Ảnh vùng và ID mẫu |
| Liên hệ công cụ | Làm sạch bề mặt phân chia, các bộ phận ngắt và các bộ phận chuyển động | Chỗ ngồi ở khu vực tương ứng có nhất quán không? | Biên bản kiểm tra bảo trì được phê duyệt |
| Quy trình | Bản ghi cài đặt vật liệu, máy móc và phiên bản | Tình trạng có di chuyển trong kế hoạch thử nghiệm đã được phê duyệt không? | Nhật ký bắn và mẫu được giữ lại |
| Cắt và chạm | Ra mắt phương pháp cắt tỉa và vùng tiếp xúc bằng tay | Cạnh có an toàn và có thể lặp lại sau khi hoàn thiện theo quy định không? | Hồ sơ kiểm tra bằng hình ảnh và xúc giác |
| Hội | Các bộ phận giao phối được kiểm soát, mốc chuẩn và phương pháp tải | Liệu ghế vỏ có bị cản trở hoặc lực dư thừa không? | Sơ đồ đường may và kiểm tra độ vừa vặn lặp đi lặp lại |
Bảng này là một gợi ý biên tập về kiểm soát dự án, không phải là một tiêu chuẩn ngành. Phạm vi liên quan hiện có trong danh mục khuôn thiết bị, dịch vụ đánh giá khuôn và dịch vụ ép phun. Để kiểm soát hành động khắc phục, hãy xem danh sách kiểm tra lại hành động khắc phục và kiểm tra lại T1. Để xem xét một vỏ máy cụ thể, gửi CAD, bản vẽ có kiểm soát, thông số kỹ thuật về nhựa, bản đồ khiếm khuyết được đánh dấu, dữ liệu bộ phận ghép nối và hồ sơ thử nghiệm có thể theo dõi. Không hứa hẹn mức trợ cấp flash cố định, lực kẹp, cài đặt quy trình, phương pháp cắt, kết quả hiệu chỉnh hoặc kết quả giao hàng.
Câu hỏi thường gặp
Có phải mọi đường phân khuôn nhìn thấy được đều là lỗi ba via không?
Không. Nhiều bộ phận đúc được yêu cầu phải có dấu hiệu chia tay. Phân loại xem vật liệu có nhô ra khỏi bề mặt hay không, có nửa khuôn không khớp hay không và liệu điều kiện có vi phạm tiêu chí thẩm mỹ, cảm giác hoặc chức năng do dự án xác định hay không.
Lực kẹp tăng có luôn loại bỏ ba via không?
Không. Flash có thể liên quan đến việc tiếp xúc với dụng cụ, hư hỏng, nhiễm bẩn, áp suất khoang, vận tốc, độ kín và giá đỡ kẹp có sẵn. Mọi thay đổi về máy đều phải nằm trong giới hạn về thiết bị và khuôn mẫu đã được phê duyệt, đồng thời được kiểm tra các tác dụng phụ trên toàn bộ bộ phận.
Có thể sử dụng tính năng cắt xén để chỉnh sửa vĩnh viễn không?
Chỉ khi kế hoạch sản xuất được công bố cho phép và kết quả có thể lặp lại về hình thức, cảm ứng, kích thước và lắp ráp. Việc cắt tỉa không được che giấu những hư hỏng của dụng cụ chưa được giải quyết hoặc quá trình tạo khuôn không ổn định.
Tại sao phải kiểm tra housing sau khi lắp ráp?
Một cạnh hoặc bậc nhỏ có thể thay đổi sự gắn kết của chốt hoặc giữ cho lớp vỏ tiếp giáp mở ngay cả khi phần tự do trông có vẻ chấp nhận được. Bằng chứng lắp ráp kết nối điều kiện đúc với giao diện thực tế.
Cần cung cấp những gì để đánh giá T1?
Cung cấp CAD và bản vẽ đã phát hành, định nghĩa về hình thức và đường phân khuôn, cấp nhựa, ID mẫu và khoang, hồ sơ máy và quy trình, ảnh vùng khuyết tật, trạng thái cắt tỉa, sửa đổi bộ phận giao phối, phương pháp cố định hoặc tải và tiêu chí chấp nhận được phê duyệt.