Контекст продукта см. на странице формы корпуса электрочайника.
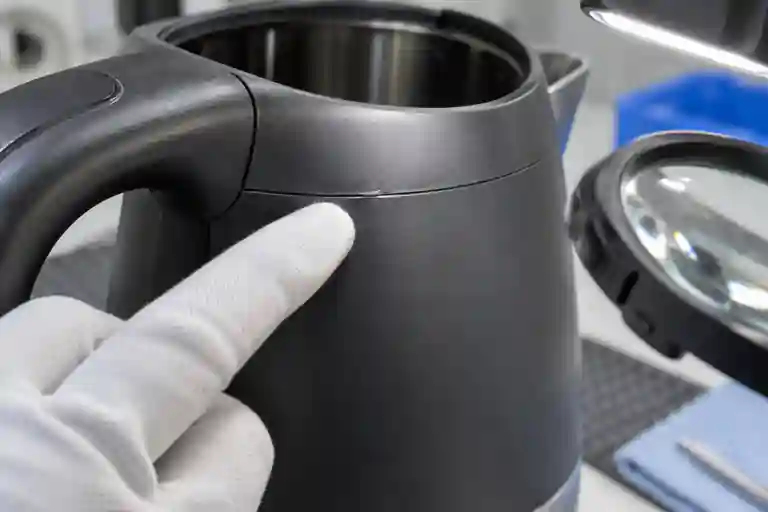
Тонкая кромка на корпусе чайника, отлитого под давлением, может быть ожидаемым следом линии разъема, съемным заусенцем, несоответствием формы или особенностью, которая препятствует посадке корпуса. Эти условия не следует группировать под одной фотографией и одним словом. Полезный обзор T1 отображает местоположение, отделяет контакт инструмента от технологического давления и доказывает, влияет ли состояние на внешний вид, прикосновение, сборку или утвержденный интерфейс. Запишите точную версию детали и пресс-формы, марку и партию смолы, полость, последовательность выстрелов, станок, запись процесса, состояние обрезки, время кондиционирования, версию сопрягаемых деталей и метод проверки. Это общий инженерный пример, а не случай клиента или универсальный стандарт приемки.
1. Определите видимое состояние, прежде чем называть причину
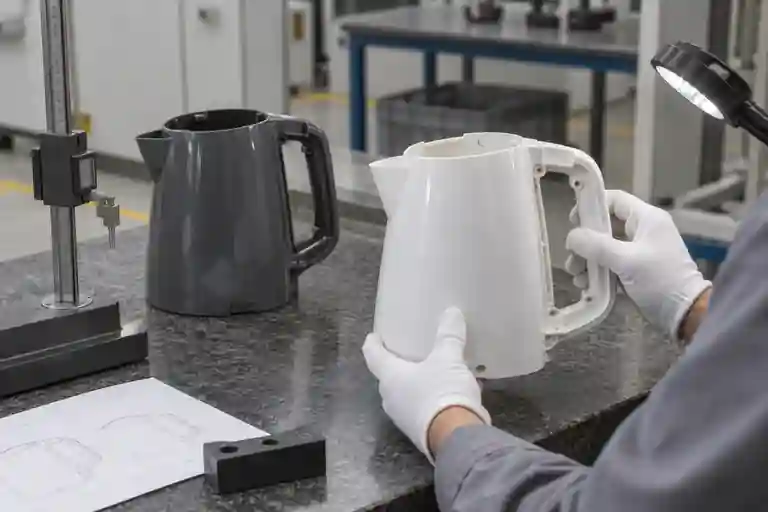
Начните с зональной карты периметра жилья. Отметьте, где линия пересекает косметическую поверхность, кромку, соприкасающуюся с рукой, зажим, выступ винта, установочную точку или ответный фланец. Используйте одинаковое освещение, направление камеры и увеличение для каждого образца. Обычный свидетель линии разъема может быть обнаружен визуально, не выступая за пределы поверхности; обломок — это излишек материала, выступающий за край или границу раздела; несоответствие – это шаг между поверхностями, образованными разными половинками формы.
Не конвертируйте фотографию в непроверенный размер. Если стандарт чертежа или внешнего вида определяет предел, запишите утвержденный метод измерения, прибор и ссылку. Если критерия не существует, классифицируйте наблюдение и запросите одобрение проекта вместо того, чтобы изобретать универсальный допуск на вспышку.
ISO 20457:2026 обеспечивает специфичную для пластмасс структуру размерных и геометрических допусков и условий приемки, в то время как его область действия не устанавливает пределы приемки для дефектов поверхности, таких как линии соединения. Используйте его для структурирования требований к размерам, а затем сохраняйте критерии внешнего вида, прикосновения и сборки в зависимости от проекта. См. ISO 20457:2026.
2. Проверьте, меняется ли линия, прилегая, прижимая или касаясь.
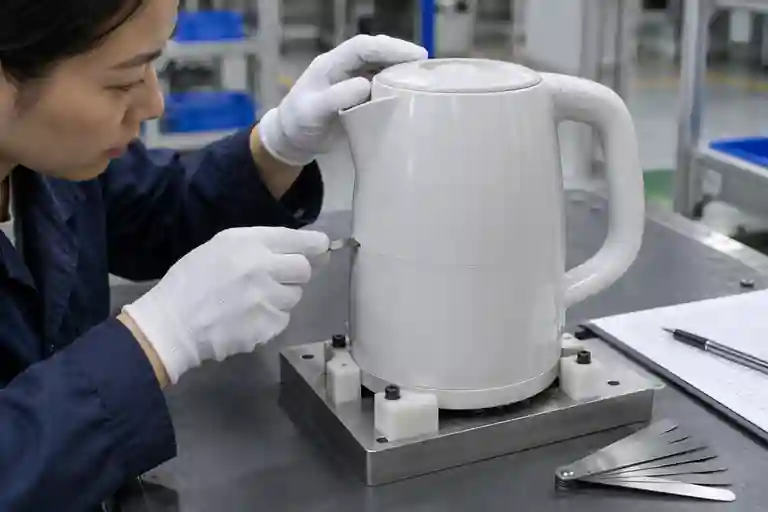
Осмотрите деталь в трех состояниях: свободном, обрезанном согласно спецификации и в сборе с контролируемыми сопрягаемыми компонентами. Локализованная полоска может носить лишь косметический характер в одной зоне, но может остановить защелку, удержать корпус в открытом состоянии, создать острый край при контакте с рукой или деформировать шов в других местах. Запишите последовательность сборки и утвержденную нагрузку или приспособление; принудительное закрытие корпуса может скрыть помехи и привести к ложному пасу.
Измерьте сборочный шов в поименованных контрольных точках, привязанных к базовым точкам, а не в той точке, которая выглядит на фотографии самой большой. Повторите проверку после выгрузки и повторной загрузки тех же деталей. Заменяйте только один контролируемый сопрягаемый компонент за раз, чтобы вариацию корпуса не путать с вариацией основания, крышки, ручки или приспособления.
3. Осмотрите поверхность разъема и заглушки, прежде чем гнаться за настройками.
Проверяйте форму только в соответствии с утвержденной на объекте процедурой блокировки, очистки и обслуживания. Ищите загрязнения, застрявшую смолу, повреждения, свернутые кромки, плохой контакт, посадку вставки или ползуна, неравномерный перенос образца и износ в зоне дефекта. Сравните расположение на формованной детали с соответствующей разделительной поверхностью, вентиляционным отверстием, вставкой, направляющей или затвором. Повторяющаяся картина, специфичная для полости, является полезным доказательством, но сама по себе она не идентифицирует ремонт.
Protolabs отмечает, что расположение линии разъема влияет на видимые остатки, функциональность, стоимость формы и вторичную отделку, а несовпадение вдоль гладкой поверхности может сделать шов более заметным и увеличить риск засветки. См. Руководство Protolabs по планированию линий разъема. В руководстве по литью под давлением заусенцы описываются как тонкие излишки пластика по краям или линиям разъема, а анализ конструкции связывается с перекрытиями и размещением линий разъема. См. Руководство Protolabs по литью под давлением.
4. Отделить давление в полости от имеющейся зажимной опоры
Autodesk определяет вспышку как избыток полимера, вытекающий в месте отделения формы, и среди частых причин называет чрезмерную скорость, скорость впрыска, давление упаковки и низкую силу зажима. См. Справочник по Autodesk Moldflow Flash. Это руководство по устранению неполадок, а не разрешение на изменение настроек без проверки всего окна процесса.
Требование к зажиму зависит от распределения давления в полости и площади проекции. Autodesk объясняет, что результат усилия зажима возникает в результате давления, действующего на площадь проецируемой детали, и рекомендует поддерживать смоделированную максимальную нагрузку ниже предела машины с запасом безопасности, отмечая при этом, что конфигурация инструмента может потребовать большего запаса. См. Руководство Autodesk по результатам измерения усилия зажима. Не реагируйте слепо максимизируя силу зажима: состояние машины, защита пресс-формы, поддержка инструмента и утвержденные пределы настройки должны оставаться под контролем.
5. Запустите контролируемую лестницу устранения неполадок
Сначала сохраните известную исходную линию и определите пораженные полости и зоны. Затем подтвердите идентичность и подготовку материала, консистенцию порции, характеристики переноса, записи пикового давления и давления удержания, настройку зажима, температуру формы, состояние вентиляции и порядок удаления деталей. Изменяйте один утвержденный фактор за раз, сохраняйте идентификаторы образцов и сравнивайте всю часть, а не только исходное место вспышки.
Если более низкое давление или более ранняя передача уменьшает заусенец, убедитесь, что это не привело к недостаточному заполнению, слабым зажимам, раковинам, слабости линий сварного шва, размерному смещению или нестабильному весу детали. Когда обслуживание улучшит контакт, еще раз проверьте весь периметр и монтажный шов. Если геометрия или размещение линий разъема были изменены, сохраните выпущенную САПР, запись о замене стали и данные до/после.
6. Закрыть Т1 с отслеживаемой упаковкой деталей и сборок
| Обзор элемента | Контролируемый вход | Заключительный вопрос | Доказательства |
|---|---|---|---|
| Карта дефектов | Ревизия деталей, пресс-форм и полостей | Где повторяется вспышка или несоответствие? | Фотографии зон и образцы идентификаторов |
| Контакт с инструментом | Очистите разделяющую поверхность, запорные устройства и движущиеся компоненты | Постоянно ли размещается соответствующая зона? | Утвержденный протокол технического обслуживания |
| Процесс | Запись о материалах, машинах и версиях | Соответствует ли состояние утвержденному плану исследования? | Журнал выстрелов и сохраненные образцы |
| Обрезать и прикоснуться | Выпущенный метод обрезки и зоны контакта с руками | Является ли кромка безопасной и повторяемой после указанной отделки? | Запись визуального и тактильного осмотра |
| Ассамблея | Контролируемые сопрягаемые детали, исходные данные и метод нагружения | Садится ли корпус без скрытого вмешательства или избыточной силы? | Карта швов и повторная проверка посадки |
Эта таблица представляет собой редакционное предложение по управлению проектами, а не отраслевой стандарт. Соответствующий объем доступен в категория пресс-форм, услуга по проверке пресс-форм и услуга по литью под давлением. Для контроля корректирующих действий см. Контрольный список корректирующих действий и повторных испытаний T1. Чтобы просмотреть конкретный корпус, отправьте CAD, контролируемый чертеж, спецификацию смолы, карту отмеченных дефектов, данные о сопрягаемых деталях и отслеживаемую запись испытаний. Никакого фиксированного допуска вспышки, силы зажима, настройки процесса, метода обрезки, результата коррекции или результата поставки не обещано.
Часто задаваемые вопросы
Является ли каждая видимая линия разъема дефектом обшивки?
Нет. На многих формованных деталях ожидается наличие выступа линии разъема. Классифицируйте, выступает ли материал с поверхности, есть ли несоответствие полуформы и нарушает ли это состояние косметический, тактильный или функциональный критерий, определенный проектом.
Всегда ли увеличение силы зажима удаляет вспышку?
Нет. Вспышка может включать контакт с инструментом, повреждение, загрязнение, давление в полости, скорость, насадку и доступную опору зажима. Любая замена машины должна оставаться в пределах утвержденного оборудования и пресс-формы и проверяться на наличие побочных эффектов по всей детали.
Можно ли использовать обрезку в качестве постоянной коррекции?
Только если выпущенный производственный план это позволяет и результат повторяется по внешнему виду, на ощупь, размерам и сборке. Обрезка не должна скрывать неустраненные повреждения инструмента или нестабильный процесс формования.
Зачем проверять корпус после сборки?
Небольшой край или ступенька могут изменить зацепление защелки или удержать ответную оболочку открытой, даже если свободная часть выглядит приемлемой. Свидетельства сборки связывают формованное состояние с фактическим интерфейсом.
Что необходимо предоставить для проверки T1?
Предоставьте выпущенные CAD и чертежи, определения линий разъема и внешнего вида, марку смолы, идентификаторы образцов и полостей, записи о машинах и процессах, фотографии дефектных зон, статус обрезки, изменения сопрягаемых деталей, метод крепления или нагрузки и утвержденные критерии приемки.