Para obter o contexto do produto, consulte a página do molde da carcaça da chaleira elétrica.
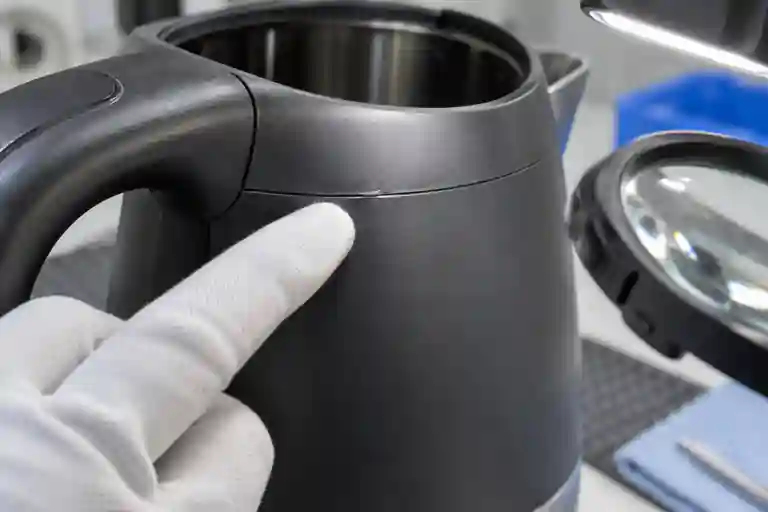
Uma borda fina em um invólucro de chaleira moldado por injeção pode ser uma testemunha esperada da linha de separação, rebarbas removíveis, incompatibilidade de molde ou um recurso que impede o assentamento do invólucro. Estas condições não devem ser agrupadas numa fotografia e numa palavra. Uma útil revisão T1 mapeia a localização, separa o contato da ferramenta da pressão do processo e prova se a condição afeta a aparência, o toque, a montagem ou uma interface aprovada. Registre a revisão exata da peça e do molde, grau e lote da resina, cavidade, sequência de injeção, máquina, registro do processo, status de corte, tempo de condicionamento, revisão da peça correspondente e método de inspeção. Este é um exemplo genérico de engenharia, não um caso de cliente ou um padrão de aceitação universal.
1. Defina a condição visível antes de nomear a causa
Comece com um mapa de zonas do perímetro habitacional. Marque onde a linha cruza uma face cosmética, borda de contato manual, clipe, saliência do parafuso, referência de localização ou flange correspondente. Use a mesma iluminação, direção da câmera e ampliação para cada amostra. Uma testemunha de linha divisória normal pode ser detectável visualmente sem se projetar além da superfície; flash é o excesso de material que se estende de uma borda ou interface; incompatibilidade é uma etapa entre superfícies formadas por diferentes metades do molde.
Não converta uma fotografia em uma dimensão não verificada. Se o desenho ou padrão de aparência definir um limite, registre o método de medição, instrumento e referência aprovados. Se não existir nenhum critério, classifique a observação e solicite a aprovação do projeto em vez de inventar uma permissão universal para flash.
A ISO 20457:2026 fornece uma estrutura específica para plásticos para tolerâncias dimensionais e geométricas e condições de aceitação, enquanto seu escopo não estabelece limites de aceitação para imperfeições superficiais, como linhas de juntas. Use-o para estruturar requisitos dimensionais e, em seguida, mantenha os critérios de aparência, toque e montagem específicos do projeto. Consulte ISO 20457:2026.
2. Verifique se a linha muda de ajuste, força ou toque
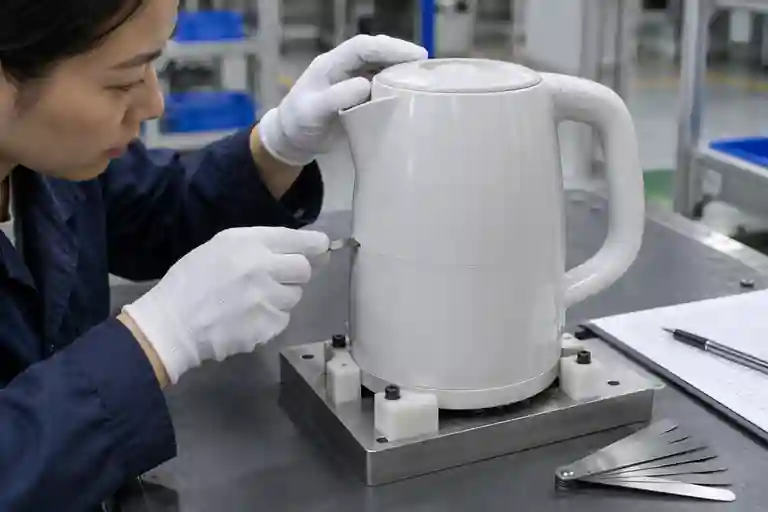
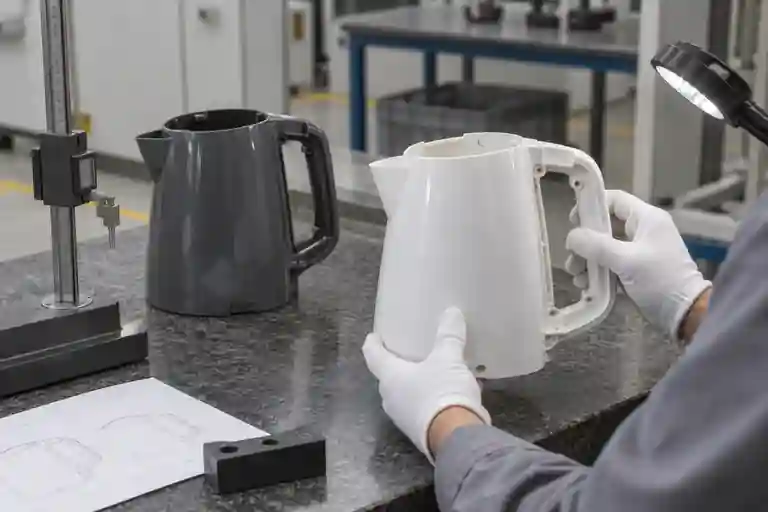
Inspecione a peça em três estados: livre, aparada conforme especificado e montada com os componentes de acoplamento controlados. Uma lasca localizada pode ser apenas cosmética em uma zona, mas pode bloquear uma trava, manter uma concha aberta, criar uma borda afiada de contato manual ou distorcer a costura em outro lugar. Registrar a sequência de montagem e a carga ou fixação aprovada; forçar o fechamento de um shell pode ocultar a interferência e produzir uma passagem falsa.
Meça a costura de montagem em pontos de verificação nomeados vinculados a referências, e não em qualquer ponto que pareça maior em uma fotografia. Repita a verificação após descarregar e recarregar as mesmas peças. Troque apenas um componente de encaixe controlado por vez, para que a variação do alojamento não seja confundida com a variação da base, tampa, alça ou acessório.
3. Inspecione a superfície de partição e os fechamentos antes de perseguir as configurações
Revise o molde somente de acordo com o procedimento de bloqueio, limpeza e manutenção aprovado pelo local. Procure contaminação, resina presa, danos, bordas enroladas, mau contato, assentamento do inserto ou da lâmina, transferência irregular da testemunha e desgaste na zona do defeito. Compare a localização na peça moldada com a superfície de partição, ventilação, inserção, deslizamento ou fechamento correspondente. Um padrão repetível específico da cavidade é uma evidência útil, mas por si só não identifica o reparo.
A Protolabs observa que a localização da linha de partição afeta os vestígios visíveis, a função, o custo do molde e o acabamento secundário, e que a incompatibilidade ao longo de uma face lisa pode tornar a costura mais óbvia e aumentar o risco de flash. Consulte Orientações do Protolabs sobre planejamento de linhas de partição. Seu guia de moldagem por injeção descreve o flash como um excesso fino de plástico nas bordas ou linhas de partição e vincula a revisão do projeto às obturações e ao posicionamento das linhas de partição. Consulte o guia de moldagem por injeção Protolabs.
4. Separe a pressão da cavidade do suporte de fixação disponível
A Autodesk define rebarba como excesso de polímero escapando onde o molde se separa e lista velocidade excessiva, velocidade de injeção, pressão de empacotamento e baixa força de fixação entre as causas comuns. Consulte a referência de flash do Autodesk Moldflow. Esta é uma orientação para solução de problemas, não uma permissão para alterar as configurações sem validar a janela completa do processo.
A demanda de fixação está relacionada à distribuição de pressão da cavidade e à área projetada. A Autodesk explica que o resultado da força de fixação vem da pressão que atua sobre a área projetada da peça e recomenda manter a demanda máxima modelada abaixo do limite da máquina com uma margem de segurança, ao mesmo tempo em que observa que a configuração da ferramenta pode exigir mais margem. Consulte a orientação sobre resultados de força de fixação da Autodesk. Não responda maximizando cegamente a força de fixação: a condição da máquina, a proteção do molde, o suporte da ferramenta e os limites de configuração aprovados devem permanecer controlados.
5. Execute uma escada de solução de problemas controlada
Primeiro preserve uma linha de base conhecida e identifique as cavidades e zonas afetadas. Em seguida, confirme a identidade e a preparação do material, a consistência do disparo, o comportamento de transferência, os registros de pico e pressão de retenção, a configuração da braçadeira, a temperatura do molde, a condição de ventilação e o manuseio de remoção de peças. Altere um fator aprovado de cada vez, guarde os IDs das amostras e compare a peça completa em vez de apenas a localização original do flash.
Quando uma pressão mais baixa ou uma transferência anterior reduzir a rebarba, verifique se não houve preenchimento curto, clipes fracos, afundamento, fraqueza na linha de solda, desvio dimensional ou peso instável da peça. Quando a manutenção melhorar o contato, verifique novamente todo o perímetro e a costura de montagem. Se a geometria ou o posicionamento da linha de partição for revisado, guarde o CAD liberado, o registro de mudança de aço e as evidências de antes/depois.
6. Feche T1 com um pacote de peça e montagem rastreável
| Item de revisão | Entrada controlada | Pergunta final | Evidência |
|---|---|---|---|
| Mapa de defeitos | Revisão de peças, moldes e cavidades | Onde o flash ou a incompatibilidade se repetem? | Fotos de zona e IDs de amostra |
| Contato da ferramenta | Superfície de partição limpa, fechamentos e componentes móveis | A área correspondente assenta de forma consistente? | Registo de inspecção de manutenção aprovado |
| Processo | Registro de configuração de material, máquina e versionado | A condição muda dentro do plano de teste aprovado? | Registro de captura e amostras retidas |
| Aparar e tocar | Método de corte liberado e zonas de contato manual | A borda é segura e repetível após o acabamento especificado? | Registro de inspeção visual e tátil |
| Montagem | Peças de encaixe controladas, referências e método de carregamento | A carcaça assenta sem interferência oculta ou excesso de força? | Mapa de costura e verificação repetida de ajuste |
Esta tabela é uma sugestão editorial de controle de projeto, não um padrão da indústria. O escopo relacionado está disponível na categoria de moldes para eletrodomésticos, serviço de revisão de moldes e serviço de moldagem por injeção. Para controle de ações corretivas, consulte a lista de verificação de ações corretivas e reteste T1. Para revisar um alojamento específico, envie o CAD, desenho controlado, especificação de resina, mapa de defeitos marcados, dados de peças correspondentes e registro de teste rastreável. Não é prometido nenhum limite fixo de flash, força de fixação, configuração de processo, método de corte, resultado de correção ou resultado de entrega.
Perguntas frequentes
Toda linha divisória visível é um defeito flash?
Não. Uma testemunha da linha de partição é esperada em muitas peças moldadas. Classifique se o material se projeta da superfície, se há incompatibilidade entre o molde e a metade e se a condição viola um critério cosmético, de toque ou funcional definido pelo projeto.
Aumentar a força de fixação sempre remove o flash?
Não. O flash pode envolver contato com a ferramenta, danos, contaminação, pressão da cavidade, velocidade, empacotamento e suporte de fixação disponível. Qualquer alteração na máquina deve permanecer dentro dos limites aprovados do equipamento e do molde e ser verificada quanto a efeitos colaterais em toda a peça.
O corte pode ser usado como correção permanente?
Somente se o plano de fabricação divulgado permitir e o resultado for repetível em aparência, toque, dimensões e montagem. O corte não deve ocultar danos não resolvidos na ferramenta ou um processo de moldagem instável.
Por que verificar a caixa após a montagem?
Uma pequena borda ou degrau pode alterar o engate da trava ou manter uma carcaça correspondente aberta, mesmo quando a parte livre parece aceitável. A evidência de montagem conecta a condição moldada à interface real.
O que deve ser fornecido para uma revisão T1?
Fornece CAD e desenhos liberados, definições de linha de partição e aparência, grau de resina, IDs de amostras e cavidades, registros de máquinas e processos, fotos de zonas de defeito, status de corte, revisões de peças correspondentes, fixação ou método de carregamento e critérios de aceitação aprovados.