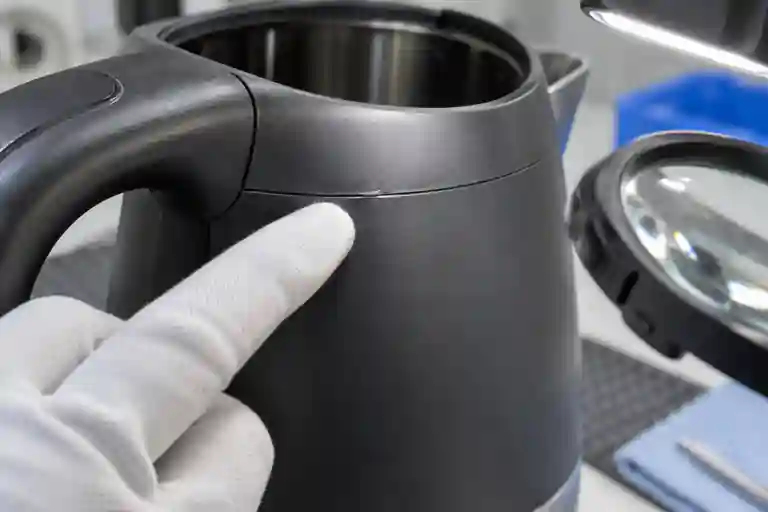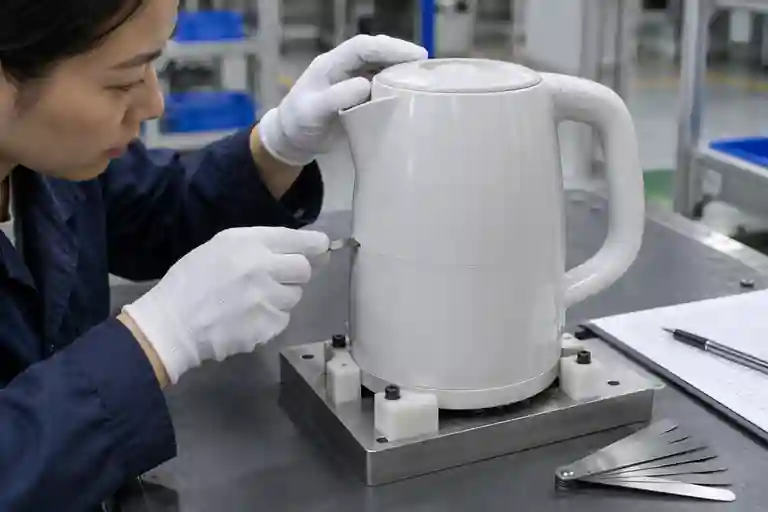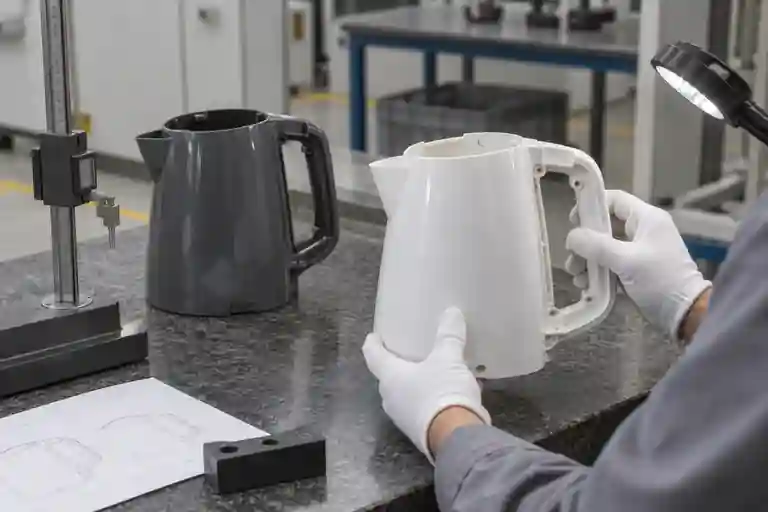
สำหรับบริบทของผลิตภัณฑ์ โปรดดูที่ หน้าแม่พิมพ์ตัวเรือนกาต้มน้ำไฟฟ้า
ขอบบางของตัวเรือนกาต้มน้ำที่ฉีดขึ้นรูปอาจเป็นรอยแยกที่คาดไว้ แฟลชแบบถอดได้ แม่พิมพ์ไม่เข้ากัน หรือคุณสมบัติที่ป้องกันไม่ให้เปลือกหุ้มที่นั่ง เงื่อนไขเหล่านี้ไม่ควรจัดกลุ่มภายใต้รูปถ่ายเดียวและคำเดียว การตรวจสอบ T1 ที่มีประโยชน์จะกำหนดตำแหน่งตำแหน่ง แยกส่วนสัมผัสของเครื่องมือออกจากความดันในกระบวนการ และพิสูจน์ว่าสภาพดังกล่าวส่งผลต่อรูปลักษณ์ การสัมผัส การประกอบ หรือส่วนต่อประสานที่ได้รับอนุมัติหรือไม่ บันทึกการแก้ไขชิ้นส่วนและแม่พิมพ์ที่แน่นอน เกรดและล็อตเรซิน ช่อง ลำดับการฉีด เครื่องจักร บันทึกกระบวนการ สถานะการตัดแต่ง เวลาการปรับสภาพ การแก้ไขชิ้นส่วนการผสมพันธุ์ และวิธีการตรวจสอบ นี่เป็นตัวอย่างทางวิศวกรรมทั่วไป ไม่ใช่กรณีของลูกค้าหรือมาตรฐานการยอมรับสากล
1. กำหนดสภาพที่มองเห็นได้ก่อนตั้งชื่อสาเหตุ
เริ่มต้นด้วยแผนที่โซนของปริมณฑลที่อยู่อาศัย ทำเครื่องหมายบริเวณที่เส้นตัดผ่านหน้าเครื่องสำอาง ขอบสัมผัสด้วยมือ คลิป บอสสกรู จุดอ้างอิงตำแหน่ง หรือหน้าแปลนคู่ ใช้การจัดแสง ทิศทางของกล้อง และการขยายแบบเดียวกันสำหรับทุกตัวอย่าง พยานที่แยกจากกันตามปกติอาจตรวจพบได้ด้วยตาเปล่าโดยไม่ต้องยื่นออกไปนอกพื้นผิว แฟลชคือวัสดุส่วนเกินที่ยื่นออกมาจากขอบหรือส่วนต่อประสาน ความไม่ตรงกันคือขั้นตอนระหว่างพื้นผิวที่เกิดจากครึ่งแม่พิมพ์ที่แตกต่างกัน
อย่าแปลงภาพถ่ายให้เป็นมิติที่ไม่ได้รับการยืนยัน หากมาตรฐานการวาดหรือลักษณะที่ปรากฏกำหนดขีดจำกัด ให้บันทึกวิธีการวัด เครื่องมือ และการอ้างอิงที่ได้รับอนุมัติ หากไม่มีเกณฑ์ ให้จัดประเภทการสังเกตและขออนุมัติโครงการ แทนที่จะคิดค่าเผื่อแฟลชสากล
ISO 20457:2026 กำหนดกรอบการทำงานเฉพาะสำหรับพลาสติกสำหรับความคลาดเคลื่อนของมิติและเรขาคณิตและเงื่อนไขการยอมรับ ในขณะที่ขอบเขตไม่ได้กำหนดขีดจำกัดการยอมรับสำหรับข้อบกพร่องของพื้นผิว เช่น เส้นข้อต่อ ใช้เพื่อจัดโครงสร้างข้อกำหนดด้านมิติ จากนั้นคงลักษณะที่ปรากฏ การสัมผัส และเกณฑ์การประกอบเฉพาะโครงการ ดู ISO 20457:2026
2. ตรวจสอบว่าเส้นเปลี่ยนพอดี บังคับ หรือสัมผัส
ตรวจสอบชิ้นส่วนในสามสถานะ: อิสระ ตัดขอบตามที่ระบุ และประกอบเข้ากับส่วนประกอบการผสมพันธุ์ที่ได้รับการควบคุม เศษไม้เฉพาะจุดอาจเป็นเพียงความสวยงามในโซนเดียว แต่อาจหยุดสลัก เปิดเปลือกไว้ สร้างขอบที่แหลมคมเมื่อสัมผัสด้วยมือ หรือทำให้ตะเข็บบิดเบี้ยวในส่วนอื่น บันทึกลำดับการประกอบและน้ำหนักบรรทุกหรืออุปกรณ์ติดตั้งที่ได้รับอนุมัติ การบังคับให้ปิดเปลือกสามารถซ่อนการรบกวนและทำให้เกิดการส่งผ่านที่ผิดพลาดได้
วัดตะเข็บการประกอบที่จุดตรวจสอบที่กำหนดซึ่งผูกกับจุดอ้างอิง ไม่ใช่จุดใดก็ตามที่ดูใหญ่ที่สุดในภาพถ่าย ตรวจสอบซ้ำหลังจากขนถ่ายและโหลดชิ้นส่วนเดิมซ้ำ สลับส่วนประกอบควบคุมได้เพียงชิ้นเดียวในแต่ละครั้ง เพื่อให้รูปแบบตัวเรือนไม่สับสนกับรูปแบบฐาน ฝาปิด ที่จับ หรือฟิกซ์เจอร์
3. ตรวจสอบพื้นผิวการแยกส่วนและการปิดเครื่องก่อนการตั้งค่าไล่
ตรวจสอบแม่พิมพ์ภายใต้ขั้นตอนการล็อค การทำความสะอาด และการบำรุงรักษาที่ได้รับอนุมัติจากไซต์งานเท่านั้น มองหาสิ่งปนเปื้อน เรซินที่ติดอยู่ ความเสียหาย ขอบม้วน การสัมผัสที่ไม่ดี ช่องใส่เม็ดมีดหรือสไลด์ การเคลื่อนตัวของพยานที่ไม่สม่ำเสมอ และการสึกหรอบริเวณจุดบกพร่อง เปรียบเทียบตำแหน่งบนชิ้นส่วนที่ขึ้นรูปด้วยพื้นผิวการแยกส่วน ช่องระบายอากาศ ส่วนแทรก การเลื่อน หรือการปิดที่สอดคล้องกัน รูปแบบเฉพาะของโพรงที่ทำซ้ำได้เป็นหลักฐานที่มีประโยชน์ แต่ไม่ได้ระบุการซ่อมแซมด้วยตัวมันเอง
Protolabs ตั้งข้อสังเกตว่าตำแหน่งของเส้นแยกส่วนส่งผลต่อร่องรอยที่มองเห็นได้ การทำงาน ต้นทุนของแม่พิมพ์ และการตกแต่งขั้นสุดท้าย และความไม่ตรงกันของพื้นผิวเรียบจะทำให้รอยต่อชัดเจนขึ้น และเพิ่มความเสี่ยงที่จะเกิดแฟลช ดู คำแนะนำของ Protolabs เกี่ยวกับการวางแผนการแยกบรรทัด คู่มือการฉีดขึ้นรูปอธิบายว่าแฟลชเป็นพลาสติกส่วนเกินบางๆ ที่ขอบหรือเส้นแยก และเชื่อมโยงการตรวจสอบการออกแบบกับการปิดและการวางตำแหน่งการแยกส่วน ดู คำแนะนำในการฉีดขึ้นรูป Protolabs
4. แยกความดันในโพรงออกจากส่วนรองรับแคลมป์ที่มีอยู่
Autodesk ให้คำจำกัดความของ flash ว่าเป็นพอลิเมอร์ส่วนเกินที่หลุดออกมา โดยที่แม่พิมพ์แยกตัวและแสดงความเร็วที่มากเกินไป ความเร็วของการฉีด แรงกดในการอัดตัว และแรงยึดต่ำจากสาเหตุทั่วไป ดู การอ้างอิงแฟลชของ Autodesk Moldflow นี่คือคำแนะนำในการแก้ไขปัญหา ไม่ใช่การอนุญาตให้เปลี่ยนการตั้งค่าโดยไม่ตรวจสอบความถูกต้องของหน้าต่างกระบวนการทั้งหมด
ความต้องการแคลมป์สัมพันธ์กับการกระจายแรงดันของโพรงและพื้นที่ที่คาดการณ์ Autodesk อธิบายว่าผลลัพธ์ของแรงยึดนั้นมาจากแรงดันที่กระทำต่อพื้นที่ชิ้นส่วนที่คาดการณ์ไว้ และแนะนำให้รักษาความต้องการสูงสุดของแบบจำลองให้ต่ำกว่าขีดจำกัดของเครื่องจักรโดยมีระยะขอบที่ปลอดภัย ในขณะที่สังเกตว่าการกำหนดค่าเครื่องมืออาจต้องใช้ระยะขอบมากขึ้น ดู คำแนะนำผลลัพธ์แรงยึดของ Autodesk อย่าตอบสนองโดยการเพิ่มแรงจับยึดให้สูงสุดโดยสุ่มสี่สุ่มห้า: สภาพของเครื่องจักร การป้องกันเชื้อรา การรองรับเครื่องมือ และขีดจำกัดการตั้งค่าที่ได้รับอนุมัติ จะต้องยังคงถูกควบคุม
5. เรียกใช้บันไดการแก้ไขปัญหาที่มีการควบคุม
ขั้นแรก ให้รักษาเส้นฐานที่ทราบไว้และระบุฟันผุและโซนที่ได้รับผลกระทบ จากนั้นยืนยันเอกลักษณ์ของวัสดุและการเตรียมการ ความสม่ำเสมอในการฉีด พฤติกรรมการถ่ายเท บันทึกแรงดันสูงสุดและแรงยึด การตั้งค่าแคลมป์ อุณหภูมิแม่พิมพ์ สภาพช่องระบายอากาศ และการจัดการในการถอดชิ้นส่วน เปลี่ยนปัจจัยที่ได้รับอนุมัติในแต่ละครั้ง เก็บรหัสตัวอย่างไว้ และเปรียบเทียบชิ้นส่วนทั้งหมด แทนที่จะเปรียบเทียบเฉพาะตำแหน่งแฟลชดั้งเดิม
เมื่อแรงดันต่ำหรือการถ่ายโอนก่อนหน้านี้ลดแฟลช ให้ตรวจสอบว่าไม่ได้สร้างการเติมที่สั้น คลิปที่อ่อนแอ การจม จุดอ่อนของรอยเชื่อม การเบี่ยงเบนของขนาด หรือน้ำหนักของชิ้นส่วนที่ไม่เสถียร เมื่อการบำรุงรักษาปรับปรุงการสัมผัส ให้ตรวจสอบขอบเขตทั้งหมดและตะเข็บการประกอบอีกครั้ง หากมีการแก้ไขรูปทรงหรือการวางแนวการแบ่งส่วน ให้เก็บ CAD ที่ปล่อยออกมา บันทึกการเปลี่ยนแปลงเหล็ก และหลักฐานก่อน/หลังไว้
6. ปิด T1 ด้วยแพ็คเกจชิ้นส่วนและชุดประกอบที่ตรวจสอบย้อนกลับได้
| ทบทวนรายการ | อินพุตควบคุม | คำถามปิดท้าย | หลักฐาน |
|---|---|---|---|
| แผนที่ข้อบกพร่อง | การแก้ไขชิ้นส่วน เชื้อรา และคาว | แฟลชหรือไม่ตรงกันเกิดขึ้นซ้ำที่ไหน | ภาพถ่ายโซนและรหัสตัวอย่าง |
| หน้าสัมผัสเครื่องมือ | ทำความสะอาดพื้นผิวการแยกชิ้นส่วน การปิดระบบ และส่วนประกอบที่เคลื่อนที่ | พื้นที่ที่เกี่ยวข้องมีที่นั่งสม่ำเสมอหรือไม่? | อนุมัติบันทึกการตรวจสอบซ่อมบำรุง |
| กระบวนการ | บันทึกการตั้งค่าวัสดุ เครื่องจักร และเวอร์ชัน | เงื่อนไขเคลื่อนไปภายในแผนการทดลองใช้ที่ได้รับอนุมัติหรือไม่ | บันทึกการยิงและตัวอย่างที่เก็บไว้ |
| ตัดและแตะ | ปล่อยวิธีการตัดแต่งและโซนสัมผัสมือ | ขอบปลอดภัยและสามารถทำซ้ำได้หลังจากการตกแต่งสำเร็จตามที่กำหนดหรือไม่ | บันทึกการตรวจสอบด้วยสายตาและสัมผัส |
| การประกอบ | ชิ้นส่วนการผสมพันธุ์ที่ควบคุม ข้อมูลอ้างอิง และวิธีการโหลด | ที่นั่งของเปลือกหอยไม่มีการรบกวนที่ซ่อนอยู่หรือแรงส่วนเกินหรือไม่? | ตะเข็บแมปและตรวจซ้ำพอดี |
ตารางนี้เป็นคำแนะนำด้านการควบคุมโครงการด้านบรรณาธิการ ไม่ใช่มาตรฐานอุตสาหกรรม ขอบเขตที่เกี่ยวข้องมีอยู่ใน หมวดแม่พิมพ์เครื่องใช้ไฟฟ้า, บริการตรวจสอบแม่พิมพ์ และ บริการฉีดขึ้นรูป สำหรับการควบคุมการดำเนินการแก้ไข โปรดดู รายการตรวจสอบการดำเนินการแก้ไขและทดสอบซ้ำ T1 หากต้องการตรวจสอบตัวเรือนเฉพาะ ส่ง CAD, แบบควบคุม, ข้อมูลจำเพาะของเรซิน, แผนที่ข้อบกพร่องที่ทำเครื่องหมายไว้, ข้อมูลชิ้นส่วนการผสมพันธุ์ และบันทึกการทดลองที่ตรวจสอบย้อนกลับได้ ไม่มีการรับประกันค่าเผื่อแฟลชคงที่ แรงแคลมป์ การตั้งค่ากระบวนการ วิธีการตัดแต่ง ผลการแก้ไข หรือผลลัพธ์การส่งมอบ
คำถามที่พบบ่อย
เส้นแยกทุกเส้นที่มองเห็นได้นั้นเป็นข้อบกพร่องแบบแฟลชหรือไม่
ไม่ คาดว่าจะต้องมีพยานแยกจากกันบนชิ้นส่วนที่ขึ้นรูปหลายชิ้น จำแนกประเภทว่าการฉายวัสดุจากพื้นผิว มีครึ่งแม่พิมพ์ที่ไม่ตรงกันหรือไม่ และสภาพนั้นฝ่าฝืนเกณฑ์ความสวยงาม การสัมผัส หรือการทำงานที่กำหนดโดยโครงการหรือไม่
แรงแคลมป์ที่เพิ่มขึ้นจะลบแฟลชเสมอหรือไม่
ไม่ แฟลชอาจเกี่ยวข้องกับการสัมผัสของเครื่องมือ ความเสียหาย การปนเปื้อน ความดันของโพรง ความเร็ว การบรรจุ และการรองรับแคลมป์ที่มีอยู่ การเปลี่ยนเครื่องจักรใดๆ จะต้องอยู่ภายในขีดจำกัดของอุปกรณ์และแม่พิมพ์ที่ได้รับอนุมัติ และได้รับการตรวจสอบผลข้างเคียงทั่วทั้งชิ้นส่วน
การตัดแต่งสามารถใช้เป็นการแก้ไขแบบถาวรได้หรือไม่?
เฉพาะในกรณีที่แผนการผลิตที่เผยแพร่อนุญาตและผลลัพธ์สามารถทำซ้ำได้สำหรับรูปลักษณ์ การสัมผัส ขนาด และการประกอบ การตัดไม่ควรปกปิดความเสียหายของเครื่องมือที่ยังไม่ได้รับการแก้ไขหรือกระบวนการขึ้นรูปที่ไม่เสถียร
ทำไมต้องตรวจสอบตัวเรือนหลังประกอบ?
ขอบหรือขั้นเล็กๆ อาจเปลี่ยนการยึดของสลักหรือเปิดเปลือกผสมพันธุ์ไว้ แม้ว่าชิ้นส่วนที่ว่างจะดูเป็นที่ยอมรับก็ตาม หลักฐานการประกอบจะเชื่อมโยงสภาพที่ขึ้นรูปเข้ากับส่วนต่อประสานจริง
สิ่งที่ควรเตรียมมาในการรีวิว T1
จัดเตรียม CAD และแบบร่างที่เผยแพร่ คำจำกัดความของเส้นแยกส่วนและลักษณะที่ปรากฏ เกรดเรซิน รหัสตัวอย่างและช่อง บันทึกของเครื่องจักรและกระบวนการ ภาพถ่ายบริเวณข้อบกพร่อง สถานะการตัดแต่ง การแก้ไขชิ้นส่วนการผสมพันธุ์ วิธีการติดตั้งหรือการโหลด และเกณฑ์การยอมรับที่ได้รับอนุมัติ