Untuk konteks produk, lihat halaman cetakan wadah ketel listrik.
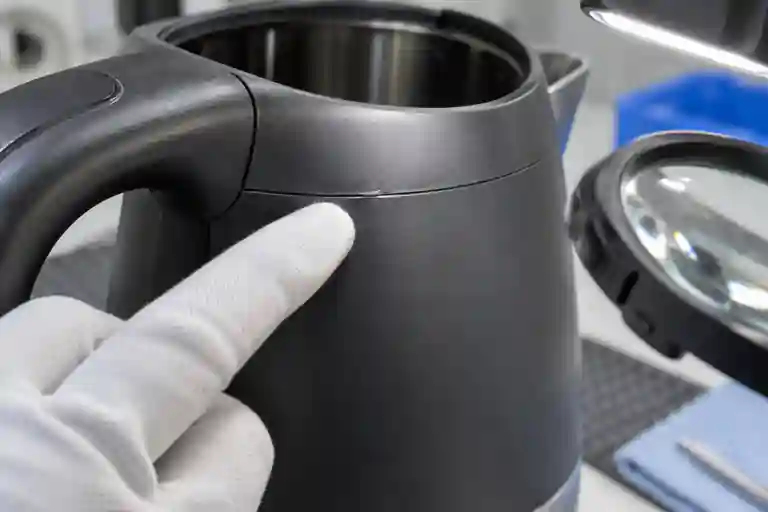
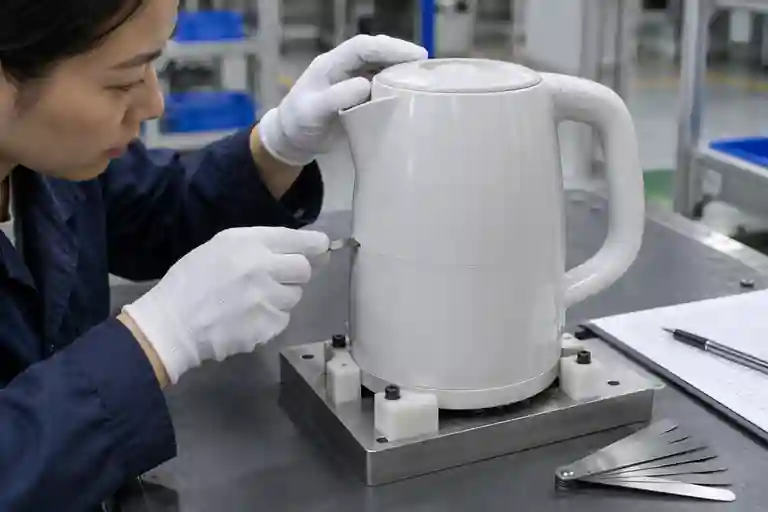
Tepi tipis pada wadah ketel yang dibentuk dengan injeksi mungkin merupakan tanda garis putus-putus, flash yang dapat dilepas, ketidakcocokan cetakan, atau fitur yang menghalangi wadah untuk duduk. Kondisi ini tidak boleh dikelompokkan dalam satu foto dan satu kata. Tinjauan T1 yang berguna memetakan lokasi, memisahkan kontak perkakas dari tekanan proses, dan membuktikan apakah kondisi tersebut memengaruhi tampilan, sentuhan, perakitan, atau antarmuka yang disetujui. Catat bagian yang tepat dan revisi cetakan, kadar dan lot resin, rongga, urutan pengambilan gambar, mesin, catatan proses, status pemangkasan, waktu pengkondisian, revisi bagian kawin, dan metode inspeksi. Ini adalah contoh rekayasa umum, bukan kasus pelanggan atau standar penerimaan universal.
1. Definisikan kondisi yang terlihat sebelum menyebutkan penyebabnya
Mulailah dengan peta zona perimeter perumahan. Tandai tempat garis melintasi permukaan kosmetik, tepi kontak tangan, klip, bos sekrup, titik lokasi, atau flensa kawin. Gunakan pencahayaan, arah kamera, dan pembesaran yang sama untuk setiap sampel. Saksi garis parting yang normal mungkin dapat dideteksi secara visual tanpa menonjol keluar dari permukaan; flash adalah material berlebih yang memanjang dari suatu tepi atau antarmuka; ketidakcocokan adalah langkah antara permukaan yang dibentuk oleh bagian cetakan yang berbeda.
Jangan mengubah foto menjadi dimensi yang belum diverifikasi. Jika gambar atau standar tampilan menentukan batasnya, catat metode pengukuran, instrumen, dan referensi yang disetujui. Jika tidak ada kriteria yang ada, klasifikasikan observasi tersebut dan mintalah persetujuan proyek daripada menciptakan tunjangan kilat yang universal.
ISO 20457:2026 memberikan kerangka khusus plastik untuk toleransi dimensi dan geometri serta kondisi penerimaan, sementara cakupannya tidak menetapkan batas penerimaan untuk ketidaksempurnaan permukaan seperti garis sambungan. Gunakan untuk menyusun persyaratan dimensi, lalu pertahankan kriteria penampilan, sentuhan, dan perakitan khusus proyek. Lihat ISO 20457:2026.
2. Periksa apakah perubahan garis pas, paksa atau sentuh
Periksa bagian dalam tiga keadaan: bebas, dipangkas sesuai spesifikasi, dan dirakit dengan komponen kawin terkontrol. Sliver yang terlokalisasi mungkin hanya bersifat kosmetik di satu zona namun dapat menghentikan kaitan, membuat cangkang tetap terbuka, menimbulkan tepian tajam yang bersentuhan dengan tangan, atau merusak jahitan di tempat lain. Catat urutan perakitan dan beban atau perlengkapan yang disetujui; memaksa shell ditutup dapat menyembunyikan gangguan dan menghasilkan umpan palsu.
Ukur jahitan perakitan di titik pemeriksaan yang disebutkan dan diikatkan ke datum, bukan di titik mana pun yang terlihat paling besar di foto. Ulangi pemeriksaan setelah membongkar dan memuat kembali bagian yang sama. Tukar hanya satu komponen kawin terkontrol pada satu waktu sehingga variasi wadah tidak tertukar dengan variasi alas, tutup, pegangan, atau perlengkapan.
3. Periksa permukaan perpisahan dan penutupnya sebelum melakukan pengaturan
Tinjau cetakan hanya berdasarkan prosedur penguncian, pembersihan, dan pemeliharaan yang disetujui di lokasi. Carilah kontaminasi, resin yang terperangkap, kerusakan, tepi tergulung, kontak yang buruk, tempat duduk sisipan atau geser, perpindahan saksi yang tidak merata, dan keausan pada zona cacat. Bandingkan lokasi pada bagian yang dicetak dengan permukaan perpisahan, ventilasi, sisipan, geser atau penutup yang sesuai. Pola spesifik rongga yang berulang merupakan bukti yang berguna, namun pola tersebut tidak dengan sendirinya mengidentifikasi perbaikan.
Protolabs mencatat bahwa lokasi garis parting mempengaruhi sisa-sisa yang terlihat, fungsi, biaya cetakan dan penyelesaian sekunder, dan ketidakcocokan di sepanjang permukaan halus dapat membuat jahitan lebih terlihat jelas dan meningkatkan risiko kilatan cahaya. Lihat Panduan Protolab tentang perencanaan jalur perpisahan. Panduan cetakan injeksinya menggambarkan flash sebagai plastik tipis berlebih di bagian tepi atau garis parting dan menghubungkan tinjauan desain ke penutup dan penempatan garis parting. Lihat panduan cetakan injeksi Protolabs.
4. Pisahkan tekanan rongga dari penyangga penjepit yang tersedia
Autodesk mendefinisikan flash sebagai kelebihan polimer yang keluar saat cetakan terpisah dan mencantumkan kecepatan berlebihan, kecepatan injeksi, tekanan pengepakan, dan gaya penjepit rendah di antara penyebab umum. Lihat referensi flash Autodesk Moldflow. Ini adalah panduan pemecahan masalah, bukan izin untuk mengubah pengaturan tanpa memvalidasi jendela proses lengkap.
Permintaan penjepit terkait dengan distribusi tekanan rongga dan area yang diproyeksikan. Autodesk menjelaskan bahwa hasil gaya penjepit berasal dari tekanan yang bekerja pada area bagian yang diproyeksikan dan merekomendasikan untuk menjaga permintaan maksimum yang dimodelkan di bawah batas alat berat dengan margin keselamatan, sambil mencatat bahwa konfigurasi alat dapat memerlukan margin yang lebih besar. Lihat panduan hasil gaya penjepit Autodesk. Jangan merespons dengan memaksimalkan gaya penjepit secara membabi buta: kondisi mesin, perlindungan cetakan, dukungan alat, dan batas penyetelan yang disetujui harus tetap terkendali.
5. Jalankan tangga pemecahan masalah yang terkendali
Pertama, pertahankan garis dasar yang diketahui dan identifikasi rongga dan zona yang terkena dampak. Kemudian konfirmasikan identitas dan persiapan material, konsistensi suntikan, perilaku perpindahan, catatan tekanan puncak dan tekanan, pengaturan klem, suhu cetakan, kondisi ventilasi, dan penanganan pelepasan komponen. Ubah satu faktor yang disetujui pada satu waktu, pertahankan ID sampel, dan bandingkan seluruh bagian, bukan hanya lokasi flash asli.
Jika tekanan yang lebih rendah atau perpindahan yang lebih awal mengurangi kilatan cahaya, pastikan bahwa hal tersebut tidak menyebabkan pengisian pendek, klip lemah, tenggelam, kelemahan garis las, penyimpangan dimensi, atau berat bagian yang tidak stabil. Ketika perawatan meningkatkan kontak, periksa kembali seluruh perimeter dan jahitan perakitan. Jika geometri atau penempatan garis parting direvisi, simpan CAD yang telah dirilis, catatan penggantian baja, dan bukti sebelum/sesudah.
6. Tutup T1 dengan paket suku cadang dan rakitan yang dapat dilacak
| Barang ulasan | Masukan terkontrol | Pertanyaan penutup | Bukti |
|---|---|---|---|
| Peta cacat | Revisi bagian, cetakan dan rongga | Di mana flash atau ketidakcocokan terulang? | Foto zona dan contoh ID |
| Kontak alat | Bersihkan permukaan perpisahan, penutup dan komponen bergerak | Apakah area yang bersangkutan memiliki tempat duduk secara konsisten? | Catatan pemeriksaan pemeliharaan yang disetujui |
| Proses | Catatan pengaturan material, mesin dan versi | Apakah kondisi tersebut sesuai dengan rencana uji coba yang disetujui? | Log pengambilan gambar dan sampel yang disimpan |
| Pangkas dan sentuh | Melepaskan metode pemangkasan dan zona kontak tangan | Apakah tepiannya aman dan dapat diulang setelah penyelesaian yang ditentukan? | Catatan inspeksi visual dan sentuhan |
| Majelis | Bagian perkawinan yang terkontrol, data dan metode pemuatan | Apakah cangkang terpasang tanpa gangguan tersembunyi atau gaya berlebih? | Peta jahitan dan pemeriksaan kecocokan berulang |
Tabel ini merupakan saran pengendalian proyek editorial, bukan standar industri. Cakupan terkait tersedia di kategori cetakan peralatan, layanan peninjauan cetakan dan layanan cetakan injeksi. Untuk kontrol tindakan korektif, lihat Daftar periksa tindakan korektif dan pengujian ulang T1. Untuk meninjau housing tertentu, kirimkan CAD, gambar terkontrol, spesifikasi resin, peta cacat yang ditandai, data bagian kawin, dan catatan uji coba yang dapat dilacak. Tidak dijanjikan tunjangan flash tetap, gaya penjepit, pengaturan proses, metode trim, hasil koreksi, atau hasil pengiriman.
Pertanyaan yang sering diajukan
Apakah setiap garis parting yang terlihat merupakan cacat kilat?
Tidak. Saksi garis parting diharapkan pada banyak bagian cetakan. Klasifikasikan apakah material menonjol dari permukaan, apakah ada ketidakcocokan setengah cetakan, dan apakah kondisi tersebut melanggar kriteria kosmetik, sentuhan, atau fungsional yang ditentukan proyek.
Apakah peningkatan gaya penjepit selalu menghilangkan flash?
Tidak. Flash dapat melibatkan kontak alat, kerusakan, kontaminasi, tekanan rongga, kecepatan, pengepakan, dan dukungan penjepit yang tersedia. Setiap perubahan mesin harus tetap berada dalam batas peralatan dan cetakan yang disetujui dan diperiksa efek sampingnya di seluruh bagian.
Bisakah trimming digunakan sebagai koreksi permanen?
Hanya jika rencana produksi yang dirilis memungkinkan dan hasilnya dapat diulang dalam hal tampilan, sentuhan, dimensi, dan perakitan. Pemangkasan tidak boleh menyembunyikan kerusakan alat yang belum terselesaikan atau proses pencetakan yang tidak stabil.
Mengapa memeriksa casing setelah perakitan?
Tepi atau anak tangga yang kecil dapat mengubah pengikatan kait atau membuat cangkang pasangan tetap terbuka meskipun bagian bebasnya terlihat dapat diterima. Bukti perakitan menghubungkan kondisi cetakan dengan antarmuka sebenarnya.
Apa yang harus diberikan untuk tinjauan T1?
Menyediakan CAD dan gambar yang dirilis, definisi garis parting dan tampilan, tingkat resin, ID sampel dan rongga, catatan mesin dan proses, foto zona cacat, status pemangkasan, revisi bagian kawin, metode perlengkapan atau pemuatan, dan kriteria penerimaan yang disetujui.