Informationen zum Produktkontext finden Sie auf der Seite zur Batteriegehäuseform.
Wenn ein spritzgegossenes Batteriegehäuse während der T1-Prüfung undicht wird, lässt der sichtbare Wasser- oder Druckverlust nicht allein die Ursache erkennen. Die Form der Dichtungsfläche, die Geometrie der Dichtungsnut, der lokale Gratee, die Höhe des Einsatzes, die Steifigkeit des Deckels, die Reihenfolge der Befestigungselemente, der Zustand der Dichtung, die Belastung der Vorrichtung und Formvariationen können alle das Ergebnis beeinflussen. Eine nützliche Überprüfung trennt die Teilegeometrie im freien Zustand vom zusammengebauten Dichtungssystem und verbindet dann beide wieder mit dem freigegebenen Produkttest. Erfassen Sie die genaue Form- und Teilerevision, Harzqualität und -charge, Kavität, Schussfolge, Konditionierungszeit, Messdatum, Vorrichtungsrevision, Dichtungscharge, Deckelrevision, Befestigungsmethode und Dichtheitstestkonfiguration. Dies ist ein allgemeines technisches Beispiel, kein Kundenfall oder eine universelle Dichtungsspezifikation.
1. Definieren Sie das Dichtungssystem, bevor Sie es messen
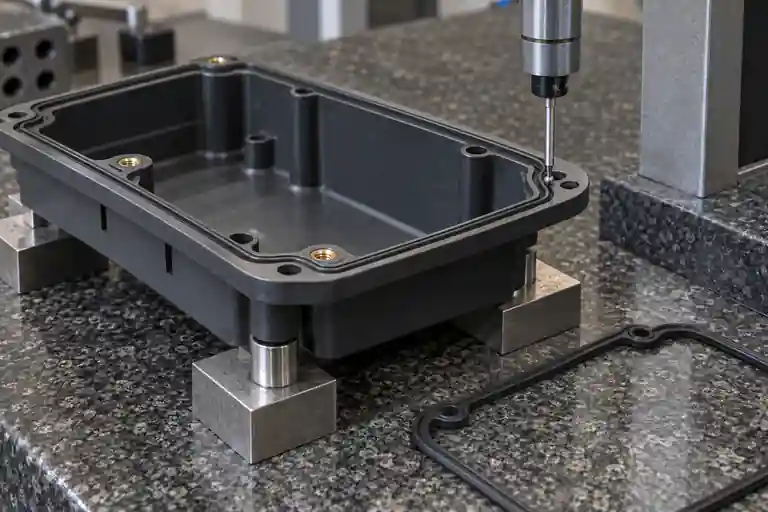
Zeichnen Sie den gesamten Dichtungspfad auf: Nutboden und -wände, Dichtungsfläche, Ecken, Vorsprünge, Einsätze, Deckelschnittstelle, Dichtungsverbindung (falls vorhanden), Befestigungselemente und Testanschluss. Markieren Sie, welche Merkmale zum Formboden, Deckel, Dichtung und Montagevorrichtung gehören. Ein Leck ist ein Systemergebnis; Es sollte nicht automatisch einer Formhälfte zugeordnet werden.
Geben Sie das projektdefinierte Bezugsschema und die zu prüfenden Funktionsmerkmale an. ISO 1101 definiert die Symbolsprache und Interpretationsregeln für geometrische Spezifikationen. Siehe ISO 1101:2017. In der Zeichnung und im Prüfplan müssen weiterhin die tatsächlichen Bezugspunkte, tolerierten Merkmale, Einspannbedingungen und Messmethoden für dieses Gehäuse angegeben werden.
2. Trennen Sie die Geometrie im freien Zustand von der Geometrie der geklemmten Baugruppe
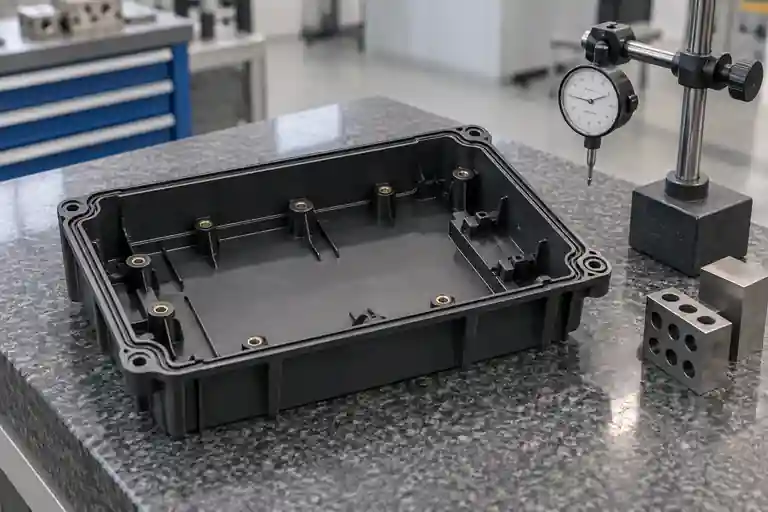
Messen Sie das Gehäuse im vereinbarten Freizustand mit wiederholbaren Stützen, die den Flansch nicht flach drücken. Erfassen Sie den Sondenweg, die Stützpositionen, die Ausrichtung, den Konditionierungszustand und ob Einsätze oder andere Produktionskomponenten vorhanden sind. Wiederholen Sie diesen Vorgang nach dem Entfernen und Ersetzen der Probe, um Setup-Variationen aufzudecken.
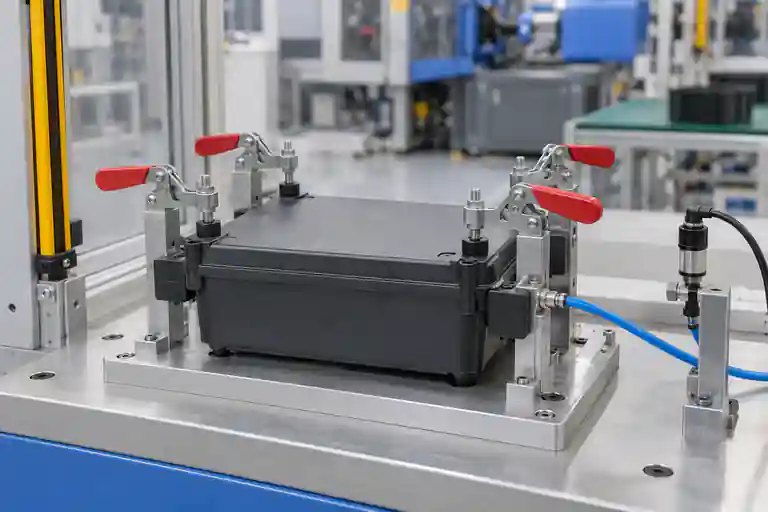
Bewerten Sie dann die genehmigte zusammengebaute Konfiguration. Der Deckel, die Dichtung und die Befestigungselemente können die Flanschform neu verteilen, während eine ungleichmäßige Befestigungs- oder Klemmreihenfolge zu einer falschen Verbesserung oder einem falschen Ausfall führen kann. Vergleichen Sie einen uneingeschränkten Scan nicht mit einem Dichtheitstest mit starker Klemmung, als ob sie die gleiche Randbedingung darstellen würden.
3. Überprüfen Sie die Nut, den Dichtfläche und lokale Diskontinuitäten
Überprüfen Sie Nutbreite, -tiefe und -kontinuität nur dort, wo sie in der Zeichnung definiert sind, und prüfen Sie die Dichtungsfläche auf Grate, Anschnittspuren, Auswerferspuren, schweißbedingte Oberflächenveränderungen, Verunreinigungen, Beschädigungen oder Einsatzvorsprünge. Achten Sie besonders auf Ecken, Befestigungsübergänge und Bereiche, in denen sich die Wandstärke oder die Rippenanordnung in der Nähe des Dichtungspfads ändert.
ISO 20457:2026 bietet einen kunststoffspezifischen Rahmen für geometrische und dimensionale Toleranzen und Akzeptanzbedingungen und berücksichtigt Effekte wie Schrumpfung, Verzug, Materialverhalten, Geometrie und Verarbeitung. Siehe ISO 20457:2026. Es wird nicht für jedes Gehäuse eine universelle Dichtungsnuttoleranz bereitgestellt; Funktionsanforderungen und erreichbare Formfähigkeit müssen im Produktdefinitionsdatensatz vereinbart werden.
4. Verbinden Sie das Verzerrungsmuster mit dem Formnachweis
Bewahren Sie die Probenidentität nach Harzcharge, Kavität und Schusssequenz. Bewahren Sie Materialvorbereitungs-, Füll- und Nachdruckaufzeichnungen, Formtemperatur- und Abkühlungsnachweise, Auswurfbeobachtungen, Einsatzzustand und die Zeit vom Formen bis zur Messung auf. Vergleichen Sie die Richtung der Flanschbewegung mit Angussanordnung, Dickenübergängen, Rippen, Vorsprüngen und Kühlasymmetrie.
Autodesk beschreibt Nachdruckprofile, Dickenschwankungen und Formeinsätze als Faktoren, die den Verzug durch Differenzschwindung beeinflussen können, und empfiehlt, die relevanten Analysen nach Design- oder Prozessänderungen erneut durchzuführen. Siehe Autodesk-Anleitung zum differenziellen Schrumpfungsverzug. Dies unterstützt das Testen von Hypothesen; Eine Simulation oder ein verbesserter Versuch beweist die Grundursache nicht ohne nachvollziehbare, geformte Nachweis.
5. Kontrollieren Sie Dichtung, Deckel, Befestigungselemente und den Aufbau des Dichtheitstests
Verwenden Sie das freigegebene Dichtungsmaterial, den Abschnitt, den Verbindungszustand und die Charge. Überprüfen Sie die Revision des Deckels, die Einsätze, Befestigungselemente, das Anziehwerkzeug, die Reihenfolge und alle angegebenen Verweilzeiten oder Konditionierungen. Notieren Sie die Kontakte der Vorrichtung und stellen Sie sicher, dass die Vorrichtung den Produktionslastpfad nicht umgeht. Halten Sie den Dichtheitsprüfdruck, das Medium, die Stabilisierungszeit, die Messdauer und die Geräteüberprüfung gemäß dem genehmigten Projektplan ein.
IEC 60529 klassifiziert die Schutzgrade von Gehäusen für elektrische Geräte. Siehe Konsolidierte Version IEC 60529. Sein Umfang bedeutet nicht, dass eine leere Formhälfte, ein improvisierter Drucktest oder ein generischer Wasserspray eine IP-Schutzart beweisen. Produktanwendbarkeit, vollständige Baugruppe, Testmethode und Abnahmekriterien erfordern die freigegebene Spezifikation und den qualifizierten Testplan.
6. Schließen Sie T1 mit passenden Dimensions- und Funktionsnachweisen
| Prüfpunkt | Kontrollierte Eingabe | Schlussfrage | Nachweis |
|---|---|---|---|
| Freier Flansch | Bezug, Stützen, Orientierung und Konditionierung | Wiederholt sich die Form ohne erzwungene Einschränkung? | Wiederholte Dimensionskarte nach Kavität |
| Nut und Dichtfläche | Zeichnungsdefinierte Features und Sondenpfad | Wo ist Kontinuität oder lokale Geometrie unterbrochen? | Rückverfolgbares Profil und visuelle Aufzeichnung |
| Montagelast | Deckel, Dichtung, Befestigungselemente und Reihenfolge | Wird die Komprimierung über den Produktionslastpfad verteilt? | Montageprotokoll und Kontaktbildprüfung |
| Formhypothese | Material-, Tor-, Packungs-, Kühl- und Auswurfverlauf | Welcher Mechanismus passt zu Richtung und Kavitätmuster? | Versionierter Versuchsplan und Prozessnachweise |
| Leckprüfung | Freigegebene Baugruppe und zugelassenes Prüfverfahren | Entspricht die korrigierte Baugruppe den Projektanforderungen ohne neue Mängel? | Qualifizierter Nachprüfbericht und Rückstellmuster |
Bei dieser Tabelle handelt es sich um einen redaktionellen Vorschlag zur Projektsteuerung, nicht um einen Industriestandard. Zugehörige Bereiche sind in der Kategorie für benutzerdefinierte Formen, im Formprüfungsservice und im Spritzgussservice verfügbar. Informationen zur Kontrolle der Korrekturmaßnahmen finden Sie in der T1-Checkliste für Korrekturmaßnahmen und erneute Tests. Um ein bestimmtes Gehäuse zu überprüfen, reichen Sie CAD, kontrollierte Zeichnungen, Harzspezifikation, Musterkarte, Dichtungs- und Deckelrevisionen, Befestigungsplan, Abmessungsergebnisse und genehmigte Dichtheitstestanforderungen ein. Es werden keine festen Ebenheitsgrenzwerte, Nutabmessungen, Dichtungskompressionen, Drehmomente, Drücke, Leckraten, IP-Schutzarten, Prozesseinstellungen, Korrekturergebnisse oder Lieferergebnisse versprochen.
Häufig gestellte Fragen
Beweist ein fehlgeschlagener Dichtheitstest, dass die geformte Basis verzogen ist?
Nein. Der Sockel kann einen Beitrag leisten, aber auch der Deckel, die Dichtung, die Befestigungselemente, die Einsätze, die Halterung und der Testaufbau können das Ergebnis beeinflussen. Sehen Sie sich das komplette Dichtungssystem an.
Sollte der Flansch vor der Maßmessung flach eingespannt werden?
Nur wenn der freigegebene Prüfplan diese Einschränkung definiert. Freizustands und eingeschränkte Messungen beantworten unterschiedliche Fragen und müssen separat gemeldet werden.
Kann ein bestandener Drucktest als IP-Bewertung bezeichnet werden?
Nein. Eine IP-Klassifizierung erfordert das entsprechende vollständige Gehäuse, eine festgelegte Methode und genehmigte Kriterien. Ein Entwicklungslecktest ist nicht automatisch gleichwertig.
Reicht eine bestandene Probe aus, um T1 zu genehmigen?
Nein. Bestätigen Sie die Wiederholbarkeit im gesamten genehmigten Probenplan, in der Kavität und im Konditionierungszustand und prüfen Sie gemeinsam die Dimensions-, Montage- und Funktionsnachweise.
Was sollte für eine T1-Überprüfung bereitgestellt werden?
Stellen Sie freigegebene CAD-Dateien und Zeichnungen, Bezugs- und Begrenzungsdefinitionen, Harzqualität, Proben- und Kavität-IDs, Formaufzeichnungen, Nut- und Flanschergebnisse, Deckel- und Dichtungsrevisionen, Einsatz- und Befestigungsdetails, Vorrichtungsrevision, Testmethode und genehmigte Abnahmekriterien bereit.