Untuk konteks produk, lihat halaman cetakan kotak baterai.
Ketika selungkup baterai cetakan injeksi bocor selama pengujian T1, kehilangan air atau tekanan yang terlihat tidak dapat mengidentifikasi penyebabnya dengan sendirinya. Bentuk bidang perapat, geometri alur paking, flash lokal, tinggi sisipan, kekakuan tutup, urutan pengencangan, kondisi paking, pemuatan perlengkapan, dan variasi cetakan semuanya dapat memengaruhi hasil. Tinjauan yang berguna memisahkan geometri bagian keadaan bebas dari sistem penyegelan rakitan dan kemudian menghubungkan kembali keduanya ke pengujian produk yang dirilis. Catat revisi cetakan dan bagian yang tepat, kadar dan lot resin, rongga, urutan siklus injeksi, waktu pengkondisian, datum pengukuran, revisi perlengkapan, lot paking, revisi tutup, metode pengikat, dan konfigurasi uji kebocoran. Ini adalah contoh rekayasa umum, bukan kasus pelanggan atau spesifikasi penyegelan universal.
1. Tentukan sistem penyegelan sebelum mengukurnya
Petakan jalur segel lengkap: dasar dan dinding alur, bidang perapat, sudut, bos, sisipan, antarmuka tutup, sambungan paking jika ada, pengencang dan port uji. Tandai fitur mana yang termasuk dalam alas cetakan, tutup, paking, dan perlengkapan perakitan. Kebocoran adalah akibat dari sistem; itu tidak boleh secara otomatis ditugaskan ke satu belahan hasil cetak.
Nyatakan skema datum yang ditentukan proyek dan fitur fungsional yang akan diperiksa. ISO 1101 mendefinisikan bahasa simbol dan aturan interpretasi untuk spesifikasi geometris. Lihat ISO 1101:2017. Gambar dan rencana inspeksi tetap harus mengidentifikasi datum sebenarnya, fitur yang ditoleransi, kondisi pengekangan dan metode pengukuran untuk selungkup ini.
2. Pisahkan geometri keadaan bebas dari geometri rakitan terjepit
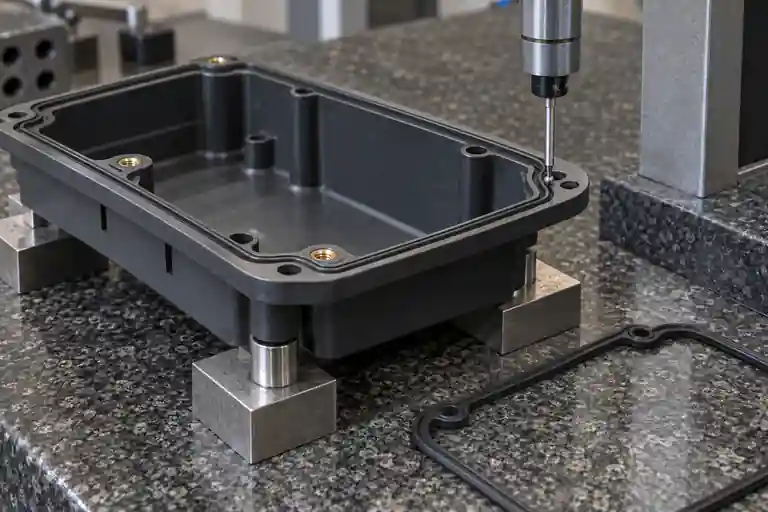
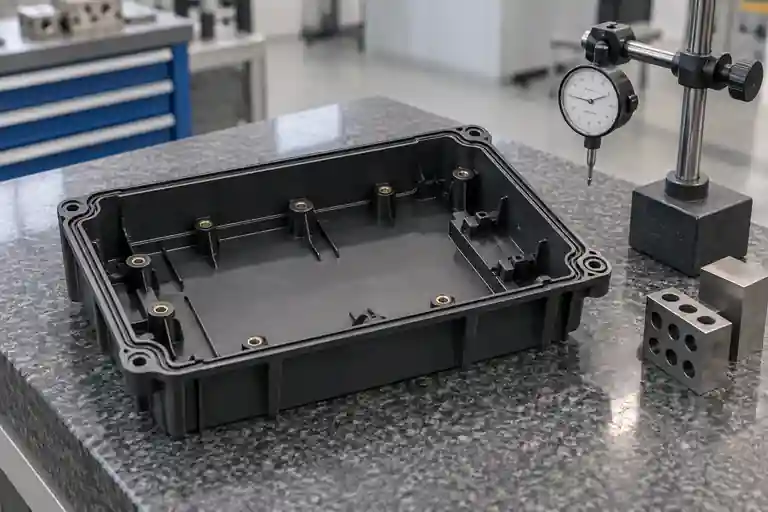
Ukur selungkup dalam kondisi keadaan bebas yang disepakati menggunakan penyangga berulang yang tidak memaksa flensa menjadi rata. Catat jalur probe, lokasi dukungan, orientasi, status pengondisian, dan apakah ada sisipan atau komponen produksi lainnya. Ulangi setelah mengeluarkan dan mengganti sampel untuk memperlihatkan variasi pengaturan.
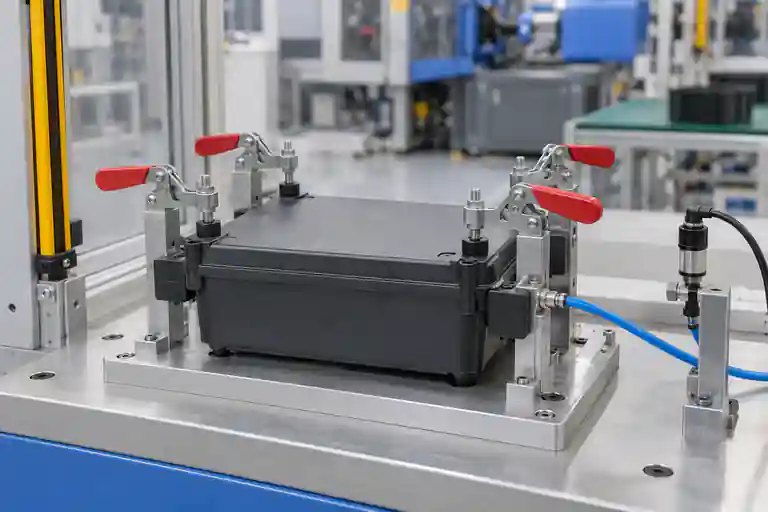
Kemudian evaluasi konfigurasi rakitan yang disetujui. Tutup, paking, dan pengencang dapat mendistribusikan ulang bentuk flensa, sedangkan perlengkapan atau urutan penjepit yang tidak rata dapat menyebabkan perbaikan palsu atau kegagalan palsu. Jangan bandingkan pemindaian yang tidak dibatasi dengan pengujian kebocoran yang sangat ketat seolah-olah keduanya mewakili kondisi batas yang sama.
3. Periksa alur, penutup tanah, dan diskontinuitas setempat
Periksa lebar alur, kedalaman dan kontinuitas hanya pada tempat yang ditentukan dalam gambar, dan periksa area perapat terhadap flash, sisa gerbang, bekas ejektor, perubahan permukaan akibat pengelasan, kontaminasi, kerusakan, atau tonjolan sisipan. Berikan perhatian khusus pada sudut, transisi pengikat, dan area di mana ketebalan dinding atau tata letak rusuk berubah di dekat jalur segel.
ISO 20457:2026 memberikan kerangka khusus plastik untuk toleransi geometris dan dimensi serta kondisi penerimaan, dengan mengenali efek seperti penyusutan, lengkungan, perilaku material, geometri, dan pemrosesan. Lihat ISO 20457:2026. Ini tidak memberikan toleransi alur paking universal untuk setiap penutup; persyaratan fungsional dan kemampuan pencetakan yang dapat dicapai harus disepakati dalam kumpulan data definisi produk.
4. Hubungkan pola distorsi dengan bukti cetakan
Pertahankan identitas sampel berdasarkan lot resin, rongga, dan urutan pengambilan. Simpan persiapan bahan, catatan pengisian dan penahanan tekanan, bukti suhu cetakan dan pendinginan, pengamatan ejeksi, kondisi sisipan dan waktu dari pencetakan hingga pengukuran. Bandingkan arah pergerakan flensa dengan tata letak gerbang, transisi ketebalan, rusuk, bos, dan asimetri pendinginan.
Autodesk menjelaskan profil penahanan tekanan, variasi ketebalan, dan sisipan cetakan sebagai faktor yang dapat memengaruhi lengkungan penyusutan diferensial, dan menyarankan untuk menjalankan kembali analisis yang relevan setelah perubahan desain atau proses. Lihat Panduan Autodesk tentang lengkungan penyusutan diferensial. Hal ini mendukung pengujian hipotesis; simulasi atau satu uji coba yang lebih baik tidak membuktikan akar permasalahan tanpa bukti yang dapat ditelusuri.
5. Kontrol paking, tutup, pengencang, dan pengaturan uji kebocoran
Gunakan bahan paking, bagian, kondisi sambungan dan lot yang sudah dilepas. Verifikasi revisi tutup, sisipan, pengencang, alat pengencang, urutan dan setiap tempat tinggal atau pengkondisian yang ditentukan. Catat kontak perlengkapan dan pastikan perlengkapan tidak melewati jalur beban produksi. Jaga tekanan uji kebocoran, media, waktu stabilisasi, durasi pengukuran, dan verifikasi peralatan sesuai rencana proyek yang disetujui.
IEC 60529 mengklasifikasikan tingkat perlindungan yang diberikan oleh selungkup peralatan listrik. Lihat versi konsolidasi IEC 60529. Cakupannya tidak berarti bahwa cetakan setengah kosong, uji tekanan improvisasi, atau semprotan air umum membuktikan peringkat IP. Penerapan produk, perakitan lengkap, metode pengujian, dan kriteria penerimaan memerlukan spesifikasi yang dirilis dan rencana pengujian yang memenuhi syarat.
6. Tutup T1 dengan bukti dimensi dan fungsional yang cocok
| Item tinjauan | Masukan terkontrol | Pertanyaan penutup | Bukti |
|---|---|---|---|
| Flensa keadaan bebas | Datum, pendukung, orientasi dan pengkondisian | Apakah bentuknya berulang tanpa pengekangan paksa? | Peta dimensi berulang berdasarkan rongga |
| Alur dan bidang perapat | Fitur yang ditentukan gambar dan jalur penyelidikan | Di manakah kontinuitas atau geometri lokal terganggu? | Profil dan rekaman visual yang dapat dilacak |
| Beban perakitan | Tutup, paking, pengencang dan urutan | Apakah kompresi didistribusikan melalui jalur beban produksi? | Catatan perakitan dan Peninjauan Saksi |
| Hipotesis cetakan | Riwayat material, gerbang, penahanan tekanan, pendinginan dan ejeksi | Mekanisme manakah yang cocok dengan arah dan pola rongga? | Rencana uji coba berversi dan bukti proses |
| Verifikasi kebocoran | Dirilis perakitan dan metode pengujian yang disetujui | Apakah perakitan yang dikoreksi memenuhi persyaratan proyek tanpa cacat baru? | Laporan pengujian ulang yang memenuhi syarat dan sampel yang disimpan |
Tabel ini merupakan saran pengendalian proyek editorial, bukan standar industri. Cakupan terkait tersedia di kategori cetakan khusus, layanan peninjauan cetakan dan layanan cetakan injeksi. Untuk kontrol tindakan korektif, lihat Daftar periksa tindakan korektif dan pengujian ulang T1. Untuk meninjau penutup tertentu, kirimkan CAD, gambar terkontrol, spesifikasi resin, peta sampel, revisi paking dan tutup, rencana pengikat, hasil dimensi, dan persyaratan uji kebocoran yang disetujui. Tidak ada kerataan tetap, dimensi alur, kompresi paking, torsi, tekanan, laju kebocoran, peringkat IP, pengaturan proses, hasil koreksi atau hasil pengiriman yang dijanjikan.
Pertanyaan yang sering diajukan
Apakah uji kebocoran yang gagal membuktikan dasar cetakan melengkung?
Tidak. Alasnya mungkin berkontribusi, namun penutup, paking, pengencang, sisipan, perlengkapan, dan pengaturan pengujian juga dapat memengaruhi hasilnya. Tinjau sistem penyegelan lengkap.
Haruskah flensa dijepit rata sebelum pengukuran dimensi?
Hanya jika rencana inspeksi yang dikeluarkan menentukan batasan tersebut. Pengukuran keadaan bebas dan pengukuran terkendali menjawab pertanyaan yang berbeda dan harus dilaporkan secara terpisah.
Bisakah tes tekanan yang lulus disebut peringkat IP?
Tidak. Klasifikasi IP memerlukan selungkup lengkap yang berlaku, metode tertentu, dan kriteria yang disetujui. Uji kebocoran pengembangan tidak otomatis setara.
Apakah satu sampel yang lolos cukup untuk menyetujui T1?
Tidak. Konfirmasikan pengulangan di seluruh rencana sampel, kondisi rongga dan pengkondisian yang disetujui, dan periksa bukti dimensi, perakitan, dan fungsional secara bersamaan.
Apa yang harus diberikan untuk tinjauan T1?
Menyediakan CAD dan gambar yang telah dirilis, definisi datum dan penahan, tingkat resin, ID sampel dan rongga, catatan cetakan, hasil alur dan flensa, revisi tutup dan paking, detail sisipan dan pengikat, revisi perlengkapan, metode pengujian, dan kriteria penerimaan yang disetujui.