Контекст продукта см. на странице формы корпуса аккумулятора.
Когда литой аккумуляторный корпус протекает во время испытаний Т1, видимая потеря воды или давления сама по себе не указывает на причину. Форма уплотнительной площадки, геометрия канавки под уплотнение, локальный заусенец, высота вставки, жесткость крышки, последовательность крепежа, состояние прокладки, нагрузка на приспособление и вариации формования - все это может повлиять на результат. Полезный обзор отделяет геометрию детали в свободном состоянии от собранной системы уплотнений, а затем снова подключает обе части к тесту выпущенного продукта. Запишите точную версию формы и детали, марку и партию смолы, полость, последовательность циклов литья, время выдержки, схема базирования и схема базирования и данные измерений, версию приспособления, партию прокладок, версию крышки, метод крепления и конфигурацию проверки на герметичность. Это общий инженерный пример, а не случай клиента или универсальная спецификация уплотнения.
1. Определите систему уплотнения перед ее измерением
Нанесите на карту весь путь уплотнения: дно и стенки канавок, уплотняющую площадку, углы, выступы, вставки, интерфейс крышки, уплотнительное соединение, если оно имеется, крепежные детали и контрольное отверстие. Отметьте, какие элементы принадлежат формованному основанию, крышке, прокладке и монтажному приспособлению. Утечка — это системный результат; его не следует автоматически назначать одной формованной половине.
Укажите схему базирования, определенную проектом, и функциональные особенности, подлежащие проверке. ISO 1101 определяет язык символов и правила интерпретации геометрических спецификаций. См. ISO 1101:2017. В чертеже и плане проверки все равно должны быть указаны фактические базы, допуски, условия крепления и метод измерения для этого корпуса.
2. Отделение геометрии в свободном состоянии от геометрии зажатой сборки.
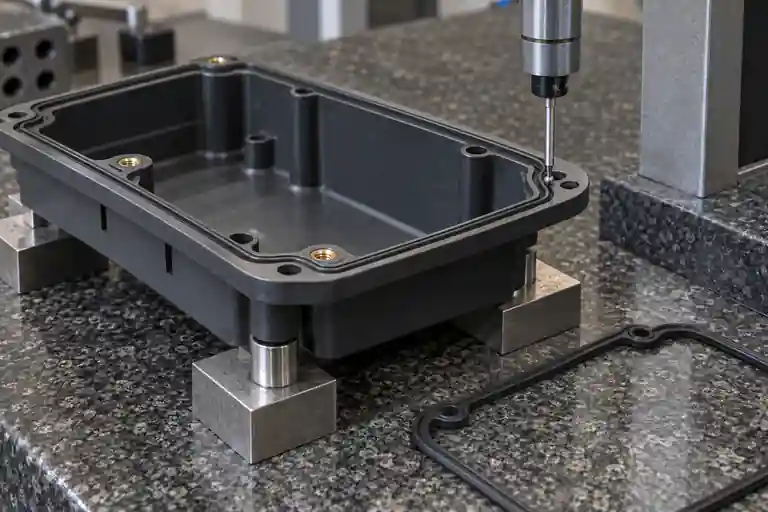
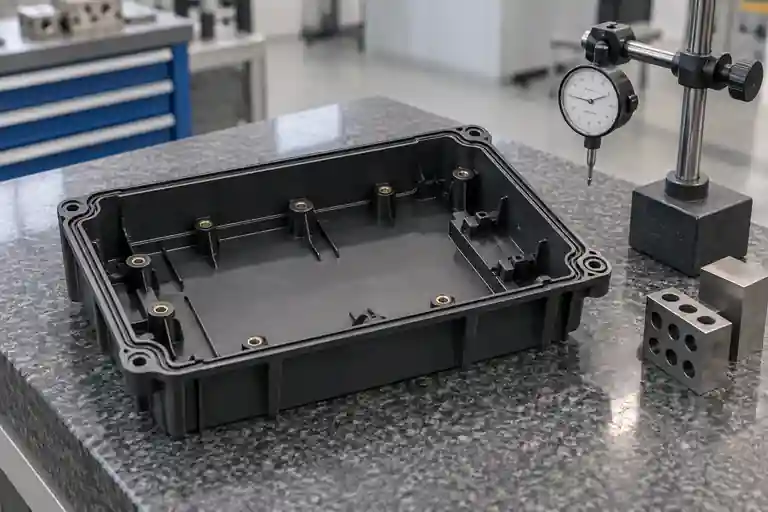
Измерьте корпус в согласованном свободном состоянии, используя повторяющиеся опоры, которые не сдавливают фланец. Запишите путь зонда, расположение опор, ориентацию, состояние подготовки, а также наличие вставок или других производственных компонентов. Повторите действия после удаления и замены образца, чтобы выявить изменения в настройке.
Затем оцените утвержденную собранную конфигурацию. Крышка, прокладка и крепежные детали могут изменить форму фланца, а неравномерная последовательность крепления или зажима может привести к ложному улучшению или ложному отказу. Не сравнивайте неограниченное сканирование с испытанием на утечку с сильными ограничениями, как если бы они представляли одно и то же граничное условие.
3. Осмотрите канавку, уплотнительную площадку и местные разрывы.
Проверяйте ширину, глубину и непрерывность канавок только там, где они определены на чертеже, и осматривайте уплотнительную площадку на наличие заусенцев, следов литника, следов выталкивателя, изменений поверхности, связанных со сваркой, загрязнений, повреждений или выступания вставки. Особое внимание уделите углам, переходам крепежных элементов и участкам, где изменяется толщина стенки или расположение ребер вблизи пути уплотнения.
ISO 20457:2026 обеспечивает специфичную для пластмасс структуру геометрических и размерных допусков и условий приемки, признавая такие эффекты, как усадка, коробление, поведение материала, геометрия и обработка. См. ISO 20457:2026. Он не обеспечивает универсальный допуск на прокладку и канавку для каждого корпуса; функциональные требования и достижимые возможности формования должны быть согласованы в наборе данных определения продукта.
4. Соедините образец искажения с формирующими доказательствами
Сохраняйте идентичность образца по партии смолы, полости и последовательности выстрелов. Сохраняйте записи о подготовке материала, заполнении и выдержке под давлением, данные о температуре формы и охлаждении, наблюдения за выталкиванием, состояние вставки и время от формования до измерения. Сравните направление движения фланца с расположением литников, переходами толщины, ребрами, выступами и асимметрией охлаждения.
Autodesk описывает профили выдержки под давлением, изменение толщины и вставки в пресс-форму как факторы, которые могут влиять на дифференциальную усадочную коробление, и советует повторно проводить соответствующие анализы после изменений в конструкции или процессе. См. Руководство Autodesk по дифференциальной усадочной короблению. Это поддерживает проверку гипотез; моделирование или одно улучшенное исследование не докажут основную причину без прослеживаемых формальных доказательств.
5. Контрольная прокладка, крышка, крепеж и установка для проверки герметичности.
Используйте утверждённый материал уплотнения, сечение, состояние соединения и партию. Проверьте ревизию крышки, вставки, крепеж, инструмент для затяжки, последовательность и любую указанную выдержку или состояние. Запишите контакты приспособления и убедитесь, что оно не обходит путь производственной нагрузки. Соблюдайте давление испытания на герметичность, среду, время стабилизации, продолжительность измерений и проверку оборудования в соответствии с утвержденным планом проекта.
IEC 60529 классифицирует степени защиты, обеспечиваемые оболочками электрооборудования. См. Объединенную версию IEC 60529. Его масштаб не означает, что пустая формованная половина, импровизированное испытание под давлением или обычная водяная струя подтвердят степень IP. Применимость продукта, полная сборка, метод испытаний и критерии приемки требуют опубликованной спецификации и квалифицированного плана испытаний.
6. Закройте T1 с соответствующими размерными и функциональными данными.
| Обзор элемента | Контролируемый вход | Заключительный вопрос | Доказательства |
|---|---|---|---|
| Свободный фланец | Базы, опоры, ориентация и кондиционирование | Повторяется ли форма без принудительного ограничения? | Повторная размерная карта полости |
| Канавка и уплотнительная поверхность | Определенные чертежом элементы и путь зонда | Где нарушена непрерывность или локальная геометрия? | Прослеживаемый профиль и визуальная запись |
| Монтажная нагрузка | Крышка, прокладка, крепеж и последовательность действий | Распределяется ли сжатие по пути рабочей загрузки? | Протокол сборки и проверка пятна контакта |
| Гипотеза формования | История материала, литников, выдержки под давлением, охлаждения и выброса | Какой механизм соответствует направлению и рисунку полости? | Версионный план испытания и доказательства процесса |
| Проверка утечки | Утверждённая сборка и утвержденный метод испытаний | Соответствует ли исправленная сборка требованию проекта без новых дефектов? | Квалифицированный отчет о повторных испытаниях и сохраненные образцы |
Эта таблица представляет собой редакционное предложение по управлению проектами, а не отраслевой стандарт. Соответствующий объем доступен в категория нестандартных пресс-форм, услуга по проверке пресс-форм и услуга по литью под давлением. Для контроля корректирующих действий см. Контрольный список корректирующих действий и повторных испытаний T1. Чтобы просмотреть конкретный корпус, отправьте CAD, контролируемые чертежи, спецификацию смолы, карту образцов, изменения прокладок и крышек, план крепежа, результаты размеров и утвержденные требования к испытаниям на герметичность. Никакая фиксированная плоскостность, размер канавки, сжатие прокладки, крутящий момент, давление, скорость утечки, класс IP, настройки процесса, результат коррекции или результат поставки не обещаются.
Часто задаваемые вопросы
Доказывает ли неудавшаяся проверка на герметичность формованное основание деформировано?
Нет. Основание может внести свой вклад, но крышка, прокладка, крепеж, вставки, приспособление и испытательная установка также могут повлиять на результат. Проверьте всю систему уплотнений.
Следует ли зажать фланец плоско перед измерением размеров?
Только если утверждённый план контроля определяет это ограничение. Измерения в свободном состоянии и с ограничениями отвечают на разные вопросы и должны сообщаться отдельно.
Может ли прохождение испытания под давлением называться рейтингом IP?
Нет. Классификация IP требует соответствующего полного корпуса, указанного метода и утвержденных критериев. Тест на утечку при разработке не является автоматически эквивалентным.
Достаточно ли одного проходного образца для утверждения Т1?
Нет. Подтвердите повторяемость утвержденного плана выборки, полости и состояния кондиционирования, а также проверьте размеры, сборку и функциональные доказательства вместе.
Что необходимо предоставить для проверки T1?
Предоставьте выпущенные CAD и чертежи, определения исходных данных и ограничений, марку смолы, идентификаторы образцов и полостей, записи формования, результаты канавок и фланцев, версии крышек и прокладок, детали вставок и крепежных деталей, версию приспособлений, метод испытаний и утвержденные критерии приемки.