Para conhecer o contexto do produto, consulte a página do molde da caixa da bateria.
Quando um invólucro de bateria moldado por injeção vaza durante o teste T1, a água visível ou a perda de pressão não identificam a causa por si só. O formato da área de vedação, a geometria da ranhura de vedação, o flash local, a altura da pastilha, a rigidez da tampa, a sequência de fixadores, a condição da gaxeta, a carga do acessório e a variação da moldagem podem influenciar o resultado. Uma revisão útil separa a geometria da peça em estado livre do sistema de vedação montado e, em seguida, reconecta ambos ao teste do produto liberado. Registre a revisão exata do molde e da peça, grau e lote da resina, cavidade, sequência de injeção, tempo de condicionamento, dados de medição, revisão do acessório, lote da junta, revisão da tampa, método de fixação e configuração do teste de vazamento. Este é um exemplo genérico de engenharia, não um caso de cliente ou uma especificação de vedação universal.
1. Defina o sistema de vedação antes de medi-lo
Mapeie o caminho completo da vedação: piso e paredes da ranhura, área de vedação, cantos, saliências, inserções, interface da tampa, junta de vedação, se houver, fixadores e porta de teste. Marque quais características pertencem à base moldada, tampa, gaxeta e dispositivo de montagem. Um vazamento é um resultado do sistema; não deve ser atribuído automaticamente a uma metade moldada.
Indique o esquema de referência definido pelo projeto e as características funcionais a serem inspecionadas. A ISO 1101 define a linguagem dos símbolos e as regras de interpretação para especificações geométricas. Consulte ISO 1101:2017. O desenho e o plano de inspeção ainda devem identificar os referências reais, as características toleradas, a condição de restrição e o método de medição para este invólucro.
2. Separe a geometria de estado livre da geometria de montagem fixada
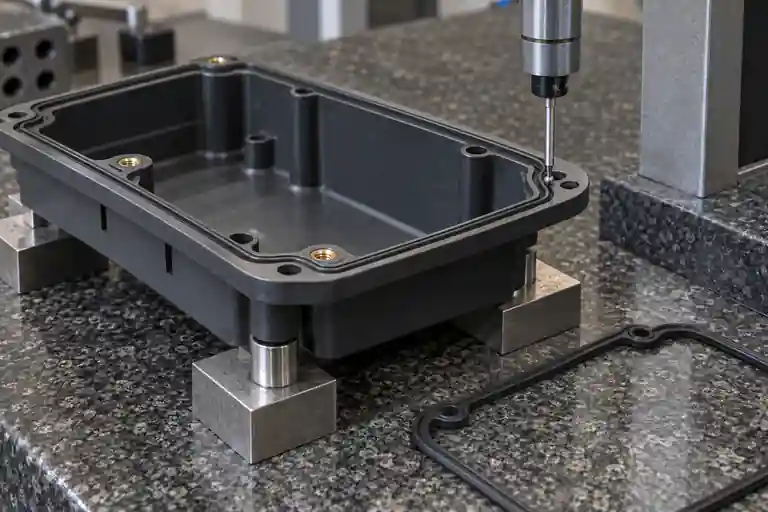
Meça o invólucro na condição de estado livre acordada usando suportes repetíveis que não forcem o planicidade do flange. Registre o caminho da sonda, locais de suporte, orientação, estado de condicionamento e se insertos ou outros componentes de produção estão presentes. Repita após remover e substituir a amostra para expor a variação de configuração.
Em seguida, avalie a configuração montada aprovada. A tampa, a junta e os fixadores podem redistribuir o formato do flange, enquanto uma fixação irregular ou uma sequência de fixação pode criar uma falsa melhoria ou uma falsa falha. Não compare uma varredura irrestrita com um teste de vazamento fortemente fixado, como se eles representassem a mesma condição limite.
3. Inspecione a ranhura, vedação e descontinuidades locais
Verifique a largura, a profundidade e a continuidade da ranhura apenas onde o desenho as define e inspecione a área de vedação quanto a rebarbas, vestígios de gate, testemunhas do ejetor, alterações de superfície relacionadas à solda, contaminação, danos ou saliências do inserto. Preste atenção especial aos cantos, transições de fixadores e regiões onde a espessura da parede ou o layout das nervuras mudam perto do caminho de vedação.
A ISO 20457:2026 fornece uma estrutura específica para plásticos para tolerâncias geométricas e dimensionais e condições de aceitação, reconhecendo efeitos como encolhimento, empenamento, comportamento do material, geometria e processamento. Consulte ISO 20457:2026. Ele não fornece uma tolerância universal de ranhura de vedação para todos os gabinetes; os requisitos funcionais e a capacidade de moldagem alcançável devem ser acordados no conjunto de dados de definição do produto.
4. Conecte o padrão de distorção às evidências de moldagem
Preserve a identidade da amostra por lote de resina, cavidade e sequência de injeção. Retenha a preparação do material, registros de enchimento e recalque, evidências de temperatura e resfriamento do molde, observações de ejeção, condição da pastilha e o tempo desde a moldagem até a medição. Compare a direção do movimento do flange com o layout da porta, transições de espessura, nervuras, saliências e assimetria de resfriamento.
A Autodesk descreve os perfis de empacotamento, a variação de espessura e as inserções do molde como fatores que podem influenciar o empenamento por contração diferencial e aconselha a reexecução das análises relevantes após alterações no projeto ou no processo. Consulte Orientações da Autodesk sobre empenamento por contração diferencial. Isto apoia o teste de hipóteses; simulação ou um ensaio melhorado não prova a causa raiz sem evidências moldadas rastreáveis.
5. Junta de controle, tampa, fixadores e configuração de teste de vazamento
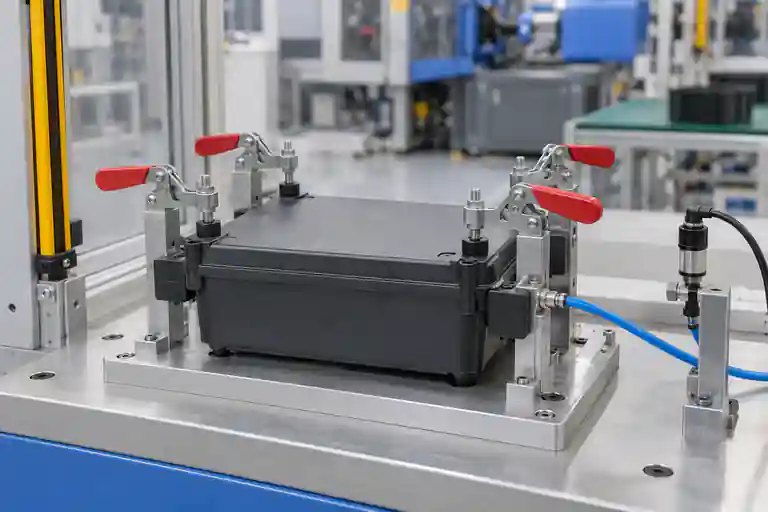
Use o material, seção, condição da junta e lote liberados. Verifique a revisão da tampa, inserções, fixadores, ferramenta de aperto, sequência e qualquer permanência ou condicionamento especificado. Registre os contatos do acessório e certifique-se de que o acessório não ignore o caminho de carga de produção. Mantenha a pressão do teste de vazamento, o meio, o tempo de estabilização, a duração da medição e a verificação do equipamento de acordo com o plano de projeto aprovado.
A IEC 60529 classifica os graus de proteção fornecidos por gabinetes de equipamentos elétricos. Consulte versão consolidada da IEC 60529. O seu âmbito não significa que uma metade moldada vazia, um teste de pressão improvisado ou uma pulverização de água genérica comprovem uma classificação IP. A aplicabilidade do produto, montagem completa, método de teste e critérios de aceitação exigem a especificação divulgada e o plano de teste qualificado.
6. Fechar T1 com evidências dimensionais e funcionais correspondentes
| Item de revisão | Entrada controlada | Pergunta final | Evidência |
|---|---|---|---|
| Flange de estado livre | Datum, suportes, orientação e condicionamento | A forma se repete sem restrição forçada? | Mapa dimensional repetido por cavidade |
| Sulco e terreno | Recursos definidos pelo desenho e caminho do apalpador | Onde a continuidade ou a geometria local é interrompida? | Perfil rastreável e registro visual |
| Carga de montagem | Tampa, junta, fixadores e sequência | A compactação é distribuída pelo caminho de carga de produção? | Registro de montagem e revisão de testemunhas |
| Hipótese de moldagem | Histórico de material, portão, embalagem, resfriamento e ejeção | Qual mecanismo corresponde à direção e ao padrão da cavidade? | Plano de teste versionado e evidências de processo |
| Verificação de vazamentos | Montagem liberada e método de teste aprovado | A montagem corrigida atende aos requisitos do projeto sem novos defeitos? | Relatório de reteste qualificado e amostras retidas |
Esta tabela é uma sugestão editorial de controle de projeto, não um padrão da indústria. O escopo relacionado está disponível em categoria de molde personalizado, serviço de revisão de molde e serviço de moldagem por injeção. Para controle de ações corretivas, consulte a Lista de verificação de ações corretivas e reteste T1. Para revisar um invólucro específico, envie o CAD, desenhos controlados, especificação de resina, mapa de amostras, revisões de juntas e tampas, plano de fixadores, resultados dimensionais e requisitos de teste de vazamento aprovados. Não é prometido nenhum planicidade fixo, dimensão da ranhura, compressão da junta, torque, pressão, taxa de vazamento, classificação IP, configuração do processo, resultado da correção ou resultado da entrega.
Perguntas frequentes
Um teste de vazamento com falha prova que a base moldada está deformada?
Não. A base pode contribuir, mas a tampa, a gaxeta, os fixadores, as inserções, o acessório e a configuração do teste também podem afetar o resultado. Revise o sistema de vedação completo.
O flange deve ser fixado de forma plana antes da medição dimensional?
Somente se o plano de inspeção divulgado definir essa restrição. As medições de estado livre e restrito respondem a questões diferentes e devem ser relatadas separadamente.
Um teste de pressão aprovado pode ser chamado de classificação IP?
Não. Uma classificação IP exige o invólucro completo aplicável, o método especificado e os critérios aprovados. Um teste de vazamento de desenvolvimento não é automaticamente equivalente.
Uma amostra aprovada é suficiente para aprovar o T1?
Não. Confirme a repetibilidade em todo o plano de amostra aprovado, cavidade e estado de condicionamento, e verifique as evidências dimensionais, de montagem e funcionais em conjunto.
O que deve ser fornecido para uma revisão T1?
Fornece CAD e desenhos liberados, definições de dados e restrições, grau de resina, IDs de amostras e cavidades, registros de moldagem, resultados de ranhuras e flanges, revisões de tampas e juntas, detalhes de insertos e fixadores, revisão de acessórios, método de teste e critérios de aceitação aprovados.