Để biết phạm vi sản xuất có liên quan, hãy xem danh mục khuôn tùy chỉnh.
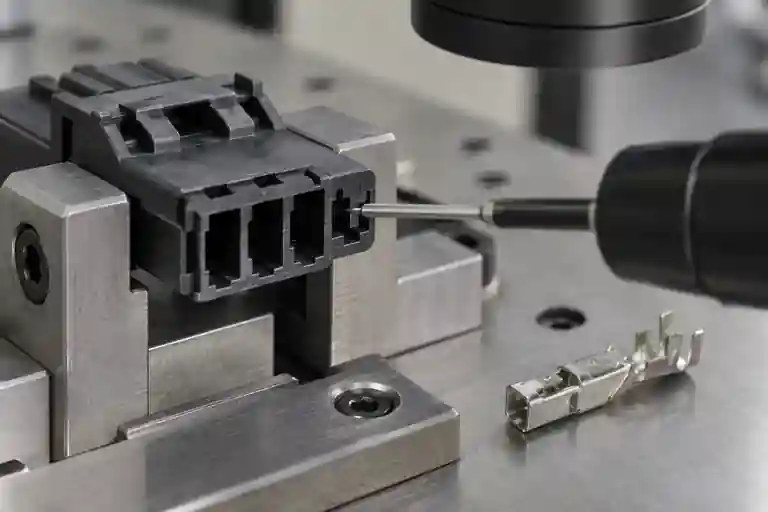
Nếu thiết bị đầu cuối khó lắp, lùi ra sau khi lắp ráp hoặc ngăn TPA đóng trong T1 thì không nên đổ lỗi cho vỏ đúc chỉ vì triệu chứng. Hướng đầu cuối, biến dạng uốn, tình trạng khóa khóa, hình học khoang, chớp cục bộ, bắn ngắn, dụng cụ không khớp, độ co nhựa, căn chỉnh đồ gá và tốc độ kiểm tra có thể thay đổi kết quả. Quá trình xem xét hữu ích sẽ tách khoang đúc ra khỏi phần tiếp xúc kim loại và quy trình lắp ráp, sau đó kết nối lại chúng bằng các mẫu có thể theo dõi được. Ghi lại các bản sửa đổi chính xác của vỏ và thiết bị đầu cuối, cấp nhựa và lô, khoang khuôn, trình tự bắn, thời gian điều hòa, lô thiết bị đầu cuối, dụng cụ uốn, kích thước dây, thiết bị chèn, phiên bản TPA và thiết lập kiểm tra lực. Đây là một ví dụ kỹ thuật chung, không phải trường hợp của khách hàng hay thông số kỹ thuật của đầu nối chung.
1. Cố định cấu hình đầu nối và nhận dạng mẫu
Xác định hệ thống đầu nối trước khi đo bất kỳ thứ gì: vỏ, nhóm tiếp xúc, tình trạng dây và uốn, vòng đệm nếu có, chốt khóa chính, vai giữ khuôn, TPA hoặc khóa phụ, bộ phận giao tiếp và hướng lắp ráp. Việc trộn các biến thể thiết bị đầu cuối hoặc sử dụng TPA chưa được phát hành có thể tạo ra lỗi giống như sự cố đúc khuôn.
Giữ mỗi vỏ được liên kết với việc sửa đổi khuôn, khoang, lô nhựa và thứ tự bắn. Giữ mỗi thiết bị đầu cuối được liên kết với lô tạo hình và mạ, dụng cụ uốn và chuẩn bị dây. Chụp ảnh tình trạng như đã nhận trước khi thử nghiệm chèn hoặc kéo để những hư hỏng sau này không bị nhầm lẫn với lỗi ban đầu.
2. Thiết lập các mốc chuẩn và kiểm tra toàn bộ khoang thiết bị đầu cuối
Kế hoạch kiểm tra phải xác định các mốc thể hiện vị trí của chuồng trong quá trình lắp ráp và ghép nối. ISO 5459:2024 quy định các quy tắc và phương pháp luận cho các mốc và hệ thống mốc. Xem ISO 5459:2024. Nó không chọn sơ đồ dữ liệu chức năng cho một đầu nối cụ thể; đó vẫn là quyết định về bản vẽ và xác định sản phẩm.
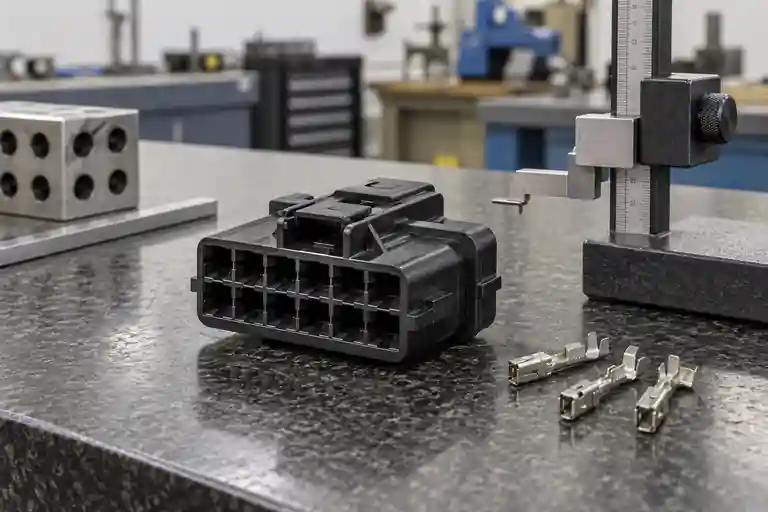
Kiểm tra lỗ mở phía trước, đầu vào phía sau, khoảng cách khoang, tường dẫn hướng, điểm dừng đầu cuối, vai khóa và đường dẫn TPA như một chuỗi chức năng. Sử dụng thiết bị cố định có thể lặp lại để không ép vỏ linh hoạt thành hình dạng. Lặp lại thiết lập sau khi lấy và thay thế mẫu, đồng thời so sánh các khoang mà không làm mất nhận dạng của chúng.
ISO 20457:2026 cung cấp một khuôn khổ dành riêng cho nhựa về dung sai kích thước và hình học cũng như các điều kiện chấp nhận, nhận biết các ảnh hưởng của vật liệu, độ co ngót, cong vênh, hình học và quá trình. Xem ISO 20457:2026. Nó không cung cấp một kích thước khoang hoặc dung sai vị trí chung cho mọi đầu nối.
3. Tách biệt lực chèn và lực giữ
Lực chèn bị ảnh hưởng bởi hướng đầu cuối, hình dạng đầu vào, nhiễu khoang, chớp sáng, mảnh vụn, biến dạng uốn và căn chỉnh thiết bị. Lực giữ phụ thuộc vào việc tiếp điểm có đạt đến điểm dừng dự kiến hay không và liệu chốt khóa và vai đúc có ăn khớp mà không bị hư hại hay không. Lực chèn cao không tự động chứng tỏ một khoang nhỏ và kết quả lưu giữ thấp không tự động chứng tỏ nhựa yếu.
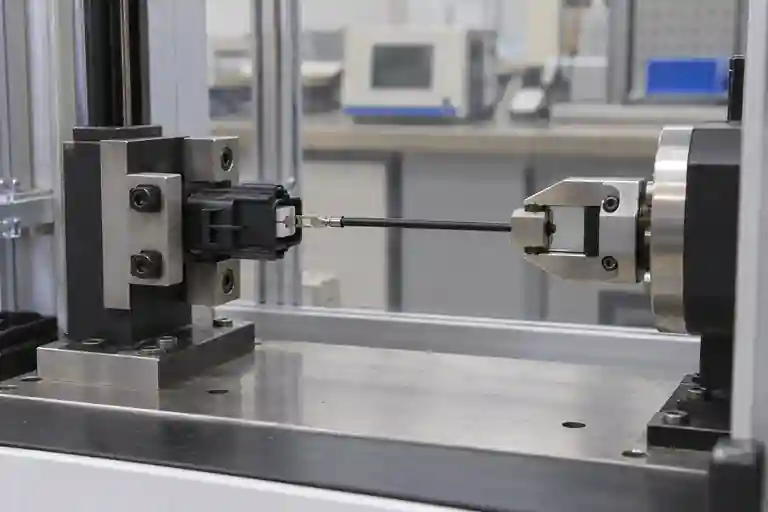
IEC 60512-15-1:2008 xác định một phương pháp tiêu chuẩn để đánh giá hiệu quả của hệ thống giữ tiếp điểm đối với tải trọng dọc trục. Xem IEC 60512-15-1. IEC 60512-13-1:2006 đề cập đến các lực liên kết và tách biệt đối với các đầu nối ghép nối, bao gồm các thiết bị khóa hoặc bịt kín. Xem IEC 60512-13-1. Các phương pháp này không thay thế thông số kỹ thuật hiện hành của sản phẩm đầu nối, tốc độ thử nghiệm, giá trị điều hòa hoặc giá trị chấp nhận.
4. Kiểm tra các chi tiết đúc và kim loại trước khi thay dao
Trên vỏ, hãy tìm đèn flash ở vai dẫn vào hoặc khóa, bắn ngắn, cặn liên quan đến cháy, ảnh hưởng của cổng hoặc đầu phun, không khớp, thay đổi độ bóng cục bộ, thành khoang bị cong vênh và nhiễu TPA. Trên thiết bị đầu cuối, kiểm tra các phím định hướng, chiều cao khóa, vệt, hư hỏng lớp mạ, độ méo của thùng uốn và căn chỉnh dây. Sử dụng hình ảnh phóng to và giữ lại các bộ phận bị lỗi ở trạng thái đã được kiểm tra.
So sánh kiểu hư hỏng theo khoang khuôn, lô thiết bị đầu cuối và trạm chèn. Nếu một lô đầu cuối bị lỗi trên một số khoang khuôn thì việc thay khuôn trước có thể là một thử nghiệm sai lầm. Nếu một khoang khuôn lặp lại cùng một mô hình hình học và lực với các đầu cuối được kiểm soát thì giả thuyết khuôn sẽ trở nên mạnh mẽ hơn.
5. Xác minh khóa chính, trình tự TPA và thiết lập kiểm tra
Thiết bị đầu cuối phải đạt đến vị trí ngồi được thả ra trước khi áp dụng TPA. Không buộc đóng TPA để ẩn một điểm tiếp xúc chưa được đặt đúng vị trí. TE Connectivity lưu ý rằng chốt khóa sẽ gắn vào vai giữ vỏ sau khi lắp hoàn toàn và các thiết bị TPA có thể hỗ trợ lắp đặt đúng cách khi được chỉ định. Xem Hướng dẫn của TE về cách áp dụng thiết bị đầu cuối dạng uốn vào vỏ nhựa. Bản vẽ sản phẩm và thông số kỹ thuật ứng dụng vẫn kiểm soát trình tự và kiểm tra thực tế.
Để kiểm tra lực, điều hòa mẫu điều khiển, hướng kéo, căn chỉnh vật cố định, vị trí hàm, tốc độ kiểm tra, về 0 và liệu TPA có được lắp hay không. Ghi lại đường cong lực và dạng hư hỏng, không chỉ giá trị đỉnh. Phân biệt hiện tượng kéo tiếp xúc, biến dạng mũi thương, hư hỏng vai, trượt dây, hỏng uốn và gãy vỏ.
6. Đóng T1 với bằng chứng về chiều và chức năng phù hợp
| Đánh giá mục | Đầu vào được kiểm soát | Câu hỏi kết thúc | Bằng chứng |
|---|---|---|---|
| Hình học khoang | Hệ thống mốc, vật cố định và đường dẫn đầu dò | Mô hình khoang tương tự có lặp lại sau khi thiết lập lại không? | Bản đồ chiều được lập chỉ mục khoang |
| Tình trạng đầu cuối | Số bộ phận, lô, hướng và độ uốn | Địa chỉ liên hệ có tuân thủ trước khi chèn không? | Hình ảnh đến và sau kiểm tra |
| Duy trì chính | Lance, vai đúc và chiều sâu ngồi | Khóa có hoạt động mà không bị hư hỏng không? | Kiểm tra phần hoặc quang học |
| Hoạt động TPA | Phát hành TPA và trình tự lắp ráp | Nó chỉ đóng cửa sau khi có đủ chỗ ngồi? | Kiểm tra lắp ráp được ghi lại |
| Buộc xác minh | Căn chỉnh, tốc độ, điều hòa và cấu hình | Kế hoạch mẫu được phê duyệt có đáp ứng yêu cầu sản phẩm không? | Đường cong lực, dạng hư hỏng và mẫu được giữ lại |
Bảng này là một gợi ý biên tập về kiểm soát dự án, không phải là một tiêu chuẩn ngành. Các khả năng liên quan được liệt kê trong dịch vụ đánh giá khuôn và dịch vụ ép phun. Để kiểm soát hành động khắc phục, hãy xem danh sách kiểm tra lại và hành động khắc phục T1. Để xem xét vỏ đầu nối, gửi CAD, bản vẽ được kiểm soát, số bộ phận vỏ và thiết bị đầu cuối, lô nhựa và thiết bị đầu cuối, bản đồ khoang, thiết lập uốn, kết quả kích thước, đường cong lực, phiên bản TPA và tiêu chí chấp nhận được phê duyệt. Không hứa hẹn dung sai khoang cố định, lực chèn, lực giữ, tốc độ kéo, cài đặt nhựa, kết quả hiệu chỉnh, chứng nhận hoặc kết quả giao hàng.
Câu hỏi thường gặp
Lực chèn đầu cuối cao có chứng tỏ khoang đúc quá nhỏ không?
Không. Sự định hướng, các gờ ở đầu cuối, biến dạng uốn, mảnh vụn, sự căn chỉnh của vật cố định và hư hỏng do đầu vào cũng có thể làm tăng lực. So sánh các thiết bị đầu cuối được kiểm soát và các phép đo khoang.
Lực giữ thấp có chứng tỏ vật liệu làm vỏ máy yếu không?
Không. Việc tiếp xúc không đúng vị trí, kim bị hỏng, biến thể đầu cuối sai hoặc hướng kiểm tra không chính xác có thể gây ra triệu chứng tương tự.
TPA có thể được sử dụng để đẩy các thiết bị đầu cuối vào vị trí không?
Chỉ khi đặc tả ứng dụng được phát hành xác định rõ ràng hành động đó. Nhìn chung, hãy xác nhận chỗ ngồi chính trước khi áp dụng khóa phụ.
Liệu một lần vượt qua bài kiểm tra kéo có đủ để được phê duyệt T1 không?
Không. Sử dụng kế hoạch mẫu đã được phê duyệt trên các khoang khuôn có liên quan, lô đầu cuối và trạng thái điều hòa, đồng thời xem xét chế độ hư hỏng cũng như lực đo được.
Cần cung cấp những gì cho buổi đánh giá T1 này?
Cung cấp CAD và bản vẽ đã phát hành, định nghĩa mốc, cấp nhựa, ID khoang và mẫu, hồ sơ đúc, số bộ phận thiết bị đầu cuối và TPA, thiết lập lô thiết bị đầu cuối và uốn, đo khoang, bản ghi chèn, đường cong lực, chi tiết cố định và tiêu chí chấp nhận được phê duyệt.