Untuk cakupan manufaktur terkait, lihat kategori cetakan khusus.
Jika terminal sulit untuk dimasukkan, mundur setelah perakitan atau mencegah TPA menutup selama T1, rumahan yang dibentuk tidak boleh disalahkan hanya karena gejalanya saja. Orientasi terminal, deformasi crimp, kondisi tombak pengunci, geometri rongga, flash lokal, tembakan pendek, ketidaksesuaian pahat, penyusutan resin, penyelarasan perlengkapan, dan kecepatan pengujian dapat mengubah hasil. Tinjauan yang berguna memisahkan rongga cetakan dari kontak logam dan proses perakitan, kemudian menghubungkannya kembali dengan sampel yang dapat dilacak. Catat revisi housing dan gambar terminal yang tepat, kualitas dan lot resin, rongga cetakan, urutan pengambilan gambar, waktu pengkondisian, lot terminal, perkakas crimp, ukuran kawat, peralatan penyisipan, versi TPA, dan pengaturan uji gaya. Ini adalah contoh teknik umum, bukan kasus pelanggan atau spesifikasi konektor universal.
1. Bekukan konfigurasi konektor dan identitas sampel
Tentukan sistem konektor sebelum mengukur apa pun: wadah, rangkaian kontak, kondisi kawat dan kerutan, segel jika ada, tombak pengunci primer, bahu penahan cetakan, TPA atau kunci sekunder, bagian kawin dan arah perakitan. Mencampur varian terminal atau menggunakan TPA yang belum dirilis dapat menghasilkan kegagalan yang terlihat seperti masalah pencetakan.
Jaga agar setiap housing tetap terhubung dengan revisi cetakan, rongga, lot resin, dan urutan pengambilan gambar. Jaga agar setiap terminal tetap terhubung dengan tempat pembentukan dan pelapisan, aplikator crimp, dan persiapan kawat. Foto kondisi saat diterima sebelum pemasangan atau pengujian tarik agar kerusakan selanjutnya tidak disalahartikan sebagai cacat asli.
2. Tetapkan data dan periksa seluruh rongga terminal
Rencana inspeksi harus menentukan data yang mewakili lokasi kandang selama perakitan dan perkawinan. ISO 5459:2024 menetapkan aturan dan metodologi untuk datum dan sistem datum. Lihat ISO 5459:2024. Ia tidak memilih skema datum fungsional untuk konektor tertentu; itu tetap merupakan keputusan gambar dan definisi produk.
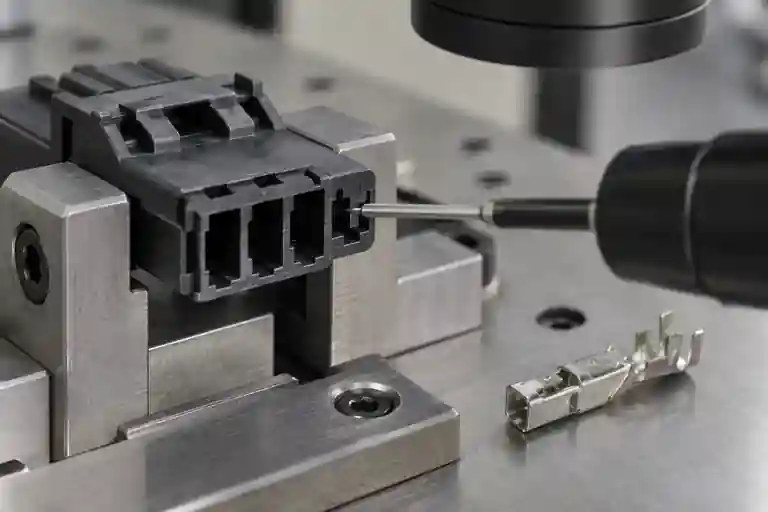
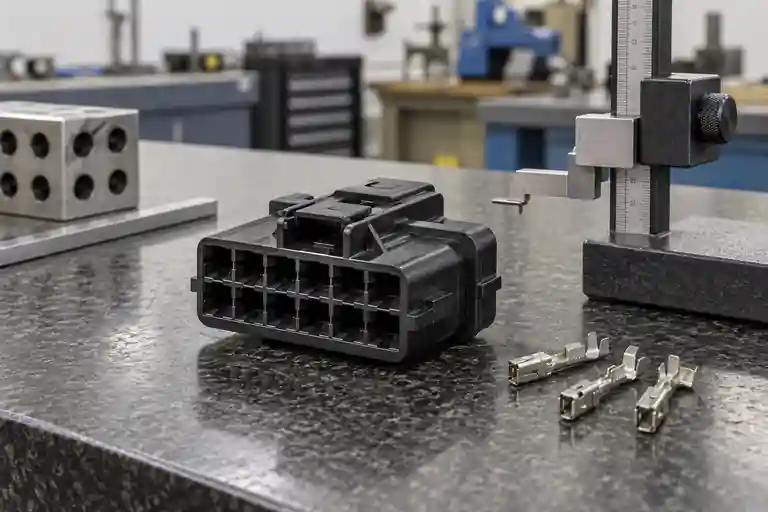
Periksa bukaan depan, lead-in belakang, rongga pitch, dinding pemandu, terminal stop, bahu pengunci dan jalur TPA sebagai satu rantai fungsional. Gunakan perlengkapan berulang yang tidak menekan wadah fleksibel ke dalam bentuknya. Ulangi pengaturan setelah mengeluarkan dan mengganti sampel, dan bandingkan rongga tanpa kehilangan identitasnya.
ISO 20457:2026 memberikan kerangka khusus plastik untuk toleransi dimensi dan geometri serta kondisi penerimaan, mengenali pengaruh material, penyusutan, lengkungan, geometri, dan proses. Lihat ISO 20457:2026. Ini tidak memberikan satu ukuran rongga universal atau toleransi posisi untuk setiap konektor.
3. Pisahkan gaya penyisipan dari gaya retensi
Gaya penyisipan dipengaruhi oleh orientasi terminal, geometri lead-in, interferensi rongga, flash, serpihan, distorsi crimp, dan penyelarasan peralatan. Kekuatan retensi tergantung pada apakah kontak mencapai penghentian yang diinginkan dan apakah tombak pengunci dan bahu cetakan terpasang tanpa kerusakan. Gaya penyisipan yang tinggi tidak serta merta menghasilkan rongga yang kecil, dan hasil retensi yang rendah tidak serta merta membuktikan resin lemah.
IEC 60512-15-1:2008 mendefinisikan metode standar untuk menilai efektivitas sistem penahan kontak terhadap beban aksial. Lihat IEC 60512-15-1. IEC 60512-13-1:2006 membahas gaya pengikatan dan pemisahan untuk konektor berpasangan, termasuk perangkat pengunci atau penyegelan. Lihat IEC 60512-13-1. Metode ini tidak menggantikan spesifikasi produk konektor, kecepatan pengujian, pengondisian, atau nilai penerimaan yang berlaku.
4. Periksa fitur cetakan dan logam sebelum mengganti alat
Pada housing, carilah lampu kilat pada lead-in atau locking shoulder, short shot, endapan akibat terbakar, pengaruh gerbang atau ejektor, ketidakcocokan, perubahan kilap lokal, dinding rongga melengkung, dan gangguan TPA. Pada terminal, periksa tombol orientasi, tinggi tombak pengunci, gerinda, kerusakan pelapisan, distorsi crimp-barrel, dan keselarasan kabel. Gunakan gambar yang diperbesar dan pertahankan bagian yang gagal dalam kondisi pengujian.
Bandingkan pola kegagalan berdasarkan rongga cetakan, lot terminal, dan stasiun penyisipan. Jika satu lot terminal gagal di beberapa rongga cetakan, mengganti cetakan terlebih dahulu mungkin merupakan eksperimen yang salah. Jika satu rongga cetakan mengulangi pola geometris dan gaya yang sama dengan terminal yang dikontrol, hipotesis cetakan menjadi lebih kuat.
5. Verifikasi kunci utama, urutan TPA, dan pengaturan pengujian
Terminal harus mencapai posisi duduk bebas sebelum TPA diterapkan. Jangan menutup paksa TPA untuk menyembunyikan kontak yang tidak terpasang sempurna. TE Connectivity mencatat bahwa tombak pengunci mengikat bahu penahan housing setelah penyisipan penuh dan perangkat TPA dapat mendukung pemasangan yang benar bila ditentukan. Lihat panduan TE tentang penerapan terminal berkerut pada rumah plastik. Gambar produk dan spesifikasi aplikasi masih mengontrol urutan dan pengecekan sebenarnya.
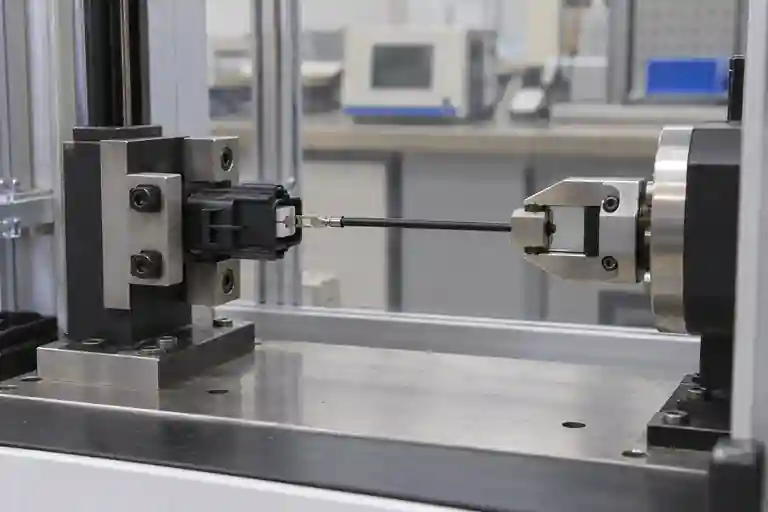
Untuk pengujian gaya, kontrol pengondisian sampel, arah tarikan, penyelarasan perlengkapan, posisi rahang, kecepatan pengujian, penekanan tombol, dan apakah TPA dipasang. Catat kurva gaya dan modus kegagalan, bukan hanya nilai puncaknya. Bedakan antara penarikan kontak, deformasi tombak, kerusakan bahu, selip kawat, kegagalan crimp, dan patahnya rumahan.
6. Tutup T1 dengan bukti dimensi dan fungsional yang cocok
| Barang ulasan | Masukan terkontrol | Pertanyaan penutup | Bukti |
|---|---|---|---|
| Geometri rongga | Sistem datum, perlengkapan dan jalur probe | Apakah pola rongga yang sama berulang setelah penyetelan ulang? | Peta dimensi yang diindeks rongga |
| Kondisi terminal | Nomor bagian, lot, orientasi dan crimp | Apakah kontak sudah sesuai sebelum dimasukkan? | Gambar masuk dan pasca tes |
| Retensi primer | Tombak, bahu yang dibentuk dan kedalaman tempat duduk | Apakah kuncinya terpasang tanpa kerusakan? | Bagian atau inspeksi optik |
| Operasi TPA | Merilis TPA dan urutan perakitan | Apakah tutup hanya setelah tempat duduk penuh? | Pemeriksaan perakitan yang tercatat |
| Verifikasi paksa | Penyelarasan, kecepatan, pengkondisian dan konfigurasi | Apakah rencana sampel yang disetujui memenuhi persyaratan produknya? | Kurva gaya, mode kegagalan, dan sampel yang tertahan |
Tabel ini merupakan saran pengendalian proyek editorial, bukan standar industri. Kemampuan terkait tercantum dalam layanan peninjauan cetakan dan layanan pencetakan injeksi. Untuk kontrol tindakan korektif, lihat Daftar periksa tindakan korektif dan pengujian ulang T1. Untuk meninjau rumah konektor, kirimkan CAD, gambar terkontrol, nomor komponen rumah dan terminal, lot resin dan terminal, peta rongga, pengaturan crimp, hasil dimensi, kurva gaya, versi TPA, dan kriteria penerimaan yang disetujui. Tidak ada toleransi rongga tetap, gaya penyisipan, gaya retensi, kecepatan tarik, pengaturan resin, hasil koreksi, sertifikasi atau hasil pengiriman yang dijanjikan.
Pertanyaan yang sering diajukan
Apakah gaya penyisipan terminal yang tinggi membuktikan rongga cetakan terlalu kecil?
Orientasi, gerinda terminal, deformasi kerutan, serpihan, penyelarasan perlengkapan, dan kerusakan awal juga dapat meningkatkan gaya. Bandingkan terminal terkontrol dan pengukuran rongga.
Apakah gaya retensi yang rendah membuktikan bahwa material rumah lemah?
Tidak. Kontak yang tidak terpasang sempurna, tombak yang rusak, varian terminal yang salah, atau arah pengujian yang salah dapat menimbulkan gejala yang sama.
Dapatkah TPA digunakan untuk mendorong terminal ke posisinya?
Hanya jika spesifikasi aplikasi yang dirilis secara eksplisit mendefinisikan tindakan tersebut. Dalam tinjauan umum, konfirmasikan tempat duduk utama sebelum menerapkan kunci sekunder.
Apakah satu kali lulus uji tarik cukup untuk menyetujui T1?
Tidak. Gunakan rencana sampel yang disetujui di seluruh rongga cetakan, lot terminal, dan kondisi pengkondisian yang relevan, dan tinjau mode kegagalan serta gaya yang diukur.
Apa yang harus disediakan untuk tinjauan T1 ini?
Menyediakan CAD dan gambar yang dirilis, definisi datum, kadar resin, ID rongga dan sampel, catatan cetakan, nomor komponen terminal dan TPA, lot terminal dan pengaturan crimp, pengukuran rongga, catatan penyisipan, kurva gaya, detail perlengkapan, dan kriteria penerimaan yang disetujui.