Informationen zum entsprechenden Fertigungsumfang finden Sie in der Kategorie für benutzerdefinierte Formen.
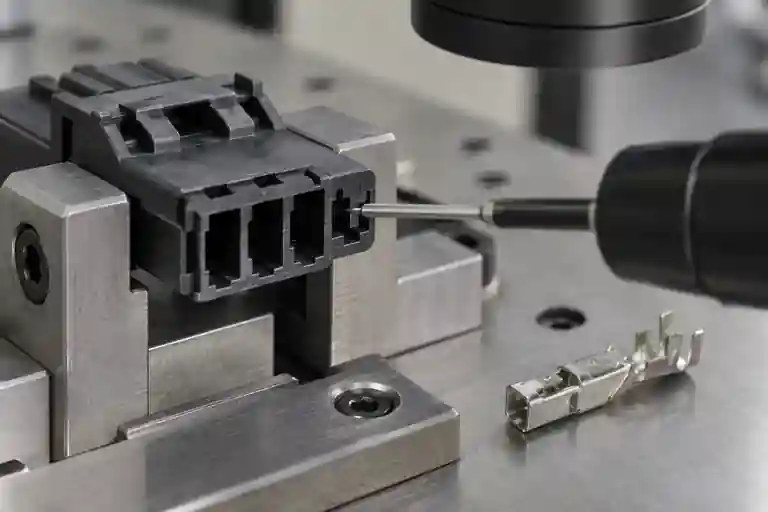
Wenn sich ein Anschluss nur schwer einführen lässt, sich nach der Montage löst oder verhindert, dass sich ein TPA während T1 schließt, sollte das vergossene Gehäuse nicht allein auf das Symptom zurückzuführen sein. Anschlussausrichtung, Crimpverformung, Zustand der Verriegelungslanze, Hohlraumgeometrie, lokaler Grat, Fehlschuss, Werkzeugfehlanpassung, Harzschrumpfung, Ausrichtung der Vorrichtung und Testgeschwindigkeit können das Ergebnis verändern. Eine nützliche Überprüfung trennt den geformten Hohlraum vom Metallkontakt und dem Montageprozess und verbindet sie dann wieder mit rückverfolgbaren Proben. Erfassen Sie die genauen Überarbeitungen der Gehäuse- und Anschlusszeichnungen, die Harzsorte und -charge, den Formhohlraum, die Schussfolge, die Konditionierungszeit, die Anschlusscharge, das Crimpwerkzeug, die Drahtgröße, die Einführausrüstung, die TPA-Version und den Aufbau des Krafttests. Dies ist ein allgemeines technisches Beispiel, kein Kundenfall oder eine universelle Steckverbinderspezifikation.
1. Frieren Sie die Connector-Konfiguration und die Beispielidentität ein
Definieren Sie das Steckverbindersystem, bevor Sie etwas messen: Gehäuse, Kontaktfamilie, Draht- und Crimpzustand, Dichtung (falls vorhanden), primäre Verriegelungslanze, geformte Halteschulter, TPA oder sekundäre Verriegelung, passendes Teil und Montagerichtung. Das Mischen von Terminalvarianten oder die Verwendung eines nicht freigegebenen TPA kann zu einem Fehler führen, der wie ein Formproblem aussieht.
Halten Sie jedes Gehäuse mit der Formrevision, der Kavität, der Harzcharge und der Schussreihenfolge verknüpft. Sorgen Sie dafür, dass jeder Anschluss mit der Formungs- und Plattierungspartie, dem Crimpapplikator und der Drahtvorbereitung verknüpft ist. Fotografieren Sie vor dem Einsetzen oder Zugtest den Zustand im Lieferzustand, damit spätere Schäden nicht mit einem ursprünglichen Defekt verwechselt werden.
2. Richten Sie Bezugspunkte ein und prüfen Sie den gesamten Anschlusshohlraum
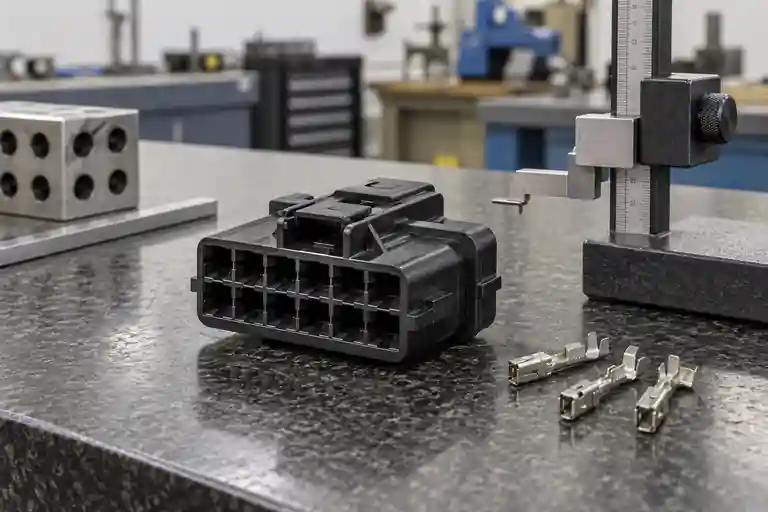
Der Inspektionsplan sollte Bezugspunkte definieren, die darstellen, wie das Gehäuse während der Montage und des Zusammensteckens positioniert wird. ISO 5459:2024 legt Regeln und Methoden für Datumsangaben und Datumssysteme fest. Siehe ISO 5459:2024. Es wird nicht das funktionale Bezugsschema für einen bestimmten Verbinder ausgewählt; Das bleibt eine Zeichnungs- und Produktdefinitionsentscheidung.
Überprüfen Sie die vordere Öffnung, die hintere Einführung, den Hohlraumabstand, die Führungswände, die Endanschläge, die Verriegelungsschulter und den TPA-Weg als eine Funktionskette. Verwenden Sie eine reproduzierbare Vorrichtung, die ein flexibles Gehäuse nicht in seine Form drückt. Wiederholen Sie den Aufbau nach dem Entfernen und Ersetzen der Probe und vergleichen Sie Hohlräume, ohne ihre Identität zu verlieren.
ISO 20457:2026 bietet einen kunststoffspezifischen Rahmen für Maß- und Geometrietoleranzen und Akzeptanzbedingungen und erkennt Material-, Schrumpf-, Verzugs-, Geometrie- und Prozesseinflüsse. Siehe ISO 20457:2026. Es gibt keine universelle Hohlraumgröße oder Positionstoleranz für jeden Steckverbinder.
3. Trennen Sie die Einführkraft von der Haltekraft
Die Einsteckkraft wird durch die Polausrichtung, die Einführungsgeometrie, Hohlrauminterferenzen, Grate, Ablagerungen, Crimpverzerrungen und die Geräteausrichtung beeinflusst. Die Haltekraft hängt davon ab, ob der Kontakt den vorgesehenen Anschlag erreicht und ob Rastzunge und Formschulter beschädigungsfrei einrasten. Eine hohe Einpresskraft weist nicht automatisch auf eine kleine Kavität hin, und ein niedriges Retentionsergebnis weist nicht automatisch auf ein schwaches Harz hin.
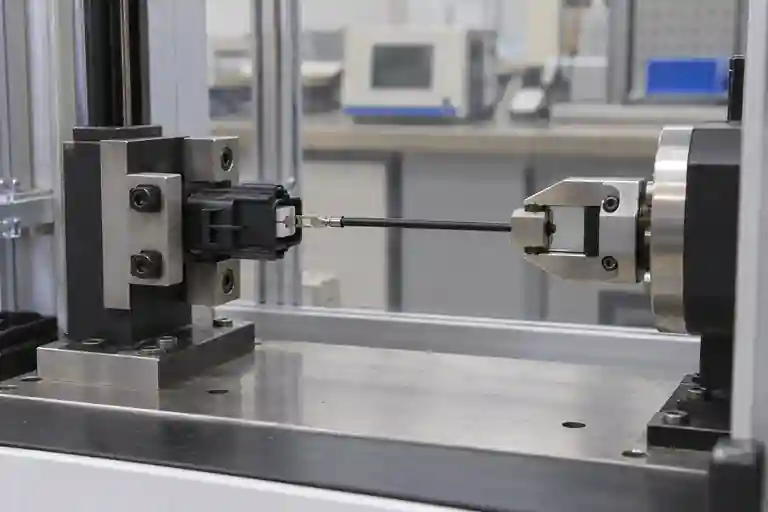
IEC 60512-15-1:2008 definiert eine Standardmethode zur Bewertung der Wirksamkeit eines Kontakthaltesystems gegenüber axialer Belastung. Siehe IEC 60512-15-1. IEC 60512-13-1:2006 befasst sich mit Eingriffs- und Trennkräften für Gegensteckverbinder, einschließlich Verriegelungs- oder Dichtungsvorrichtungen. Siehe IEC 60512-13-1. Diese Methoden ersetzen nicht die Produktspezifikation, Testgeschwindigkeit, Konditionierung oder den Akzeptanzwert des jeweiligen Steckverbinders.
4. Überprüfen Sie geformte und metallische Merkmale, bevor Sie das Werkzeug wechseln
Achten Sie am Gehäuse auf Grate an der Einführungs- oder Verriegelungsschulter, Kurzschüsse, durch Verbrennungen verursachte Ablagerungen, Anschnitt- oder Auswerfereinflüsse, Fehlanpassungen, lokale Glanzveränderungen, verzogene Hohlraumwände und TPA-Störungen. Überprüfen Sie am Anschluss Ausrichtungsschlüssel, Höhe der Verriegelungslanze, Grate, Beschädigungen der Beschichtung, Verformung des Crimpzylinders und Ausrichtung der Drähte. Verwenden Sie vergrößerte Bilder und bewahren Sie fehlerhafte Teile im geprüften Zustand auf.
Vergleichen Sie das Fehlermuster nach Formhohlraum, Anschlussstück und Einlegestation. Wenn ein Endlos über mehrere Formhohlräume hinweg ausfällt, kann es das falsche Experiment sein, zuerst die Form auszutauschen. Wenn ein Formhohlraum das gleiche geometrische und Kraftmuster mit kontrollierten Anschlüssen wiederholt, wird die Formhypothese stärker.
5. Überprüfen Sie die primäre Sperre, die TPA-Sequenz und den Testaufbau
Das Terminal sollte die freigegebene Sitzposition erreichen, bevor der TPA angewendet wird. Erzwingen Sie nicht das Schließen eines TPA, um einen unvollständig sitzenden Kontakt zu verbergen. TE Connectivity weist darauf hin, dass eine Verriegelungslanze nach dem vollständigen Einsetzen in die Halteschulter des Gehäuses eingreift und dass TPA-Geräte bei entsprechender Spezifikation eine ordnungsgemäße Installation unterstützen können. Siehe TE-Anleitung zum Anbringen von Crimpklemmen an Kunststoffgehäusen. Produktzeichnungen und Anwendungsspezifikationen steuern weiterhin den tatsächlichen Ablauf und die Kontrollen.
Für Krafttests kontrollieren Sie die Konditionierung der Probe, die Zugrichtung, die Ausrichtung der Vorrichtung, die Backenposition, die Testgeschwindigkeit, die Nullstellung und ob der TPA angebracht ist. Zeichnen Sie die Kraftkurve und den Versagensmodus auf, nicht nur den Spitzenwert. Unterscheiden Sie zwischen Kontaktabriss, Lanzenverformung, Schulterschäden, Drahtdurchrutschen, Crimpversagen und Gehäusebruch.
6. Schließen Sie T1 mit passenden Dimensions- und Funktionsnachweisen
| Artikel überprüfen | Kontrollierte Eingabe | Schlussfrage | Beweise |
|---|---|---|---|
| Hohlraumgeometrie | Bezugssystem, Vorrichtung und Sondenweg | Wiederholt sich das gleiche Hohlraummuster nach dem erneuten Einrichten? | Hohlraumindizierte Dimensionskarte |
| Endzustand | Teilenummer, Charge, Ausrichtung und Crimp | War der Kontakt vor dem Einsetzen konform? | Eingehende und Post-Test-Bilder |
| Primäre Aufbewahrung | Lanze, geformte Schulter und Sitztiefe | Ist das Schloss ohne Beschädigung eingerastet? | Schnitt- oder optische Inspektion |
| TPA-Betrieb | Freigegebene TPA und Montagereihenfolge | Schließt es sich erst nach vollständiger Bestuhlung? | Protokollierte Montagekontrolle |
| Überprüfung erzwingen | Ausrichtung, Geschwindigkeit, Konditionierung und Konfiguration | Erfüllt der genehmigte Musterplan seine Produktanforderungen? | Kraftkurven, Versagensarten und Rückstellproben |
Bei dieser Tabelle handelt es sich um einen redaktionellen Vorschlag zur Projektsteuerung, nicht um einen Industriestandard. Zugehörige Funktionen sind unter Formprüfungsservice und Spritzgussservice aufgeführt. Informationen zur Kontrolle der Korrekturmaßnahmen finden Sie in der T1-Checkliste für Korrekturmaßnahmen und erneute Tests. Um ein Steckverbindergehäuse zu überprüfen, reichen Sie CAD, kontrollierte Zeichnungen, Gehäuse- und Anschlussteilenummern, Harz- und Anschlusschargen, Hohlraumkarte, Crimp-Setup, Abmessungsergebnisse, Kraftkurven, TPA-Version und genehmigte Abnahmekriterien ein. Es werden keine festen Hohlraumtoleranzen, Einführkräfte, Haltekräfte, Zuggeschwindigkeiten, Harzaushärtungen, Korrekturergebnisse, Zertifizierungen oder Lieferergebnisse versprochen.
Häufig gestellte Fragen
Beweist eine hohe Anschlusskraft, dass der geformte Hohlraum zu klein ist?
Nein. Ausrichtung, Anschlussgrate, Crimpverformung, Schmutz, Ausrichtung der Vorrichtung und Beschädigung der Einführung können ebenfalls die Kraft erhöhen. Vergleichen Sie gesteuerte Anschlüsse und Hohlraummessungen.
Beweist eine geringe Haltekraft, dass das Gehäusematerial schwach ist?
Nein. Ein unvollständig sitzender Kontakt, eine beschädigte Lanze, eine falsche Anschlussvariante oder eine falsche Prüfrichtung können das gleiche Symptom hervorrufen.
Kann der TPA verwendet werden, um Klemmen in Position zu schieben?
Nur wenn die freigegebene Anwendungsspezifikation diese Aktion explizit definiert. Überprüfen Sie im Allgemeinen den primären Sitz, bevor Sie die sekundäre Verriegelung anbringen.
Reicht ein bestandener Pull-Test aus, um T1 zu genehmigen?
Nein. Verwenden Sie den genehmigten Probenplan für relevante Formhohlräume, Endchargen und Konditionierungszustände und überprüfen Sie den Fehlermodus sowie die gemessene Kraft.
Was sollte für diese T1-Überprüfung bereitgestellt werden?
Stellen Sie freigegebene CAD-Dateien und Zeichnungen, Datumsdefinitionen, Harzqualität, Hohlraum- und Proben-IDs, Formaufzeichnungen, Anschluss- und TPA-Teilenummern, Anschlusschargen- und Crimp-Setup, Hohlraummessungen, Einfügungsaufzeichnungen, Kraftkurven, Vorrichtungsdetails und genehmigte Abnahmekriterien bereit.