Соответствующий объем производства см. в категории нестандартных форм.
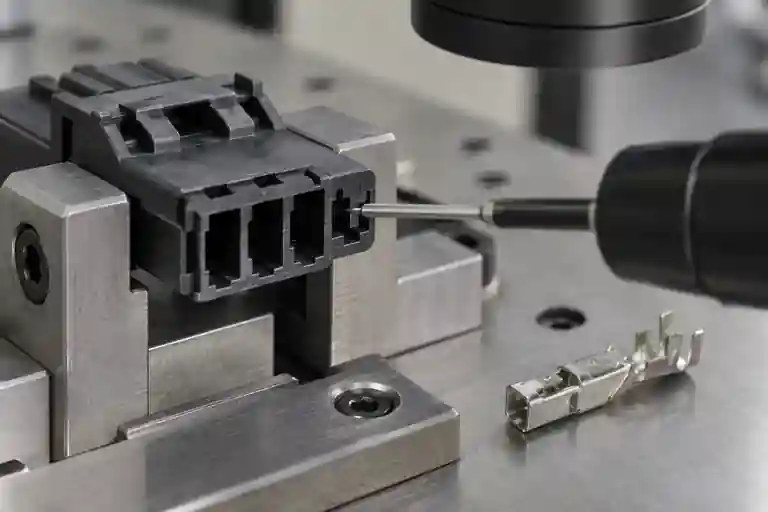
Если клемма вставляется с трудом, выдвигается после сборки или препятствует закрытию TPA во время T1, литой корпус не следует винить только в этом симптоме. Ориентация клемм, деформация обжима, состояние запирающей пики, геометрия полости, локальный засвет, короткое замыкание, несоответствие инструмента, усадка смолы, выравнивание приспособления и скорость испытания могут изменить результат. Полезный обзор отделяет формованную полость от металлического контакта и процесса сборки, а затем снова соединяет их с отслеживаемыми образцами. Запишите точные версии чертежей корпуса и клемм, марку и партию смолы, полость пресс-формы, последовательность выстрелов, время кондиционирования, партию клемм, инструменты для обжима, размер провода, оборудование для вставки, версию TPA и настройку для силовых испытаний. Это общий инженерный пример, а не случай клиента или спецификация универсального разъема.
1. Заморозить конфигурацию соединителя и идентификатор образца
Прежде чем что-либо измерять, определите систему разъемов: корпус, семейство контактов, состояние провода и обжима, уплотнение, если оно имеется, первичную стопорную пику, литой удерживающий выступ, TPA или вторичный замок, сопрягаемую часть и направление сборки. Смешение вариантов терминалов или использование невыпущенного TPA может привести к сбою, который выглядит как проблема с формовкой.
Держите каждый корпус связанным с версией пресс-формы, полостью, партией смолы и порядком впрыска. Держите каждую клемму связанной с партией формования и нанесения покрытия, аппликатором для обжима и подготовкой проволоки. Сфотографируйте состояние поставки перед вставкой или испытанием на растяжение, чтобы последующие повреждения не были ошибочно приняты за первоначальный дефект.
2. Установите исходные данные и осмотрите всю клеммную полость.
В плане проверки должны быть определены исходные данные, показывающие расположение корпуса во время сборки и соединения. ISO 5459:2024 определяет правила и методологию для баз данных и систем баз данных. См. ISO 5459:2024. Он не выбирает функциональную базовую схему для конкретного разъема; это остается решением о чертеже и определении продукта.
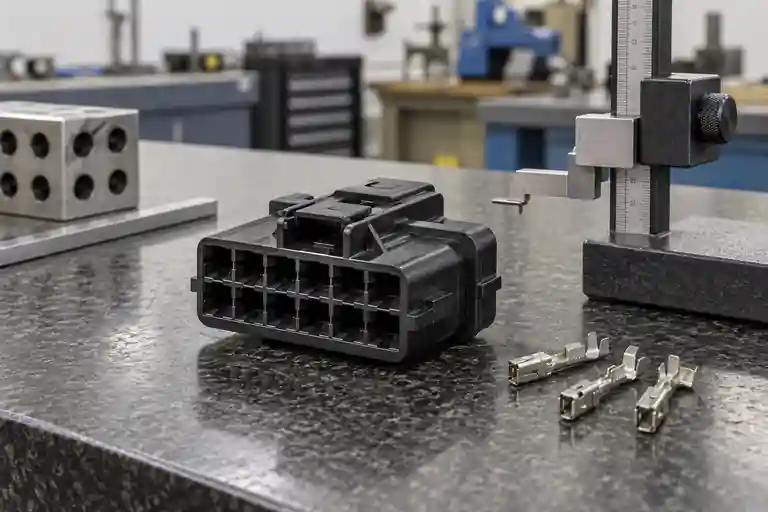
Осмотрите переднее отверстие, задний ввод, шаг полости, направляющие стенки, концевые упоры, стопорное плечо и путь ДПА как одну функциональную цепь. Используйте повторяемое приспособление, которое не сжимает гибкий корпус до нужной формы. Повторите настройку после удаления и замены образца и сравните полости, не теряя их идентичности.
ISO 20457:2026 обеспечивает специфичную для пластмасс структуру размерных и геометрических допусков и условий приемки, признавая влияние материала, усадки, коробления, геометрии и процесса. См. ISO 20457:2026. Он не обеспечивает один универсальный размер полости или допуск на положение для каждого разъема.
3. Отделите силу введения от силы удержания.
На силу вставки влияют ориентация клемм, геометрия ввода, помехи в полости, заусенцы, мусор, искажение обжима и выравнивание оборудования. Удерживающая сила зависит от того, достигнет ли контакт намеченного упора и зацепятся ли стопорная пика и литой буртик без повреждений. Высокая сила введения не означает автоматически небольшую полость, а низкий результат ретенции не означает автоматически слабую смолу.
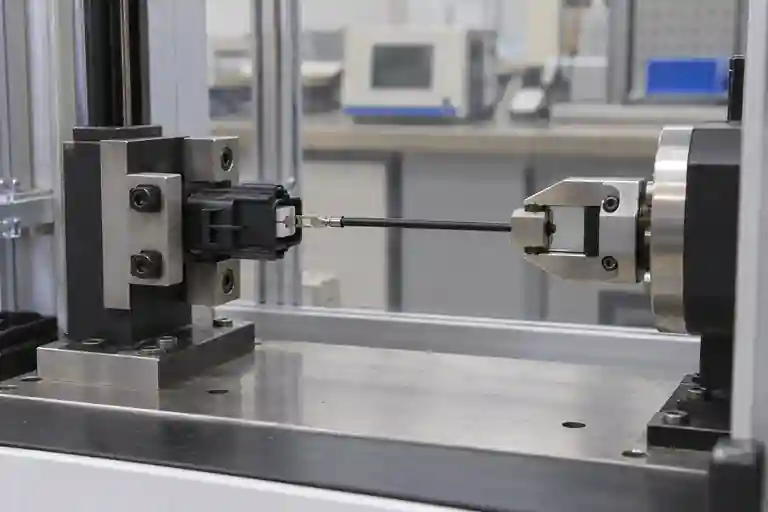
IEC 60512-15-1:2008 определяет стандартный метод оценки эффективности системы фиксации контактов против осевой нагрузки. См. МЭК 60512-15-1. В стандарте IEC 60512-13-1:2006 рассматриваются силы зацепления и разъединения ответных соединителей, включая запирающие или герметизирующие устройства. См. МЭК 60512-13-1. Эти методы не заменяют применимую спецификацию соединителя, скорость испытания, кондиционирование или приемочное значение.
4. Осмотрите формованные и металлические детали перед заменой инструмента.
На корпусе обратите внимание на засветку на входном или запорном плече, короткое замыкание, отложения, связанные с ожогом, влияние затвора или эжектора, несоответствие, локальное изменение блеска, искривленные стенки полости и помехи TPA. На клемме проверьте клавиши ориентации, высоту фиксирующей штанги, наличие заусенцев, повреждений покрытия, деформацию обжимного цилиндра и выравнивание проводов. Используйте увеличенные изображения и сохраняйте неисправные детали в проверенном состоянии.
Сравните характер отказов по полости пресс-формы, партии клемм и станции вставки. Если одна партия терминалов выходит из строя в нескольких полостях формы, первая замена формы может оказаться неправильным экспериментом. Если одна полость формы повторяет один и тот же геометрический и силовой рисунок с контролируемыми выводами, гипотеза формы становится более убедительной.
5. Проверьте первичную блокировку, последовательность TPA и настройку тестирования.
Перед применением TPA терминал должен достичь освобожденного сидячего положения. Не закрывайте TPA принудительно, чтобы скрыть не полностью посаженный контакт. TE Connectivity отмечает, что фиксирующая штанга зацепляется за удерживающий выступ корпуса после полной вставки и что устройства TPA могут обеспечить правильную установку, если это указано. См. Руководство TE по установке обжимных клемм на пластиковые корпуса. Чертежи продукта и спецификации применения по-прежнему контролируют фактическую последовательность и проверки.
Для силовых испытаний контролируйте состояние образца, направление вытягивания, выравнивание приспособления, положение зажимов, скорость испытания, установку нуля и наличие TPA. Запишите кривую силы и режим отказа, а не только пиковое значение. Обратите внимание на выдергивание контакта, деформацию копья, повреждение заплечика, проскальзывание провода, нарушение обжима и разрушение корпуса.
6. Закройте T1 с соответствующими размерными и функциональными данными.
| Обзор элемента | Контролируемый вход | Заключительный вопрос | Доказательства |
|---|---|---|---|
| Геометрия полости | Система отсчета, приспособление и путь зонда | Повторяется ли тот же рисунок полости после перенастройки? | Карта размеров с индексом полостей |
| Терминальное состояние | Номер детали, партия, ориентация и обжим | Был ли контакт совместимым до вставки? | Входящие и посттестовые изображения |
| Первичное удержание | Копье, формованный плечо и глубина посадки | Замок защелкнулся без повреждений? | Разрез или оптический контроль |
| операция ТПА | Выпущенный ДТС и последовательность сборки | Закрывается ли он только после полной посадки? | Записанная проверка сборки |
| Принудительная проверка | Выравнивание, скорость, кондиционирование и настройка | Соответствует ли утвержденный план выборки требованиям к продукции? | Кривые силы, виды отказов и сохраненные образцы |
Эта таблица представляет собой редакционное предложение по управлению проектами, а не отраслевой стандарт. Соответствующие возможности перечислены в разделах услуга по проверке пресс-форм и услуга по литью под давлением. Для контроля корректирующих действий см. Контрольный список корректирующих действий и повторных испытаний T1. Чтобы проверить корпус разъема, отправьте CAD, контролируемые чертежи, номера деталей корпуса и клемм, партии смолы и клемм, карту полостей, схему обжима, результаты размеров, кривые усилия, версию TPA и утвержденные критерии приемки. Никакие фиксированные допуски на полость, сила введения, сила удержания, скорость вытягивания, затвердевание смолы, результат коррекции, сертификация или результат доставки не обещаются.
Часто задаваемые вопросы
Доказывает ли высокая сила вставки клеммы, что формованная полость слишком мала?
Нет. Ориентация, заусенцы на клеммах, деформация обжима, мусор, выравнивание крепежа и повреждение ввода также могут привести к увеличению силы. Сравните управляемые терминалы и измерения полости.
Доказывает ли низкая удерживающая сила, что материал корпуса слабый?
Нет. Не полностью посаженный контакт, поврежденная пика, неправильный вариант клеммы или неправильное направление проверки могут вызвать один и тот же симптом.
Можно ли использовать TPA для установки клемм на место?
Только если выпущенная спецификация приложения явно определяет это действие. При общем осмотре подтвердите основную посадку, прежде чем применять вторичную блокировку.
Достаточно ли одного прохождения теста для утверждения T1?
Нет. Используйте утвержденный план выборки для соответствующих полостей пресс-формы, партий клемм и состояний кондиционирования и проверяйте вид разрушения, а также измеренную силу.
Что необходимо предоставить для этой проверки T1?
Предоставьте выпущенные CAD и чертежи, определения исходных данных, марку смолы, идентификаторы полостей и образцов, записи формования, номера деталей клемм и TPA, партию клемм и настройку обжима, измерения полостей, записи вставок, кривые усилий, детали крепления и утвержденные критерии приемки.