Para o escopo de fabricação relacionado, consulte categoria de molde personalizado.
Se um terminal for difícil de inserir, recuar após a montagem ou impedir que um TPA feche durante T1, o invólucro moldado não deve ser responsabilizado apenas pelo sintoma. A orientação do terminal, a deformação da crimpagem, a condição da lança de travamento, a geometria da cavidade, o flash local, o disparo curto, a incompatibilidade da ferramenta, o encolhimento da resina, o alinhamento do acessório e a velocidade do teste podem alterar o resultado. Uma revisão útil separa a cavidade moldada do contato metálico e do processo de montagem e, em seguida, os reconecta com amostras rastreáveis. Registre as revisões exatas do desenho do invólucro e do terminal, classe e lote da resina, cavidade do molde, sequência de injeção, tempo de condicionamento, lote do terminal, ferramentas de crimpagem, tamanho do fio, equipamento de inserção, versão TPA e configuração de teste de força. Este é um exemplo genérico de engenharia, não um caso de cliente ou uma especificação de conector universal.
1. Congelar a configuração do conector e a identidade da amostra
Defina o sistema do conector antes de medir qualquer coisa: invólucro, família de contatos, condição do fio e da crimpagem, vedação, se presente, lança de travamento primário, ressalto de retenção moldado, TPA ou trava secundária, peça correspondente e direção de montagem. Misturar variantes terminais ou usar um TPA não lançado pode produzir uma falha que parece um problema de moldagem.
Mantenha cada alojamento vinculado à revisão do molde, cavidade, lote de resina e ordem de injeção. Mantenha cada terminal conectado ao lote de formação e galvanização, aplicador de crimpagem e preparação do fio. Fotografe a condição de recebimento antes da inserção ou teste de tração para que danos posteriores não sejam confundidos com um defeito original.
2. Estabeleça pontos de referência e inspecione toda a cavidade terminal
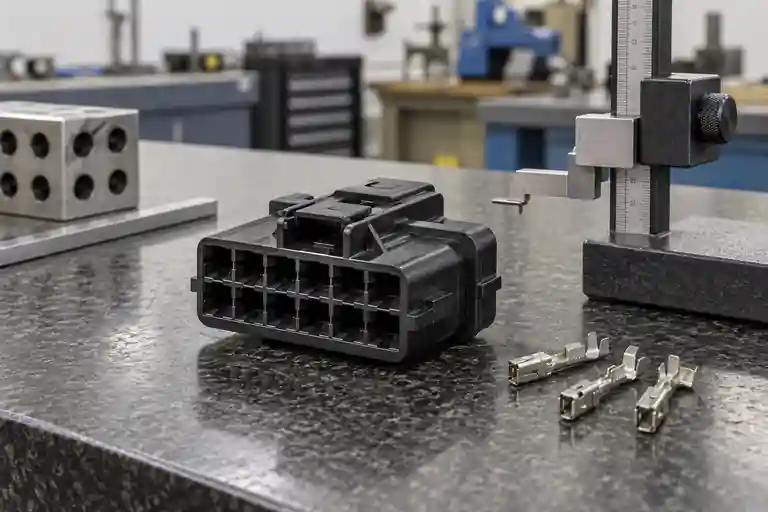
O plano de inspeção deve definir pontos de referência que representem a localização do alojamento durante a montagem e o acoplamento. A ISO 5459:2024 especifica regras e metodologia para datums e sistemas de datum. Consulte ISO 5459:2024. Ele não escolhe o esquema de referência funcional para um conector específico; isso continua sendo uma decisão de desenho e definição do produto.
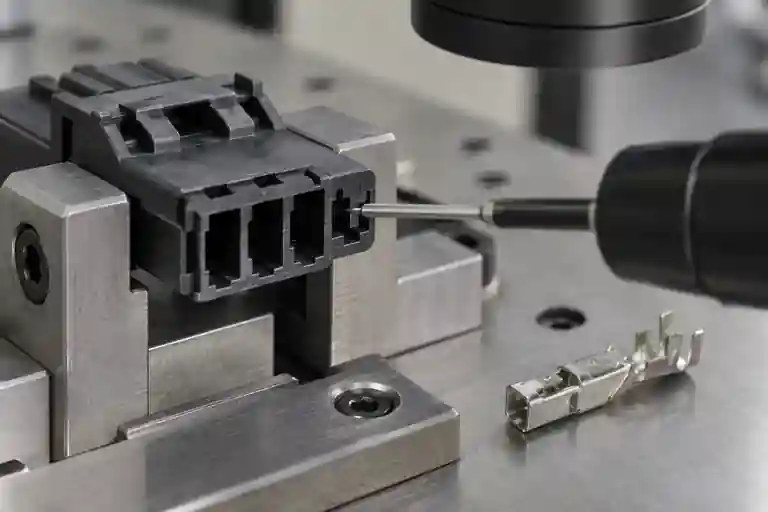
Inspecione a abertura frontal, a entrada traseira, o passo da cavidade, as paredes guia, os batentes dos terminais, o ressalto de travamento e o caminho do TPA como uma corrente funcional. Use um acessório repetível que não comprima um invólucro flexível. Repita a configuração após remover e substituir a amostra e compare as cavidades sem perder sua identidade.
A ISO 20457:2026 fornece uma estrutura específica para plásticos para tolerâncias dimensionais e geométricas e condições de aceitação, reconhecendo influências de material, encolhimento, empenamento, geometria e processo. Consulte ISO 20457:2026. Ele não fornece um tamanho de cavidade universal ou tolerância de posição para cada conector.
3. Separe a força de inserção da força de retenção
A força de inserção é influenciada pela orientação do terminal, geometria de entrada, interferência na cavidade, flash, detritos, distorção de crimpagem e alinhamento do equipamento. A força de retenção depende se o contato atinge o batente pretendido e se a lança de travamento e o ressalto moldado engatam sem danos. Uma alta força de inserção não prova automaticamente uma cavidade pequena, e um resultado de baixa retenção não prova automaticamente uma resina fraca.
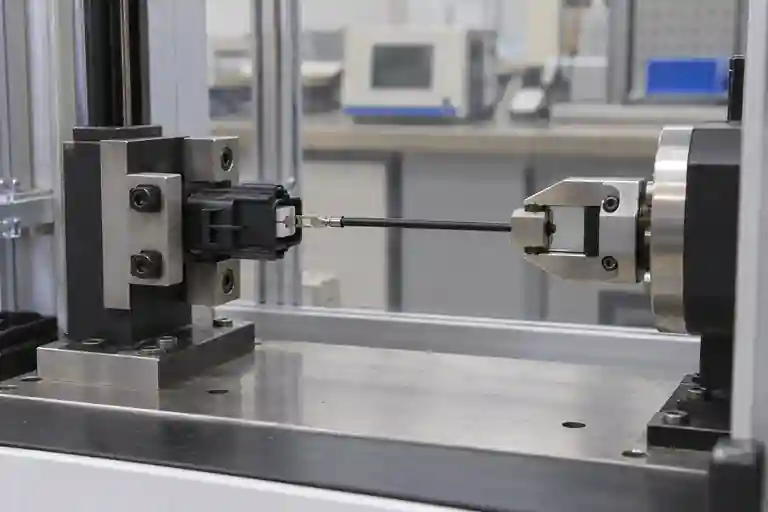
A IEC 60512-15-1:2008 define um método padrão para avaliar a eficácia de um sistema de retenção de contato contra carga axial. Consulte IEC 60512-15-1. A IEC 60512-13-1:2006 aborda forças de acoplamento e separação para conectores correspondentes, incluindo dispositivos de travamento ou vedação. Consulte IEC 60512-13-1. Esses métodos não substituem a especificação do produto do conector aplicável, velocidade de teste, condicionamento ou valor de aceitação.
4. Inspecione as características moldadas e metálicas antes de trocar a ferramenta
Na caixa, procure por flash na entrada ou no ressalto de travamento, tiro curto, depósitos relacionados a queimaduras, influência do gate ou do ejetor, incompatibilidade, mudança de brilho local, paredes de cavidades deformadas e interferência de TPA. No terminal, inspecione as chaves de orientação, a altura da lança de travamento, rebarbas, danos no revestimento, distorção do cilindro de crimpagem e alinhamento do fio. Use imagens ampliadas e mantenha as peças com falha no estado testado.
Compare o padrão de falha por cavidade do molde, lote terminal e estação de inserção. Se um lote terminal falhar em diversas cavidades do molde, trocar o molde primeiro pode ser uma experiência errada. Se uma cavidade do molde repetir o mesmo padrão geométrico e de força com terminais controlados, a hipótese do molde torna-se mais forte.
5. Verifique o bloqueio primário, a sequência TPA e a configuração do teste
O terminal deve atingir a posição sentada liberada antes que o TPA seja aplicado. Não force o fechamento de um TPA para ocultar um contato encaixado de forma incompleta. A TE Connectivity observa que uma lança de travamento engata no ressalto de retenção do alojamento após a inserção completa e que os dispositivos TPA podem suportar a instalação adequada quando especificado. Consulte orientações da TE sobre a aplicação de terminais crimpados em invólucros plásticos. Os desenhos do produto e as especificações da aplicação ainda controlam a sequência e as verificações reais.
Para testes de força, controle o condicionamento da amostra, a direção de tração, o alinhamento do acessório, a posição da mandíbula, a velocidade do teste, o zeramento e se o TPA está instalado. Registre a curva de força e o modo de falha, não apenas o valor de pico. Distinguir arrancamento por contato, deformação da lança, danos no ressalto, deslizamento do fio, falha de crimpagem e fratura do alojamento.
6. Fechar T1 com evidências dimensionais e funcionais correspondentes
| Item de revisão | Entrada controlada | Pergunta final | Evidência |
|---|---|---|---|
| Geometria da cavidade | Sistema de referência, fixação e caminho da sonda | O mesmo padrão de cavidade se repete após a reconfiguração? | Mapa dimensional indexado por cavidade |
| Estado dos terminais | Número da peça, lote, orientação e crimpagem | O contato estava em conformidade antes da inserção? | Imagens de entrada e pós-teste |
| Retenção primária | Lança, ombro moldado e profundidade de assentamento | A trava engrenou sem danos? | Inspeção de seção ou óptica |
| Operação TPA | Lançado TPA e sequência de montagem | Fecha somente após o assento completo? | Verificação de montagem registrada |
| Verificação forçada | Alinhamento, velocidade, condicionamento e configuração | O plano de amostra aprovado atende aos requisitos do produto? | Curvas de força, modos de falha e amostras retidas |
Esta tabela é uma sugestão editorial de controle de projeto, não um padrão da indústria. Os recursos relacionados estão listados em serviço de revisão de molde e serviço de moldagem por injeção. Para controle de ações corretivas, consulte a Lista de verificação de ações corretivas e reteste T1. Para revisar um invólucro de conector, envie o CAD, desenhos controlados, números de peça do invólucro e terminal, lotes de resina e terminais, mapa de cavidades, configuração de crimpagem, resultados dimensionais, curvas de força, versão TPA e critérios de aceitação aprovados. Não são prometidos tolerância fixa de cavidade, força de inserção, força de retenção, velocidade de tração, ajuste de resina, resultado de correção, certificação ou resultado de entrega.
Perguntas frequentes
A alta força de inserção do terminal prova que a cavidade moldada é muito pequena?
Não. Orientação, rebarbas nos terminais, deformação de crimpagem, detritos, alinhamento do acessório e danos de entrada também podem aumentar a força. Compare terminais controlados e medições de cavidade.
A baixa força de retenção prova que o material do invólucro é fraco?
Não. Um contato mal assentado, uma lança danificada, uma variante de terminal errada ou uma direção de teste incorreta podem produzir o mesmo sintoma.
O TPA pode ser usado para colocar terminais na posição?
Somente se a especificação do aplicativo lançada definir explicitamente essa ação. Na revisão geral, confirme o assentamento primário antes de aplicar a trava secundária.
Um teste de pull aprovado é suficiente para aprovar o T1?
Não. Use o plano de amostra aprovado em cavidades de molde, lotes de terminais e estados de condicionamento relevantes e revise o modo de falha, bem como a força medida.
O que deve ser fornecido para esta revisão T1?
Fornece CAD e desenhos liberados, definições de dados, grau de resina, IDs de cavidades e amostras, registros de moldagem, números de peças de terminais e TPA, lote de terminais e configuração de crimpagem, medições de cavidades, registros de inserção, curvas de força, detalhes de acessórios e critérios de aceitação aprovados.