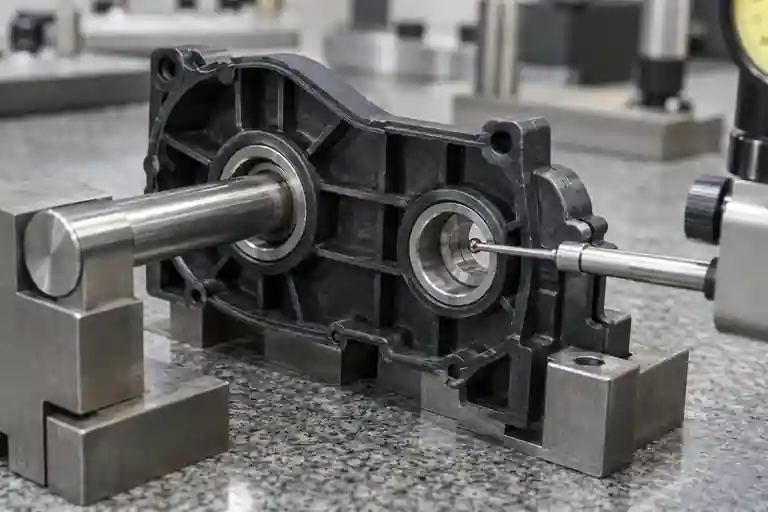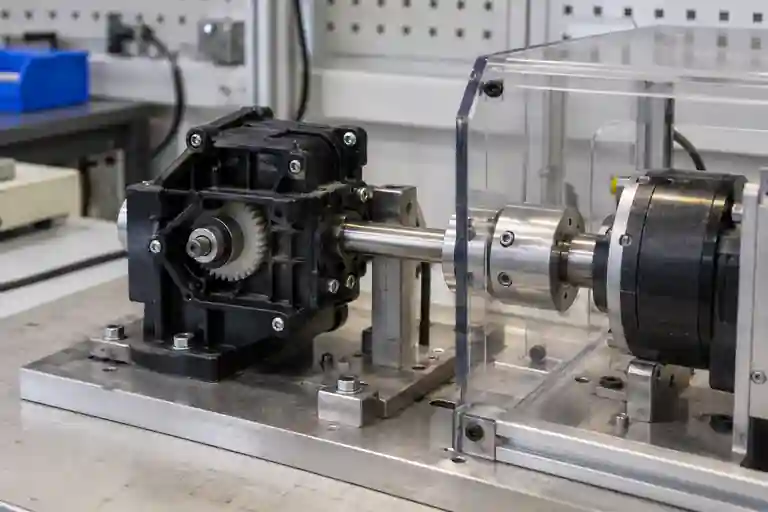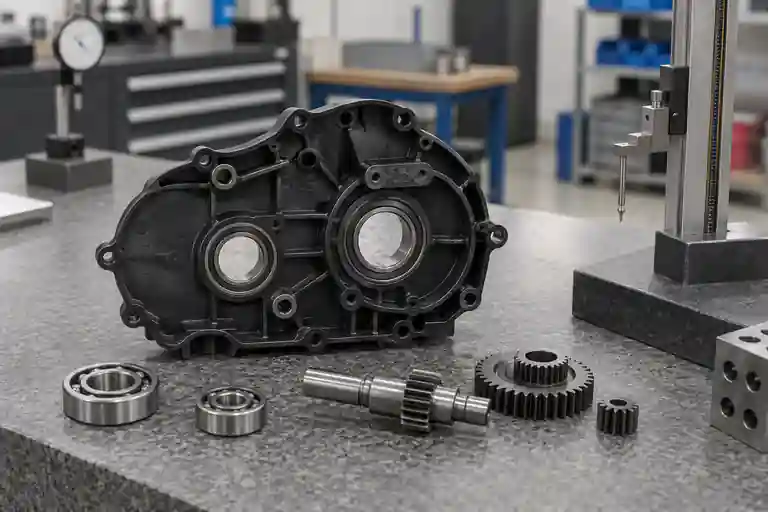
สำหรับขอบเขตการผลิตที่เกี่ยวข้อง โปรดดู หมวดหมู่แม่พิมพ์แบบกำหนดเอง
เมื่อเพลาแน่นหลังจากประกอบตัวเรือนเกียร์แบบฉีดขึ้นรูปที่ T1 แล้วเท่านั้น อาการนี้จะไม่สามารถระบุสาเหตุได้ด้วยตัวเอง ขนาดตลับลูกปืน-เบาะ ความกลม ความสัมพันธ์ของแกน การบิดเบี้ยวของตัวเรือน ตำแหน่งเม็ดมีด การติดตั้งตลับลูกปืน ลำดับตัวยึด ตาข่ายเฟือง ความตรงของเพลา และการจัดตำแหน่งอุปกรณ์ทดสอบ ล้วนสามารถเปลี่ยนความต้านทานในการหมุนได้ การตรวจสอบที่เป็นประโยชน์จะแยกรูปทรงที่ขึ้นรูปออกจากส่วนประกอบที่ซื้อมาและปริมาณการประกอบ จากนั้นจึงเชื่อมต่อใหม่กับตัวอย่างที่ตรวจสอบย้อนกลับได้ บันทึกการแก้ไขตัวเรือน แบริ่ง เพลา และเฟืองที่แน่นอน เกรดเรซินและล็อต; ช่องแม่พิมพ์และลำดับการยิง เวลาปรับอากาศ; การตั้งค่าข้อมูล วิธีการติดตั้งตลับลูกปืน ลำดับของตัวยึด รุ่นฟิกซ์เจอร์; สถานะการหล่อลื่น และการกำหนดค่าการทดสอบการหมุน นี่เป็นตัวอย่างทางวิศวกรรมทั่วไป ไม่ใช่กรณีของลูกค้าหรือข้อกำหนดกระปุกเกียร์สากล
1. ตรึงฟังก์ชันสแต็กและข้อมูลระบุตัวตนของตัวอย่าง
กำหนดเส้นทางโหลดที่สมบูรณ์ก่อนการวัด: ตัวเรือนครึ่งหรือครึ่ง ที่นั่งตลับลูกปืน ตลับลูกปืนหรือบุชชิ่ง เพลา เฟือง ตัวเว้นระยะ คุณสมบัติการระบุตำแหน่ง เม็ดมีด ฝาครอบ ปะเก็น หากมี และตัวยึด ความแตกต่างของตลับลูกปืน การแก้ไขเพลา หรือลำดับการประกอบที่แตกต่างกันสามารถสร้างผลลัพธ์ที่คล้ายกับข้อบกพร่องในการขึ้นรูปได้
เชื่อมโยงตัวเรือนที่ขึ้นรูปทุกตัวกับการแก้ไขแม่พิมพ์ โพรง ล็อตเรซิน และลำดับการฉีด เชื่อมต่อตลับลูกปืน เพลา และเฟืองทุกตัวเข้ากับหมายเลขชิ้นส่วนและล็อตที่มีการควบคุม ถ่ายภาพตัวเรือนและส่วนประกอบแบบอิสระก่อนกดแบริ่งหรือขันฝาครอบให้แน่น เพื่อไม่ให้เข้าใจผิดว่าความเสียหายในการติดตั้งเป็นสภาพแบบหล่อ
2. กำหนดจุดอ้างอิงการทำงานก่อนเปรียบเทียบการเจาะ
แผนการตรวจสอบควรเลือกข้อมูลที่แสดงถึงตำแหน่งของกระปุกเกียร์ในผลิตภัณฑ์ และวิธีที่ตัวเรือนทั้งสองแบ่งตำแหน่งซึ่งกันและกัน ISO 5459:2024 specifies terminology, rules and methodology for datums and datum systems. ดู ISO 5459:2024 ไม่ได้เลือกโครงร่างข้อมูลการทำงานสำหรับกระปุกเกียร์เฉพาะ แผนการวาดภาพและการตรวจสอบที่ปล่อยออกมาจะต้องทำเช่นนั้น
Use repeatable supports that do not pull a flexible housing into the expected shape. Record support points, clamping force or restraint condition, probe strategy, temperature and sample orientation. Remove and replace the same part, then repeat the setup to expose fixture variation before comparing cavities.
3. Separate bearing-seat size and form from axis relationship
ตรวจสอบเบาะนั่งแบริ่งแต่ละอันเพื่อดูขนาดที่กำหนดในรูปวาด ความกลมหรือความเป็นทรงกระบอก สภาพสารตะกั่ว วาบไฟ ไม่ตรงกัน การบิดเบี้ยวที่เกี่ยวข้องกับอ่างล้างจาน การปนเปื้อน และความเสียหายเฉพาะที่ Then evaluate the relationship between bearing-seat axes and the functional datums. A bore can meet a size requirement yet still create a problem if its axis relationship changes; conversely, a failed rotation test does not prove that bore size is the only cause.
ISO 1101:2017 defines the symbol language and interpretation rules for geometrical specifications. ดู ISO 1101:2017 ISO 286-1:2010 เป็นพื้นฐานของระบบรหัส ISO สำหรับค่าความคลาดเคลื่อนของขนาดและความพอดีเชิงเส้น ดู ISO 286-1:2010 Neither source supplies a universal bearing-seat fit or coaxiality value for all plastic gear housings; หน่วยงานออกแบบจะต้องกำหนดข้อกำหนดคุณลักษณะ สภาพวัสดุ และกฎการยอมรับที่เกี่ยวข้อง
4. Compare free state, bearing installation and closed assembly
วัดตัวเรือนที่ขึ้นรูปในสภาพอิสระที่ได้รับอนุมัติก่อน จากนั้นทำการตรวจสอบที่เกี่ยวข้องซ้ำอีกครั้งหลังจากติดตั้งแบริ่งควบคุมหรือบุชชิ่ง และหลังจากประกอบตัวเรือนกับชิ้นส่วนผสมพันธุ์ที่ปล่อยออกมา แรงกด ความลึกในการใส่ตลับลูกปืน ตำแหน่งฝาครอบ ลำดับสกรู และวิธีการขันแน่นอาจกระจายตัวเรือนพลาสติกที่เป็นไปตามข้อกำหนด
แยกสถานะเหล่านี้ออกจากกันในรายงาน แมนเดรลที่หมุนได้อย่างอิสระในครึ่งเปิด แต่ผูกมัดหลังจากฝาครอบถูกขันให้แน่นแล้ว ชี้ไปที่สภาพที่ต้องอาศัยการประกอบ แต่ก็ยังไม่ได้ระบุว่าสาเหตุมาจากรูปทรงการขึ้นรูป รูปทรงของชิ้นส่วนผสมพันธุ์ การติดตั้งแบริ่ง หรือภาระของตัวยึด Swap only one controlled component at a time and preserve the sample map.
5. Connect the geometry pattern to molding evidence
เปรียบเทียบผลลัพธ์ตามโพรงแม่พิมพ์ ลำดับการฉีด และช่วงเวลาการปรับสภาพ ตรวจสอบตำแหน่งเกต การเปลี่ยนความหนาของผนัง ซี่โครง บอส ส่วนรองรับที่นั่งแบริ่ง รูปแบบการระบายความร้อน และทิศทางการดีดออกเทียบกับแกนที่สังเกตหรือรูปแบบรูปทรงตัวเรือน Retain material preparation, fill and pack records, mold-temperature and cooling evidence, part weight and ejection observations.
ISO 20457:2026 กำหนดกรอบการทำงานเฉพาะสำหรับพลาสติกสำหรับความคลาดเคลื่อนของมิติและเรขาคณิตและเงื่อนไขการยอมรับ โดยคำนึงถึงอิทธิพลของวัสดุ การหดตัว การบิดงอ เรขาคณิต และกระบวนการ ดู ISO 20457:2026 Autodesk also describes packing, thickness variation and mold inserts as factors that can influence differential-shrinkage warpage. See Autodesk guidance on differential-shrinkage warpage. แหล่งข้อมูลเหล่านี้สนับสนุนการทดสอบสมมติฐาน they do not prove a root cause without matched molded and assembly evidence.
6. ปิด T1 ด้วยหลักฐานมิติและการหมุน
Run the approved functional check with controlled shaft, bearing, gear, lubrication, fixture and assembly state. บันทึกตำแหน่งเริ่มต้น ทิศทาง ความเร็ว การวอร์มอัพ หรือการปั่นจักรยาน หากระบุไว้ และไม่ว่าผลลัพธ์จะเป็นแรงบิดแยก แรงบิดขณะวิ่ง ความแปรผันเชิงมุม เสียง หรือเมตริกที่ปล่อยออกมาอื่นๆ รักษาเส้นโค้งหรือประวัติเวลาที่สมบูรณ์และโหมดความล้มเหลว ไม่ใช่แค่ค่าสูงสุดเพียงค่าเดียว
| ทบทวนรายการ | อินพุตควบคุม | คำถามปิดท้าย | หลักฐาน |
|---|---|---|---|
| การตั้งค่าที่อยู่อาศัย | ระบบ Datum การรองรับและการยับยั้งชั่งใจ | ผลลัพธ์จะเกิดซ้ำหลังจากติดตั้งใหม่หรือไม่? | แผนที่มิติซ้ำตามช่อง |
| ที่นั่งแบริ่ง | ข้อมูลจำเพาะคุณสมบัติและกลยุทธ์การสอบสวน | ขนาด รูปแบบ และโอกาสในการขายมีการตรวจสอบแยกกันหรือไม่ | เจาะโปรไฟล์และบันทึกภาพ |
| ความสัมพันธ์ของแกน | ข้อมูลเชิงหน้าที่และตำแหน่งผสมพันธุ์ | ความสัมพันธ์ใดเปลี่ยนแปลงไปทั่วทั้งช่องหรือสถานะการประกอบ | แผนที่แกนพร้อมบันทึกการตั้งค่า |
| โหลดการประกอบ | ตลับลูกปืน ฝาครอบ ตัวยึดและลำดับ | ความต้านทานการหมุนเปลี่ยนแปลงครั้งแรกเมื่อใด | การตรวจสอบการประกอบตามขั้นตอน |
| การทดสอบการทำงานซ้ำ | เพลา เกียร์ การหล่อลื่น และฟิกซ์เจอร์ | แผนตัวอย่างที่ได้รับอนุมัติผ่านโดยไม่มีข้อบกพร่องใหม่หรือไม่ | เส้นโค้งการหมุน โหมดความล้มเหลว และตัวอย่างที่คงไว้ |
ตารางนี้เป็นคำแนะนำด้านการควบคุมโครงการด้านบรรณาธิการ ไม่ใช่มาตรฐานอุตสาหกรรม Related capabilities are listed under mold review service and injection molding service. สำหรับการควบคุมการดำเนินการแก้ไข โปรดดู รายการตรวจสอบการดำเนินการแก้ไขและทดสอบซ้ำ T1 หากต้องการตรวจสอบตัวเรือนเกียร์โดยเฉพาะ ส่ง CAD และแบบร่างที่ปล่อยออกมา คำจำกัดความของ Datum แผนผังเรซินและโพรง หมายเลขชิ้นส่วนตลับลูกปืนและเพลา วิธีการติดตั้ง ผลลัพธ์ด้านขนาด ลำดับการประกอบ และเกณฑ์การหมุนที่ได้รับอนุมัติ ไม่มีค่าเผื่อการเจาะคงที่ ความพอดีของตลับลูกปืน ความร่วมแกน แรงในการติดตั้ง แรงบิดของตัวยึด แรงบิดในการหมุน การตั้งค่ากระบวนการ ผลการแก้ไข หรือผลลัพธ์การส่งมอบตามที่สัญญาไว้
คำถามที่พบบ่อย
Does shaft binding prove the two bearing bores are misaligned?
ไม่ ความสัมพันธ์ของรูสามารถมีส่วนได้ แต่ความตรงของเพลา สภาพตลับลูกปืน ความเสียหายจากการกด ตาข่ายเฟือง ตำแหน่งฝาครอบ โหลดของตัวยึด การหล่อลื่น และการจัดตำแหน่งฟิกซ์เจอร์ สามารถสร้างอาการเดียวกันได้
Should bearings be installed before bore measurement?
วัดสถานะที่กำหนดโดยแผนการตรวจสอบที่เผยแพร่ รูปทรงการขึ้นรูปแบบอิสระ รูปทรงหลังการติดตั้ง และพฤติกรรมการประกอบแบบปิดจะตอบคำถามที่แตกต่างกัน และควรรายงานแยกกัน
Can one reference mandrel replace a complete dimensional inspection?
ไม่ได้ แกนหมุนสามารถเปิดเผยสภาพการทำงานได้ แต่ไม่ได้วัดขนาด รูปทรง ความสัมพันธ์ของแกน หรือข้อผิดพลาดของ Datum ได้อย่างอิสระ
ชุดประกอบที่หมุนได้อย่างอิสระเพียงพอที่จะอนุมัติ T1 หรือไม่
ไม่ ยืนยันความสามารถในการทำซ้ำตามแผนตัวอย่างที่ได้รับอนุมัติ โพรงแม่พิมพ์ที่เกี่ยวข้อง ล็อตส่วนประกอบ และสถานะการปรับสภาพ และตรวจสอบเสียงรบกวน การสึกหรอ หรือความเสียหายใหม่
รีวิว T1 นี้ควรเตรียมอะไรบ้าง?
จัดทำ CAD และแบบร่างที่เผยแพร่ คำจำกัดความของ Datum และการควบคุม เกรดเรซิน ช่องและรหัสตัวอย่าง บันทึกการขึ้นรูป ข้อมูลจำเพาะของตลับลูกปืนและเพลา บันทึกการติดตั้ง การวัดขนาดรู ลำดับการประกอบ เส้นโค้งการหมุน รายละเอียดฟิกซ์เจอร์ และเกณฑ์การยอมรับที่ได้รับอนุมัติ