Para o escopo de fabricação relacionado, consulte categoria de molde personalizado.
Quando um eixo fica apertado somente após a montagem de uma caixa de engrenagens moldada por injeção em T1, o sintoma não identifica a causa por si só. O tamanho do assento do rolamento, a circularidade, a relação dos eixos, o empenamento da carcaça, a posição da pastilha, a instalação do rolamento, a sequência de fixadores, a malha da engrenagem, a retilineidade do eixo e o alinhamento do dispositivo de teste podem alterar a resistência rotacional. Uma revisão útil separa a geometria moldada dos componentes adquiridos e da carga de montagem e, em seguida, os reconecta com amostras rastreáveis. Registre as revisões exatas da carcaça, rolamento, eixo e engrenagem; grau e lote da resina; cavidade do molde e sequência de disparo; tempo de condicionamento; configuração de dados; método de instalação de rolamentos; sequência de fixação; versão de fixação; estado de lubrificação; e configuração de teste de rotação. Este é um exemplo genérico de engenharia, não um caso de cliente ou uma especificação universal de caixa de câmbio.
1. Congelar a pilha funcional e a identidade da amostra
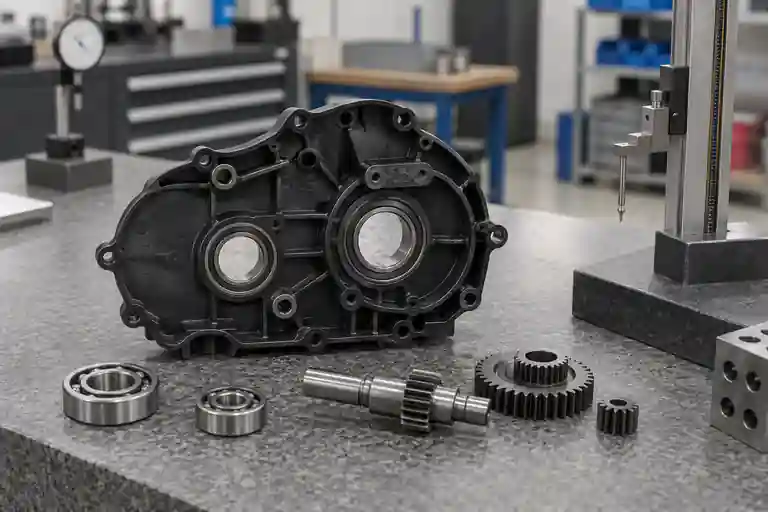
Defina o caminho de carga completo antes da medição: metade ou metades do alojamento, assentos de rolamento, rolamentos ou buchas, eixos, engrenagens, espaçadores, recursos de localização, insertos, tampa, gaxeta, se presente, e fixadores. Uma variante de rolamento, revisão de eixo ou sequência de montagem diferente pode criar um resultado semelhante a um defeito de moldagem.
Vincule cada alojamento moldado à revisão do molde, cavidade, lote de resina e ordem de injeção. Vincule cada rolamento, eixo e engrenagem ao seu número de peça e lote controlados. Fotografe a carcaça e os componentes em estado livre antes de pressionar os rolamentos ou apertar a tampa para que os danos na instalação não sejam confundidos com uma condição moldada.
2. Estabeleça dados funcionais antes de comparar furos
O plano de inspeção deve selecionar pontos de referência que representem como a caixa de engrenagens está localizada em seu produto e como as duas metades da carcaça se posicionam. A ISO 5459:2024 especifica terminologia, regras e metodologia para dados e sistemas de dados. Consulte ISO 5459:2024. Ele não escolhe o esquema de referência funcional para uma caixa de câmbio específica; o desenho liberado e o plano de inspeção devem fazer isso.
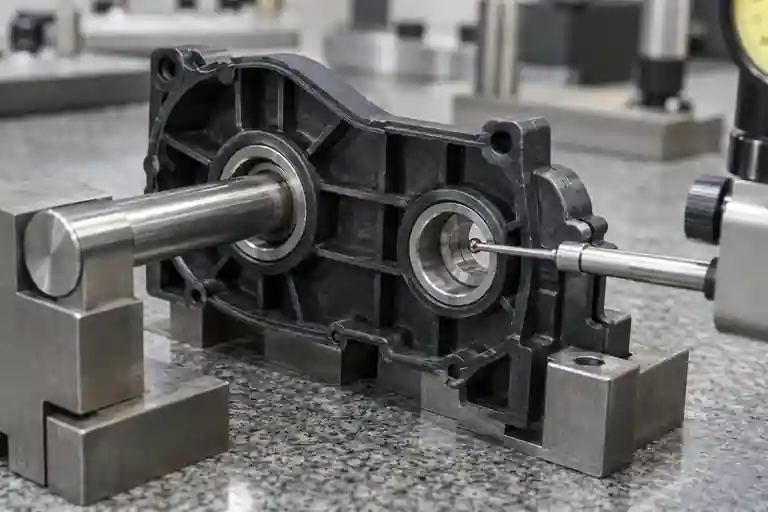
Use suportes repetíveis que não puxem o invólucro flexível para o formato esperado. Registre pontos de suporte, força de fixação ou condição de restrição, estratégia da sonda, temperatura e orientação da amostra. Remova e substitua a mesma peça e repita a configuração para expor a variação do acessório antes de comparar as cavidades.
3. Separe o tamanho e a forma do assento do rolamento da relação do eixo
Inspecione cada assento do rolamento quanto ao tamanho definido no desenho, circularidade ou cilindricidade, condição de entrada, flash, incompatibilidade, distorção relacionada ao afundamento, contaminação e danos locais. Em seguida, avalie a relação entre os eixos do assento do rolamento e os pontos de referência funcionais. Um furo pode atender a um requisito de tamanho e ainda assim criar um problema se a relação entre seus eixos mudar; inversamente, um teste de rotação com falha não prova que o tamanho do furo seja a única causa.
A ISO 1101:2017 define a linguagem dos símbolos e as regras de interpretação para especificações geométricas. Consulte ISO 1101:2017. A ISO 286-1:2010 fornece a base do sistema de códigos ISO para tolerâncias em tamanhos e ajustes lineares. Consulte ISO 286-1:2010. Nenhuma das fontes fornece um ajuste universal do assento do rolamento ou valor de coaxialidade para todas as caixas de engrenagens de plástico; a autoridade de projeto deve definir a especificação de recurso aplicável, a condição do material e a regra de aceitação.
4. Compare o estado livre, a instalação do rolamento e a montagem fechada
Meça primeiro o alojamento moldado na condição de estado livre aprovada. Em seguida, repita as verificações relevantes após a instalação controlada do rolamento ou da bucha e após a montagem da caixa com as peças correspondentes liberadas. A força de pressão, a profundidade de inserção do rolamento, a localização da tampa, a sequência dos parafusos e o método de aperto podem redistribuir uma caixa de plástico compatível.
Mantenha esses estados separados no relatório. Um mandril que gira livremente em uma metade aberta, mas fica preso após a tampa ser apertada, aponta para uma condição dependente da montagem, mas ainda não identifica se a causa é a geometria moldada, a geometria da peça correspondente, a instalação do rolamento ou a carga do fixador. Troque apenas um componente controlado por vez e preserve o mapa de amostra.
5. Conecte o padrão geométrico às evidências de moldagem
Compare os resultados por cavidade do molde, sequência de injeção e intervalo de condicionamento. Revise a localização do portão, transições de espessura de parede, nervuras, ressaltos, suportes de assento de rolamento, layout de resfriamento e direção de ejeção em relação ao eixo observado ou padrão de formato do alojamento. Guarde a preparação do material, registros de enchimento e embalagem, evidências de temperatura e resfriamento do molde, peso da peça e observações de ejeção.
A ISO 20457:2026 fornece uma estrutura específica para plásticos para tolerâncias dimensionais e geométricas e condições de aceitação, reconhecendo influências de material, encolhimento, empenamento, geometria e processo. Consulte ISO 20457:2026. A Autodesk também descreve o empacotamento, a variação de espessura e as inserções do molde como fatores que podem influenciar o empenamento por contração diferencial. Consulte Orientações da Autodesk sobre empenamento por contração diferencial. Estas fontes apoiam testes de hipóteses; eles não provam uma causa raiz sem evidências moldadas e de montagem correspondentes.
6. Fechar T1 com evidências dimensionais e de rotação
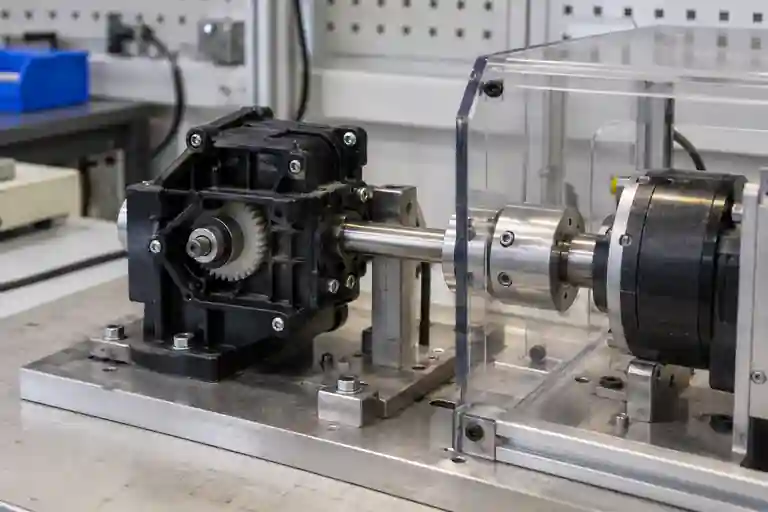
Execute a verificação funcional aprovada com eixo controlado, rolamento, engrenagem, lubrificação, fixação e estado de montagem. Registre a posição inicial, direção, velocidade, aquecimento ou ciclismo, se especificado, e se o resultado é torque de partida, torque de funcionamento, variação angular, ruído ou outra métrica liberada. Preservar a curva completa ou o histórico de tempo e o modo de falha, e não apenas um valor de pico.
| Item de revisão | Entrada controlada | Pergunta final | Evidência |
|---|---|---|---|
| Configuração de habitação | Sistema de referência, suporte e restrição | O resultado se repete após a nova fixação? | Mapa dimensional repetido por cavidade |
| Assentos de rolamento | Especificação de recursos e estratégia de investigação | O tamanho, a forma e a introdução são revisados separadamente? | Perfil do furo e registro visual |
| Relação de eixo | Dados funcionais e locais de acoplamento | Qual relacionamento muda entre o estado da cavidade ou da montagem? | Mapa de eixos com registro de configuração |
| Carga de montagem | Rolamentos, tampas, fixadores e sequência | Quando a resistência rotacional muda pela primeira vez? | Verificações de montagem escalonadas |
| Reteste funcional | Eixos, engrenagens, lubrificação e fixação | O plano amostral aprovado passa sem novos defeitos? | Curva de rotação, modo de falha e amostras retidas |
Esta tabela é uma sugestão editorial de controle de projeto, não um padrão da indústria. Os recursos relacionados estão listados em serviço de revisão de molde e serviço de moldagem por injeção. Para controle de ações corretivas, consulte a Lista de verificação de ações corretivas e reteste T1. Para revisar uma caixa de engrenagens específica, envie o CAD e os desenhos divulgados, definições de dados, mapa de resina e cavidade, números de peça de rolamento e eixo, método de instalação, resultados dimensionais, sequência de montagem e critérios de rotação aprovados. Não são prometidos tolerância fixa de furo, ajuste de rolamento, coaxialidade, força de instalação, torque de fixação, torque rotacional, configuração de processo, resultado de correção ou resultado de entrega.
Perguntas frequentes
O emperramento do eixo prova que os dois furos do rolamento estão desalinhados?
Não. A relação do furo pode contribuir, mas a retilineidade do eixo, a condição do rolamento, os danos na prensa, a malha da engrenagem, a localização da tampa, a carga do fixador, a lubrificação e o alinhamento do acessório podem criar o mesmo sintoma.
Os rolamentos devem ser instalados antes da medição do furo?
Meça o estado definido pelo plano de inspeção divulgado. A geometria moldada em estado livre, a geometria pós-instalação e o comportamento da montagem fechada respondem a diferentes questões e devem ser relatados separadamente.
Um mandril de referência pode substituir uma inspeção dimensional completa?
Não. Um mandril pode revelar uma condição funcional, mas não quantifica de forma independente o tamanho do assento do rolamento, a forma, a relação dos eixos ou o erro de referência.
Um conjunto giratório livremente é suficiente para aprovar o T1?
Não. Confirme a repetibilidade em todo o plano de amostra aprovado, cavidades de molde relevantes, lotes de componentes e estados de condicionamento, e verifique se há novos ruídos, desgaste ou danos.
O que deve ser fornecido para esta revisão T1?
Fornece CAD e desenhos liberados, definições de dados e restrições, grau de resina, IDs de cavidades e amostras, registros de moldagem, especificações de rolamentos e eixos, registros de instalação, medições de furos, sequência de montagem, curvas de rotação, detalhes de acessórios e critérios de aceitação aprovados.