Informationen zum entsprechenden Fertigungsumfang finden Sie in der Kategorie für benutzerdefinierte Formen.
Wenn eine Welle erst nach dem Zusammenbau eines spritzgegossenen Getriebegehäuses bei T1 fest wird, ist das Symptom allein kein Hinweis auf die Ursache. Die Größe des Lagersitzes, die Rundheit, die Achsbeziehung, die Gehäuseverformung, die Einsatzposition, der Einbau des Lagers, die Reihenfolge der Befestigungselemente, der Zahneingriff, die Geradheit der Welle und die Ausrichtung der Prüfvorrichtung können den Drehwiderstand beeinflussen. Eine nützliche Überprüfung trennt die geformte Geometrie von gekauften Komponenten und der Baugruppenlast und verbindet sie dann wieder mit rückverfolgbaren Mustern. Notieren Sie die genauen Revisionen von Gehäuse, Lager, Welle und Getriebe; Harzqualität und -menge; Formhohlraum und Schussfolge; Konditionierungszeit; Datumseinstellung; Lagereinbaumethode; Reihenfolge der Befestigungselemente; Vorrichtungsversion; Schmierzustand; und Rotationstestkonfiguration. Dies ist ein generisches technisches Beispiel, kein Kundenfall oder eine universelle Getriebespezifikation.
1. Frieren Sie den Funktionsstapel und die Beispielidentität ein
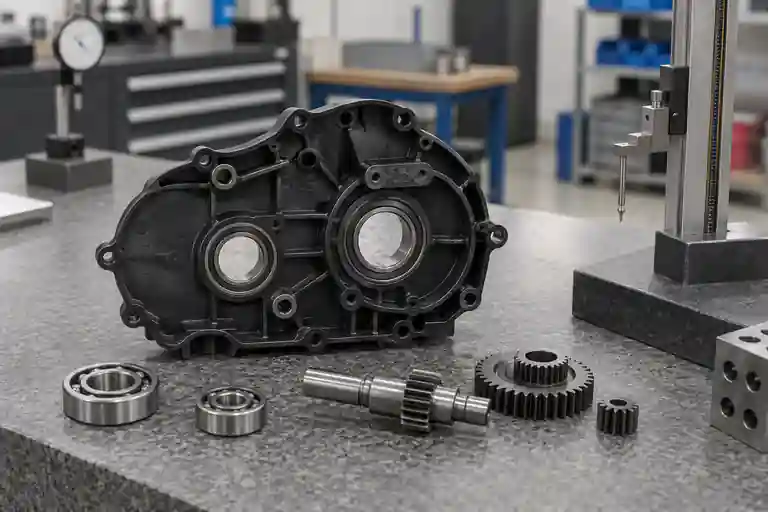
Definieren Sie vor der Messung den vollständigen Lastpfad: Gehäusehälfte(n), Lagersitze, Lager oder Buchsen, Wellen, Zahnräder, Abstandshalter, Positionierungselemente, Einsätze, Abdeckung, Dichtung (falls vorhanden) und Befestigungselemente. Eine andere Lagervariante, Wellenrevision oder Montagereihenfolge kann zu einem Ergebnis führen, das einem Gussfehler ähnelt.
Verknüpfen Sie jedes geformte Gehäuse mit der Formrevision, der Kavität, der Harzcharge und der Schussreihenfolge. Verknüpfen Sie jedes Lager, jede Welle und jedes Zahnrad mit der kontrollierten Teilenummer und Charge. Fotografieren Sie das freistehende Gehäuse und die Komponenten, bevor Sie die Lager einpressen oder die Abdeckung festziehen, damit Installationsschäden nicht mit einem Zustand im Gusszustand verwechselt werden können.
2. Legen Sie Funktionsdaten fest, bevor Sie Bohrungen vergleichen
Im Inspektionsplan sollten Daten ausgewählt werden, die darstellen, wie das Getriebe in seinem Produkt positioniert ist und wie die beiden Gehäusehälften zueinander positioniert sind. ISO 5459:2024 legt Terminologie, Regeln und Methodik für Datumsangaben und Datumssysteme fest. Siehe ISO 5459:2024. Es wird nicht das funktionale Bezugsschema für ein bestimmtes Getriebe ausgewählt; der freigegebene Zeichnungs- und Prüfplan muss dies tun.
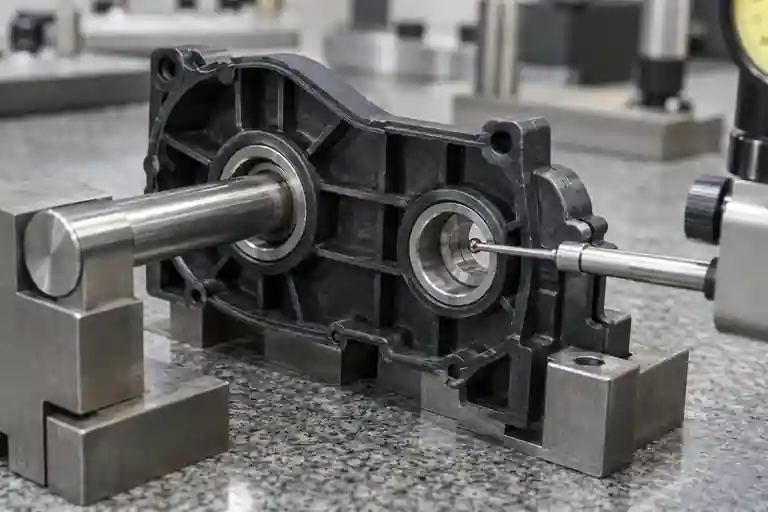
Verwenden Sie wiederholbare Stützen, die ein flexibles Gehäuse nicht in die erwartete Form ziehen. Erfassen Sie Stützpunkte, Klemmkraft oder Haltezustand, Sondenstrategie, Temperatur und Probenausrichtung. Entfernen Sie das gleiche Teil und ersetzen Sie es. Wiederholen Sie dann die Einrichtung, um Spannvorrichtungsvariationen aufzudecken, bevor Sie Hohlräume vergleichen.
3. Trennen Sie Lagersitzgröße und -form von der Achsbeziehung
Überprüfen Sie jeden Lagersitz auf die in der Zeichnung definierte Größe, Rundheit oder Zylindrizität, Einführzustand, Grat, Fehlanpassung, einfallbedingte Verformung, Verschmutzung und lokale Schäden. Bewerten Sie dann die Beziehung zwischen Lagersitzachsen und den Funktionsdaten. Eine Bohrung kann eine Größenanforderung erfüllen und dennoch ein Problem darstellen, wenn sich ihre Achsenbeziehung ändert. Umgekehrt beweist ein fehlgeschlagener Rotationstest nicht, dass die Bohrungsgröße die einzige Ursache ist.
ISO 1101:2017 definiert die Symbolsprache und Interpretationsregeln für geometrische Spezifikationen. Siehe ISO 1101:2017. ISO 286-1:2010 bildet die Grundlage des ISO-Codesystems für Toleranzen bei linearen Maßen und Passungen. Siehe ISO 286-1:2010. Keine der Quellen liefert einen universellen Lagersitz-Passungs- oder Koaxialitätswert für alle Kunststoff-Getriebegehäuse; Die Designbehörde muss die anwendbare Merkmalsspezifikation, den Materialzustand und die Akzeptanzregel festlegen.
4. Vergleichen Sie den freien Zustand, den Lagereinbau und die geschlossene Montage
Messen Sie zunächst das Formgehäuse im zugelassenen Freizustand. Wiederholen Sie dann die entsprechenden Prüfungen nach dem kontrollierten Lager- oder Buchseneinbau und nach dem Zusammenbau des Gehäuses mit gelösten Gegenstücken. Presskraft, Einstecktiefe des Lagers, Position der Abdeckung, Schraubenreihenfolge und Anzugsmethode können dazu führen, dass ein nachgiebiges Kunststoffgehäuse neu verteilt wird.
Halten Sie diese Zustände im Bericht getrennt. Ein Dorn, der sich in einer offenen Hälfte frei dreht, aber nach dem Anziehen der Abdeckung klemmt, weist auf einen montageabhängigen Zustand hin, es lässt sich jedoch immer noch nicht erkennen, ob die Ursache in der Formgeometrie, der Geometrie des Gegenstücks, der Lagerinstallation oder der Belastung der Befestigungselemente liegt. Tauschen Sie jeweils nur eine gesteuerte Komponente aus und behalten Sie die Beispielkarte bei.
5. Verbinden Sie das Geometriemuster mit den Formnachweisen
Vergleichen Sie die Ergebnisse nach Formhohlraum, Schussfolge und Konditionierungsintervall. Überprüfen Sie die Angussposition, Wandstärkenübergänge, Rippen, Vorsprünge, Lagersitzstützen, Kühlanordnung und Auswurfrichtung gegenüber der beobachteten Achse oder dem Muster der Gehäuseform. Bewahren Sie Materialvorbereitungs-, Füll- und Verpackungsaufzeichnungen, Formtemperatur- und Abkühlungsnachweise, Teilegewicht und Auswurfbeobachtungen auf.
ISO 20457:2026 bietet einen kunststoffspezifischen Rahmen für Maß- und Geometrietoleranzen und Akzeptanzbedingungen und erkennt Material-, Schrumpf-, Verzugs-, Geometrie- und Prozesseinflüsse. Siehe ISO 20457:2026. Autodesk beschreibt auch Packungen, Dickenschwankungen und Formeinsätze als Faktoren, die den unterschiedlichen Schrumpfungsverzug beeinflussen können. Siehe Autodesk-Anleitung zum differenziellen Schrumpfungsverzug. Diese Quellen unterstützen das Testen von Hypothesen; Ohne übereinstimmende Form- und Montagenachweise beweisen sie keine Grundursache.
6. Schließen Sie T1 mit Dimensions- und Rotationsnachweisen
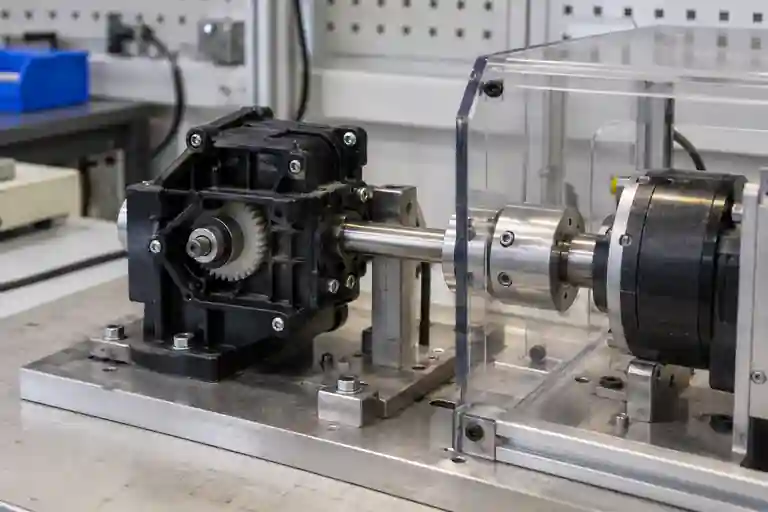
Führen Sie die genehmigte Funktionsprüfung mit kontrolliertem Wellen-, Lager-, Getriebe-, Schmier-, Vorrichtungs- und Montagezustand durch. Notieren Sie die Startposition, die Richtung, die Geschwindigkeit, das Aufwärmen oder Radfahren, falls angegeben, und ob das Ergebnis ein Losbrechmoment, ein Laufdrehmoment, eine Winkelabweichung, ein Geräusch oder eine andere freigegebene Metrik ist. Behalten Sie die vollständige Kurve oder den Zeitverlauf und den Fehlermodus bei, nicht nur einen Spitzenwert.
| Artikel überprüfen | Kontrollierte Eingabe | Schlussfrage | Beweise |
|---|---|---|---|
| Wohneinrichtung | Bezugssystem, Unterstützung und Rückhaltung | Wiederholt sich das Ergebnis nach einer erneuten Fixierung? | Wiederholte Dimensionskarte nach Hohlraum |
| Lagersitze | Funktionsspezifikation und Sondenstrategie | Werden Größe, Form und Einlauf separat überprüft? | Bohrprofil und visuelle Aufzeichnung |
| Achsenbeziehung | Funktionale Bezugspunkte und Paarungsorte | Welche Beziehung ändert sich je nach Kavitäts- oder Baugruppenzustand? | Achsenkarte mit Setup-Datensatz |
| Montagelast | Lager, Abdeckung, Befestigungselemente und Reihenfolge | Wann ändert sich der Rotationswiderstand zum ersten Mal? | Stufenweise Montagekontrollen |
| Funktionswiederholungstest | Welle, Getriebe, Schmierung und Vorrichtung | Besteht der genehmigte Musterplan ohne neue Mängel? | Rotationskurve, Fehlermodus und Rückstellproben |
Bei dieser Tabelle handelt es sich um einen redaktionellen Vorschlag zur Projektsteuerung, nicht um einen Industriestandard. Zugehörige Funktionen sind unter Formprüfungsservice und Spritzgussservice aufgeführt. Informationen zur Kontrolle der Korrekturmaßnahmen finden Sie in der T1-Checkliste für Korrekturmaßnahmen und erneute Tests. Um ein bestimmtes Getriebegehäuse zu überprüfen, reichen Sie die freigegebenen CAD- und Zeichnungen, Datumsdefinitionen, Harz- und Hohlraumkarte, Lager- und Wellenteilenummern, Installationsmethode, Abmessungsergebnisse, Montagereihenfolge und genehmigte Rotationskriterien vor. Es werden keine festen Bohrungstoleranzen, Lagerpassungen, Koaxialität, Einbaukräfte, Befestigungsdrehmomente, Drehmomente, Prozesseinstellungen, Korrekturergebnisse oder Lieferergebnisse versprochen.
Häufig gestellte Fragen
Beweist die Wellenbindung, dass die beiden Lagerbohrungen falsch ausgerichtet sind?
Nein. Die Bohrungsbeziehung kann dazu beitragen, aber Wellengeradheit, Lagerzustand, Pressenschaden, Zahneingriff, Abdeckungsposition, Befestigungslast, Schmierung und Ausrichtung der Vorrichtung können das gleiche Symptom hervorrufen.
Sollten vor der Bohrungsmessung Lager eingebaut werden?
Messen Sie den durch den freigegebenen Prüfplan definierten Zustand. Die geformte Geometrie im freien Zustand, die Geometrie nach der Installation und das Verhalten bei geschlossener Baugruppe beantworten unterschiedliche Fragen und sollten separat gemeldet werden.
Kann ein Referenzdorn eine vollständige Maßprüfung ersetzen?
Nein. Ein Dorn kann einen Funktionszustand anzeigen, aber er quantifiziert nicht unabhängig die Lagersitzgröße, die Form, die Achsenbeziehung oder den Bezugsfehler.
Reicht eine frei rotierende Baugruppe aus, um T1 zu genehmigen?
Nein. Bestätigen Sie die Wiederholbarkeit im gesamten genehmigten Musterplan, relevanten Formhohlräumen, Komponentenchargen und Konditionierungszuständen und prüfen Sie auf neue Geräusche, Abnutzung oder Schäden.
Was sollte für diese T1-Überprüfung bereitgestellt werden?
Stellen Sie freigegebene CAD-Dateien und Zeichnungen, Bezugs- und Einspanndefinitionen, Harzqualität, Hohlraum- und Proben-IDs, Formaufzeichnungen, Lager- und Wellenspezifikationen, Installationsaufzeichnungen, Bohrungsmessungen, Montagereihenfolge, Rotationskurven, Vorrichtungsdetails und genehmigte Abnahmekriterien bereit.