เครื่องชงกาแฟฉีดขึ้นรูป Water Tank Valve-Seat การบิดเบี้ยวและการรั่วไหล: รีวิว T1
สำหรับบริบทของผลิตภัณฑ์ โปรดดูที่ หน้าแม่พิมพ์ถังเก็บน้ำเครื่องชงกาแฟ
ถังเก็บน้ำเครื่องชงกาแฟแบบถอดได้อาจดูดีได้ในสถานะอิสระและยังคงรั่วไหลหลังจากที่วางบนวาล์วเครื่องใช้ไฟฟ้า สาเหตุอาจเป็นพื้นที่ซีลที่บิดเบี้ยว ทางออกตรงข้าม อ่างล้างจานรอบๆ ซี่โครง รูปแบบการขึ้นรูป ซีลที่ไม่ตรงกัน หรืออุปกรณ์ติดตั้งที่ไม่สร้างอินเทอร์เฟซที่แท้จริงขึ้นมาใหม่ การตรวจสอบ T1 ที่มีประโยชน์จึงเชื่อมโยงรูปทรงของชิ้นส่วน ประวัติการขึ้นรูป สภาพการจับคู่ของชิ้นส่วน และการทดสอบการรั่วแบบทำซ้ำได้ บันทึกการแก้ไขชิ้นส่วนที่ปล่อยออกมาและแม่พิมพ์ เกรดและล็อตเรซิน ช่อง ลำดับการฉีด เวลาการปรับสภาพ การแก้ไขวาล์วและซีล วิธีการประกอบ และการตั้งค่าการทดสอบ นี่เป็นตัวอย่างทางวิศวกรรมทั่วไป ไม่ใช่กรณีของลูกค้าหรือมาตรฐานการยอมรับสากล
1. กำหนดอินเทอร์เฟซการซีลและจุดอ้างอิง
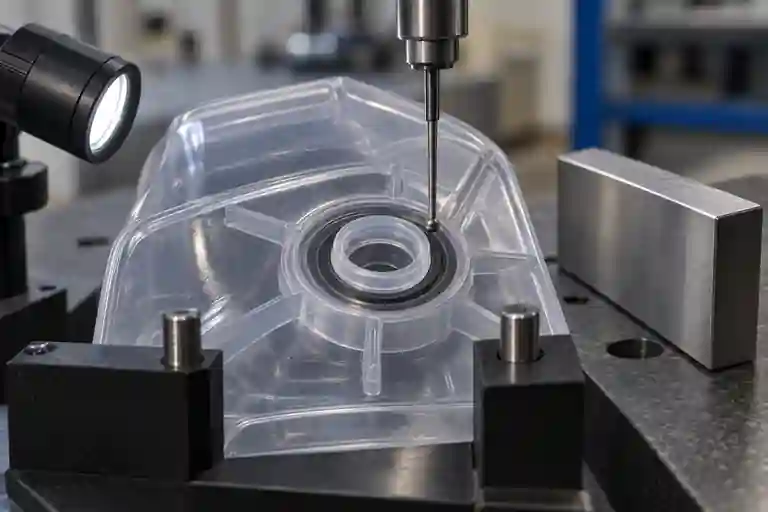
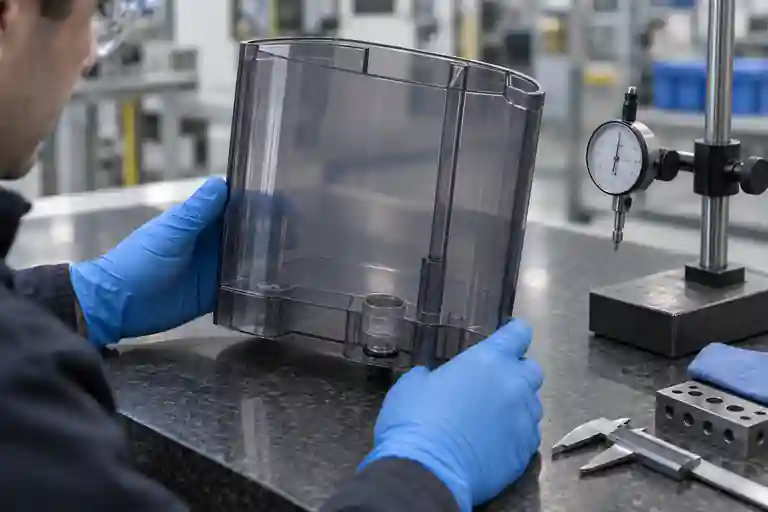
ระบุพื้นผิวที่แน่นอนซึ่งเป็นที่ตั้งของถังในเครื่องจักรและบริเวณที่อัดซีล เส้นผ่านศูนย์กลางบ่าวาล์วเพียงอย่างเดียวไม่สามารถอธิบายอินเทอร์เฟซได้ หากแกนทางออก ฐานโดยรอบ หน้าสลัก และจุดรองรับอุปกรณ์ไม่ได้เชื่อมโยงกับระบบ Datum ตรวจสอบถังในสถานะอิสระก่อน จากนั้นจึงตรวจสอบในฟิกซ์เจอร์ควบคุมที่สร้างส่วนรองรับที่ปล่อยออกมาโดยไม่ต้องบังคับชิ้นส่วนให้เรียบ
ISO 5459:2024 กำหนดคำศัพท์เฉพาะทางและกฎสำหรับ Datum และระบบ Datum ในข้อกำหนดเฉพาะของผลิตภัณฑ์ทางเรขาคณิต ใช้กลยุทธ์ข้อมูลที่ได้รับอนุมัติจากโครงการเพื่อเปรียบเทียบการวัดแบบชิ้นส่วนอิสระและแบบประกอบได้ อย่าด้นสดการอ้างอิงจากพื้นผิวใดก็ตามที่เข้าถึงได้ง่ายที่สุด ดู ISO 5459:2024
2. แยกการบิดงอออกจากรูปทรงบ่าวาล์วเฉพาะที่
จัดทำแผนผังฐานถัง แกนทางออก และพื้นที่ปิดผนึกเป็นคุณลักษณะที่แยกจากกัน ส่วนโค้งฐานส่วนกลางสามารถเอียงวาล์วได้ในขณะที่พื้นที่ปิดผนึกแบบแบนในพื้นที่ยังคงใช้งานได้ การตกไข่ ความเป็นคลื่น หรือการจมสามารถขัดขวางการบีบอัดซีลได้ แม้ว่าถังโดยรวมจะดูตรงก็ตาม ใช้วิธีสัมผัสหรือการมองเห็นที่ได้รับอนุมัติ บันทึกสถานะฟิกซ์เจอร์และอุณหภูมิการวัด และเก็บตัวอย่างที่เชื่อมโยงกับช่อง
ISO 20457:2026 กำหนดกรอบการทำงานเฉพาะสำหรับพลาสติกสำหรับความคลาดเคลื่อนของมิติและเรขาคณิตและเงื่อนไขการยอมรับ โดยเน้นย้ำว่าพฤติกรรมของวัสดุ การออกแบบชิ้นส่วน โครงร่างเครื่องมือ และเงื่อนไขของกระบวนการมีอิทธิพลต่อขนาดที่ทำได้ แบบร่างโครงการยังคงต้องกำหนดลักษณะการทำงานและวิธีการยอมรับ ดู ISO 20457:2026
3. ตรวจสอบการเปลี่ยนแปลงของผนัง ซี่โครง และบอสรอบๆ ทางออก
การเปลี่ยนจากหนาไปบาง รากซี่โครงหนัก และวัสดุที่มีความเข้มข้นรอบๆ หัวทางออกสามารถทำให้เย็นและหดตัวแตกต่างจากผนังถัง ตรวจสอบส่วนต่างๆ ผ่านบ่าวาล์ว ทางแยกของซี่โครง และมุมใกล้เคียง คัดแยกมวลที่ไม่จำเป็นออกไปในบริเวณที่การออกแบบอนุญาต ให้การเปลี่ยนแบบค่อยเป็นค่อยไป และรักษาความแข็งที่จำเป็นในการต้านทานการโหลดของการประกอบ
Protolabs แนะนำให้ความหนาของผนังสม่ำเสมอ และหมายเหตุว่าส่วนที่มีความหนามากเกินไปอาจก่อให้เกิดความเสี่ยงในการจมหรือเป็นโมฆะได้ คำแนะนำนี้มีประโยชน์สำหรับการตรวจสอบ DFM แต่ไม่สามารถทดแทนข้อมูลเรซินที่ปล่อยออกมา หลักฐานการไหลของแม่พิมพ์ หรือการตรวจสอบความถูกต้องของโครงการ ดู คำแนะนำในการฉีดขึ้นรูป Protolabs
4. เชื่อมต่อแผนผังข้อบกพร่องกับหลักฐานการขึ้นรูป
Autodesk อธิบายการบิดเบี้ยวเป็นการเสียรูปที่เกิดจากความเครียดภายในอันเป็นผลมาจากการเปลี่ยนแปลงของการหดตัว การระบายความร้อนที่ไม่สม่ำเสมอ และผลกระทบจากการวางแนววัสดุ เปรียบเทียบตำแหน่งโพรง รูปแบบการทำความเย็น ตำแหน่งประตู ประวัติการบรรจุและการบรรจุ อุณหภูมิแม่พิมพ์ สภาพการดีดออก และการจัดการชิ้นส่วน ทิศทางหรือรูปแบบโพรงที่ทำซ้ำได้เป็นหลักฐาน ไม่ใช่การอนุญาตให้เปลี่ยนแปลงการตั้งค่าเหล็กหรือกระบวนการโดยตัวมันเอง
ใช้บันไดการแก้ไขปัญหาที่มีการควบคุม รักษาพื้นฐานที่ทราบ เปลี่ยนปัจจัยที่ได้รับอนุมัติในแต่ละครั้ง และตรวจสอบส่วนทั้งหมดหลังการทดลองทุกครั้ง การเปลี่ยนแปลงที่ปรับปรุงบ่าวาล์วอาจทำให้ขอบถัง สลัก รูปทรงความจุ หรือพื้นผิวสวยงามเปลี่ยนไป ดู คำแนะนำในการแก้ไขปัญหาการบิดเบี้ยวของ Autodesk และ คำแนะนำผลลัพธ์การวางแนววัสดุ
5. ทำให้การทดสอบการรั่วสามารถทำซ้ำได้
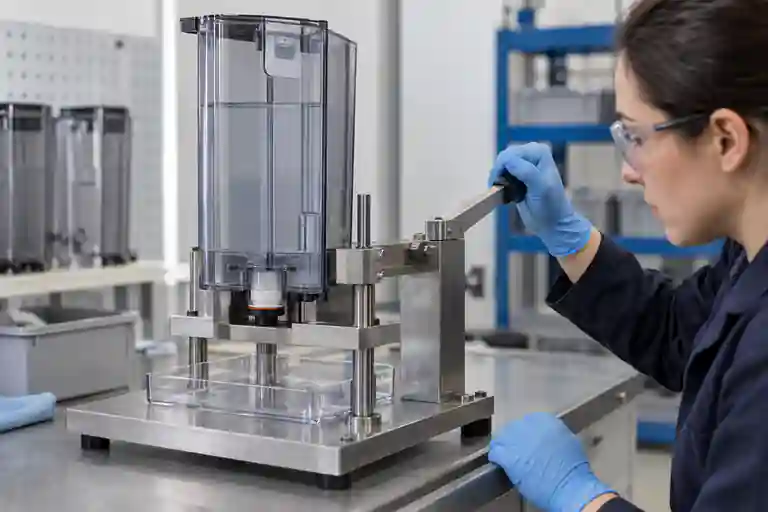
ทดสอบส่วนต่อประสานที่ได้รับการควบคุมอย่างสมบูรณ์: ถัง วาล์ว ซีล ส่วนรองรับ และการดำเนินการของเบาะนั่งที่ปล่อยออกมา กำหนดระดับการเติมหรือความดัน เวลาพัก สภาวะการปรับสภาพ อุณหภูมิน้ำ โซนสังเกต และวิธีการผ่าน/ไม่ผ่านในแผนโครงการ อย่าใช้แรงมือเพื่อทำให้ตัวอย่างที่รั่วไหลผ่าน และอย่าอนุมานถึงแรงกดทดสอบสากลหรือระยะเวลาจากบทความนี้
ดำเนินการตรวจสอบแบบตั้งอิสระ การตรวจสอบแบบควบคุมที่นั่ง และการติดตั้งซ้ำโดยใช้ชิ้นส่วนเดียวกันที่ตรวจสอบย้อนกลับได้เป็นอย่างน้อย ถ้าเป็นไปได้ ให้สลับส่วนประกอบการผสมพันธุ์ที่รู้จักเพียงครั้งละหนึ่งชิ้นเท่านั้น บันทึกว่าการรั่วไหลเริ่มต้นขึ้นระหว่างการนั่ง พัก การถอด หรือการติดตั้งใหม่ เนื่องจากรูปแบบเหล่านี้นำไปสู่สมมติฐานที่แตกต่างกัน
6. ปิด T1 พร้อมหลักฐานเชื่อมโยง
| ทบทวนรายการ | อินพุตควบคุม | คำถามปิดท้าย | หลักฐาน |
|---|---|---|---|
| การตั้งค่าข้อมูล | การสนับสนุนและคุณสมบัติอ้างอิงที่เผยแพร่ | เรขาคณิตอิสระสามารถวัดได้โดยไม่ต้องบังคับให้แบนหรือไม่ | บันทึกการแข่งขันและแผนที่วัด |
| บ่าวาล์ว | แกนทางออก ซีลแลนด์ และฐานท้องถิ่น | การบีบอัดซีลมีความต่อเนื่องและทำซ้ำได้หรือไม่? | รายงานเรขาคณิตและการทบทวนส่วนต่างๆ |
| การปั้น | เรซิน คาวิตี้ ช็อตและเวอร์ชันกระบวนการ | การแปรผันเป็นไปตามรูปแบบช่องหรือกระบวนการหรือไม่? | บันทึกการยิงและตัวอย่างที่เก็บไว้ |
| การประกอบ | การทำงานของวาล์ว ซีล และบ่า | ถังวางตำแหน่งโดยไม่มีแรงมากเกินไปหรือไม่? | บันทึกการติดตั้งซ้ำ |
| การรั่วไหล | วิธีทดสอบที่ได้รับอนุมัติและโซนสังเกต | การรั่วไหลจะเริ่มเมื่อใดและที่ไหน? | บันทึกการทดสอบประทับเวลา |
ตารางนี้เป็นคำแนะนำด้านการควบคุมโครงการด้านบรรณาธิการ ไม่ใช่มาตรฐานอุตสาหกรรม ขอบเขตที่เกี่ยวข้องมีอยู่ใน หมวดแม่พิมพ์เครื่องใช้ไฟฟ้า, บริการตรวจสอบแม่พิมพ์ และ บริการฉีดขึ้นรูป สำหรับการควบคุมการดำเนินการแก้ไข โปรดดู รายการตรวจสอบการดำเนินการแก้ไขและทดสอบซ้ำ T1 หากต้องการตรวจสอบถังเฉพาะ ให้ ส่ง CAD, แบบควบคุม, ข้อมูลจำเพาะของเรซิน, การแก้ไขวาล์วและซีล, วิธีทดสอบ และบันทึกการทดลองที่ตรวจสอบย้อนกลับได้ ไม่มีการรับประกันความคลาดเคลื่อนคงที่ แรงดันรั่ว ระยะเวลาคงตัว การตั้งค่าการขึ้นรูป ผลการแก้ไข หรือผลลัพธ์การส่งมอบ
คำถามที่พบบ่อย
ถังผ่านการตรวจสอบมิติแล้วยังรั่วได้หรือไม่?
ใช่. รายงานอาจละเว้นพื้นที่การซีล แกนทางออก สภาวะรองรับ ซีลการผสมพันธุ์ หรือสถานะการประกอบ แผนการตรวจสอบจะต้องแสดงถึงส่วนต่อประสานการทำงาน
การบิดเบี้ยวของฐานที่มองเห็นได้เป็นสาเหตุที่แท้จริงเสมอไปหรือไม่
ไม่ การรั่วไหลอาจเกี่ยวข้องกับรูปทรงของพื้นที่ซีล ตำแหน่งทางออก สภาพซีล การแก้ไขวาล์ว แรงกดที่นั่ง หรือการปนเปื้อน แยกหลักฐานระดับโลกและระดับท้องถิ่นก่อนเลือกการแก้ไข
ควรยึดถังให้เรียบระหว่างการวัดหรือไม่?
เมื่อวิธีการตรวจสอบที่เผยแพร่กำหนดสถานะนั้นเท่านั้น มิฉะนั้นการหนีบอาจซ่อนการเสียรูปในสถานะอิสระและสร้างผลลัพธ์ที่ชุดประกอบเครื่องใช้ไฟฟ้าไม่ทำซ้ำ
การปรับกระบวนการเพียงอย่างเดียวสามารถแก้ปัญหาได้หรือไม่?
บางครั้ง แต่ไม่ใช่โดยอัตโนมัติ รูปทรง การเปลี่ยนผนัง การระบายความร้อน ตำแหน่งประตู พฤติกรรมของวัสดุ การดีดออก และการจัดการล้วนมีส่วนช่วย การเปลี่ยนแปลงใดๆ จะต้องได้รับการตรวจสอบความถูกต้องทั่วทั้งส่วนและหน้าต่างกระบวนการที่ได้รับอนุมัติ
สิ่งที่ควรจัดเตรียมสำหรับการตรวจสอบการรั่วไหลของ T1?
จัดเตรียม CAD และแบบร่างที่เผยแพร่แล้ว คำจำกัดความของข้อมูลและความทนทาน เกรดเรซิน รหัสตัวอย่างและช่อง บันทึกกระบวนการ ประวัติการปรับสภาพ การแก้ไขวาล์วและซีล วิธีการประกอบ ขั้นตอนการทดสอบการรั่วไหล ภาพถ่ายข้อบกพร่อง และเกณฑ์การยอมรับที่ได้รับอนุมัติ