Empenamento e vazamento da sede da válvula do tanque de água da máquina de café moldada por injeção: revisão T1
Para o contexto do produto, consulte a [página do molde do tanque de água da máquina de café] (https://www.chinamoldworks.com/pt-br/mould-service/appliance-moulds/coffee-machine-water-tank.html).
Um tanque de água removível de uma máquina de café pode parecer aceitável quando livre e ainda vazar depois de assentar na válvula do aparelho. A causa pode ser uma área de vedação deformada, uma saída deslocada, afundamento local ao redor das nervuras, variação de moldagem, vedação incompatível ou um acessório de montagem que não reproduz a interface real. Uma revisão T1 útil, portanto, conecta a geometria da peça, o histórico de moldagem, a condição da peça correspondente e um teste de vazamento repetível. Registre a peça liberada e a revisão do molde, o grau e o lote da resina, a cavidade, a sequência de injeção, o tempo de condicionamento, a revisão da válvula e da vedação, o método de montagem e a configuração do teste. Este é um exemplo genérico de engenharia, não um caso de cliente ou um padrão de aceitação universal.
1. Defina a interface de vedação e seus pontos de referência
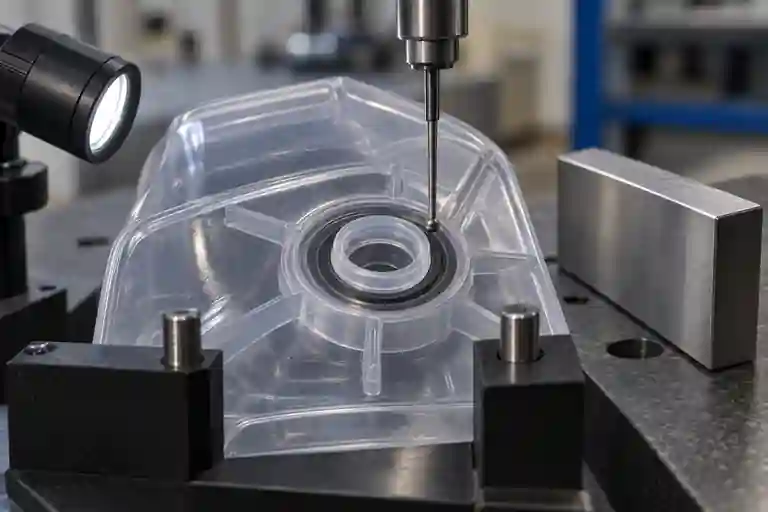
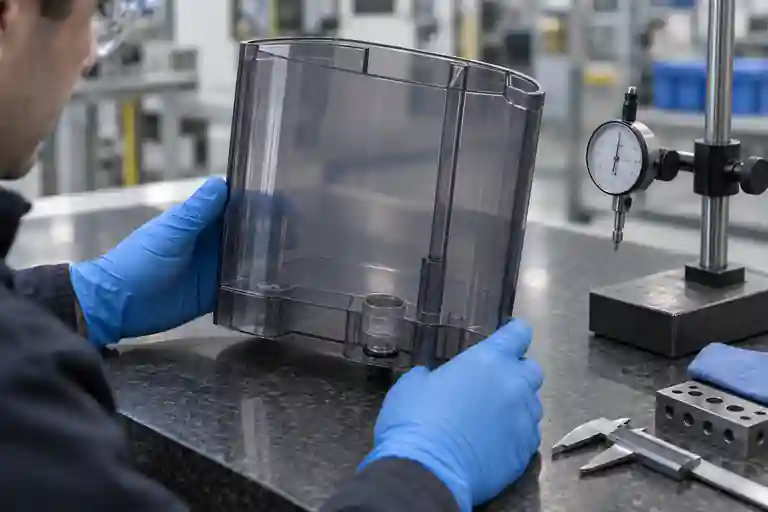
Identifique as superfícies exatas que localizam o tanque na máquina e a área que comprime a vedação. O diâmetro da sede da válvula por si só não pode descrever a interface se o eixo de saída, a base circundante, as faces da trava e os pontos de suporte do aparelho não estiverem vinculados a um sistema de referência. Inspecione o tanque primeiro no estado livre e depois em uma fixação controlada que reproduza os suportes liberados sem forçar a planificação da peça.
A ISO 5459:2024 define terminologia e regras para referências e sistemas de referência na especificação geométrica de produtos. Use uma estratégia de dados aprovada pelo projeto para tornar comparáveis as medições de peças livres e montadas; não improvise uma referência da superfície mais fácil de alcançar. Consulte ISO 5459:2024.
2. Empenamento separado da geometria local da sede da válvula
Mapeie a base do tanque, o eixo de saída e a área de vedação como características separadas. O arco de base global pode inclinar a válvula enquanto uma área de vedação localmente plana permanece utilizável; ovalidade local, ondulação ou afundamento podem interromper a compressão da vedação mesmo quando o tanque geral parece reto. Use o método óptico ou de contato aprovado, registre o estado do dispositivo e a temperatura de medição e retenha amostras ligadas à cavidade.
A ISO 20457:2026 fornece uma estrutura específica para plásticos para tolerâncias dimensionais e geométricas e condições de aceitação. Ele enfatiza que o comportamento do material, o design da peça, o layout da ferramenta e as condições do processo influenciam as dimensões alcançáveis. Os desenhos do projeto ainda devem definir as características funcionais e o método de aceitação. Consulte ISO 20457:2026.
3. Revise as transições de parede, costela e saliência ao redor da saída
Transições espessas para finas, raízes de nervuras pesadas e material concentrado ao redor de uma saliência de saída podem esfriar e encolher de maneira diferente da parede do tanque. Revise a seção através da sede da válvula, interseções das nervuras e cantos próximos. Retire a massa desnecessária onde o projeto permitir, mantenha as transições graduais e preserve a rigidez necessária para resistir ao carregamento da montagem.
A Protolabs recomenda espessuras de parede consistentes e observa que saliências excessivamente espessas podem criar risco de afundamento ou vazio. Suas orientações são úteis para a revisão do DFM, mas não substituem os dados de resina liberados, evidências de fluxo de molde ou validação de projeto. Consulte o guia de moldagem por injeção Protolabs.
4. Conecte o mapa de defeitos às evidências de moldagem
A Autodesk descreve empenamento como deformação causada por tensões internas resultantes da variação de contração, resfriamento não uniforme e efeitos de orientação do material. Compare a posição da cavidade, o layout de resfriamento, a localização da comporta, o histórico de enchimento e empacotamento, as temperaturas do molde, a condição de ejeção e o manuseio das peças. Uma direção repetível ou padrão de cavidade é uma evidência; não é, por si só, permissão para alterar as configurações do aço ou do processo.
Use uma escada de solução de problemas controlada. Preserve uma linha de base conhecida, altere um fator aprovado de cada vez e verifique toda a parte após cada tentativa. Uma alteração que melhore a sede da válvula pode alterar o aro do tanque, a trava, a geometria da capacidade ou a superfície cosmética. Consulte as orientações para solução de problemas de empenamento da Autodesk e orientações sobre resultados de orientação de materiais.
5. Torne o teste de vazamento repetível
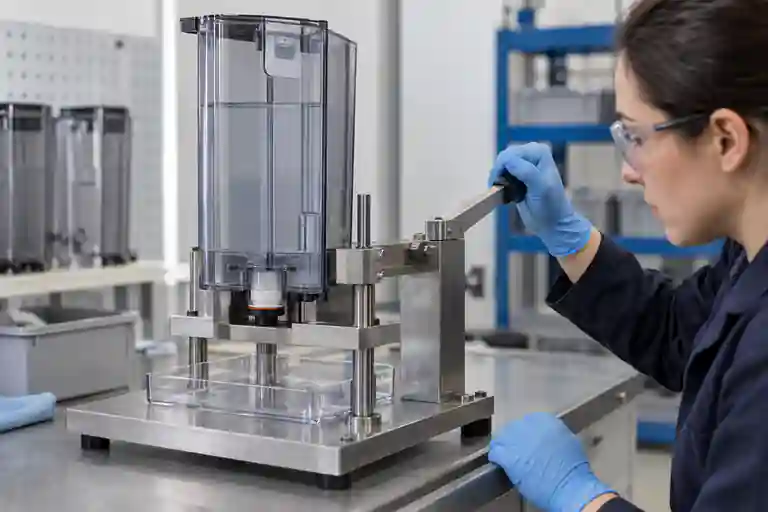
Teste toda a interface controlada: tanque, válvula, vedação, suportes e ação de assentamento liberada. Defina o nível ou pressão de enchimento, tempo de permanência, estado de condicionamento, temperatura da água, zona de observação e método de aprovação/reprovação no plano do projeto. Não use força manual para fazer passar uma amostra com vazamento e não deduza uma pressão ou duração de teste universal deste artigo.
Execute pelo menos uma verificação independente, uma verificação controlada e uma instalação repetida usando as mesmas peças rastreáveis. Se possível, troque apenas um componente correspondente conhecido por vez. Registre se o vazamento começa durante o assentamento, permanência, remoção ou reinstalação, pois esses padrões levam a hipóteses diferentes.
6. Fechar T1 com evidências vinculadas
| Item de revisão | Entrada controlada | Pergunta final | Evidência |
|---|---|---|---|
| Configuração de dados | Suportes lançados e recursos de referência | A geometria do estado livre é medida sem achatamento forçado? | Registro de luminárias e mapa de medição |
| Assento de válvula | Eixo de saída, terreno de vedação e base local | A compressão da vedação é contínua e repetível? | Relatório de geometria e revisão de seção |
| Moldagem | Versão resina, cavidade, injeção e processo | A variação segue um padrão de cavidade ou processo? | Registro de captura e amostras retidas |
| Montagem | Ação de válvula, vedação e sede | O tanque se localiza sem excesso de força? | Repetir registro de instalação |
| Vazamento | Método de ensaio e zona de observação aprovados | Quando e onde começa o vazamento? | Registro de teste com carimbo de data/hora |
Esta tabela é uma sugestão editorial de controle de projeto, não um padrão da indústria. O escopo relacionado está disponível na categoria de moldes para eletrodomésticos, serviço de revisão de moldes e serviço de moldagem por injeção. Para controle de ações corretivas, consulte a lista de verificação de ações corretivas e reteste T1. Para revisar um tanque específico, envie o CAD, desenho controlado, especificação de resina, revisões de válvulas e vedações, método de teste e registro de teste rastreável. Nenhuma tolerância fixa, pressão de vazamento, tempo de permanência, configuração de moldagem, resultado de correção ou resultado de entrega são prometidos.
Perguntas frequentes
Um tanque pode passar na inspeção dimensional e ainda assim vazar?
Sim. Um relatório pode omitir a área de vedação, eixo de saída, condição de suporte, vedação correspondente ou estado montado. O plano de inspeção deve representar a interface funcional.
A deformação visível da base é sempre a causa raiz?
Não. O vazamento pode envolver geometria local da área de vedação, posição de saída, condição da vedação, revisão da válvula, força de assentamento ou contaminação. Separe as evidências globais e locais antes de selecionar uma correção.
O tanque deve ser fixado na horizontal durante a medição?
Somente quando o método de inspeção liberado definir esse estado. Caso contrário, a fixação pode ocultar a deformação no estado livre e criar um resultado que a montagem do aparelho não reproduz.
O ajuste do processo por si só pode resolver o problema?
Às vezes, mas não automaticamente. Geometria, transições de parede, resfriamento, posição do portão, comportamento do material, ejeção e manuseio podem contribuir. Qualquer alteração deve ser validada em toda a peça e na janela do processo aprovado.
O que deve ser fornecido para uma análise de vazamento T1?
Fornece CAD e desenhos liberados, definições de referência e tolerância, grau de resina, IDs de amostras e cavidades, registros de processos, histórico de condicionamento, revisões de válvulas e vedações, método de montagem, procedimento de teste de vazamento, fotos de defeitos e critérios de aceitação aprovados.