Mesin Kopi Acuan Suntikan Injap Tangki Air-Seat Warpage dan Kebocoran: Kajian T1
Untuk konteks produk, lihat halaman acuan tangki air mesin kopi.
Tangki air mesin kopi boleh tanggal boleh kelihatan boleh diterima dalam keadaan bebas dan masih bocor selepas ia diletakkan pada injap perkakas. Puncanya mungkin tanah pengedap yang melengkung, alur keluar offset, sink tempatan di sekeliling rusuk, variasi acuan, pengedap yang tidak sepadan atau lekapan pemasangan yang tidak menghasilkan semula antara muka sebenar. Oleh itu, semakan T1 yang berguna menghubungkan geometri bahagian, sejarah acuan, keadaan bahagian mengawan dan ujian kebocoran berulang. Catatkan bahagian yang dilepaskan dan semakan acuan, gred dan lot resin, rongga, jujukan pukulan, masa penyaman udara, semakan injap dan kedap, kaedah pemasangan dan persediaan ujian. Ini ialah contoh kejuruteraan generik, bukan kes pelanggan atau standard penerimaan sejagat.
1. Tentukan antara muka pengedap dan datumnya
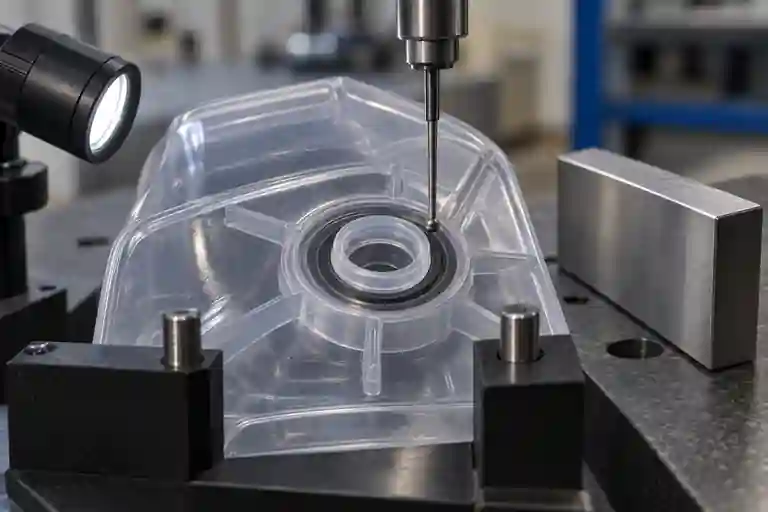
Kenal pasti permukaan tepat yang menempatkan tangki di dalam mesin dan tanah yang memampatkan meterai. Diameter tempat duduk injap sahaja tidak boleh menggambarkan antara muka jika paksi alur keluar, tapak sekeliling, muka selak dan titik sokongan perkakas tidak terikat pada sistem datum. Periksa tangki terlebih dahulu dalam keadaan bebas dan kemudian dalam lekapan terkawal yang mengeluarkan semula sokongan yang dilepaskan tanpa memaksa bahagian itu rata.
ISO 5459:2024 mentakrifkan istilah dan peraturan untuk datum dan sistem datum dalam spesifikasi produk geometri. Gunakan strategi datum yang diluluskan projek untuk membuat perbandingan bahagian bebas dan ukuran yang dipasang; jangan improvisasi rujukan dari mana-mana permukaan yang paling mudah dicapai. Lihat ISO 5459:2024.
2. Asingkan lengkokan daripada geometri tempat duduk injap tempatan
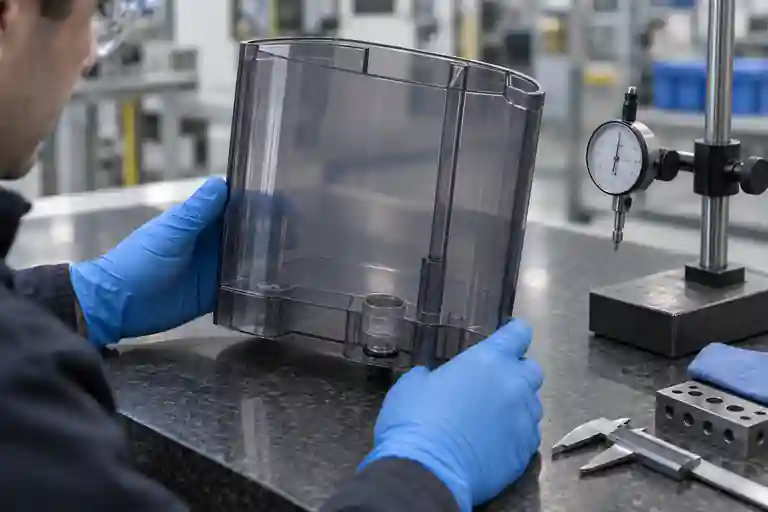
Petakan pangkalan tangki, paksi alur keluar dan tanah pengedap sebagai ciri berasingan. Haluan asas global boleh mencondongkan injap manakala tanah pengedap rata tempatan masih boleh digunakan; ovaliti tempatan, kegelombang atau sink boleh mengganggu mampatan pengedap walaupun keseluruhan tangki kelihatan lurus. Gunakan kaedah sesentuh atau optik yang diluluskan, rekod keadaan lekapan dan suhu pengukuran, dan simpan sampel berkaitan rongga.
ISO 20457:2026 menyediakan rangka kerja khusus plastik untuk toleransi dimensi dan geometri serta syarat penerimaan. Ia menekankan bahawa tingkah laku bahan, reka bentuk bahagian, susun atur alat dan keadaan proses mempengaruhi dimensi yang boleh dicapai. Lukisan projek mesti tetap menentukan ciri fungsi dan kaedah penerimaan. Lihat ISO 20457:2026.
3. Semak peralihan dinding, rusuk dan bos di sekitar outlet
Peralihan tebal-ke-nipis, akar rusuk berat dan bahan pekat di sekeliling bos alur keluar boleh menyejuk dan mengecut secara berbeza daripada dinding tangki. Semak bahagian melalui tempat duduk injap, persimpangan rusuk dan sudut berdekatan. Keluarkan jisim yang tidak perlu di mana reka bentuk membenarkan, pastikan peralihan secara beransur-ansur dan kekalkan kekukuhan yang diperlukan untuk menahan beban pemasangan.
Protolabs mengesyorkan ketebalan dinding yang konsisten dan ambil perhatian bahawa bos yang terlalu tebal boleh mencipta risiko tenggelam atau batal. Panduannya berguna untuk semakan DFM, tetapi ia bukan pengganti untuk data resin yang dikeluarkan, bukti aliran acuan atau pengesahan projek. Lihat Panduan pengacuan suntikan Protolabs.
4. Sambungkan peta kecacatan kepada bukti acuan
Autodesk menerangkan ledingan sebagai ubah bentuk yang disebabkan oleh tegasan dalaman yang terhasil daripada variasi pengecutan, penyejukan tidak seragam dan kesan orientasi bahan. Bandingkan kedudukan rongga, susun atur penyejukan, lokasi pintu gerbang, sejarah isi dan pek, suhu acuan, keadaan lontar dan pengendalian bahagian. Arah yang boleh diulang atau corak rongga adalah bukti; ia bukan, dengan sendirinya, kebenaran untuk menukar tetapan keluli atau proses.
Gunakan tangga penyelesaian masalah terkawal. Kekalkan garis dasar yang diketahui, tukar satu faktor yang diluluskan pada satu masa dan semak keseluruhan bahagian selepas setiap percubaan. Perubahan yang menambah baik tempat duduk injap boleh mengalihkan rim tangki, selak, geometri kapasiti atau permukaan kosmetik. Lihat panduan penyelesaian masalah halaman lesing Autodesk dan panduan hasil orientasi bahan.
5. Jadikan ujian kebocoran boleh diulang
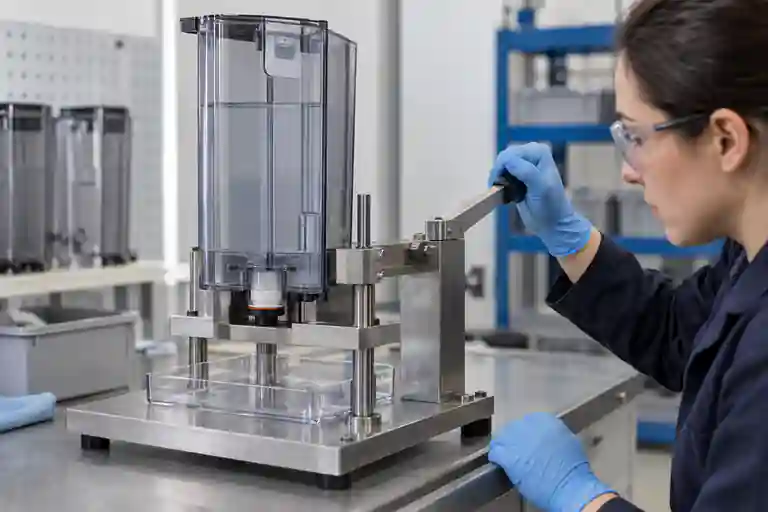
Uji antara muka terkawal lengkap: tangki, injap, pengedap, penyokong dan tindakan tempat duduk yang dilepaskan. Tentukan tahap atau tekanan isian, masa tinggal, keadaan penyaman, suhu air, zon cerapan dan kaedah lulus/gagal dalam pelan projek. Jangan gunakan kekerasan tangan untuk membuat pas sampel yang bocor, dan jangan membuat kesimpulan tekanan atau tempoh ujian universal daripada artikel ini.
Jalankan sekurang-kurangnya cek berdiri bebas, cek duduk terkawal dan pemasangan ulang menggunakan bahagian yang boleh dikesan yang sama. Jika boleh, tukar hanya satu komponen mengawan yang diketahui pada satu masa. Rekod sama ada kebocoran bermula semasa tempat duduk, tinggal, dialih keluar atau pemasangan semula, kerana corak ini membawa kepada hipotesis yang berbeza.
6. Tutup T1 dengan bukti berkaitan
| Item ulasan | Input terkawal | Soalan penutup | Bukti |
|---|---|---|---|
| Persediaan datum | Sokongan yang dikeluarkan dan ciri rujukan | Adakah geometri keadaan bebas diukur tanpa diratakan secara paksa? | Rekod perlawanan dan peta ukuran |
| Tempat duduk injap | Paksi alur keluar, tanah pengedap dan pangkalan tempatan | Adakah pemampatan meterai berterusan dan boleh diulang? | Laporan geometri dan semakan bahagian |
| Pengacuan | Resin, rongga, pukulan dan versi proses | Adakah variasi mengikut corak rongga atau proses? | Log tembakan dan sampel yang disimpan |
| Perhimpunan | Tindakan injap, pengedap dan tempat duduk | Adakah tangki mengesan tanpa daya yang berlebihan? | Ulang rekod pemasangan |
| Kebocoran | Kaedah ujian dan zon pemerhatian yang diluluskan | Bila dan di mana kebocoran bermula? | Rekod ujian bercap masa |
Jadual ini ialah cadangan kawalan projek editorial, bukan standard industri. Skop berkaitan tersedia dalam kategori acuan perkakas, perkhidmatan semakan acuan dan perkhidmatan pengacuan suntikan. Untuk kawalan tindakan pembetulan, lihat senarai semak tindakan pembetulan dan ujian semula T1. Untuk menyemak tangki tertentu, serahkan CAD, lukisan terkawal, spesifikasi resin, semakan injap dan pengedap, kaedah ujian dan rekod percubaan boleh dikesan. Tiada toleransi tetap, tekanan kebocoran, masa tinggal, tetapan acuan, hasil pembetulan atau hasil penghantaran dijanjikan.
Soalan lazim
Bolehkah tangki melepasi pemeriksaan dimensi dan masih bocor?
ya. Laporan boleh meninggalkan tanah pengedap, paksi keluar, keadaan sokongan, meterai mengawan atau keadaan terpasang. Pelan pemeriksaan mesti mewakili antara muka berfungsi.
Adakah warpage asas yang kelihatan sentiasa menjadi punca?
Tidak. Kebocoran boleh melibatkan geometri tanah pengedap tempatan, kedudukan alur keluar, keadaan pengedap, semakan injap, daya tempat duduk atau pencemaran. Asingkan bukti global dan tempatan sebelum memilih pembetulan.
Adakah tangki perlu diapit rata semasa pengukuran?
Hanya apabila kaedah pemeriksaan yang dikeluarkan mentakrifkan keadaan itu. Jika tidak, pengapit boleh menyembunyikan ubah bentuk keadaan bebas dan menghasilkan hasil yang pemasangan perkakas tidak menghasilkan semula.
Bolehkah proses pelarasan sahaja menyelesaikan masalah?
Kadang-kadang, tetapi tidak secara automatik. Geometri, peralihan dinding, penyejukan, kedudukan pintu gerbang, tingkah laku bahan, lontar dan pengendalian semuanya boleh menyumbang. Sebarang perubahan mesti disahkan di seluruh bahagian dan tetingkap proses yang diluluskan.
Apakah yang perlu dibekalkan untuk semakan kebocoran T1?
Menyediakan CAD dan lukisan yang dikeluarkan, definisi datum dan toleransi, gred resin, sampel dan ID rongga, rekod proses, sejarah penyaman udara, semakan injap dan pengedap, kaedah pemasangan, prosedur ujian kebocoran, foto kecacatan dan kriteria penerimaan yang diluluskan.