Verzug und Undichtigkeit des Ventilsitzes im Wassertank einer spritzgegossenen Kaffeemaschine: T1-Bewertung
Den Produktkontext finden Sie auf der Seite zur Wassertankform für Kaffeemaschinen.
Ein abnehmbarer Wassertank einer Kaffeemaschine kann im freien Zustand akzeptabel aussehen und dennoch auslaufen, nachdem er auf dem Geräteventil sitzt. Die Ursache kann ein verzogener Dichtungssteg, ein versetzter Auslass, eine lokale Einsenkung um die Rippen, Formabweichungen, eine nicht passende Dichtung oder eine Montagevorrichtung sein, die die tatsächliche Schnittstelle nicht wiedergibt. Eine nützliche T1-Überprüfung verknüpft daher die Teilegeometrie, den Formverlauf, den Zustand des Gegenstücks und einen wiederholbaren Dichtheitstest. Notieren Sie die freigegebene Teile- und Formrevision, Harzqualität und -charge, Kavität, Schusssequenz, Konditionierungszeit, Ventil- und Dichtungsrevision, Montagemethode und Testaufbau. Dies ist ein generisches technisches Beispiel, kein Kundenfall oder ein allgemeiner Akzeptanzstandard.
1. Definieren Sie die Dichtungsschnittstelle und ihre Bezüge
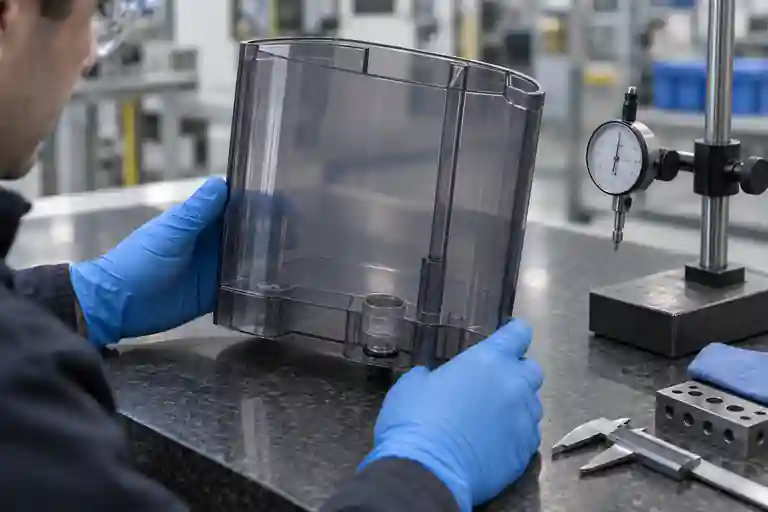
Identifizieren Sie die genauen Flächen, an denen sich der Tank in der Maschine befindet, und die Fläche, die die Dichtung zusammendrückt. Ein Ventilsitzdurchmesser allein kann die Schnittstelle nicht beschreiben, wenn die Auslassachse, die umgebende Basis, die Verriegelungsflächen und die Gerätestützpunkte nicht an ein Bezugssystem gebunden sind. Überprüfen Sie den Tank zunächst im freien Zustand und dann in einer kontrollierten Vorrichtung, die die gelösten Stützen reproduziert, ohne das Teil flach zu drücken.
ISO 5459:2024 definiert Terminologie und Regeln für Bezugspunkte und Bezugssysteme in der geometrischen Produktspezifikation. Verwenden Sie eine vom Projekt genehmigte Bezugsstrategie, um Messungen freier Teile und montierter Teile vergleichbar zu machen. improvisieren Sie nicht eine Referenz von der Oberfläche aus, die am einfachsten zu erreichen ist. Siehe ISO 5459:2024.
2. Trennen Sie den Verzug von der lokalen Ventilsitzgeometrie
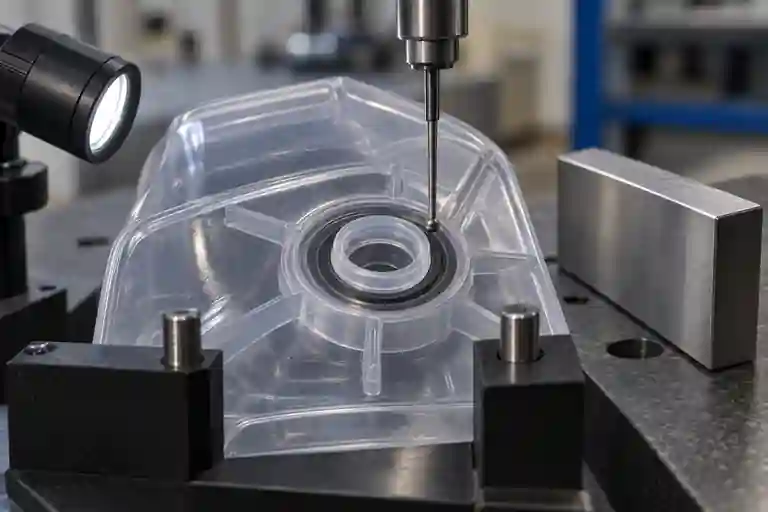
Bilden Sie Tankboden, Auslaufachse und Dichtsteg als separate Merkmale ab. Durch den globalen Basisbogen kann das Ventil gekippt werden, während ein lokal flacher Dichtsteg nutzbar bleibt; Lokale Ovalität, Welligkeit oder Senkung können die Kompression der Dichtung unterbrechen, selbst wenn der gesamte Tank gerade erscheint. Verwenden Sie die zugelassene Kontakt- oder optische Methode, zeichnen Sie den Zustand der Vorrichtung und die Messtemperatur auf und bewahren Sie mit dem Hohlraum verbundene Proben auf.
ISO 20457:2026 bietet einen kunststoffspezifischen Rahmen für Maß- und Geometrietoleranzen und Akzeptanzbedingungen. Es wird betont, dass Materialverhalten, Teiledesign, Werkzeuglayout und Prozessbedingungen Einfluss auf die erreichbaren Abmessungen haben. In Projektzeichnungen müssen weiterhin die Funktionsmerkmale und die Abnahmemethode festgelegt werden. Siehe ISO 20457:2026.
3. Überprüfen Sie die Wand-, Rippen- und Nabenübergänge rund um den Auslass
Dick-zu-dünn-Übergänge, schwere Rippenwurzeln und konzentriertes Material um einen Auslassstutzen können anders als die Tankwand abkühlen und schrumpfen. Überprüfen Sie den Schnitt durch den Ventilsitz, die Rippenkreuzungen und die angrenzenden Ecken. Entfernen Sie unnötige Masse dort, wo es die Konstruktion zulässt, halten Sie die Übergänge sanft und bewahren Sie die erforderliche Steifigkeit, um der Belastung der Baugruppe standzuhalten.
Protolabs empfiehlt eine gleichbleibende Wandstärke und weist darauf hin, dass zu dicke Vorsprünge das Risiko von Einsinkungen oder Hohlräumen verursachen können. Die Anleitung ist für die DFM-Überprüfung nützlich, ersetzt jedoch nicht die veröffentlichten Harzdaten, Mold-Flow-Nachweise oder die Projektvalidierung. Weitere Informationen finden Sie im Protolabs-Spritzgussleitfaden.
4. Verbinden Sie die Fehlerkarte mit den Gussnachweisen
Autodesk beschreibt Verzug als Verformung, die durch innere Spannungen infolge von Schwindungsschwankungen, ungleichmäßiger Abkühlung und Materialorientierungseffekten verursacht wird. Vergleichen Sie die Position der Kavität, das Kühllayout, die Angussposition, den Füll- und Packverlauf, die Werkzeugtemperaturen, den Auswurfzustand und die Teilehandhabung. Ein wiederholbares Richtungs- oder Hohlraummuster ist ein Beweis; Es handelt sich an sich nicht um die Erlaubnis, Stahl- oder Prozesseinstellungen zu ändern.
Verwenden Sie eine kontrollierte Fehlerbehebungsleiter. Behalten Sie eine bekannte Grundlinie bei, ändern Sie jeweils einen genehmigten Faktor und überprüfen Sie den gesamten Teil nach jedem Versuch. Eine Änderung, die den Ventilsitz verbessert, kann zu einer Verschiebung des Tankrandes, der Verriegelung, der Fassungsgeometrie oder der kosmetischen Oberfläche führen. Weitere Informationen finden Sie in den Anleitungen zur Fehlerbehebung bei Autodesk-Verwerfungen und Anleitungen zur Materialausrichtungsergebnisse.
5. Machen Sie den Dichtheitstest wiederholbar
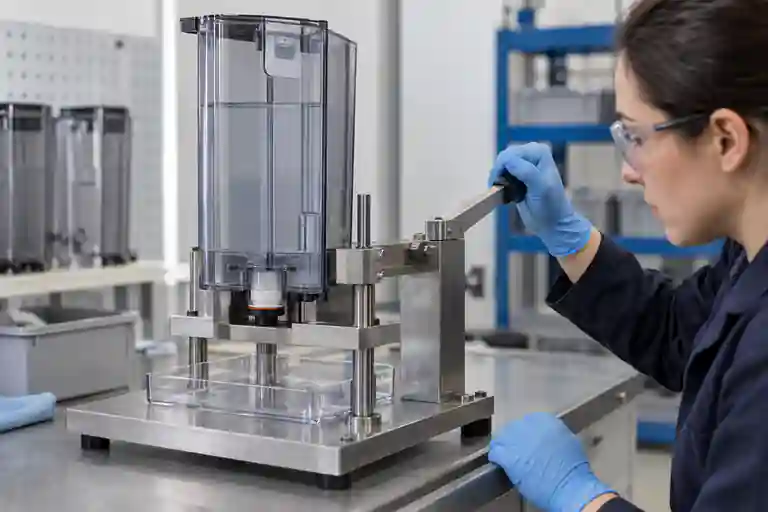
Testen Sie die gesamte gesteuerte Schnittstelle: Tank, Ventil, Dichtung, Halterungen und den freigegebenen Sitzvorgang. Definieren Sie Füllstand oder Druck, Verweilzeit, Konditionierungszustand, Wassertemperatur, Beobachtungsbereich und Pass/Fail-Methode im Projektplan. Wenden Sie keine Handkraft an, um eine undichte Probe passieren zu lassen, und leiten Sie aus diesem Artikel keinen universellen Prüfdruck oder eine allgemeingültige Prüfdauer ab.
Führen Sie mindestens eine Freistandprüfung, eine kontrollierte Sitzprüfung und eine erneute Installation mit denselben rückverfolgbaren Teilen durch. Wenn möglich, tauschen Sie jeweils nur eine bekannte Gegenkomponente aus. Zeichnen Sie auf, ob Leckagen beim Einsetzen, Verweilen, Entfernen oder Wiedereinbau auftreten, da diese Muster zu unterschiedlichen Hypothesen führen.
6. Schließen Sie T1 mit verknüpften Beweisen
| Artikel überprüfen | Kontrollierte Eingabe | Schlussfrage | Beweise |
|---|---|---|---|
| Datumseinstellung | Freigegebene Stützen und Referenzfunktionen | Wird die Freizustandsgeometrie ohne erzwungene Abflachung gemessen? | Vorrichtungsaufzeichnung und Messkarte |
| Ventilsitz | Austrittsachse, Versiegelungsgrundstück und Ortsstützpunkt | Ist die Dichtungskompression kontinuierlich und wiederholbar? | Geometriebericht und Abschnittsüberprüfung |
| Formen | Harz-, Hohlraum-, Schuss- und Prozessversion | Folgt die Variation einem Hohlraum- oder Prozessmuster? | Schussprotokoll und Rückstellproben |
| Montage | Ventil-, Dichtungs- und Sitzwirkung | Lässt sich der Tank ohne übermäßige Krafteinwirkung orten? | Installationsdatensatz wiederholen |
| Leckage | Zugelassene Prüfmethode und Beobachtungsbereich | Wann und wo beginnt die Leckage? | Testaufzeichnung mit Zeitstempel |
Bei dieser Tabelle handelt es sich um einen redaktionellen Vorschlag zur Projektsteuerung, nicht um einen Industriestandard. Zugehörige Bereiche sind in der Kategorie für Haushaltsgeräteformen, Formprüfungsdienst und Spritzgussdienst verfügbar. Informationen zur Kontrolle der Korrekturmaßnahmen finden Sie in der [T1-Checkliste für Korrekturmaßnahmen und erneute Tests] (https://www.chinamoldworks.com/de/news/t1-mold-trial-corrective-action-retest-checklist.html). Um einen bestimmten Tank zu überprüfen, [reichen Sie CAD, kontrollierte Zeichnung, Harzspezifikation, Ventil- und Dichtungsrevisionen, Testmethode und nachverfolgbare Versuchsaufzeichnungen ein] (https://www.chinamoldworks.com/de/submit-inquiry.html). Es werden keine festen Toleranzen, Leckdrücke, Verweilzeiten, Formeinstellungen, Korrekturergebnisse oder Lieferergebnisse versprochen.
Häufig gestellte Fragen
Kann ein Tank die Maßprüfung bestehen und trotzdem lecken?
Ja. In einem Bericht können Dichtungsfläche, Auslassachse, Stützzustand, Gegendichtung oder Montagezustand weggelassen werden. Der Prüfplan muss die funktionale Schnittstelle darstellen.
Ist sichtbarer Grundverzug immer die Ursache?
Nein. Leckagen können lokale Dichtflächengeometrie, Auslassposition, Dichtungszustand, Ventilrevision, Sitzkraft oder Verschmutzung betreffen. Trennen Sie globale und lokale Beweise, bevor Sie eine Korrektur auswählen.
Soll der Tank während der Messung flach eingespannt werden?
Nur wenn die freigegebene Prüfmethode diesen Zustand definiert. Andernfalls kann die Klemmung die Verformung im freien Zustand verdecken und dazu führen, dass sich die Gerätebaugruppe nicht reproduzieren lässt.
Kann die Prozessanpassung allein das Problem lösen?
Manchmal, aber nicht automatisch. Geometrie, Wandübergänge, Kühlung, Anschnittposition, Materialverhalten, Auswurf und Handhabung können alle dazu beitragen. Jede Änderung muss über das gesamte Teil- und genehmigte Prozessfenster hinweg validiert werden.
Was sollte für eine T1-Leckageprüfung bereitgestellt werden?
Stellen Sie freigegebene CAD-Dateien und Zeichnungen, Datums- und Toleranzdefinitionen, Harzqualität, Proben- und Hohlraum-IDs, Prozessaufzeichnungen, Konditionierungshistorie, Ventil- und Dichtungsrevisionen, Montagemethode, Lecktestverfahren, Fehlerfotos und genehmigte Abnahmekriterien bereit.