Kelengkungan dan Kebocoran Kursi Katup Tangki Air Mesin Kopi Cetakan Injeksi: T1 Review
Untuk konteks produk, lihat halaman cetakan tangki air mesin kopi.
Tangki air mesin kopi yang dapat dilepas mungkin terlihat dapat diterima dalam keadaan bebas dan masih bocor setelah dipasang pada katup alat. Penyebabnya mungkin karena bidang penyegelan yang melengkung, outlet offset, tenggelam lokal di sekitar rusuk, variasi cetakan, segel yang tidak cocok, atau perlengkapan perakitan yang tidak meniru antarmuka sebenarnya. Oleh karena itu, tinjauan T1 yang berguna menghubungkan geometri bagian, riwayat pencetakan, kondisi bagian berpasangan, dan uji kebocoran berulang. Catat bagian yang dilepas dan revisi cetakan, kadar dan lot resin, rongga, urutan pengambilan gambar, waktu pengkondisian, revisi katup dan segel, metode perakitan, dan pengaturan pengujian. Ini adalah contoh rekayasa umum, bukan kasus pelanggan atau standar penerimaan universal.
1. Tentukan antarmuka penyegelan dan datanya
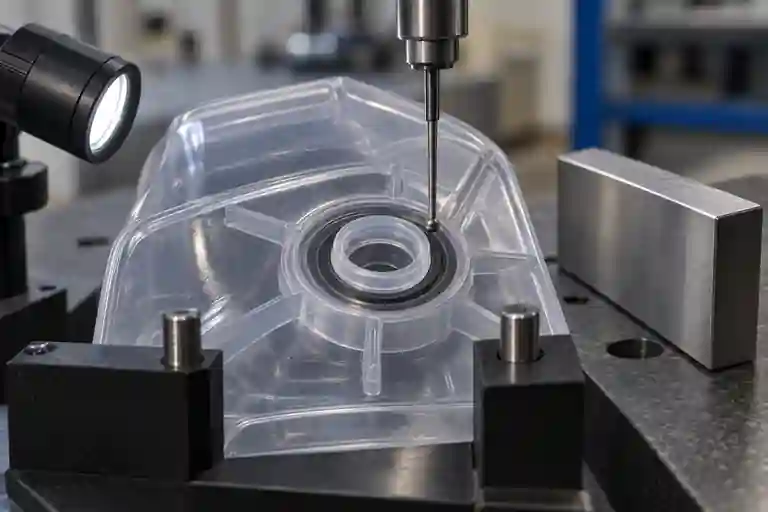
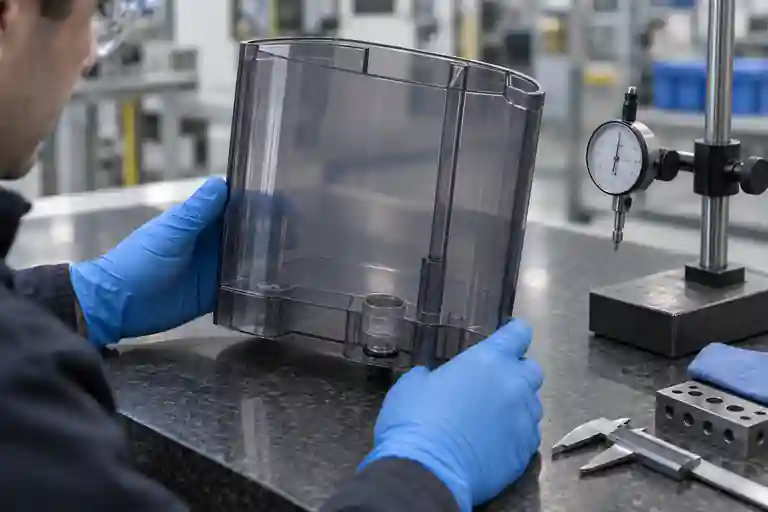
Identifikasi permukaan yang tepat di mana tangki berada di dalam mesin dan tanah yang menekan segel. Diameter dudukan katup saja tidak dapat menggambarkan antarmuka jika sumbu saluran keluar, alas di sekelilingnya, permukaan kait, dan titik penyangga alat tidak terikat pada sistem datum. Periksa tangki terlebih dahulu dalam keadaan bebas dan kemudian dalam perlengkapan terkontrol yang mereproduksi dukungan yang dilepaskan tanpa memaksa bagian tersebut menjadi rata.
ISO 5459:2024 mendefinisikan terminologi dan aturan untuk datum dan sistem datum dalam spesifikasi produk geometris. Gunakan strategi datum yang disetujui proyek untuk membuat pengukuran bagian bebas dan rakitan dapat dibandingkan; jangan mengimprovisasi referensi dari permukaan mana pun yang paling mudah dijangkau. Lihat ISO 5459:2024.
2. Pisahkan kelengkungan dari geometri dudukan katup lokal
Petakan dasar tangki, sumbu saluran keluar, dan lahan penyekat sebagai karakteristik terpisah. Busur dasar global dapat memiringkan katup sementara lahan penyegelan yang rata secara lokal tetap dapat digunakan; ovalitas lokal, bergelombang atau tenggelam dapat mengganggu kompresi segel bahkan ketika keseluruhan tangki tampak lurus. Gunakan metode kontak atau optik yang disetujui, catat kondisi perlengkapan dan suhu pengukuran, dan simpan sampel yang terhubung dengan rongga.
ISO 20457:2026 memberikan kerangka kerja khusus plastik untuk toleransi dimensi dan geometri serta kondisi penerimaan. Hal ini menekankan bahwa perilaku material, desain bagian, tata letak alat dan kondisi proses mempengaruhi dimensi yang dapat dicapai. Gambar proyek tetap harus menjelaskan karakteristik fungsional dan metode penerimaan. Lihat ISO 20457:2026.
3. Tinjau transisi dinding, rusuk, dan bos di sekitar outlet
Transisi tebal ke tipis, akar rusuk yang tebal, dan material terkonsentrasi di sekitar saluran keluar dapat mendingin dan menyusut secara berbeda dari dinding tangki. Tinjau bagian melalui dudukan katup, persimpangan tulang rusuk, dan sudut terdekat. Keluarkan massa yang tidak perlu jika desain memungkinkan, pertahankan transisi secara bertahap dan pertahankan kekakuan yang diperlukan untuk menahan beban perakitan.
Protolabs merekomendasikan ketebalan dinding yang konsisten dan mencatat bahwa bos yang terlalu tebal dapat menimbulkan risiko tenggelam atau kosong. Panduannya berguna untuk tinjauan DFM, namun ini bukan pengganti data resin yang dirilis, bukti aliran cetakan, atau validasi proyek. Lihat panduan cetakan injeksi Protolabs.
4. Hubungkan peta cacat dengan bukti cetakan
Autodesk mendeskripsikan warpage sebagai deformasi yang disebabkan oleh tekanan internal akibat variasi penyusutan, pendinginan yang tidak seragam, dan efek orientasi material. Bandingkan posisi rongga, tata letak pendinginan, lokasi gerbang, riwayat pengisian dan pengemasan, suhu cetakan, kondisi ejeksi, dan penanganan komponen. Buktinya adalah arah atau pola rongga yang berulang; hal ini dengan sendirinya bukanlah izin untuk mengubah pengaturan baja atau proses.
Gunakan tangga pemecahan masalah yang terkendali. Pertahankan garis dasar yang diketahui, ubah satu faktor yang disetujui pada satu waktu, dan periksa seluruh bagian setelah setiap percobaan. Perubahan yang memperbaiki dudukan katup dapat menggeser pelek tangki, kait, geometri kapasitas, atau permukaan kosmetik. Lihat panduan pemecahan masalah warpage Autodesk dan panduan hasil orientasi material.
5. Lakukan pengujian kebocoran secara berulang
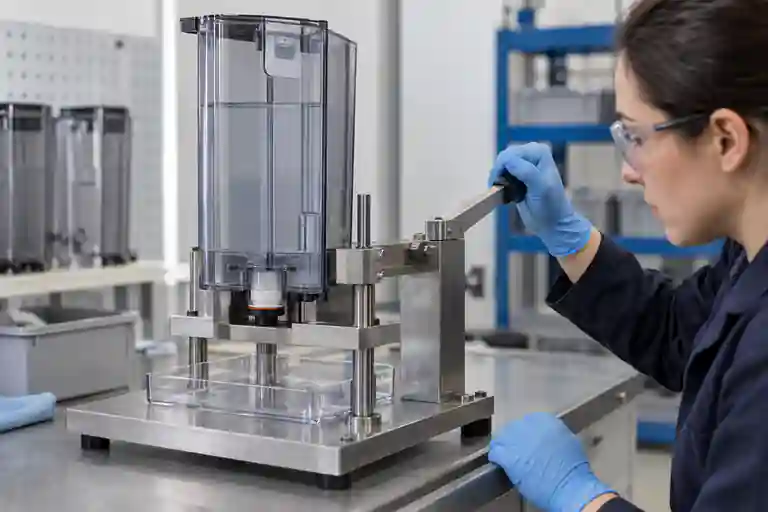
Uji antarmuka terkontrol lengkap: tangki, katup, segel, penyangga, dan aksi dudukan yang dilepaskan. Tentukan tingkat atau tekanan pengisian, waktu tunggu, kondisi pengkondisian, suhu air, zona pengamatan dan metode lulus/gagal dalam rencana proyek. Jangan gunakan tenaga tangan untuk membuat sampel bocor, dan jangan menyimpulkan tekanan atau durasi pengujian universal dari artikel ini.
Jalankan setidaknya pemeriksaan berdiri bebas, pemeriksaan duduk terkontrol, dan pemasangan berulang menggunakan bagian yang sama yang dapat dilacak. Jika memungkinkan, tukar hanya satu komponen kawin yang diketahui dalam satu waktu. Catat apakah kebocoran terjadi saat pemasangan, pemasangan, pelepasan atau pemasangan ulang, karena pola ini menimbulkan hipotesis yang berbeda.
6. Tutup T1 dengan bukti terkait
| Barang ulasan | Masukan terkontrol | Pertanyaan penutup | Bukti |
|---|---|---|---|
| Pengaturan data | Merilis fitur dukungan dan referensi | Apakah geometri keadaan bebas diukur tanpa perataan paksa? | Catatan perlengkapan dan peta pengukuran |
| Kursi katup | Poros outlet, penyegelan tanah dan pangkalan lokal | Apakah kompresi seal bersifat kontinyu dan berulang? | Laporan geometri dan tinjauan bagian |
| Cetakan | Versi resin, rongga, suntikan dan proses | Apakah variasi mengikuti pola rongga atau proses? | Log pengambilan gambar dan sampel yang disimpan |
| Majelis | Tindakan katup, segel dan tempat duduk | Apakah tangki dapat ditemukan tanpa tenaga berlebih? | Ulangi catatan instalasi |
| Kebocoran | Metode pengujian dan zona observasi yang disetujui | Kapan dan di mana kebocoran dimulai? | Catatan tes yang diberi cap waktu |
Tabel ini merupakan saran pengendalian proyek editorial, bukan standar industri. Cakupan terkait tersedia di kategori cetakan peralatan, layanan peninjauan cetakan dan layanan cetakan injeksi. Untuk kontrol tindakan korektif, lihat Daftar periksa tindakan korektif dan pengujian ulang T1. Untuk meninjau tangki tertentu, kirimkan CAD, gambar terkontrol, spesifikasi resin, revisi katup dan segel, metode pengujian, dan catatan uji coba yang dapat dilacak. Tidak ada toleransi tetap, tekanan kebocoran, waktu tunggu, pengaturan cetakan, hasil koreksi atau hasil pengiriman yang dijanjikan.
Pertanyaan yang sering diajukan
Bisakah tangki lolos pemeriksaan dimensi dan masih bocor?
Ya. Sebuah laporan dapat menghilangkan tanah penyegelan, sumbu saluran keluar, kondisi penyangga, segel kawin atau keadaan rakitan. Rencana inspeksi harus mewakili antarmuka fungsional.
Apakah lengkungan dasar yang terlihat selalu menjadi penyebab utama?
Tidak. Kebocoran dapat melibatkan geometri lahan penyegelan lokal, posisi saluran keluar, kondisi segel, revisi katup, gaya dudukan atau kontaminasi. Pisahkan bukti global dan lokal sebelum memilih koreksi.
Apakah tangki harus dijepit rata selama pengukuran?
Hanya ketika metode pemeriksaan yang dirilis menentukan status tersebut. Jika tidak, penjepitan dapat menyembunyikan deformasi keadaan bebas dan mengakibatkan rakitan peralatan tidak dapat direproduksi.
Dapatkah penyesuaian proses saja menyelesaikan masalah?
Kadang-kadang, tapi tidak secara otomatis. Geometri, transisi dinding, pendinginan, posisi gerbang, perilaku material, ejeksi, dan penanganan semuanya dapat berkontribusi. Setiap perubahan harus divalidasi di seluruh bagian dan jendela proses disetujui.
Apa yang harus disediakan untuk tinjauan kebocoran T1?
Menyediakan CAD dan gambar yang dirilis, definisi datum dan toleransi, kadar resin, ID sampel dan rongga, catatan proses, riwayat pengkondisian, revisi katup dan segel, metode perakitan, prosedur uji kebocoran, foto cacat, dan kriteria penerimaan yang disetujui.