产品范围可先查看洗衣机桶模具页面。
T1外桶的外观可能正常,但装配后仍出现轴承座轴线偏差、轴系阻滞、密封唇接触不均或轴封位置渗水。这些现象本身不能确定单一原因。注塑件基准结构、轴承座几何、镶件状态、轴承压入、轴的跳动、密封件状态、夹具载荷和测试方法都可能影响结果。有效评审应保留测试状态总成,把注塑件几何与旋转系统行为分开,再与受控渗漏测试关联。应记录放行CAD与图纸版本、材料牌号和批次、模腔、啤次顺序、调节状态、镶件版本、轴承与密封件身份、装配方法、夹具和测试程序。本文是通用工程示例,不是客户案例,也不是通用验收规范。
1. 定义功能轴线和证据链
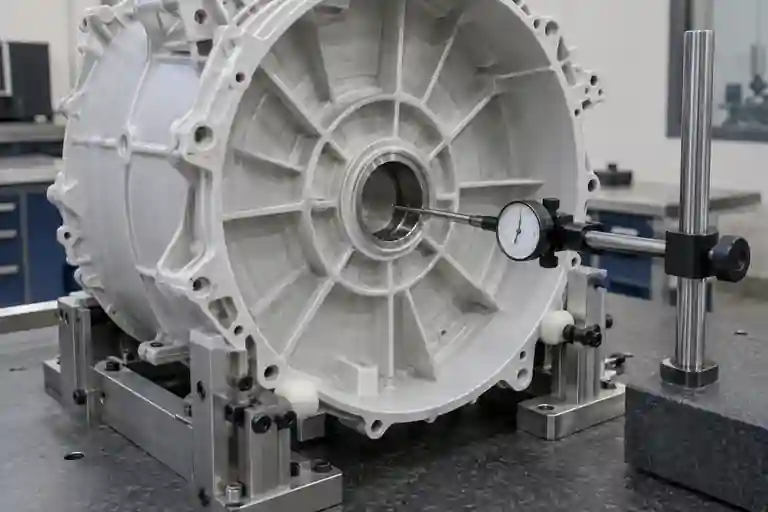
从放行产品定义资料开始,明确外桶定位基准、轴承座轴线、配合半壳、轴基准和密封对偶面。未经书面确认,不能用容易夹持的表面代替功能基准。孔在某一截面上看似圆形,其轴线仍可能相对装配基准发生偏移或倾斜。
ISO 5459:2024规定基准和基准体系的术语与规则,ISO 1101:2017定义几何规范的符号语言和解释规则。参见ISO 5459:2024和ISO 1101:2017。具体外桶仍需由项目图纸和检验计划定义实际基准特征、受控几何、约束状态和验证方法。
从注塑样件到装配测试件必须保持身份连续。将模腔、啤次顺序、测量设置、轴承安装、密封件批次、轴、夹具和测试结果归入同一样件编号。否则,尺寸图与渗漏照片可能描述的是不同状态。
2. 在叠加装配影响之前测量注塑轴承座
按放行的自由或约束状态检查外桶,使用不会使壳体变形的可重复支撑。仅在图纸要求的位置测量轴承座尺寸和形状,随后按放行基准体系评估轴线的位置或方向。记录支撑点、探测策略、温度和调节状态,并通过拆下后重新放置部分样件识别设置波动。
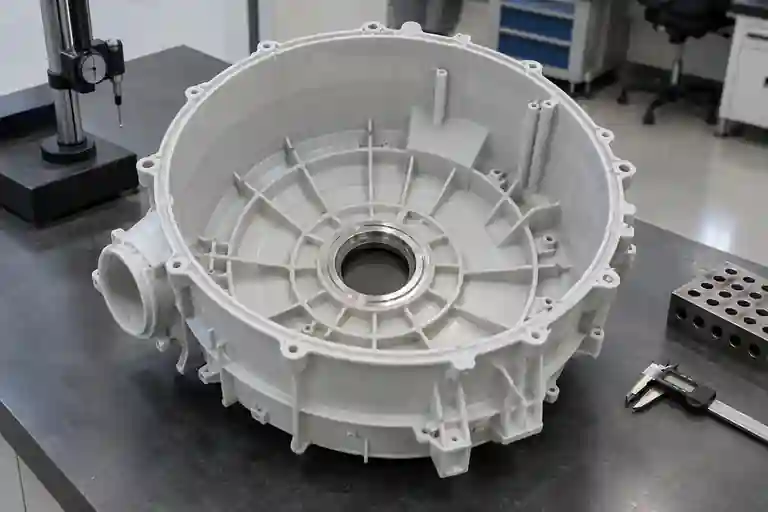
要把注塑特征与后装组件分开。如果金属套、轴承载体或其他镶件随模注塑,应记录其版本、就位状态和可见界面。如果轴承后续压入,则应保留安装前后结果,不能把两种几何当作一个状态。安装载荷可能改变局部座孔,也可能暴露自由状态扫描中未显现的情况。
3. 把变形模式与成型证据关联
ISO 20457:2026为塑料注塑件的尺寸与几何公差和验收条件提供专用框架,并考虑材料行为、零件设计、模具布局、工艺条件、壁厚不均、冷却和翘曲的影响。功能公差必须写入产品定义资料,并与可实现成型能力核对。参见ISO 20457:2026。
把轴承座轴线变化的方向和模腔规律,与浇口布局、肉厚过渡、径向加强筋、柱位、镶件质量、保压履历、冷却平衡和顶出进行比较。Autodesk把保压曲线、肉厚变化和模具镶件列为可影响差异收缩翘曲的因素,并建议在设计或工艺变更后重新运行相关分析。参见Autodesk差异收缩翘曲说明。
仿真与试模应用于验证书面假设。如果未控制模腔图、工艺履历和测量状态,一个改善样件不能证明机理。任何改钢或工艺整改后,都要重新检查填充、保压、冷却、顶出和后续装配。
4. 区分注塑同轴度与轴系、密封行为
注塑轴承座轴线只是旋转系统的一部分。同时要评审轴承配合与就位、轴状态、配合半壳对中、密封件安装、对偶面状态和装配载荷。要区分轴与孔中心线不重合以及轴的动态跳动;它们是不同现象,需要不同测量。
SKF说明,轴孔不对中和动态跳动可造成径向轴封唇口周向载荷不均,并降低密封唇跟随轴表面的能力。参见SKF径向轴封说明。项目极限值、材料、表面要求和安装细节必须使用放行的轴承与密封件供应商资料。本文不规定通用同轴度、跳动、配合、粗糙度或密封数值。
按可追溯零件号和批次检查密封件与对偶面,记录扭曲、损伤、污染、经批准的润滑剂、插入深度和工具接触。在保留测试状态之前,不要更换密封件并丢弃原件;新密封件可能改变现象,却不能证明原因。
5. 让装配和渗漏测试可重复
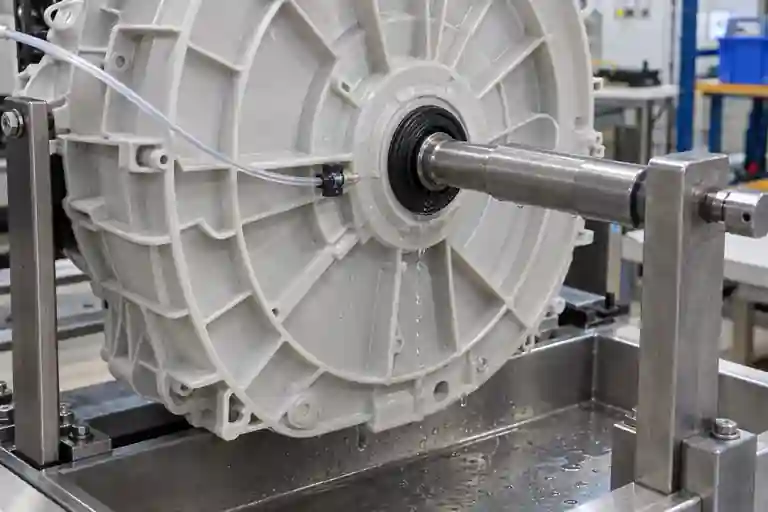
定义批准的配合半壳版本、轴承、轴、密封件、压装工具、紧固顺序、夹具支撑和调节时间;随后在项目程序中明确测试介质、液位或压力、温度、方向、稳定时间、观察区、时长和判定规则。夹具必须支撑外桶,不能强行让轴承座对中,也不能撑开接合面。
使用可追溯总成,每次只改变一个受控输入。区分静态轴封检查、旋转测试和整机循环。测试之间要干燥夹具,确认水没有从其他界面迁移,并保留合格与不合格总成用于比较。轴承座区域有水是待定位的证据,不能证明注塑同轴度是唯一原因。
6. 用关联的尺寸、装配与测试证据关闭T1
| 评审项 | 受控输入 | 待关闭问题 | 证据 |
|---|---|---|---|
| 基准建立 | 放行特征、支撑和探测策略 | 功能轴线是否可重复建立? | 设置记录与重复测量 |
| 注塑轴承座 | 模腔、啤次、调节与镶件状态 | 轴线规律是否按受控样件组重复? | 关联成型履历的座孔与轴线图 |
| 旋转总成 | 轴承、轴、配合半壳和工具 | 每件总成是否按相同放行方法装配? | 装配履历与组件身份 |
| 密封界面 | 密封件批次、对偶面和安装 | 是否排除损伤、污染和就位差异? | 测试前后检查 |
| 渗漏测试 | 夹具、介质、方向和时间 | 渗漏是否能在无夹具或替代水路偏差时重复? | 批准程序、分区图和保留总成 |
| 整改行动 | 版本化假设和单一受控变更 | 整改是否针对已验证机理且未引入新缺陷? | 复验矩阵与更新尺寸证据 |
这张表是项目控制建议,不是行业强制标准。相关范围可查看家电模具目录、模具评审服务和注塑服务;整改控制可参考T1整改与复验清单。如需评审具体外桶,请提交放行CAD与图纸、材料和模腔记录、轴承座图、镶件与轴承版本、轴与密封件信息、装配履历、夹具版本和批准测试方法。本文不承诺固定公差、同轴度、跳动、轴承配合、表面粗糙度、密封数值、装配载荷、测试压力、保持时间、验收结果或交期。
常见问题
轴封处出水能证明注塑轴承座轴线偏移吗?
不能。注塑几何可能有影响,但轴承就位、轴的跳动、密封安装、对偶面状态、配合件对中、夹具载荷和其他水路同样可能影响结果。
不建立基准体系能检查轴承座吗?
可以检查局部尺寸或圆度,但不能判定轴承座轴线相对功能总成的关系。该决策需要放行基准体系和约束状态。
应该在轴承安装前还是安装后测量?
按放行检验计划规定的状态执行。如果安装可能影响座孔,应同时记录安装前后结果,并保持组件和工具身份可追溯。
更换轴封能直接关闭T1问题吗?
不能。更换件可能改变现象,但注塑几何、轴承就位、轴系行为、污染或夹具偏差仍可能处于失控状态。问题应使用可重复的关联证据关闭。
T1轴承座与轴封评审需要提供什么?
建议提供放行CAD和图纸、基准定义、材料与模腔记录、成型履历、轴承座测量、镶件与轴承版本、按要求采集的轴跳动数据、密封件身份和批次、装配记录、夹具详情、缺陷分区照片和批准测试标准。