Den Produktkontext finden Sie auf der Seite Waschmaschinen-Wannenform.
Eine T1-Außenwanne kann eine Sichtprüfung bestehen und dennoch nach der Montage eine Abweichung der Lagersitzausrichtung, einen Wellenwiderstand, einen ungleichmäßigen Dichtungskontakt oder Wasser an der Wellendichtungsschnittstelle aufweisen. Diese Symptome identifizieren nicht eine Ursache für sich. Die geformte Bezugsstruktur, die Lagersitzgeometrie, die eingesetzten Komponenten, die Lagerinstallation, der Wellenschlag, der Dichtungszustand, die Vorrichtungsbelastung und die Prüfmethode können das Ergebnis beeinflussen. Eine nützliche Überprüfung bewahrt die getestete Baugruppe, trennt die Formteilgeometrie vom Verhalten der rotierenden Baugruppe und verbindet beide dann wieder mit einem kontrollierten Lecktest. Zeichnen Sie die freigegebene CAD- und Zeichnungsrevision, Harzqualität und Charge, Kavität, Schussfolge, Konditionierungszustand, Einsatzrevision, Lager- und Dichtungsidentität, Montagemethode, Befestigung und Prüfverfahren auf. Dies ist ein generisches Engineering-Beispiel, kein Kundenfall oder eine universelle Akzeptanzspezifikation.
1. Definieren Sie die funktionale Achse und die Evidenzkette
Beginnen Sie mit der freigegebenen Produktdefinition. Identifizieren Sie die Daten, die zur Festlegung der Wanne, der Lagersitzachse, der Gegenhälfte, der Wellenreferenz und der Dichtungsgegenfläche verwendet werden. Ersetzen Sie das Funktionsdatum nicht durch eine einfache Befestigungsfläche ohne dokumentierte Vereinbarung. Eine Bohrung kann in einem Abschnitt kreisförmig erscheinen, während ihre Achse relativ zum Montagebezugssystem verschoben oder geneigt ist.
ISO 5459:2024 legt Terminologie und Regeln für Daten und Bezugssysteme fest, während ISO 1101:2017 die Symbolsprache und Interpretationsregeln für geometrische Spezifikationen definiert. Siehe ISO 5459:2024 und ISO 1101:2017. Die Projektzeichnung und der Inspektionsplan müssen noch die tatsächlichen Bezugsmerkmale, die tolerierten Merkmale, den Rückhaltezustand und die Nachweismethode für diese Wanne angeben.
Bewahren Sie die Identität von der geformten Probe bis zur montierten Testeinheit. Hohlraum, Schussreihenfolge, Messaufbau, Lagerinstallation, Dichtungslos, Welle, Vorrichtung und Testergebnis unter einer Proben-ID aufzeichnen. Ohne diese Kette können eine Maßkarte und ein Leckfoto unterschiedliche Bedingungen beschreiben.
2. Messen Sie den geformten Lagersitz, bevor Montageeffekte hinzugefügt werden
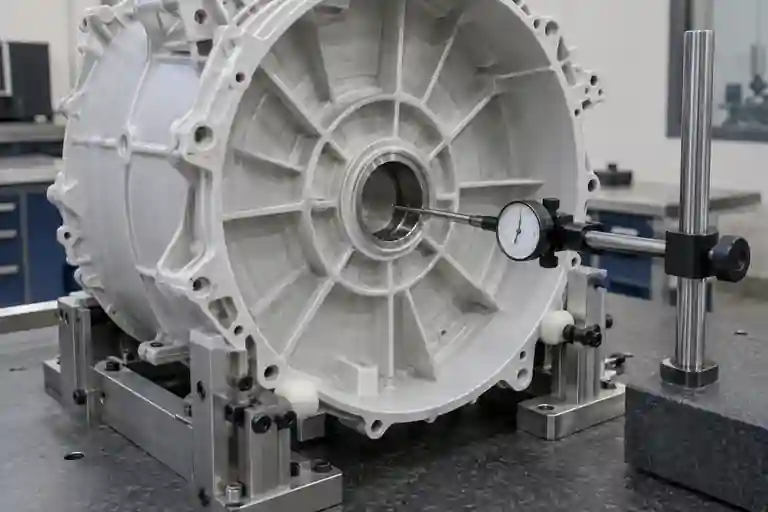
Überprüfen Sie die Außenwanne im gelösten freien oder zurückgehaltenen Zustand mit wiederholbaren Stützen, die das Gehäuse nicht verzerren. Messen Sie die Größe und Form des Lagersitzes nur dort, wo es die Zeichnung erfordert, und bewerten Sie dann die Position oder Ausrichtung der Achse zum freigegebenen Bezugssystem. Notieren Sie Stützpunkte, Sondenstrategie, Temperatur und Konditionierungszustand. Entfernen und ersetzen Sie ausgewählte Proben, um die Setup-Variante freizulegen.
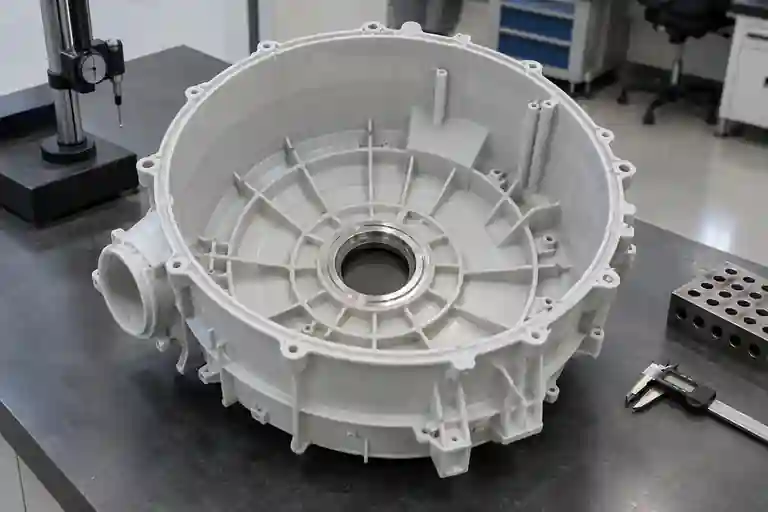
Trennen Sie geformte Merkmale von installierten Komponenten. Wenn eine Metallhülse, ein Lagerträger oder ein anderer Einsatz eingeformt ist, notieren Sie die Revision, den Sitzzustand und die sichtbare Schnittstelle. Wenn Lager später installiert werden, behalten Sie die Ergebnisse vor der Installation und nach der Installation bei, anstatt sie als eine Geometrie zu behandeln. Eine Installationslast kann den lokalen Sitzplatz ändern oder einen Zustand aufdecken, der bei einem Free-State-Scan nicht sichtbar war.
3. Beziehen Sie das Verzerrungsmuster auf Formbeweise
ISO 20457:2026 bietet einen kunststoffspezifischen Rahmen für Maß- und Geometrietoleranzen und Abnahmebedingungen. Es erkennt den Einfluss von Materialverhalten, Teildesign, Werkzeuglayout, Bearbeitungsbedingungen, ungleichmäßiger Dicke, Kühlung und Verzug. Funktionstoleranzen sind im Produktdefinitionsdatensatz zu definieren und gegen erreichbare Umformbarkeit zu prüfen. Siehe ISO 20457:2026.
Vergleichen Sie die Richtung und das Hohlraummuster der Sitzachsenänderung mit dem Torlayout, den Wandübergängen, den radialen Rippen, den Vorsprüngen, der Einsatzmasse, der Packungshistorie, der Kühlungsbilanz und dem Auswurf. Autodesk identifiziert Verpackungsprofile, Dickenschwankungen und Formeinsätze als Faktoren, die den Differentialschrumpfungsverzug beeinflussen können, und empfiehlt, die relevanten Analysen nach Konstruktions- oder Prozessänderungen erneut durchzuführen. Siehe Autodesk Guidance on Differential-Shrinkage Warpage.
Verwenden Sie Simulations- und Formversuche, um eine dokumentierte Hypothese zu testen. Eine verbesserte Probe beweist den Mechanismus nicht, wenn die Hohlraumkarte, die Prozesshistorie und der Messzustand nicht kontrolliert werden. Überprüfen Sie die Befüllung, Verpackung, Kühlung, den Auswurf und die nachgeschaltete Montage nach einer Stahl- oder Prozesskorrektur erneut.
4. Trennen Sie die geformte Koaxialität vom Wellen- und Dichtungsverhalten
Die geformte Lagersitzachse ist nur ein Teil des rotierenden Systems. Überprüfen Sie den Lagersitz und -sitz, den Wellenzustand, die Ausrichtung der Gegenwanne, die Installation der Dichtung, den Zustand der Gegenfläche und die Belastung der Baugruppe. Wellen-zu-Bohrung-Fehlausrichtung vom dynamischen Wellenschlag unterscheiden; es handelt sich um unterschiedliche Beobachtungen und erfordern unterschiedliche Messungen.
SKF erklärt, dass eine Fehlausrichtung von Welle zu Bohrung und ein dynamischer Rundlauf zu einer ungleichmäßigen radialen Belastung um eine radiale Wellendichtlippe führen und deren Fähigkeit, der Welle zu folgen, verringern können. Siehe SKF Radialwellendichtringführung. Verwenden Sie die freigegebenen Lager- und Dichtungslieferantendaten für Projektgrenzen, Materialien, Oberflächenanforderungen und Installationsdetails. Dieser Artikel schreibt keinen universellen Koaxialitäts-, Rundlauf-, Passungs-, Rauheits- oder Dichtungswert vor.
Überprüfen Sie die Dichtung und die Gegenfläche durch nachvollziehbares Teil und Los. Verdrehung, Beschädigung, Verschmutzung, Schmiermittel, falls genehmigt, Einführtiefe und Werkzeugkontakt aufzeichnen. Ersetzen Sie kein Siegel und entsorgen Sie das Original, bevor Sie den getesteten Zustand dokumentieren. Ein neues Siegel kann das Symptom ändern, ohne die Ursache festzustellen.
5. Montage und Dichtheitsprüfung reproduzierbar machen
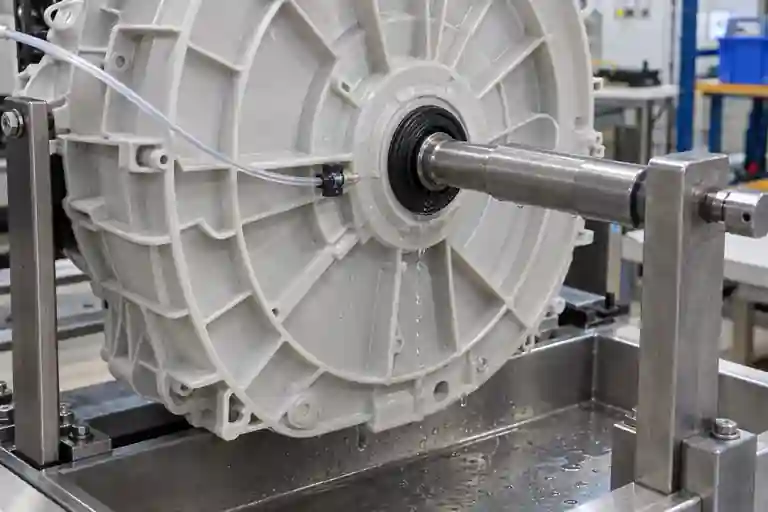
Definieren Sie die zugelassene Revision der Steckhälfte, die Lager, die Welle, die Dichtung, die Einsetzwerkzeuge, die Befestigungsreihenfolge, die Halterung und die Konditionierungszeit. Anschließend definieren Sie Prüfmedium, Füllstand bzw. Druck, Temperatur, Orientierung, Stabilisierung, Beobachtungsbereich, Dauer und Pass/Fail-Regel im Projektablauf. Die Vorrichtung muss die Wanne abstützen, ohne den Lagersitz in eine Ausrichtung zu zwingen oder das Gelenk zu öffnen.
Verwenden Sie rückverfolgbare Baugruppen und ändern Sie jeweils einen gesteuerten Eingang. Unterscheiden Sie eine statische Wellendichtungskontrolle von einem rotierenden Test und von einem vollständigen Gerätezyklus. Trocknen Sie die Vorrichtung zwischen den Tests, stellen Sie sicher, dass kein Wasser von einer anderen Schnittstelle migriert, und bewahren Sie sowohl durchlaufende als auch fehlerhafte Baugruppen zum Vergleich auf. Ein nasser Lagersitzbereich ist ein Beweis für die Lokalisierung; er ist kein Beweis dafür, dass die geformte Koaxialität die einzige Ursache ist.
6. Schließen Sie T1 mit verknüpften Maß-, Montage- und Prüfnachweisen
| Schreiben Artikel | Gesteuerter Eingang | Abschlußfrage | Beweise, Beweis |
|---|---|---|---|
| Datum einrichten | Freigegebene Funktionen, Support und Sondenstrategie | Ist die Funktionsachse reproduzierbar festgelegt? | Rüstprotokoll und wiederholte Messung |
| Geformter Lagersitz | Hohlraum-, Schuss-, Konditionierungs- und Einsatzzustand | Wiederholt sich das Achsenmuster nach kontrollierter Probengruppe? | Bohrungs-/Achsenkarte, die mit der Formhistorie verknüpft ist |
| Rotierende Baugruppe | Lager, Welle, Gegenhälfte und Werkzeuge | Wurde jede Einheit nach der gleichen freigegebenen Methode zusammengebaut? | Baugruppenreisende und Komponenten-IDs |
| Dichtungsschnittstelle | Dichtungslos, Gegenfläche und Montage | Sind Beschädigungen, Verschmutzungen und Sitzvarianten ausgeschlossen? | Vor- und Nachprüfung |
| Dichtigkeitsprobe | Vorrichtung, Medium, Ausrichtung und Timing | Wiederholt sich die Leckage ohne Fixture oder Alternate-Path-Vorspannung? | Genehmigtes Verfahren, Zonenkarte und aufbewahrte Einheit |
| Korrekturmaßnahmen | Versionierte Hypothese und einzelne kontrollierte Änderung | Hat die Änderung den verifizierten Mechanismus ohne einen neuen Defekt adressiert? | Matrix und aktualisierte Dimensionsnachweise erneut testen |
Diese Tabelle ist ein redaktioneller Projektsteuerungsvorschlag, kein Industriestandard. Der zugehörige Umfang ist in den Geräteformkategorie, Formprüfungsservice und Spritzgussservice verfügbar. Korrekturmaßnahmenkontrolle siehe Checkliste T1 Korrekturmaßnahmen und Wiederholungstests. Um eine bestimmte Außenwanne zu überprüfen, reichen Sie die freigegebenen CAD und Zeichnungen, Harz- und Hohlraumaufzeichnungen, Lagersitzkarte, Einsetz- und Lagerrevisionen, Wellen- und Dichtungsinformationen, Montagewagen, Vorrichtungsrevision und genehmigte Prüfmethode ein. Es wird keine feste Toleranz, Koaxialität, Rundlauf, Lagersitz, Oberflächenbeschaffenheit, Dichtwert, Montagelast, Prüfdruck, Verweilzeit, Abnahmeergebnis oder Lieferergebnis zugesagt.
Häufig gestellte Fragen
Beweist Wasser an der Wellendichtung, dass der geformte Lagersitz außerhalb der Achse liegt?
Nein. Geformte Geometrie kann dazu beitragen, aber auch Lagersitz, Wellenschlag, Dichtungsmontage, Gegenflächenzustand, Gegenstückausrichtung, Vorrichtungsbelastung und ein anderer Wasserweg können das Ergebnis beeinflussen.
Kann die Lagersitzbohrung ohne Bezugssystem überprüft werden?
Eine lokale Größen- oder Rundheitsprüfung ist möglich, stellt aber die Sitzachse relativ zur Funktionsbaugruppe nicht fest. Für diese Entscheidung werden das freigegebene Bezugssystem und die Rückhaltebedingung benötigt.
Soll vor oder nach der Montage des Lagers gemessen werden?
Verwenden Sie die im freigegebenen Prüfplan geforderten Zustände. Wenn die Installation den Sitz beeinflussen kann, zeichnen Sie sowohl die Ergebnisse vor als auch nach der Installation auf und halten Sie die Komponenten- und Werkzeugidentitäten nachvollziehbar.
Reicht der Austausch der Wellendichtung aus, um das T1-Problem zu schließen?
Nicht von selbst. Ein Ersatz kann das Symptom ändern, während die geformte Geometrie, der Lagersitz, das Wellenverhalten, die Verschmutzung oder die Vorspannung der Vorrichtung unkontrolliert bleiben. Schließen Sie das Problem mit wiederholbaren verknüpften Beweisen.
Was sollte für eine T1-Lagersitz- und Dichtungsprüfung geliefert werden?
Freigegebene CAD und Zeichnungen, Bezugsdefinitionen, Harz- und Hohlraumaufzeichnungen, Spritzgussgeschichte, Lagersitzmessungen, Einsatz- und Lagerrevisionen, Wellenlaufdaten, falls erforderlich, Dichtungsidentität und Charge, Montageaufzeichnungen, Befestigungsdetails, Defektzonenfotos und genehmigte Prüfkriterien bereitstellen.